Languages
Ekstruder Vidaları Neden Kırılır: Değişim Siparişi Vermeden Önce Arıza Analizi
-
-
Ekstruder Vidaları Neden Kırılır: Değişim Siparişi Vermeden Önce Arıza Analizi
Kırık bir vida delildir, kötü şans değil. Kırığı okuyarak bir parça mı satın alacağınızı yoksa bir makineyi mi tamir edeceğinizi bileceksiniz.
EKSTRUDER VİDA KIRILMASI · VİDA ARIZA ANALİZİ · BURULMA YORULMASI · TERS BÜKÜLME
-
1. Aşırı yük nedeniyle bir vida nadiren kırılır
Ekstrüzyon vidaları normal çalışma koşullarında neredeyse hiçbir zaman arızalanmaz. Böyle olduğunda içgüdü, torku suçlamaktır; tahrik çok güçlüydü, malzeme çok sertti, operatör çok sabırsızdı. Aşırı tork vidaları kırar, ancak pratikte bükme torktan daha fazla kırılmaya neden olur ve ikisi tamamen farklı kanıtlar bırakır.
Bu ayrım ne harcayacağınızı belirler. Tork arızası genellikle tarih atabileceğiniz ve açıklayabileceğiniz bir olaydır. Bükülme hatası aylardır gelişen bir durumdur ve bir sonraki seferde de aynı şeyi yapacaktır.vidadurum değişmediği sürece.
-
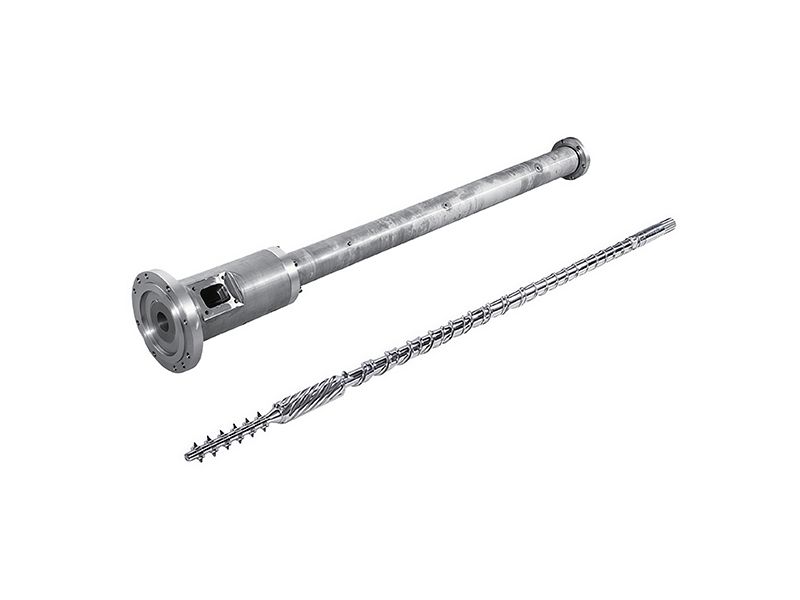
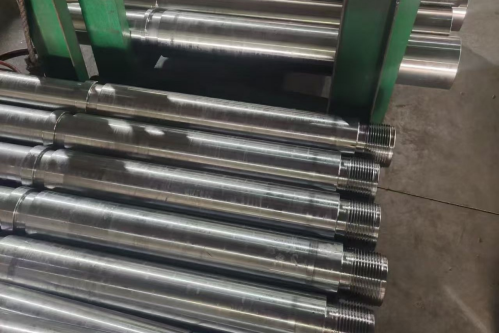
Boru ekstruder vidası ve namlu seti. Geometri ve yüzey işlemi görev için seçilmiştir; kırık yüz size bu seçimin yeterli olup olmadığını söyler.
-
ANAHTAR ANLAYIŞ
En kalın bölümlerinden birinde kırılan bir vidaya neredeyse kesinlikle aşırı sıkılmamıştı. Bu makaledeki en yararlı cümle budur ve çoğu zaman göz ardı edilen de budur.Kesintiler ve düzeltmeler de uygulamaya göre kümelenir. Aboru vidasıgenellikle uzun bir kapatmanın ardından başlatma torkunda başarısız olur,film vidasıaçıklık açıldığında bükülme üzerine vekablo vidasıYüksek sıkışma bölgesinin kayma geçmişi üzerine.
-
2. Herhangi bir şeyi temizlemeden önce kırığı okuyun
Kırık yüzü mevcut en ucuz teşhis yöntemidir ve tel fırçayla yok edilir. Kimse dokunmadan önce fotoğrafını çekin. Mekanizmaları dört özellik birbirinden ayırıyor ve hiçbirinin laboratuvara ihtiyacı yok.
Ne görüyorsun Mekanizma Bir sonraki bölüm için ne anlama geliyor? Uçuş yüzeyinden merkeze doğru uzanan radyal çatlaklar Burulma aşırı yükü Tek bir olay, yüksek tork artışı — soğuk çalıştırma veya metale çarpma arayın Vida “sarılmış”; Mola yakınındaki uçuş sahası gözle görülür şekilde daha kısadır Burulma aşırı yükü Yorgunluğu değil torku doğrular. Vidanın çapı büyüdü ve çıkarılması zor olabilir Doğrudan tek bir çatlak, radyal çatlak yok, adım değişikliği yok Ters eğilme yorgunluğu Bir olay değil, bir durumdur; açıklık ve hizalamanın kontrol edilmesi gerekir Sahil işaretlerinin bulunduğu pürüzsüz ilerleyen bölge, ardından kaba bir son kırılma alanı Yüksek döngü yorgunluğu Crack stres konsantrasyonunda başladı ve uzun bir süre boyunca büyüdü -
Şaftları tahrik ucu bağlantı parçalarıyla vidalayın. Kama yuvası ve spline kökü stres konsantrasyonlarıdır, bu nedenle yorulma çatlağı sıklıkla kimsenin incelemediği sonda başlar.
Ara verdikten sonra verilen karar, yenileme kararı ile aynı şey değildir.Onarım ve değiştirmeyeniden inşa çalışmalarının ne zaman yapılacağını belirtir vebakım rutinisize hangi durumda olduğunuzu söyleyen tarihi üreten şeydir.
-
3. Nerede kırıldığı size neyi kontrol etmeniz gerektiğini söyler
Lokasyon tanının ikinci yarısıdır ve yorum gerektirmediği için kırık yüze göre daha güvenilirdir. Aşırı tork arızası neredeyse her zaman besleme bölümünde meydana gelir çünkü tork yükünün en küçük kök çapına taşındığı yer burasıdır. Bükülme arızası genellikle vidanın güçlü olduğu bir yerde meydana gelir, çünkü orası onu bükmek için en fazla kuvvetin gerektiği yerdir.
Mola konumu Büyük olasılıkla mekanizma Kontrol edilecek ilk şey Besleme bölümü Burulma aşırı yükü Başlatma prosedürü, ıslatma süresi ve besleme boğazının tutulup tutulmadığı veya kaydığı Erime veya geçiş bölgesi Soğuk başlatma veya yabancı bir nesne Serseri metal koruması, ekran paketi ve son kapatma Tahrik ucu, kama yuvası veya spline Yorgunluk artı yanlış hizalama Kaplin hizalaması ve salgısı — bkz.bakım ve şanzıman kılavuzu Orta gövde, en kalın bölüm Ters bükme Namlu deliği aşınması, ovallik ve vida-namlu arası açıklık Sert yüzeyli bir tepenin altında uçuş kökü Bölüm değişikliğinden kaynaklanan yorgunluk İstersert dolguköke harmanlandı veya bir adımda sonlandırıldı İkizlerde de aynı mantık değişir çünkü tork, tek bir şaft yerine kamalar ve eleman bağlantıları yoluyla gelir. Buradaki başarısızlık, gövde kırığından daha çok spline veya eleman kökü problemidir vebileşik konfigürasyonVeikamet süresi aritmetiğiher ikisi de namludan ziyade şaft yükünden başlar.
-
4. Aşırı tork: Bir numaralı operasyonel neden soğuk çalıştırmadır
Polimer gerçekten erimeden ekstruderin çalıştırılması vidayı kırmanın en yaygın yoludur. Namlu, malzeme çekirdeği okumadan çok önce ayar noktasını okur ve bir vidayı katı polimerle dolu bir varile doğru döndürmek, tasarım kapsamının çok dışında bir tork artışı sağlar. Büyük makinelerin, kontrolörün önerdiğinden daha uzun ıslatma sürelerine ihtiyacı vardır ve termokupl, erimeyi değil metali ölçer.
- Sıcaklığa kadar bekletin, sonra basılı tutun; ekran yeşil olduğu için başlatmayın
- Doğrudan koşma hızına gitmek yerine önce düşük hızda koşun ve dinleyin
- Besleme boğazının gerçekten beslenip beslenmediğini, vidanın altından kaymadığını kontrol edin
- Başlangıç rutinini günlüğe kaydedin; eğer kimse tarif edemiyorsa bu bir prosedür değildir
Yabancı nesneler diğer klasik ani artışlardır ve genellikle yeniden öğütmeyle veya yeni bir tedarikçinin malzemesiyle birlikte gelirler.geri dönüştürülmüş malzeme yoluVegeri dönüşüm granülasyonubunun en çok ortaya çıktığı yer burasıdır, bu nedenle serseri metal koruması bakım istek listesinde değil hatta sırada yer alır.
Başlatma aynı zamanda tasfiye uygulamasının da ait olduğu yerdir. Rengini veya derecesini kötü bir şekilde değiştiren bir çizgi, ihtiyaç duyduğundan daha uzun kalma süresine ve daha fazla termal maruziyete neden olur; bu da aynı yere giden daha yavaş bir yoldur.temizleme ve değiştirme kılavuzuonu kapsar vebesleme-boğaz karşılaştırmasıilk etapta soğuk başlangıçlara neden olan beslenme davranışını kapsar.
-
5. Ters bükülme: aşınma ön koşuldur
Bu, en sık yanlış teşhis edilen başarısızlık modudur ve doğru şekilde anlaşılmaya değer olanıdır. İç basınç, dönerken vidayı yana doğru iter ve vida her iki ucundan tutulur; böylece her iki yönde de devir başına bir kez esner. Bu, ters bükülmedir ve bir telin kopuncaya kadar esnetilmesiyle aynı mekanizmadır.
Önemli kısım: eriyiğin vidayı bükebilmesi için boşluk olması gerekir ve boşluk aşınmadan kaynaklanır. Sıkı bir namluda bir vida bu şekilde arızalanmaz. Delik ve kanatlar vidanın hareket etmesine izin verecek kadar aşındıktan sonra bu şekilde başarısız olur; bu, vida kırıldığında namlunun zaten tolerans dışı olduğu anlamına gelir.
- Ters bükülme artı burulma, yüzey gerilimi kritik değere ulaştığında çok az sayıda döngüde başarısız olur
- Bu kritik değer, malzemenin çekme mukavemetinin kabaca %40'ıdır, çünkü bükülme, kullanılabilir mukavemeti yaklaşık yarı yarıya azaltır.
- Bu nedenle nedeni aylar sürse bile kırık ani görünebilir
ANAHTAR ANLAYIŞ
Vida ters bükülmeden kırılırsa, namlu vidadan önce aşınmış demektir. Yalnızca vidanın değiştirilmesi ikinci bir arızayı garanti eder; çiftin ucuz yarısı iki kez satın alınır.Bükülmeye izin veren boşluğun bir yerden gelmesi gerekiyor. Aşındırıcı dolgular onu en hızlı şekilde açar, bu yüzdengenel amaçlı PVC varilVeyüksek dolgulu bileşiklerBu arıza moduna doldurulmamış reçineden daha erken ulaşılır ve nedenbimetalik delikengellemek yerine erteliyor.
-
6. Kök çapı yükü taşır ve D³ affetmez
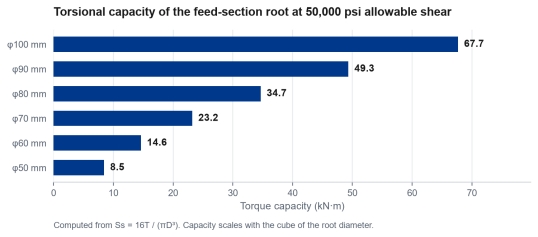
Burulma kontrolü için genel tasarım varsayımı, yalnızca kök çapının tork taşıdığıdır; uçuş gücü arttırır, ancak bu güvenebileceğiniz bir şekilde değildir. 50.000 psi civarında izin verilen kayma gerilimiyle, yani ısıl işlem görmüş bir 4140 vidanın kabaca yarısı kadar verimle kapasiteSs = 16T / (πD³). Küp hikayenin tamamıdır.
Besleme bölümü kök çapı 50.000 psi'de izin verilen kesme momentinde tork kapasitesi 50 mm yaklaşık 8,5 kN·m 60 mm yaklaşık 14,6 kN·m 70 mm yaklaşık 23,2 kN·m 80mm yaklaşık 34,7 kN·m 90mm yaklaşık 49,3 kN·m 100 mm yaklaşık 67,7 kN·m Kökü yarıya indirdiğinizde kapasiteyi yarıya indirmezsiniz, sekize bölersiniz. Köküne dikkat edilmeden yeniden taşlanan veya sert yüzeyle kaplanan bir vidanın veya bir çizimden yanlış kökle kopyalanan bir vidanın, dışarıdan aynı görünse de gücü çok düşük olabilir.
-
Besleme bölümü kökünün çapa göre burulma kapasitesi, 50.000 psi izin verilen kesme değerinde Ss = 16T / (πD³)'den hesaplanmıştır. Kapasite kök çapının küpüyle ölçeklenir.
Malzeme aynı küp mantığını takip eder. Daha güçlü bir çelik, izin verilen kesme kuvvetini artırır, ancak kesit değişikliği, kalite değişikliğinden daha değerlidir; bu nedenlealaşım seçimi,bimetalik tek vidalı kasavebimetalik vidalı varilaralık alternatif olarak değil birlikte okunur.
-
7. Gerilme konsantrasyonları: kama yuvası, spline, uçuş salgısı
Yorgunluk, stresin ortalama olarak en yüksek olduğu yerde başlamaz; stresin yoğunlaştığı yerde başlar. Uygulamada bu, kama yuvası, spline kökü, uçuş bölümünde keskin bir değişiklik veya harmanlanmak yerine bir adımla biten sert dolgu katmanı anlamına gelir.
- Şaft üzerindeki bir eğe veya öğütücü izi, kozmetik bir kusur değil, çatlak başlatıcıdır
- Aniden duran sert kaplama, kesit değişikliği yaratır; salgıyı isteyin
- Vida gövdesindeki onarım kaynakları metalurjiyi yerel olarak değiştirir; yeni bir parçaya eşdeğer değiller
Bir vidanın aşınmadan ziyade sağlamlık için değiştirildiği durumlarda,tamamen sertleştirilmiş seçenekyüzey işlemine tabi tutulmuş olandan daha düzgün bir kesit verir veözel vida ve varilinceleme kök geometriyi yeniden üretmek yerine değiştirebilir.
Vidanın nasıl yapıldığı da önemlidir. Aüretim rotasıIsıl işlemden sonra taşlama, daha önce taşlamadan farklı bir artık gerilim deseni bırakır ve bu fark hiçbir zaman çizimde görülmez.PIPLL'nin üretim sayfasıbu nedenle sırayı belirler.
Yedek geometri aynı zamanda marka uyumlu çalışmanın da karşılığını aldığı yerdir. birKraussMaffei KMDveya birTheysohn XTSŞaft ve spline detayları genel bir modelden değil, OEM çiziminden gelir; bu nedenledört ikiz mimariherhangi bir şey alıntılanmadan önce önemli.
-
8. Aradan sonra: Sipariş vermeden önce ne ölçülmeli?
Kırık yarımlardan sipariş edilen bir değiştirme sorunu yeniden oluşturur. Beş ölçüm, arızayı bir spesifikasyona dönüştürür ve bunlardan dördü vidayla değil namluyla ilgilidir.
- Çeşitli eksenel konumlarda namlu deliği ID'si ve herhangi bir ovallik
- Uçuş dış çapını aşınmış bölgeler de dahil olmak üzere aynı konumlara vidalayın
- Vidanın düzgünlüğü ve tahrik ucundaki salgı
- Kaplin hizalaması ve tahrik ucu uyumu durumu
- Besleme bölümünün deliği — tork arızasının başladığı yer
Bu set aynı zamanda namlunun kurtarılıp kurtarılamayacağını da gösterir. Ayalnızca yerel olarak aşınmış delikbir manşonla kurtarılabilir; oval veya çatlak bir delik değildir.yırtmadan çek çekinmoladan önce bu okumaları yapmanızı söyleyen şey budur vedeğiştirme kılavuzubunları aldıktan sonra kararı kapsar.
-
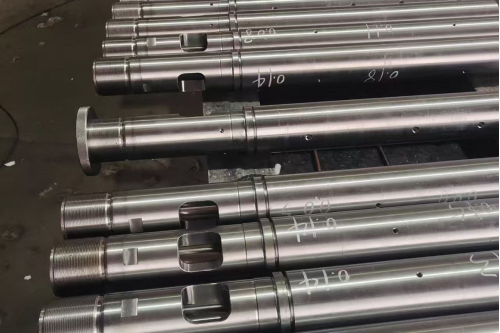
Vidalar ve namlu bölümleri çıkarıldıktan sonra bir arada tutulur. Herhangi bir şeyi temizlemeden veya taşımadan önce fotoğraflayın ve ölçün; kırık yüzey ve aşınma şekli bunun kanıtıdır.
Karar verirken iki referansı açmaya değer.servis aralığı kıyaslamalarıparçanın erken mi yoksa zamanında mı öldüğünü size bildirin vealaşım seçim kılavuzufarklı bir yapının sonucu değiştirip değiştirmeyeceğini size söyler. Her ikisinin de geçerli olmadığı durumlarda,uygulama dizinidoğru tarafa giden daha hızlı yoldur.
-
9. Aynı olayın iki kez yaşanmaması için ne değiştirilmeli?
Yalnızca dört kaldıraç vardır ve çoğu tesis önce en pahalı olanı çeker. Aşağıdaki sıra kabaca maliyet sırasının tersidir.
- Başlatma prosedürü: ıslatma süresi, koşu ve yazılı bir rutin - ücretsiz
- Hizalama: kaplin ve namlu, gözle değil kadranlı göstergeyle kontrol edilir
- Açıklık: Aşınmış kısmı değil, çifti değiştirin veya yeniden oluşturun
- Bölüm: kökü veya materyali yalnızca ilk üçü zaten doğruysa değiştirin
Boşaltma kolu atlanan koldur çünkü pahalı olanıdır. Önemli olan da budur: ters bükülmenin var olması için açıklığa ihtiyaç vardır, bu nedenle sıkı, uyumlu bir çift, mekanizmayı ertelemek yerine ortadan kaldırır. Bu bir satın alma argümanıdırbimetalik vida ve namlubir set olarak ve bunun nedenimalzeme seçim kılavuzuparçadan ziyade görevden başlar.
ANAHTAR ANLAYIŞ
Her arızanın en ucuz ve en pahalı düzeltmesi vardır. En ucuzu neredeyse her zaman prosedürle ilgili olandır ve neredeyse her zaman kimsenin duymak istemediği şeydir.Geometri son kaldıraçtır ve çoğunlukla güç problemiyle karıştırılan kaldıraçtır. Sıkıştırma profilinin yanlış olması nedeniyle dalgalanan bir vida, neden olmadığı bir kırılmanın sorumlusu olarak suçlanır.geometri ve yağlayıcı uyumunot vetek ve ikiz karşılaştırmasıiki tanıyı ayırın.
-
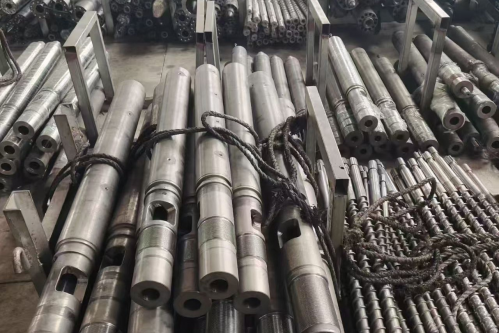
Sevkiyattan önce vidalar boyutlarına göre raflanmıştır. Kök çapı, uçuş dış çapı ve kesit değişikliklerinin tümü bitmiş parça üzerinde görülebilir; bu nedenle boyutsal bir raporun da onunla birlikte taşınması gerekir.
İlk üç kaldıraç aynı zamanda dördüncünün gerçek sorun olup olmadığını anlamanın en ucuz yoludur. Ayüksek hızlı tek vidabu molalar genellikle kendi sınırlarının dışında yürütülüryüzey hızı zarfıve birköpük vidasıkırılmalarda genellikle metal değil gaz veya basınç sorunu vardı.
-
10. Değişim talebinde bulunduğunuzda ne göndermelisiniz?
Yalnızca boyutları değil, arızayı da gönderin. Parçanın nasıl öldüğünü görebilen bir tedarikçi farklı şekilde belirtecektir ve yalnızca çapı alan bir tedarikçi başarısız olanı kopyalayacaktır.
- Kırık yüzün temizlemeden önceki fotoğrafları
- Kırılmanın nerede meydana geldiği ve makinenin o sırada ne yaptığı
- Bölüm 8'den delik ve uçuş ölçümleri
- Makine markası, modeli, vida çapı ve L/D ile orijinal çizim
- Reçine, dolgu maddesi, çalışma saatleri ve önceki parçanın hizmet ömrü
bilgi kontrol listesiuzun versiyonu var Tescilli makineler için birOEM çizimlerinden oluşturulmuş yedek parçagenellikle en kısa yoldur veüretim süreciVekapasitesayfalarda neyin pratik ve ne kadar hızlı olduğu yazıyor. İnşaat seçimine ilişkin karşılaştırmalı okumalar devam ediyorbimetalik ve nitrürlenmişVeüretici seçimi.
İkizlerle ilgili son bir nokta. birparalel ikizveyakonik ikizŞaftlar yivlidir ve torku farklı bir yoldan taşır, bu nedenle bir kırılma, gövde kırılmasından ziyade çoğunlukla bir yiv veya eleman arızasıdır.onaylamaya değer değiştirme ayrıntılarıliste ilk önce başarısız olan arayüzleri kapsar.
Maddi aileler bir molanın anlamını değiştirir.Sert PVCsoğuk ve aşındırıcı çalışır,PEsıcak ve sert çalışır veyoğun doldurulmuş bileşikleruçuşları en zorlayan durum; dolayısıyla aynı kırılma yüzeyi üç farklı ilk nedeni işaret ediyor.
-
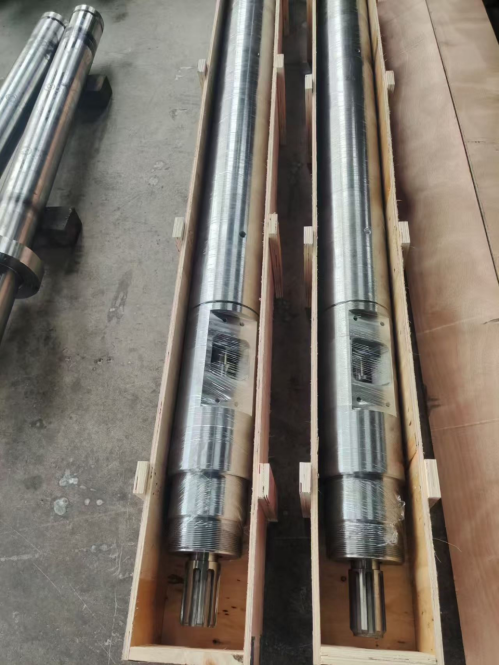
Sevkiyat için paketlenmiş bir yedek. Bu çift, açıklığı yeniden sağlayan şeydir; tek başına bir vida bunun yalnızca bir kısmını onarır.
-
✔ Ekstruder Vidası ve Namlu Arıza Analizi | ✔ Burulma Aşırı Yükü · Ters Bükülme · Yorulma
✔ Kırık Yüz Teşhisi | ✔ Kök Çapı · Açıklık · Hizalama · Özel Geometri