Languages
Cam Elyaf Takviyeli Bileşikler: Vida ve Namlunun Belirlenmesi
-
-
Cam Elyaf Takviyeli Bileşikler: Vida ve Namlunun Belirlenmesi
%20-50 cam elyafının çalışma yüzeyini gerçekten yok ettiği ve hangi yapının hayatta kaldığı.
Cam elyaf takviyeli plastik · Cam dolgulu PA66 vida gövdesi · Tungsten karbür vida gövdesi · Aşınma aşınması
-
1. Cam elyafı eklediğinizde gerçekte ne değişir?
Cam dolgulu bir bileşik, dolgusuz reçinenin daha sert bir versiyonu değildir. Lifler kısa, sert ve kaydıkları çelikten çok daha serttir ve güçlendirilmiş kalitelerin çoğunda ağırlıkça %20-50 oranında bulunurlar. Bu, aşınma mekanizmasını, ısı geçmişini ve kalite riskini aynı anda değiştirir; bu nedenlebimetalik vidalı varil“cam dolu görev” için satın alınanlar yine de erken dönebilir.
- Lif uzunluğu bir kalite değişkenidir ve vida bunu kısaltabilir
- Aşındırıcı yük, yumuşak bir dolgu maddesi değil, sert bir fazdır; cilalamak yerine keser
- Güçlendirilmiş mühendislik kalitelerinin çoğu higroskopiktir, bu nedenle kurutma ve havalandırma aşınma sorununu birleştirir
-
ANAHTAR ANLAYIŞ
Cam elyafı için belirtmek, aynı anda dört şeyi belirtmek anlamına gelir: aşınma direnci, lif uzunluğunun hayatta kalması, nem kontrolü ve boyutsal uyum. Yalnızca ilkini satın almak olağan bir hatadır. -
2. Hasarın gerçekte olduğu yer
Güçlendirilmiş bileşiği çalıştıran bir makinede aşınma, çalışma yüzeyine eşit şekilde yayılmaz. Dört yerde yoğunlaşıyor ve her biri spesifikasyonun farklı bir bölümüne işaret ediyor.arıza modu gözden geçirmemekanizmaları genel olarak kapsar; aşağıda cam elyafına özel versiyon yer almaktadır.
Konum Ne buluyorsun Neden burada oluyor? Neyi değiştirir? Vida uçuş arması Uçuş genişliği aşınmış, tepe düzleşmiş, açıklık açılmış Deliğe, ince kesite, en sıcak metale karşı en yüksek kayma hızı Uçuş sert kaplaması, kret geometrisi ve vidadaki alaşım - sadece namlu değil Namlu deliği, ölçüm bölgesi Eksenel çentik ve cilalı aşınma bandı, çıkışın aşağı doğru kayması Tamamen erimiş, tamamen fiber yüklü eriyik basınç altında hareket ediyor Bu dolgu seviyesi için delik alaşımı ailesi ve astar kalınlığı Feed bölümü ve ilk uçuşlar Yuvarlatılmış kanat kenarları, cilalı kök, ara sıra kanal açma Yüksek lif içeriğine ve mekanik yüke sahip soğuk, sıkıştırılmamış granüller Besleme bölgesi geometrisi ve besleme yuvasının hiç sertleştirilip sertleştirilmediği Vida ucu, çek valf, kontrol halkası (enjeksiyon) Sızdırmazlık yüzeylerinin aşınması, geri sızıntı, tutarsız atış ağırlığı Aynı aşındırıcı eriyik en dar boşluklardan bile zorlanır Uç ve valf malzemesi, vidayla birlikte set olarak değiştirilir -
3. Spesifikasyonu belirleyen dört sayı
Dört girdi, cevabı soruşturmadaki her şeyden daha fazla etkiler. Eğer bir fiyat teklifi istenmeden gelirse, alaşım görevden ziyade alışkanlıkla seçilmişti.
- Ağırlığa göre dolgu içeriği ve cam mı, mineral mi yoksa her ikisi mi olduğu
- Elyaf türü ve nominal uzunluk – kıyılmış iplik, öğütülmüş veya karışım
- Erime sıcaklığı ve derecenin higroskopik olup olmadığı
- Yıllık çalışma saatleri ve ulaşmaya çalıştığınız servis aralığı
İlk ikisi aşınma oranını belirler. İkinci ikisi, aşınmaya dayanıklı bir ailenin yanı sıra korozyona dayanıklı bir ailenin de gerekli olup olmadığına karar verir, çünkü sıcak, nemli, hafif asidik bir eriyik, bazı sert alaşımlara daha yumuşak ama korozyona daha dayanıklı olandan daha hızlı saldırır. Bu takas ayrıntılı olarak şu şekilde belirtilmiştir:bimetalik alaşım seçim kılavuzu.
-
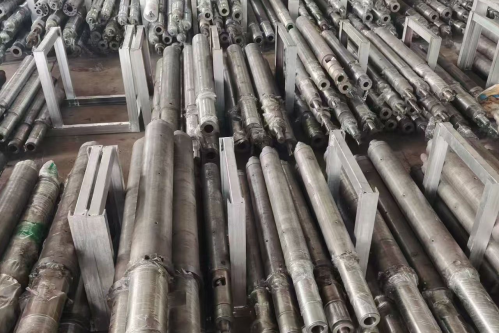
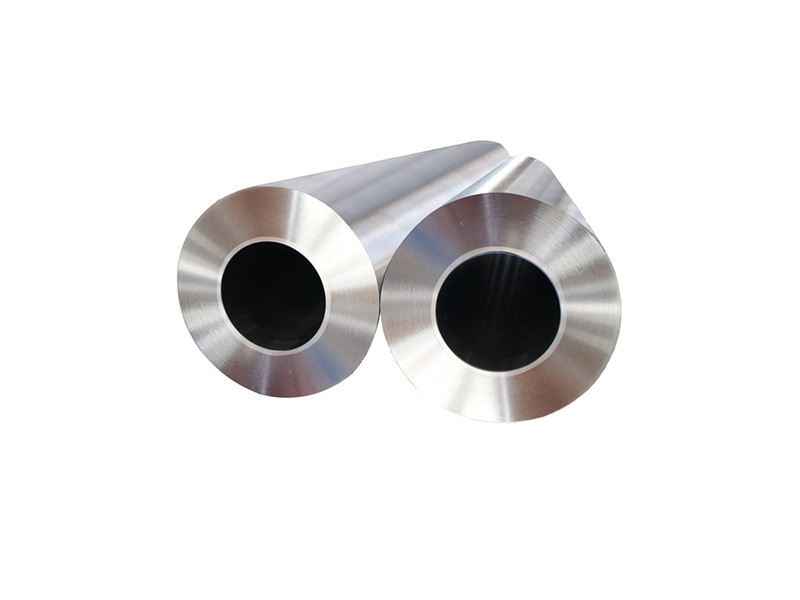
Farklı boyutlarda tutulan fıçılar ve vidalar. Aşınmaya dayanıklı katman iç duvarın yalnızca birkaç milimetresini oluşturur; onun dışındaki her şey bir yapıya sahiptir ve tamamen farklı bir oranda aşınır.
-
4. Neden “bimetalik” tek başına bir cevap değil?
Kelime bir performans düzeyini değil, bir yapıyı tanımlar. Standart santrifüj döküm demir bazlı astar ve tungsten-karbür kompozitin her ikisi de "bimetaliktir" ve %30-50 cam dolgulu PA66'da bunlar birbirinin yerine kullanılamaz. Yüksek cam elyaflı bir karbür sistemi için yayınlanmış çarpan, nitrürlenmiş deliğin kabaca dört ila altı katıdır; düşük ila orta dolgu maddesi için belirtilen demir bazlı astar bunun çok altında yer alır.
Yapı Çalışma sertliği Tipik katman En uygun Takas Nitrürlenmiş (38CrMoAlA sınıfı) Yüzeyi sertleştirilmiş kasa, tamamen sertleştirilmemiş Bir milimetrenin küçük bir kısmı Doldurulmamış ve hafif doldurulmuş emtia kaliteleri Kasa derinliği aşınma bütçesinin tamamıdır; bir kez ihlal edildiğinde aşınma hızlanır Standart bimetalik, demir bazlı HRC 58–62 1,5–2,0 mm Genel mühendislik dereceleri, cam yaklaşık %15-20'nin altında Uygun maliyetlidir ancak karbür hacmi %30+ fiber için mevcut değildir Tungsten-karbür kompozit HRC 65–68 1,0–1,5 mm %30–50 cam veya karbon fiber, mineral dolgulu mühendislik kaliteleri Daha ince katman, daha yüksek maliyet; spesifikasyonun buna gerçekten ihtiyacı var Nikel bazlı, korozyona dayanıklı HRC 45–50 2,0–3,0 mm Aşındırıcı ve aşındırıcı birlikte: alev geciktirici, asidik veya halojenli kaliteler Tasarım gereği daha düşük sertlik; yalnızca aşınma için seçmek yanlış bir özelliktir ANAHTAR ANLAYIŞ
Soru “bimetalik mi” değil, “hangi alaşım ailesinden, hangi katman kalınlığında, hangi bileşen üzerinde” sorusudur. Bu üç cevaptan ikisi genellikle bir alıntıda eksiktir. -
5. Vida tarafı: sert kaplama ve neden tepenin önce geldiği
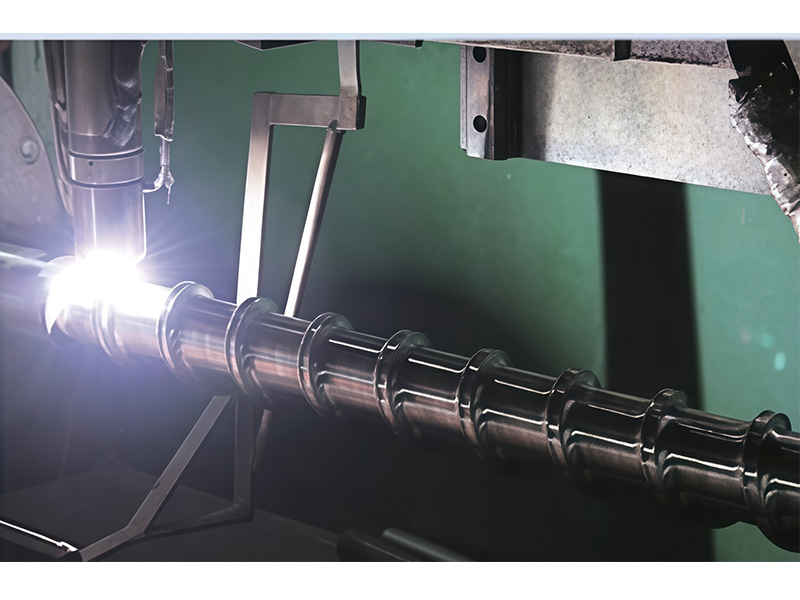
Takviyeli görevlerde vida genellikle namludan önce çalışma yüzeyini kaybeder çünkü uçuş tepesi en yüksek kayma hızını en ince bölümle birleştirir. Abimetalik ekstrüzyon vidasıBu sorunu, tipik olarak PTA kaynağı veya lazer kaplama yoluyla uçuş üzerine kabaca 1,5-2,0 mm'lik bir karbür taşıyan katman bırakarak çözer.
- Katmanın en az bir kez yeniden taşlanmaya dayanabilecek kadar kalın olması gerekir
- Sadece tepeye değil, kret ve ön kanatlara da uygulanmalıdır.
- Ana metalle seyreltme, sertliğe sessiz bir şekilde mal olan şeydir - nasıl kontrol edildiğini sorun
- Sert yüzeyli kanatlar düz vidayla aynı şekilde bitirilemez; Bitmiş profilin kaplamadan sonra kesilmesi gerekir
Vidanın tamamının yeniden inşa edilmek yerine değiştirildiği durumlarda,tamamen sertleştirilmiş vidaBazen orta düzeydeki dolgu seviyeleri için daha mantıklı cevaptır; eşit şekilde aşınır ve en yüksek aşınma direnci pahasına yeniden cilalanabilir.
-
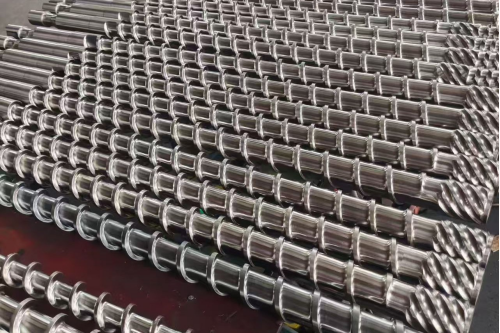
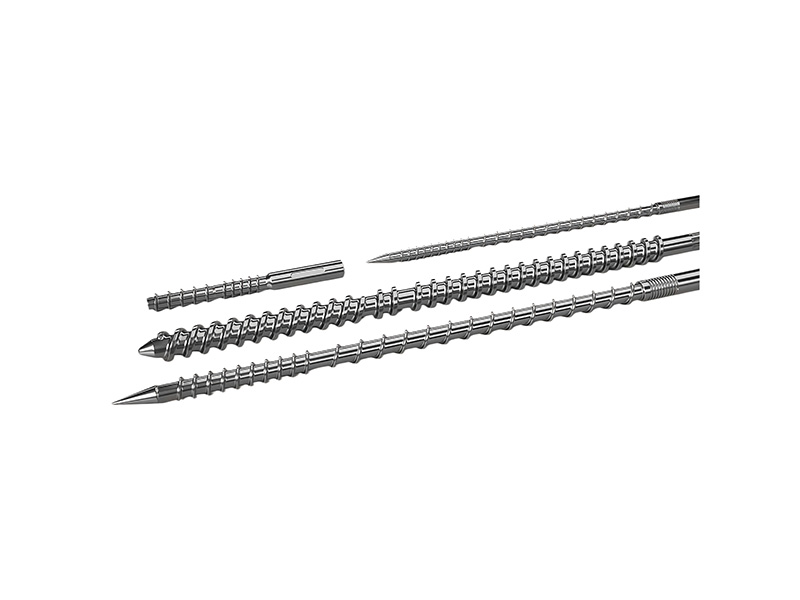
Bitmiş vidalar raflara yerleştirildi. Bir bileşik ve bir makine için bir vida yapılmıştır; çap, iki farklı görevin güvenilir şekilde paylaştığı tek boyuttur.
-
6. Lif uzunluğu yalnızca bir aşınma özelliği değil, bir kalite özelliğidir
Bu, cam elyaf işlemenin vida soruşturmasında en az dikkat çeken ve daha sonraki aşamalarda en fazla tartışmaya neden olan kısmıdır. Takviye yalnızca lifler yeterince uzun olduğunda işe yarar; her yüksek parçalayıcı karıştırma elemanı, her keskin sıkıştırma geçişi ve her aşırı geri basınç ayarı bunları kısaltır. Sonuç, boyutsal incelemeyi geçen ve dayanıklılık testinde başarısız olan bir parçadır.
- Taşıma elemanları malzemeyi düşük kaymayla taşır; yoğurma blokları yüksek kesme ve kırılma lifleriyle karışır
- Mineral dolguyu dağıtmak için yapılandırılmış bir vida, cam dolgulu kalitenin üzerinde fazla çalışacaktır
- Geri basınç ve ekran paketi kısıtlaması, yalnızca istediğiniz yerde değil, her yerde kesme sağlar
- Takviyeli hurdanın yeniden öğütülmesi zaten kısaltılmış lifleri taşır; farklı bir malzeme olarak ele alın
Çift vidalı birleştirme hatlarında bu, aşağıdaki bölümde ele alınan bir eleman konfigürasyon sorusudur:çift vidalı elemanlar sayfasıveuygulama notlarının birleştirilmesi. Tek bir vidada önemli olan sıkıştırma oranı, karıştırma bölümü ve vida hızıdır.tek vida aralığıbu seçimlerin yapıldığı yerdir.
ANAHTAR ANLAYIŞ
Dağılımı maksimuma çıkaran vida ile fiber uzunluğunu koruyan vida farklı vidalardır. Mukavemet testinden sonra değil, teklif vermeden önce parçanın gerçekte hangisine ihtiyacı olduğuna karar verin. -
7. Cam dolgulu bileşikler için vida geometrisi
Takviyeli kaliteler genellikle aynı polimerin dolgusuz versiyonuna göre daha sert, daha aşındırıcı ve ölü noktaları daha az bağışlayıcıdır. Geometri, genel bir "aşınma vidası" modeli yerine bundan kaynaklanır.
- Daha derin, daha yumuşak sıkıştırma sayesinde elyaf ezilmeden ıslanır
- Malzemenin oturabileceği ve bozulabileceği keskin basamaklar veya alttan kesikler yok
- Bariyer veya karıştırma bölümleri yalnızca dağılım gereksiniminin kesmeyi haklı çıkardığı durumlarda
- Düşük kütle yoğunluklu, kaygan bir granülü gerçekten tutabilen bir besleme bölümü
Hem yüksek oranda doldurulmuş hem de ısıya duyarlı bileşikler için,yüksek dolgulu polimer varilveyüksek CaCO3 işleme notlarıaynı geometri problemini mineral yönünden de tanımlıyor ve akıl yürütme devam ediyor.
-
8. Kurutma, havalandırma ve aşınmaya benzeyen arıza
PA, PBT ve çoğu güçlendirilmiş mühendislik sınıfı higroskopiktir. Eriyik içerisine taşınan nem, polimeri hidrolize eder ve kabarcıklar, boşluklar, yayılma, mukavemette düşüş, tutarsız atış ağırlığı gibi semptomlar rutin olarak vida ve namluya atfedilir. Bir alaşım değiştirilmeden önce malzemenin kuru olması ve makinenin bunu kanıtlayabilmesi gerekir.
- Reçine, sınıfın belirtilen nem sınırına kadar kurutuldu ve yalnızca kurutucudan sonra değil, depolamadan sonra da yeniden kontrol edildi.
- Kalitenin ve yeniden öğütme içeriğinin haklı çıkardığı havalandırmalı veya vakumlu bir varil
- Memede veya kalıpta ölçülen eriyik sıcaklığı, kontrolörden okunmaz
- "Aşınmanın" aslında kimyasal değil boyutsal olduğunun kontrolü
Bu ayrım ticari açıdan önemlidir: Bir korozyon veya hidroliz sorunu daha sert bir alaşım satın alınarak çözülemez ve tesis iki kez ödeme yapmak zorunda kalır.poliamid uygulama sayfasıvePE ve PP sayfalarıher ailenin neye ihtiyacı olduğunu belirleyin; geri dönüştürülmüş veya yeniden öğütülmüş ağır takviyeli malzemeler için, en baştan başlayıngeri dönüştürülmüş malzeme yolu.
-
9. Değiştireceğiniz parçada ne ölçülmeli?
Güçlendirilmiş bir yedek parça, yalnızca arkasındaki aşınma geçmişi kadar iyidir. Beş ölçüm, "yıpranmasını" bir spesifikasyona dönüştürür ve bunların tümü, makine yeniden monte edilmeden önce yapılabilir.
Ölçüm Nerede Sana ne anlatıyor Neyi değiştirir? Vidalı uçuş OD Tüm uzunluk boyunca her 100–150 mm'de bir Tepenin malzeme kaybettiği yer ve ne kadar Vidanın yeniden yapılıp yapılmadığı veya değiştirildiği ve hangi bölgelerin sert dolguya ihtiyaç duyduğu Namlu deliği kimliği Vidayla aynı eksenel konumlar Delik aşınması ve herhangi bir ovallik Namlunun kollu, yeniden astarlanmış veya değiştirilmiş olup olmadığı Gümrükleme Her konumda OD eksi kimlik Aslında çıktıyı ve geri sızıntıyı yöneten sayı Her iki parçanın birlikte değiştirilmesi gerekip gerekmediği Tepedeki uçuş genişliği Besleme, sıkıştırma ve ölçüm bölgeleri OD'nin tek başına gizlediği arma aşınması Sert kaplama kalınlığı ve yeniden taşlamanın hala mümkün olup olmadığı Aşınma deseni — fotoğraflar Çerçevede ölçek bulunan her bölge Aşınma, korozyon ve mekanik hasar Alaşım ailesi, yalnızca alaşım sertliği değil -
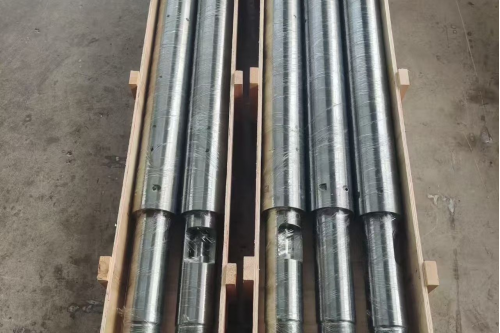
Sevkiyat için paketlenmiş vida ve kovan setleri. Çift birlikte belirtilir; aralarındaki boşluk, çıktıyı belirleyen sayıdır ve tek başına hiçbir parçaya ait değildir.
-
10. Teklif için ne gönderilmeli?
Takviyeli görev sorguları her seferinde aynı nedenden dolayı başarısız oluyor: makine ayrıntıları bileşik ayrıntıları olmadan geliyor veya bileşik aşınma kanıtı olmadan geliyor.değiştirme projesi için kontrol listesiuzun versiyonu var; kısa olanı aşağıdadır.
- Makine markası, modeli ve vida çapı ile varsa orijinal çizimi
- Reçine kalitesi, dolgu türü ve yüzdesi ve yeniden öğütme oranı
- Yıllık erime sıcaklığı, çıkış gücü, vida hızı ve çalışma saatleri
- Bölüm 9'daki ölçümler ve her aşınma bölgesinin fotoğrafları
- Ulaşmaya çalıştığınız servis aralığı ve son parçada ulaşılan sonuç
Makine özel bir tasarım ise,OEM çizimlerinden oluşturulmuş yedek parçagenellikle en kısa yoldur veüretim süreciVekapasite sayfalarıparçanın nasıl yapıldığını ve ne kadar sürdüğünü açıklayın. Alaşımın yanı sıra geometrinin de değişmesi gerektiğinde,özel vida ve varilrota ikiliyi birlikte kapsar.
Ayrıca talep ettiğiniz servis aralığını sıfatlarla değil ay cinsinden belirtmenizde fayda var. 24 aya ulaşmak için satın alınan takviyeli bir delik ile 36 aya ulaşmak için satın alınan bir takviyeli delik aynı satın alma değildir vebeklenen aralık kıyaslamalarısana karşılaştırabileceğin bir şey ver.PIPLL'nin üretim sayfasıtesisin alaşım, katman kalınlığı ve delik geometrisi üzerinde neler tutabileceğini belirler; bu da aralığı bir umuttan ziyade bir taahhüt haline getirir.
-
✔ Cam Elyaf Vida ve Namlu Uzmanı | ✔ Tungsten-Karbür · Bimetalik · Sert Yüzeyli · Tamamen Sertleştirilmiş
✔ Fiber Uzunluğunda Hayatta Kalma Geometrisi | ✔ Aşınma Haritalaması · OEM Değişimi · Servis Aralığı Mühendisliği