Languages
PVC Boru Vida Namlusu: Eşleşen Konik, Paralel ve Tek Vidalı Hatlar
PVC Boru Vida Namlusu: Eşleşen Konik, Paralel ve Tek Vidalı Hatlar
Sert PVC vida konusunda affetmez. Doğru mimari eriyiği sabit tutar; yanlış mimari ise siyah noktalar, kabarma ve kısa hizmet ömrü olarak ortaya çıkar.
PVC Boru Vidalı Kovan · Konik Çift Vidalı · Boru Ekstrüzyon Vidalı Kovan
1. PVC boru kalitesine neden vida silindiri karar verir?
PVC boru sorunlarının sorumlusu genellikle ilk olarak kalıp veya formülasyondur. Pratikte vida ve kovan, kalıbın çalışması gereken koşulları belirler: malzemenin ne kadar kesme göreceği, ne kadar süre sıcak kalacağı ve kafaya ulaşmadan önce ne kadar eşit şekilde plastikleştirileceği.
Sert PVC çok az marj sağlar. Aşırı çalıştırıldığında yumuşamak yerine bozulur ve hasar geri döndürülemez:
·Aşırı kesme, erime sıcaklığını yükseltir ve termal bozulmayı başlatır
· Düzensiz plastikleşme yüzey kusurlarına ve boyutsal farklılıklara neden olur
· Uzun veya tutarsız kalma süresi siyah noktalara ve renk solmasına neden olur
· Kararsız erime basıncı doğrudan boru duvarı değişimine dönüşür
Bu nedenle PVC ekstrüzyonu tasarım gereği düşük kesmeli bir işlemdir ve vida kovanı geometrisinin burada diğer birçok yönteme göre daha önemli olmasının nedeni budur.PVC uygulamaları . Aynı mantık tüm ürün yelpazesinde geçerlidir:UPVC drenaj ve su borusuilePVC film ve levha .
ANAHTAR ANLAYIŞPVC boru ekstrüzyonunda vida kovanı yalnızca malzemeyi eritmez. Eriyiğin kalıba sağlam bir şekilde ulaşıp ulaşmadığına karar verir.
2. Gerçek PVC boru hatlarında üç mimari
Bir boru fabrikasının içinden geçtiğinizde PVC görevini yapan üç vida konfigürasyonu göreceksiniz. Bunlar birbirinin yerine kullanılamaz ve her biri boyut ve çıktı aralığında farklı bir noktada yerini alır.
Mimarlık Nereye uygun Karakter Konik çift vidalı Küçük ila orta sert PVC boru ve profil Toz için geniş besleme girişi, yüksek sıkıştırma, düşük kesme Paralel ikiz vida Yüksek verimli boru, levha ve çoklu formülasyon tesisleri Sabit çaplı, modüler, birbirine kenetlenen haznelerle pozitif taşıma Tek vida Büyük çaplı boru, poliolefin ve özel boru Görevin bileşik değil eritme ve pompalama olduğu durumlarda daha basit ve daha ucuz Hat belirlendiğinde seçim yapılır ve makinenin ömrü boyunca sabitlenir. Yedek parçalar için önemli olan:konik çift vidalı namluVeparalel çift vidalı namlu aynı parçanın iki versiyonu değil, farklı makine konfigürasyonlarıdır.
3. Konik çift vida: daha küçük sert PVC borular için standart
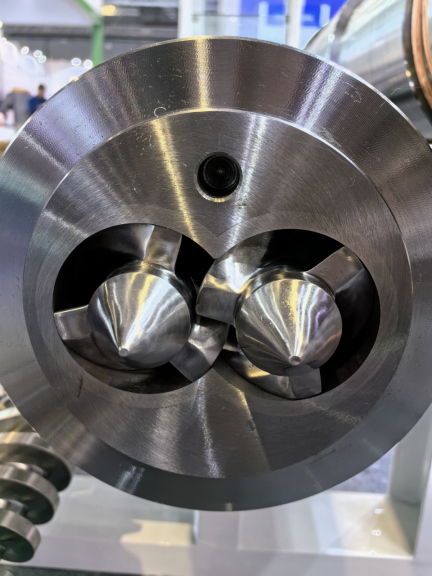
Konik vida, bu geometrinin PVC'ye hakim olmasının nedenidir. Vida, besleme ucunda büyüktür, bu da düşük yoğunluklu PVC tozu için cömert bir giriş alanı sağlar ve çıkışa doğru daralarak sıkıştırmayı tek adım yerine kademeli olarak oluşturur.
Sıkıştırma aşamalı olduğundan kesme orta düzeyde kalır ve eriyik kalıba giderken aşırı ısınmaz. Sadece yumuşamak yerine bozunan bir polimer için tüm argüman budur.
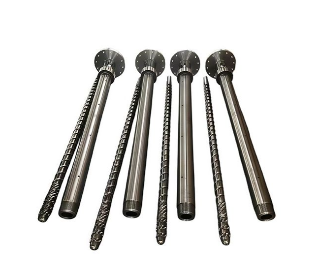
PIPLL genel PVC konik ürün yelpazesini aynı prensibe göre oluşturur. Namlu, erimiş PVC'nin sızabileceği ve bozulabileceği flanş bağlantılarını ortadan kaldıran, entegre, kesintisiz bir yapı olarak tek bir kütükten dövülmüştür. Sıkıştırma oranı, kesmeyi PVC'nin parçalanmaya başladığı noktanın ötesine itmeden iyice plastikleştirmek için 2,5:1 ile 3,5:1 arasında ayarlanır.
PVC için konik çift vidalı namlu PIPLL spesifikasyonu Temel çelik 38CrMoAlA, tescilli iyon nitrürleme ile Nitrürlenmiş katman HV900 – 1100'de 0,4 – 0,6 mm Yayınlanan hizmet ömrü Az dolumlu uygulamalarda 2 – 3 yıl Sıkıştırma oranı 2,5:1 – 3,5:1 Radyal boşluk 0,1 – 0,15 mm Sıcaklık kontrolü 3 – 5 bağımsız ısıtma bölgesi, tek havalandırma sistemi İşleme kontrolü Sevkiyattan önce %100 test Uygulamalar düz borunun ötesine geçer: inşaat profilleri, kalıp levhaları, granülasyon, kenar bantlama ve sızdırmazlık şeritlerinin tümü bu geometri üzerinde üretilir. Borunun yoğun olarak doldurulduğu durumlarda aynı mimari farklı bir alaşımla kullanılır - bkz.yüksek dolgulu polimer konik çift vidalı namlu .
4. Paralel çift vida: bir boru hattı paralel gittiğinde
Paralel makineler tüm işlem uzunluğu boyunca sabit bir vida çapı sağlar. Modülerdirler, bakımı daha kolaydır ve tekdüze tork aktarımıyla daha uzun bir işleme bölgesine sahiptirler; bu nedenle yüksek üretimli ve çoklu formülasyonlu tesislerde karşımıza çıkarlar.
Ters yönde dönen versiyon PVC için önemli olan versiyondur. Birbirine kenetlenen birleşik tasarımı, malzemeyi kapalı C şeklindeki haznelerde hapseder ve mekanik olarak ileri doğru iter, böylece taşıma pozitiftir ve basınç oluşumu güçlüdür. Doğrudan PVC tozu beslemesi pratik hale gelir çünkü kapalı odalar pozitif olmayan taşımanın tozla karşılaştığı köprüleşme ve kaymaya izin vermez ve genel kesme karakteri sert PVC için yeterince yumuşak kalır.
PIPLL ters yönde dönen paralel çift vidalı namlu Menzil Vida çapı Φ45 – Φ300 L/D oranı 16 – 40 (özelleştirilebilir) Temel malzeme 38CrMoAlA birinci sınıf alaşımlı çelik Yüzey seçenekleri Bimetalik namlu ve vida, nitrürleme, elektrokromlama Tipik görev Borular, profiller, levhalar, WPC, SPC döşeme, peletleme Arayüz boyutları makine üreticisine göre farklılık gösterdiğinden uyumluluk genellikle tedarikçiler arasındaki belirleyici faktördür. PIPLL, ortak yapılara doğrudan uyacak şekilde setler oluşturur —KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS VeWeber DSgenel bir kalıpla çalışmak yerine bunların arasında.
Aynı mimaride peletleme ve geri dönüşüm görevi içinpeletleme konik çift vidalı namlu sayfa küp şeker ve şerit kesilmiş varyantları kapsar ve geri dönüştürülmüş formülasyonlar,geri dönüştürülmüş malzeme varilkonfigürasyon.
5. Tek vida: boruda hâlâ kazanıyor
Tek bir vida daha basit bir makinedir ve uzun bir boru görevleri listesi için daha basit olanı doğrudur. Görevin, birleştirmek veya homojenleştirmek yerine eritmek ve tutarlı bir eriyiği bir kalıba pompalamak olduğu durumlarda, tek bir vida hattı bunu daha az değişkenle ve daha düşük maliyetle gerçekleştirir.
·Büyük çaplı HDPE, PP ve PVC çift cidarlı oluklu boru
· UPVC katı duvarlı boru ve kablo koruma borusu
· PP-R, PE-RT ve PE-X'ten sıcak ve soğuk su borusu
· Tıbbi PVC tüp ve özel tüp
· PMMA, PC ve ABS endüstriyel boru
Yapılandırmalar göreve göre farklılık gösterir. Bariyer vida tasarımları, yüksek çıkışlı poliolefin boru için eritme verimliliğini ve eriyik homojenizasyonunu artırır; bu, okumaya değer bir karşılaştırmadır.bariyer vidası ve geleneksel vida . Maddock ve ananas karıştırma bölümleri, gereksinimin yalnızca tekdüzelik olduğu durumlarda eriyik homojenizasyonunu gerçekleştirir ve yivli besleme yapısı, yüksek çıkışlı hatlarda stabil katıların taşınmasını destekler; bununla pürüzsüz bir delik arasındaki denge, şurada belirtilmiştir:yivli besleme ve pürüzsüz delikli namlular .
Oluklu, kompozit ve çok katmanlı yapı da dahil olmak üzere tüm boru ve tüp işleri bu kapsamdadır.boru ve tüp ekstrüzyon vida varilleri .
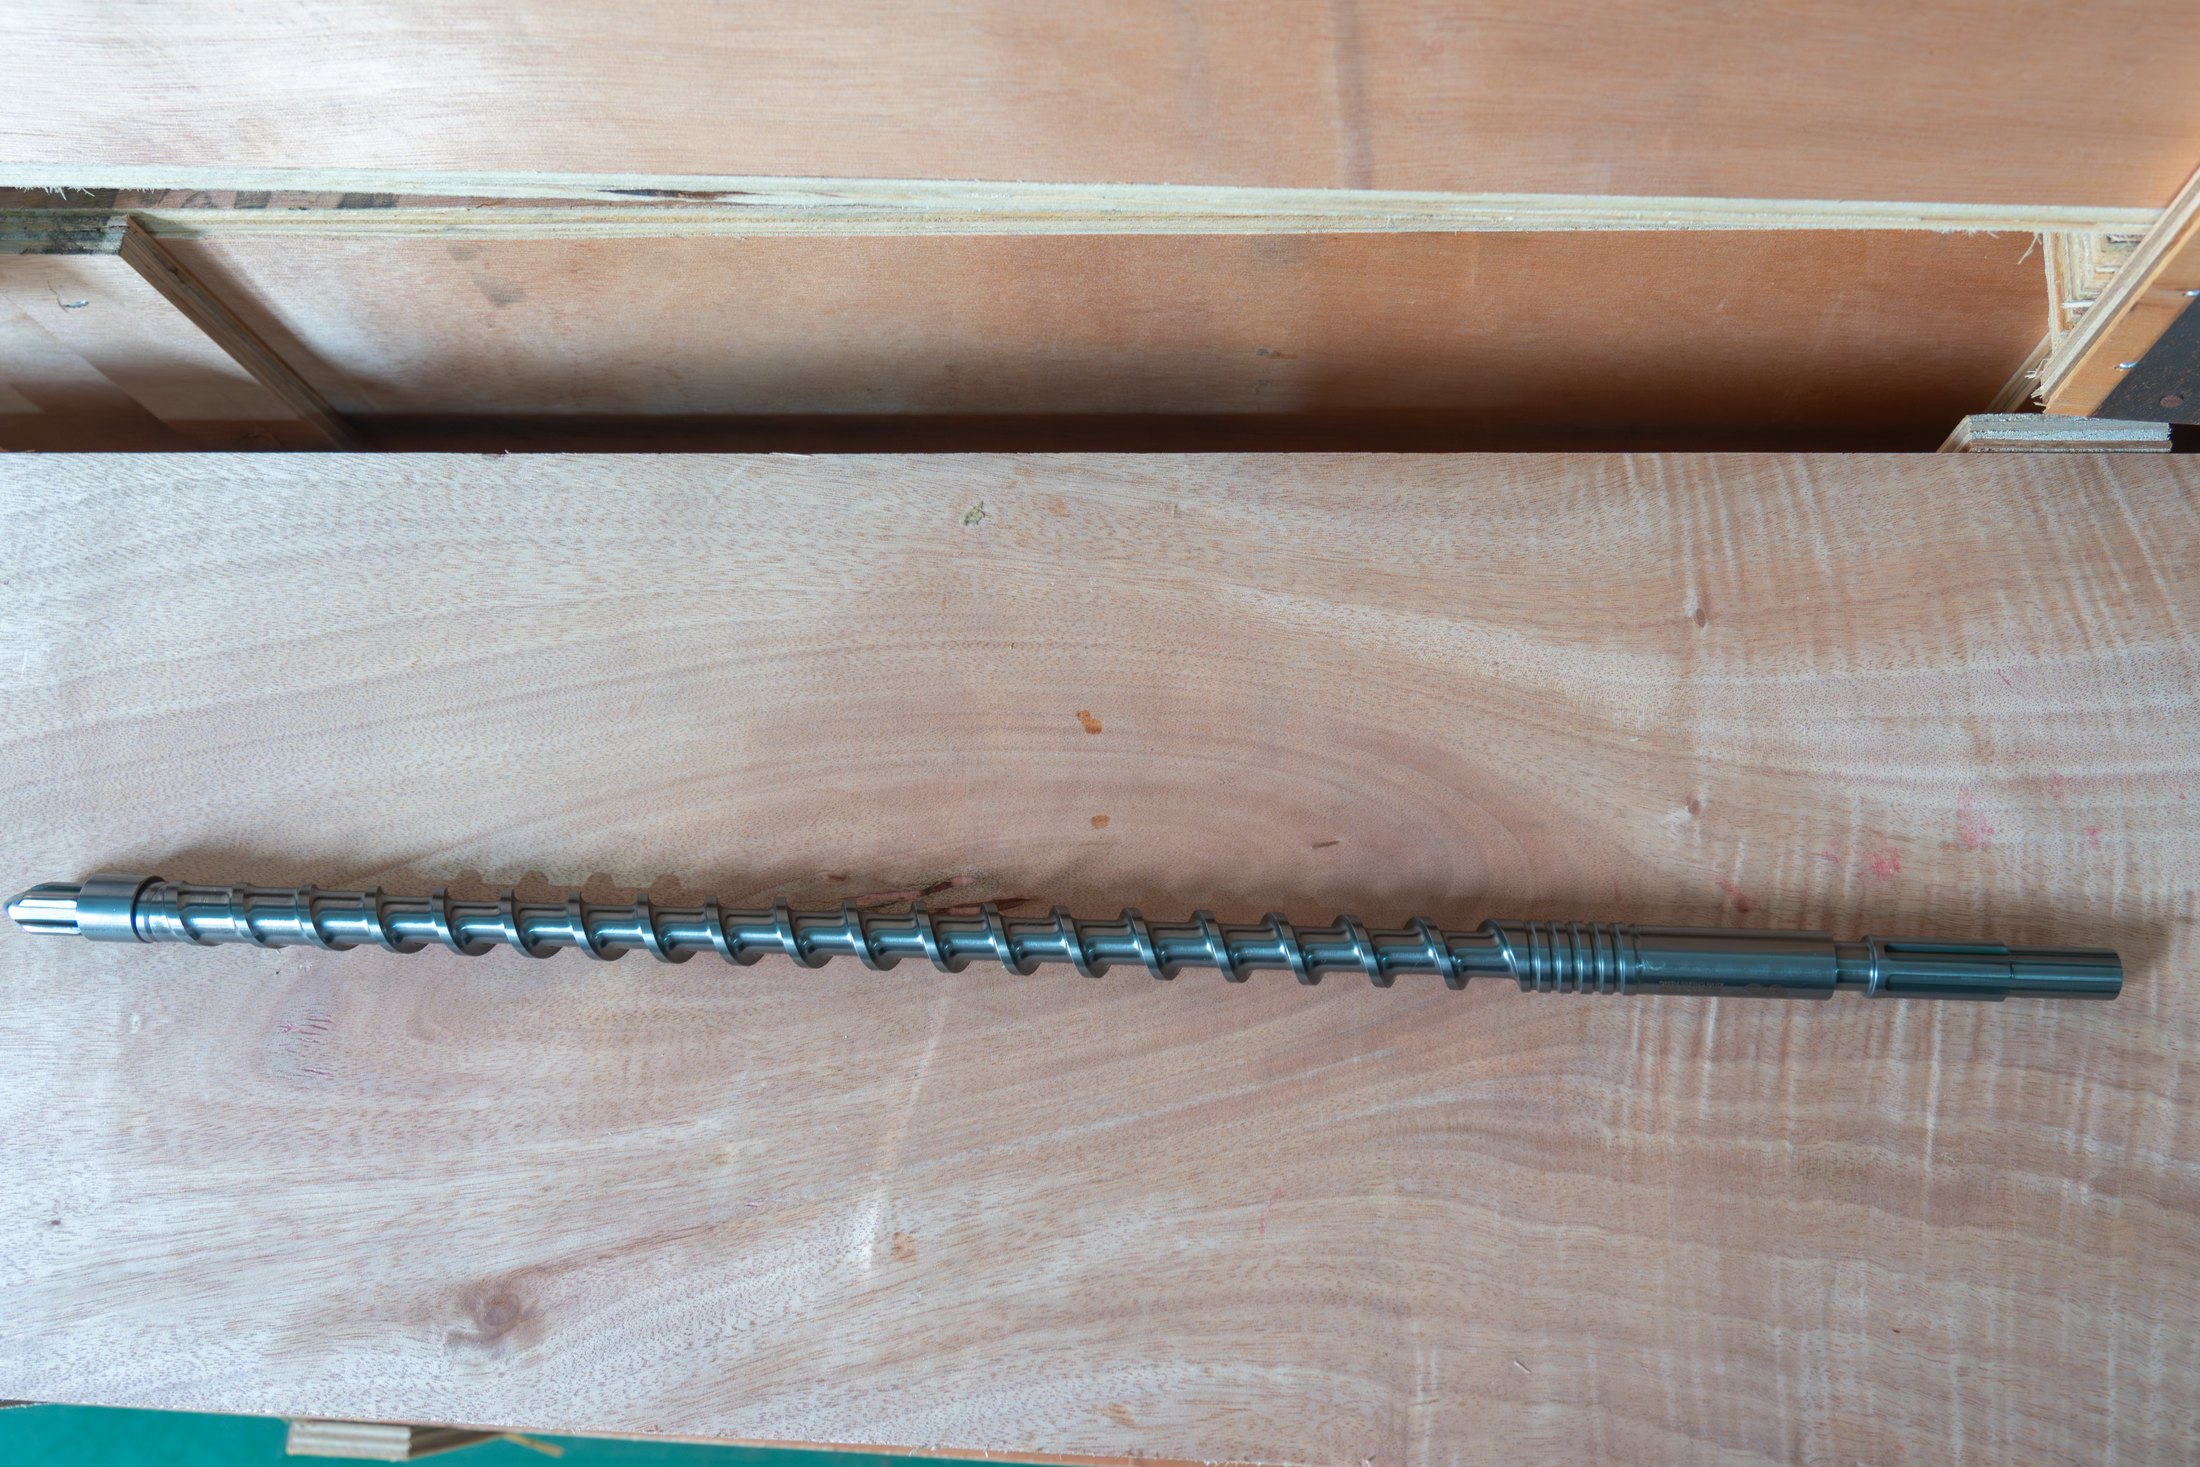
Boru ekstrüzyonu için tek bir vida ve tambur. Görevin bir araya gelmek yerine eritmek ve pompalamak olduğu durumlarda bu daha basit bir cevaptır.
6. Namluyu boru çapına ve çıkışa göre boyutlandırma
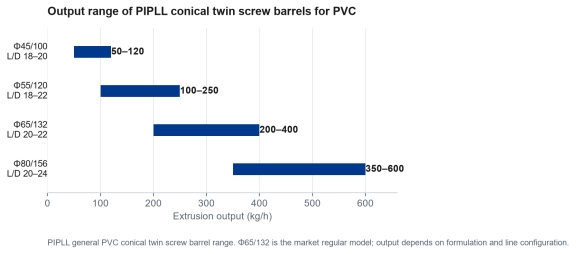
Mimari sabitlendikten sonra model aralığı hızla daralır çünkü boru çapı ve hedef çıktı birlikte namlu boyutunu belirler. Genel PVC konik ürün yelpazesi olağan üretim pencerelerini kapsar:
PIPLL modeli Ö/Ü Çıkış Tipik uygulama Φ45/100 18–20 50–120 kg/saat Küçük çaplı kablo kanalı, hassas profil Φ55/120 18–22 100–250 kg/saat Orta boru, sıradan profil Φ65/132 20–22 200–400 kg/saat Piyasa normal modeli, üniversal boru ve profil Φ80/156 20–24 350–600 kg/saat Büyük çaplı boru, kalın sac PIPLL genel PVC konik çift vidalı varillerin çıkış aralığı. Φ65/132 piyasadaki normal modeldir; gerçek çıktı, formülasyona ve hat konfigürasyonuna bağlıdır.
O masada iki uyarı var. İlk olarak, rakamlar namlu aralığını tanımlamaktadır, hattınız için bir vaat değildir; formülasyon, kalıp tasarımı ve aşağı akış ekipmanının tümü ulaşılabilir çıktıyı hareket ettirir. İkincisi, 'kafa boşluğu için' bir boy büyük namlu seçmek otomatik olarak daha güvenli değildir: büyük boyutlu bir vida, uzun kalma süresiyle düşük hızda çalışır, bu da tam olarak sert PVC'nin en kötü duruma tahammül ettiği durumdur.
Aşınma yüzeyinin yenilenmesine olanak tanıyan bir yapı olan iç astar manşonlu konik çift vidalı namlu.
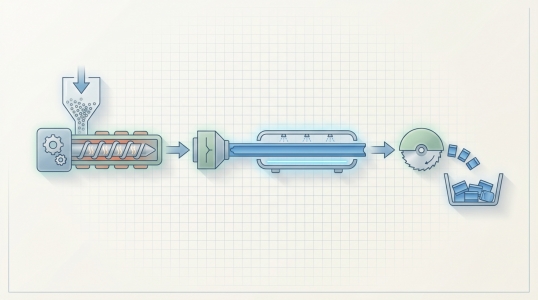
Ekstrüzyon hattının şeması: hazne, namlu ve vida, ısıtma, kalıp kafası ve soğutma. Vida tamburu, kalıbın devraldığı erime durumunu ayarlar.
ANAHTAR ANLAYIŞVida namlusunu gerçekte yürüttüğünüz göreve göre boyutlandırın. Boşluk payı kazanmak için bir PVC vidanın büyük boyutlandırılması genellikle satın alma marjından ziyade eriyik kalitesine mal olur.
7. Dolgu maddesi yükleme ve aşınma resmi
Neredeyse hiçbir PVC boru formülasyonu saf reçine değildir. Kalsiyum karbonat en yaygın dolgu maddesidir ve boru çapı değil, yükleme seviyesi genellikle bir vida ve kovan setinin ne kadar dayanacağını belirler.
Doldurulmamış ve hafif doldurulmuş formülasyonlar için nitrürlenmiş yapı normalde yeterlidir: PIPLL, düşük dolum uygulamalarında 2-3 yıllık hizmetle HV900–1100'de 0,4–0,6 mm nitrürlenmiş katman yayınlar. Doldurucu yükü arttıkça denge değişir. Aşınma aşınması kanatlarda ve delik içinde hızlanır ve asidik bozunma ürünleri, üstüne bir korozyon elemanı ekler.
Bu kombinasyon için bimetalik yapı mevcut ve bunun için ödeme yapılan şey alaşım katmanıdır — PIPLL, kaliteye bağlı olarak, HRC 50–65'te ve ≤400°C ile ≤600°C arasındaki maksimum çalışma sıcaklıklarında 1,5–3 mm yayınlar. Arasındaki seçimbimetalik ve nitrürlenmiş yapıbir görev sorusudur ve belirli bir formülasyon için alaşım ailesi şu şekilde belirtilmektedir:bimetalik alaşım seçimi . Dolgu maddesinin kendisi için,plastikte kalsiyum karbonat bir formülasyona ne yaptığını açıklar.
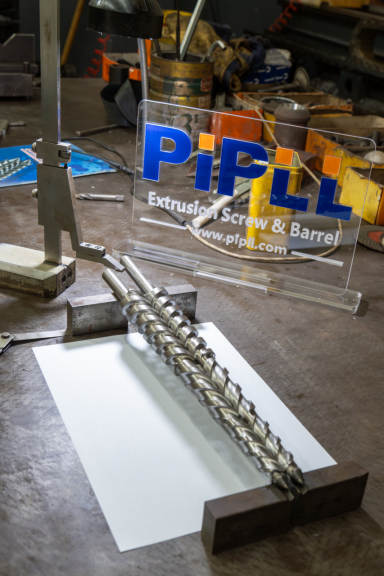
Atölyede bir vida ve namlusu. Doldurulmuş PVC görevinde her iki yüzey de aşınmayı taşır, bu nedenle alaşım kararı tek başına namlu yerine çifti kapsar.
8. Neler değiştirilebilir ve değiştirilemez
Değiştirme, iyi bir hattın tehlikeye girdiği yerdir. Kurallar kısadır ve ilki mutlaktır.
·Konik bir namlu, makinenin yeniden tasarlanması olmadan paralel bir makineye veya tersine girmez
· Vidalar ve kovan uyumlu bir set halinde değiştirilir; merkez mesafesi, profil ve açıklık birlikte tasarlanır
· Daha sert bir alaşım yanlış geometriyi telafi etmez
· Aşınmış bir vidanın üzerindeki yeni namlu, satın alma siparişi dışında hiçbir şeyi geri yüklemez
Eşleştirilmesi gereken boyutlar spesifiktir: vida çapı ve toplam uzunluk, L/D oranı, merkez mesafesi, delik geometrisi, besleme açıklığı konumu, ısıtma ve soğutma düzeni ve dişli kutusuna bağlantı. Bizimparalel çift vidalı namlu PVC kılavuz paralel makineler için bu kontrol listesi üzerinde çalışır ve herhangi bir ekstruder için genel mantık şu şekildedir:vida varil değiştirme kılavuzu . Tekrarlanan aşınmanın beklendiği durumlarda,iç astar manşonlu namlu Tamburun tamamını değiştirmeden aşınma yüzeyinin yenilenmesini sağlar.
ANAHTAR ANLAYIŞParçayı makineyle eşleştirin, ardından alaşımı formülasyonla eşleştirin. Bu sırayı tersine çevirmek, yenileme projelerinin nasıl yanlış gittiğini gösterir.
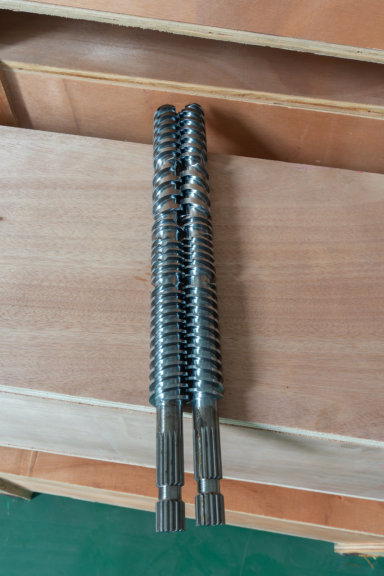
Uyumlu bir paralel ikiz vida çifti. Bağlantı ve merkez mesafesi makine yapıları arasında farklılık gösterir; bu nedenle değiştirme setleri desenli olmak yerine eşleştirilir.
9. Sipariş vermeden önce aşınmış bir setin ölçülmesi
PVC vida kovanının aşınması nadiren tekdüzedir. Besleme bölgesi, sıkıştırma bölgesi ve yüksek basınç bölgesi farklı oranlarda aşınır ve yalnızca tek bir konumun ölçülmesi gerçek sorunu gizleyebilir.
·Her bir vida hareketinin dış çapı ve durumu
· Namlu boyunca çeşitli konumlarda delik ölçümü
· Her pozisyonda vida ve delik arasındaki boşluk
· Besleme bölgesinin ve yüksek basınç bölümünün durumu
· Vida ucu, spline ve bağlantı durumu
· Namlu ısıtma ve soğutma bağlantıları
· Fotoğraflar, artı makine etiketi ve gözlemlenen üretim sorunu
Bu bilgilerle, varsayımlardan ziyade ölçümlere dayalı bir teklif oluşturulabilir. Bu olmadan, olağan geri dönüş orijinal çizimdir ve eğer o da eksikse, fotoğraflar ve temel boyutlar hala ilk değerlendirmeyi desteklemektedir.özel vida ve namlu işlemietrafında tasarlanmıştır. Bir çizimin nasıl bitmiş bir namluya dönüştüğü aşağıda ele alınmaktadır.üretim süreci Veüretim kapasitesi .
10. Vida namlusunu işaret eden belirtiler
Aşınma başarısız olmadan önce kendini duyurur. Aşağıdaki sinyaller tek nedenin vida tamburu olduğunu kanıtlamıyor - besleme, sıcaklık kontrolü, kalıp ve aşağı akış ekipmanının tümü bir kontrolü hak ediyor - ancak bunu listeye koydular.
· Çıktıda kademeli azalma
· Aynı sonuç için daha yüksek vidalama hızı gerekir
· Kararsız erime basıncı ve artan çıkış
· Daha zayıf plastikleşme, daha fazla yüzey kusuru
· Artan duvar kalınlığı değişimi
· Uçuşlarda gözle görülür çizilme, çukurlaşma veya korozyon
· Aynı bileşenin tekrarlanan onarımı
Özellikle cerrahi müdahalenin çeşitli olası nedenleri vardır vekararsız ekstrüzyon çıkışı için sorun giderme kılavuzu vida tarafındaki nedenleri süreç tarafındaki nedenlerden ayırır. Aşınma şüphesi var ancak hat durdurulamıyorsa,sökmeden muayene Nelerin yerinde kontrol edilebileceğini açıklar. Bitişik PVC görevi gibiPVC film ve levha VePET pul ve yeniden öğütme ekstrüzyonu farklı sıcaklık pencereleriyle aynı aşınma mantığını izler.
PVC boru vida namlusu ile ilgili yardıma mı ihtiyacınız var?
Makine modelini, boru çapını, formülasyonu ve hedef çıktıyı bize gönderin, size namlu boyutu ve yapısını önerelim. PIPLL, PVC boru, profil, levha ve granülasyon hatları için konik ve paralel çift vidalı kovanlar ve tek vidalar üretmektedir.
· Φ45/100'den Φ80/156'ya kadar genel PVC konik çift vidalı variller, stokta standart özelliklerle birlikte
· Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei ve diğer büyük yapılar için uyumlu setler
· Doldurucu yükleme ve çalışma sıcaklığına uygun nitrürlenmiş ve bimetalik seçenekler
Şimdi Bize Ulaşın
Eric Dong | Kurucu ortak |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com