Languages
Vida Namlusu Ne Kadar Ömürlüdür ve Ne Zaman Değiştirilmelidir?
Vida Namlusu Ne Kadar Ömürlüdür ve Ne Zaman Değiştirilmelidir?
Hizmet ömrü aralıkları, herhangi bir şeyi ölçmeden önce görebileceğiniz uyarı işaretleri ve tamir mi yoksa değiştirme mi kararı hakkında pratik bir kılavuz.
VİDA NAMLU HİZMET ÖMRÜ · AŞINMA MUAYENESİ · NAMLU DEĞİŞİMİ · EKSTRÜZYON BAKIMI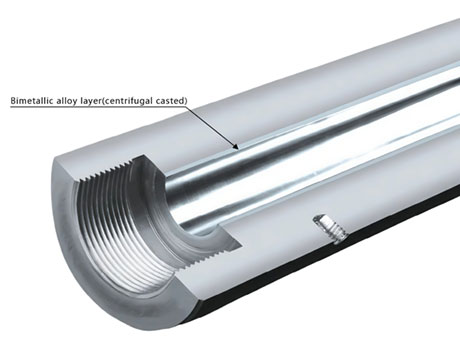
Bimetalik bir varilin kesiti
dövme çelik bir kabuk içinde santrifüjle dökülmüş alaşımlı astar
Vida namlusu bir sarf malzemesidir - bunun için bir plan yapın
Avida ve varilyıpranır. Hiçbir vida namlusu, içinde bulunduğu makineden daha uzun süre dayanamaz. Bu nedenle, yararlı sorular, değiştirmenin gerekli olup olmayacağı değil, bunun ne zaman, nasıl planlanacağı ve üretim krizine dönüşmeden aşınmanın nasıl tespit edileceğidir.
Tipik değiştirme aralığı: Ne işlediğinize, hattın nasıl inşa edildiğine ve nasıl işletildiğine bağlı olarak iki ila yedi yıl.
Maliyet nadiren işin sadece kısmıdır. Çok vardiyalı bir hatta, üretim kaybı, hızlandırılmış lojistik ve fazla mesai kurulumu genellikle varilin tedarik maliyetini aşar.
Kurulum sırasında belirlenen planlı bir programyaşam döngüsü maliyetini düşürmenin en etkili yoludur.Hizmet ömrünü belirleyen dört faktör
Malzeme işlendi. Temiz, doldurulmamış polimer çeliğe karşı hassastır. Cam elyafı zımpara kağıdıdır. Kalsiyum karbonat orta dereceli zımpara kağıdıdır. Ahşap tozu, taş tozu ve tüketici sonrası geri dönüşüm en sert olanlardır. Farklı tariflerdeki aynı hat tamamen farklı hizmet süreleri sunabilir.
Vida ve namlunun yapısı. Anitrürlenmiş varilhafif işler için uygundur ve ağır işlerde erkenden başarısız olur.Bimetalik yapı- sert çelik gövdenin içinde aşınmaya dayanıklı, kalın bir alaşım tabakası - tam olarak bu nedenle mevcuttur.
Sıcaklık ve vida hızı. Daha yüksek sıcaklık ve daha yüksek hız, aşınmayı hızlandırır. Çok soğuk çalışma da aynı şekildedir çünkü vidanın daha fazla itilmesi gerekir. Her hattın istikrarlı bir çalışma kapsamı vardır ve bunu bulmak, yıllar süren hizmet sağlar.
Çalışma disiplini. Soğuk başlatma, kuru çalışma, uygunsuz temizleme ve plansız kapatmalar namlu ömrünün sessiz katilleridir. Bunları engelleyen alışkanlıklar 7. Bölümde yer almaktadır.TEMEL ANLAYIŞ Malzeme ve yapı, mevcut hizmet ömrünün bütçesini belirler. Faaliyet zarfı ve bakım disiplini bütçenin ne kadar hızlı harcanacağını belirler. Dikkatsizce çalıştırılan birinci sınıf bir bimetalik yapı iki yıl içinde tükenebilir; mütevazı bir nitrürlenmiş yapı kuyusu altı tane sağlayabilir.
Görev ve yapıya göre tipik hizmet ömrü
Görev nitrürlenmiş varil Bimetalik varil Dolgusuz polimer 5-8 yıl, genellikle iyi yönetilen bir hatta daha uzun Genellikle gerekli değildir Orta derecede doldurulmuş bileşikler (kalsiyum karbonat, talk) 3-5 yıl 6-8 yıl Ağır dolgulu / cam elyaf bileşikleri 2–3 yıl 5-7 yıl Kirlenmiş tüketici sonrası geri dönüştürülmüş hammadde 1-3 yıl 3-5 yıl WPC döşeme ve SPC döşeme (≥%50 dolgu) 12–18 ay 3-5 yıl Her satır farklıdır ancak büyüklük sırası iyi belirlenmiştir. Vida kovanını her on iki ayda bir değiştiren bir hattın temelinde bir sorun vardır: yanlış malzeme spesifikasyonu, yanlış vida tasarımı, yanlış çalışma alışkanlığı veya parçanın kendisinde bir kalite sorunu.ekstruder vidası namlu değiştirme kılavuzuOlağan şüpheliler üzerinden çalışıyor.
Yüksek oranda doldurulmuş sistemler ayrı bir sözü hak ediyor. WPC zemin kaplaması ve SPC zemin kaplaması %50 veya daha fazla dolgu maddesi yükü taşır (çoğunlukla kalsiyum karbonat, talk veya ağaç elyafı) ve donanımları buna bağlı olarak hızlı bir şekilde aşındırır.yüksek dolgulu polimer konik çift vidalı namlu sayfasıPIPLL'nin bu görev için belirttiği konfigürasyonu belgeler.WPCVeSPCuygulama sayfaları.
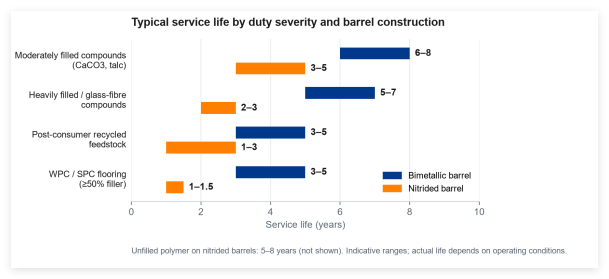 Görevin ciddiyetine ve namlu yapısına göre tipik hizmet ömrü (gösterge aralıkları)
Herhangi bir şeyi ölçmeden önce görebileceğiniz altı uyarı işareti
Aşınma alet olmadan tespit edilebilir. Boyutlar tolerans dışına çıkmadan çok önce çizgi size bir şeyin değiştiğini söyler.
- Çıkış yavaş yavaş azalır.Sıcaklıklar ve vida hızı değişmedi ancak çıkış, başlangıç değerinin %5-10 altında. Genişletilmiş açıklıklar yoluyla artan geri akış olağan nedendir.
- Bölge sıcaklıkları artıyor.Operatörler, ayar noktalarını yükselterek düşen çıktıyı telafi eder; bu, vida ve kovanın artık uyumlu bir çift olmadığının işaretidir.
- Kararsızlığı veya kabarmayı eritin.Çıkış darbeleri veya ekstrüdat yüzeyi dalgalı, çizgili veya pürüzlü hale gelir. Aşınmış vidalar ve aşırı açıklık tipik nedenlerdir; Görmekekstrüzyon çıktısı neden yukarı ve aşağı gidiyor?diğer şüpheliler için
- Siyah noktalar beliriyor.Aşınmış bir vidanın ölü köşelerinde veya delik çiziklerinde tutulan kömürleşmiş malzeme. Temizleme işlemi onu temizlemeyecektir; parça aşınmıştır.
- Motor akımı yükselir.Sürücü, malzemeyi genişlemiş boşluklardan itmek için daha fazla çalışır. Kontrol paneli trendinde görünür.
- Temizleme sıklığı artar.Hat altı ay öncesine göre iki kat daha sık temizleniyorsa, yüzeyler bozuluyor ve yanmış malzemeyi tutuyor.
Bu listeye veri eğilimini ekleyin. Bir hat tutarlı bir şekilde çalıştığında, bölge sıcaklıkları, motor akımı ve çıkışı, her yetkili operatörün bir bakışta okuyabileceği bir temel oluşturur. Haftalar boyunca devam eden %5'lik bir sapma öncü bir göstergedir ve herhangi bir ölçümün eşiği geçmesinden önce ortaya çıkar. Basit bir trend günlüğü, bir üretim ekibinin kullanabileceği en yüksek değere sahip izleme uygulamasıdır.
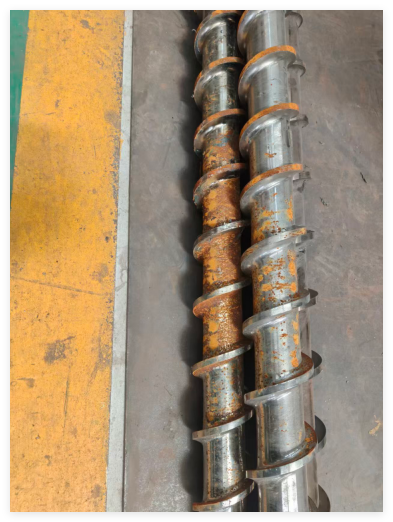 Hizmetten kaldırılan vidalarda ileri düzeyde aşınma ve korozyon — aylar öncesinden ortaya çıkan uyarı işaretlerinin son durumu
Aşınma gerçekte nasıl ölçülür?
Uyarı işaretleri biriktiğinde bir sonraki adım ölçümdür. Üç sayı önemlidir:
- Vida dış çapıuzunluk boyunca birkaç noktada. Standart bir mikrometre yeterlidir; sonuçlar orijinal çizimle veya iyi bilinen bir referansla karşılaştırılır.
- Namlu iç çapıdahili bir mikrometre veya delik mastarı kullanarak çeşitli konumlarda.
- İkisi arasındaki açıklık, ilk iki değerden hesaplanır. Bu, tertibattaki en önemli aşınma göstergesidir.
ekstruder vida aşınmasını sökmeden kontrol edinProsedür vidayı çekmeden ölçüm değerine ihtiyaç duyan operatörler için yazılmıştır. Rakamlar elimize ulaştığında, ölçülen açıklığı üretici tarafından yayınlanan reçineye özgü aşınma sınırıyla karşılaştırın.bimetalik vidalı namlu kılavuzureçine ailesine göre tipik aşınma limitlerini, her eşik değerinde önerilen eylemle birlikte yayınlar:
Açıklık ve aşınma sınırı Önerilen eylem %60'ın altında Aşağıdaki planlı kapatma için bir sonraki değişimi planlayın %60–80 İçinde bulunduğumuz çeyrekte yenisini temin edin %80'in üzerinde Değişimi acil olarak değerlendirin Kurulumdan hemen sonra, iyi çalıştığı bilinen bir vida-kovan çifti üzerinde temel ölçümleri yapın. Klerensin zaman içinde değişme hızı, herhangi bir tek mutlak okumadan daha bilgilendiricidir ve klerans eğilim kaydını tutan operatörler genellikle, bir ölçümün yayınlanmış limiti aşmasından haftalar veya aylar önce yaklaşmakta olan bir değişimin farkına varır.
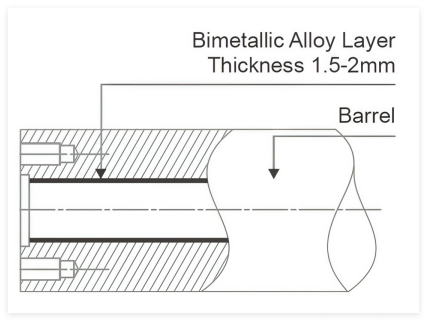 Namlu deliğinin içinde tipik olarak 1,5-2 mm olan bimetalik alaşım katmanı: kalınlık ve sertlik siparişte belirtilir ve inceleme sırasında doğrulanır.
Tamir mi yoksa değiştirme mi? Aşınmış her namlunun tamamen değiştirilmesi gerekmez.
Üç soru bunu çözüyor.
- Aşınma tekdüze mi yoksa yerel mi?Bimetalik bir namlunun tekdüze aşınması bazen yeniden bilenebilir ve bir yıl daha hizmete geri döndürülebilir. Derin bir oyuk veya aşınmış bir yama genellikle değiştirme anlamına gelir.
- Vida da aşınmış mı?Bir bileşeni diğeri olmadan değiştirmek nadiren uygun maliyetli olur: aşınmış bir vidayla eşleştirilen yeni bir kovan, aşınma süresini tam yoğunlukla tekrarlar.bimetalik vidalı namlu kılavuzueşleştirme mantığını kapsar.
- Planlanmamış kesintinin maliyeti nedir?Üç vardiyalı bir operasyonda, acil durum değişiminin aksama süresi maliyeti genellikle aşınmış bir parçadan ekstra aylar alınmasından kaynaklanan tasarruflardan daha fazladır.
Aşınmanın hafif olduğu, planlı bir kapatmanın yakın olduğu ve hattın geri kalanının sağlam olduğu durumlarda onarım uygundur. Aşınmanın önemli olduğu veya tertibatın halihazırda birçok bakımdan geçmiş olduğu durumlarda değiştirin. Tam karar mantığı şu şekilde belirtilmiştir:ekstruder vidası namlu değiştirme kılavuzu.
Eşleşen bir çift olarak değiştirin.Beş yıllık bir perspektifte çift yaklaşımı sürekli olarak daha uygun maliyetlidir çünkü yeni bir bileşenin aşınmış bir bileşenle eşleştirilmesinden kaynaklanan asimetrik aşınmayı ortadan kaldırır ve lojistiği basitleştirir ve gerekli planlı kapatma sayısını azaltır.
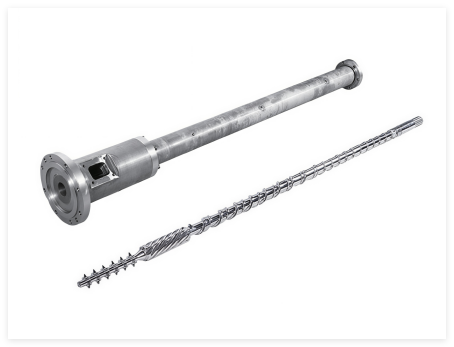 Uyumlu bir çift olarak vida ve kovan: asimetrik aşınma, yalnızca yarısını değiştirmenin gizli maliyetidir
Hizmet ömrünü ölçülebilir şekilde uzatan beş alışkanlık
- Spesifikasyona göre ön ısıtma yapın.Reçine tedarikçisinin sıcaklık profilini takip edin ve vidayı çalıştırmadan önce belirtilen ıslatma süresini koruyun. Halihazırda namluda bulunan malzemeyle soğuk başlangıç, en yaygın hasar biçimine neden olur.
- Vidayı asla boş çalıştırmayın.Vida ve kovan arasındaki malzeme hidrodinamik bir ortam ve termal koruma görevi görür. Birkaç dakikalık kuru koşu yüzeye puan verir. Boş bir hazne bir bekleme durumu değil acil bir durumdur.
- Kullanımdaki reçineyle uyumlu bir temizleme maddesi kullanın.Uyumsuz bir temizleme yanıyor; uyumlu olanı temizler. Özellikle ısıya duyarlı veya aşındırıcı türlerde kapatmadan önce temizleyin. Partiler arasında aşındırıcı reçineyi haznede bırakmak, korozyona bağlı aşınmaya giden en hızlı yollardan biridir.
- Bir bakım günlüğü tutun.Reçine kalitesi, dolgu yüzdesi, bölge sıcaklıkları, çıkış, motor akımı ve arıza süresi. Basit bir kayıt, yavaş ilerlemenin krize dönüşmeden çok önce görünür olmasını sağlar.PIPLL bakım günlüğü şablonunu isteyin.
Beşinin de temelini operatör eğitimi oluşturuyor. Çalışma parametreleri ile bileşen ömrü arasındaki ilişkiyi anlayan deneyimli bir ekip, daha az deneyimli bir ekibin aynı makine ayarlarında çalıştırdığı aynı hatta kıyasla çok daha uzun servis aralıkları sağlar. Azaltılmış değiştirme sıklığı, daha düşük ıskarta oranları ve daha az plansız duruş, bunu bir üretim yöneticisinin kullanabileceği en yüksek düzeydeki operasyonel müdahale haline getirir.
Proaktif değiştirme neden daha ucuz?
Planlı bir bakım penceresinde planlı bir değiştirme genellikle yarım günlük bir iştir. Arızalı bir hattın acil olarak değiştirilmesi, birden fazla gün süren bir iştir ve üretim kaybı anlamına gelir. Temizleme, hizmetteki reçinenin üst sınırına yaklaştığında, arızayı beklemek yerine bir sonraki planlı kapatma için değiştirmeyi planlayın;ekstruder vidası namlu değiştirme kılavuzumaliyet aritmetiğini ortaya koyar.
Arıza süresinin pahalı olduğu durumlarda, sahada yedek bir vida ve kovan seti bulundurun. Taşıma maliyeti, birden fazla gün süren plansız bir kapanmayı önlediği ilk seferde geri kazanılır. Boyutsal ve metalürjik olarak mevcut konfigürasyona uygun olması için yedek parçayı planlanan değiştirme sırasında tedarik edin ve bakım ekibinin kurulumdan önce uygunluğunu doğrulayabilmesi için dokümantasyonunu hizmet içi montajla eşleştiğinden emin olun.
 PIPLL üretim tesisi — global ekstrüzyon hatları için yüksek performanslı vidalar ve kovanlar.
Sık sorulan sorular
Çıktı düşüyor; her zaman vida ve namlu mu var?Mutlaka değil. Kontrol halkası aşınması, ısıtıcı bant arızası ve besleme boğazı köprülenmesi yaygın taklitlerdir. Görmekekstrüzyon çıktısı neden yukarı ve aşağı gidiyor?.
Bimetalik bir varil yeniden kaplanabilir mi?Prensip olarak evet; pratikte nadiren uygun maliyetlidir. Çoğu operasyonda namlunun tamamı değiştirilir ve çelik alt tabaka geri dönüştürülür.
Daha yüksek verim aşınmayı hızlandırır mı?Evet ama doğrusal olarak değil. Sıcaklık, kirlilik ve kuru çalışma daha önemli hızlandırıcılardır. İyi yönetilen hızlı bir hat, kötü yönetilen yavaş bir hattan daha uzun süre dayanır.
Güvenilir bir tedarikçiyi nasıl belirlerim?Bir ile başlayınfabrikadan doğrudan çift vidalı namlu üreticisiMalzemeleri, boyutları ve muayeneyi yazılı olarak belgeleyen. Bkz.süreç dokümantasyonuveözel vidalı varil projesi izlenecek yol.
Yedek namlu hangi belgelerle birlikte gönderilmelidir?Bir malzeme (değirmen) sertifikası, vida çapını, namlu deliği çapını ve hesaplanan açıklığı kapsayan boyutsal bir inceleme raporu, aşınmaya dirençli herhangi bir astar için bir sertlik raporu ve bimetalik gömlekler için bir bağlanma mukavemeti test sonucu.özel vidalı varil projesi izlenecek yolPIPLL'nin standart olarak gönderdiği paketi gösterir.
Planlanan değişim kesintisi süresi gerçekten farklı mı?Evet. Kapatma döneminde planlı bir değiştirme, dört ila sekiz saatlik bir işlemdir; Acil durum değişimi, teşhis, hızlandırılmış tedarik ve fazla mesai kurulumunu içeren çok günlük bir işlemdir. Çoğu fabrikada bu fark, planlama için en güçlü mali argümandır.
Kısa versiyon
- Bir vida namlusu arada bir yerde süreron sekiz ay sekiz yıl.
- Nereye ineceğinize dört faktör karar verir:malzeme, inşaat, işletme kapsamı ve bakım disiplini. Dördü de kontrol edilebilir.
- izlealtı uyarı işaretive yılda bir veya iki kez vida ve kovan çapını ölçün.
- Açıklık sınıra yaklaştığında proaktif olarak değiştirin veeşleşen bir çift olarak değiştirin.
- Takip etbeş çalışma alışkanlığı. Bunlar satın aldığınız yükseltmeden daha önemlidir.
Vida namlusu amortismana tabi bir varlıktır. Bilinçli operasyon ömrünü önemli ölçüde uzatır ve planlama, plansız arızanın maliyetini ortadan kaldırır. Her ikisi de uzmanlık bilgisi gerektirmez; yalnızca iş yerindeki faktörlerin anlaşılması ve günlüğe kaydetme konusunda disiplinli bir yaklaşım. Planlanan değişime ilişkin fiyat teklifi almak için parça numaralarını ve küçük bir fotoğraf setini mühendislik ekibine gönderin.
Değiştirme projesiyle ilgili yardıma mı ihtiyacınız var?
PIPLL, ekstrüzyon ve geri dönüşüm hatları için yedek vida ve kovan düzenekleri üretir ve doğru metalurjiyi, uçuş geometrisini ve aşınma korumasını önermek için OEM çizimlerini, aşınmış parça ölçümlerini ve çalışma koşullarını inceler.
- Yedek vida ve namlu düzenekleriOEM uyumuyla eşleşti
- Bimetalik varillerVetamamen sertleştirilmiş vidalaraşındırıcı ve yüksek dolgulu işler için
- Aşınma muayene prosedürüve reçine ailesine göre aşınma sınırları
- Talep üzerine her fiyat teklifiyle birlikte verilen bakım günlüğü şablonu
- Her sevkiyatta malzeme sertifikası ve boyutsal inceleme raporu