Languages
De ce se rup șuruburile extruderului: analiza defecțiunilor înainte de a comanda o înlocuire
-
-
De ce se rup șuruburile extruderului: analiza defecțiunilor înainte de a comanda o înlocuire
Un șurub rupt este o dovadă, nu ghinion. Citiți fractura și veți ști dacă să cumpărați o piesă sau să reparați o mașină.
RUPIA SURUBULUI EXTRUDOR · ANALIZA DEFECTĂRII ȘURUBULUI · OBOSEALĂ TORSIONALĂ · ÎNDOIRE INVERSĂ
-
1. Un șurub se rupe rar pentru că a fost supraîncărcat
Șuruburile de extrudare nu eșuează aproape niciodată în funcționarea normală. Atunci când o face, instinctul este de vina cuplului - motorul era prea puternic, materialul prea rigid, operatorul prea nerăbdător. Un cuplu excesiv rupe șuruburile, dar în practică îndoirea cauzează mai multe ruperi decât cuplul, iar cele două lasă dovezi complet diferite.
Această distincție decide ce cheltuiești. O defecțiune a cuplului este un eveniment pe care de obicei îl puteți data și explica. O defecțiune la îndoire este o afecțiune care se dezvoltă de luni de zile și va face același lucru pentru următoareaşurubcu excepția cazului în care condiția se schimbă.
-
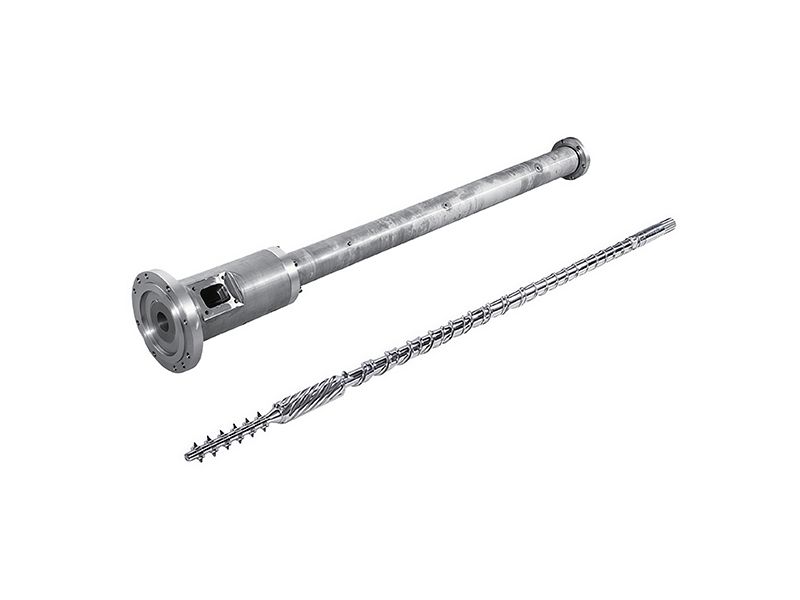
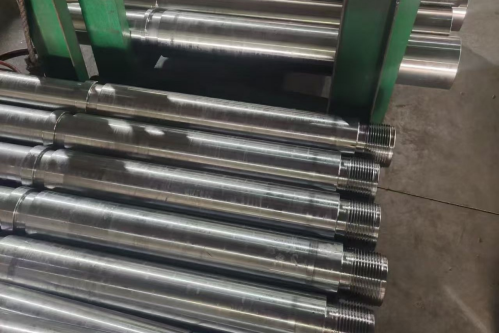
Set șurub și butoi pentru extruder pentru țevi. Geometria și tratamentul suprafeței sunt alese pentru sarcină; fața fracturii vă spune dacă această alegere a fost suficientă.
-
PERSPECTIVA CHEIE
Un șurub care s-a rupt într-una dintre cele mai groase secțiuni ale sale nu a fost aproape sigur că nu a fost prea strâns. Aceasta este cea mai utilă propoziție din acest articol și este cea mai des ignorată.De asemenea, pauzele se grupează în funcție de aplicație, la fel și corecțiile. Oșurub de țeavăde obicei eșuează la cuplul de pornire după o oprire lungă, așurub de filmla îndoire, odată ce spațiul liber se deschide și așurub cabluasupra istoriei de forfecare a unei zone de înaltă compresiune.
-
2. Citiți fractura înainte de a curăța orice
Fața fracturii este cel mai ieftin diagnostic disponibil și este distrusă de o perie de sârmă. Fotografiați-l înainte ca cineva să-l atingă. Patru caracteristici separă mecanismele și niciuna dintre ele nu are nevoie de un laborator.
Ce vezi Mecanism Ce înseamnă pentru următoarea parte Fisuri radiale care merg de la suprafața de zbor spre centru Suprasarcină la torsiune Un eveniment, un vârf de cuplu mare - căutați o pornire la rece sau un metal de trap Șurubul s-a „înfășurat”; tangatura de zbor în apropierea pauzei este vizibil mai scurtă Suprasarcină la torsiune Confirmă cuplul, nu oboseala. Șurubul a crescut în diametru și poate fi greu de îndepărtat O singură fisură directă, fără fisuri radiale, fără schimbare de pas Oboseala la îndoire inversată O condiție, nu un eveniment - degajarea și alinierea trebuie verificate Zona progresivă netedă cu urme de plajă, apoi o zonă de ruptură finală accidentată Oboseală cu ciclu înalt Crackul a început la o concentrare a stresului și a crescut pe o perioadă lungă de timp -
Înșurubați tijele cu fitingurile lor de la capătul de antrenare. Canalul cheie și rădăcina spline sunt concentrații de tensiuni, motiv pentru care o fisură de oboseală începe atât de des la sfârșitul pe care nimeni nu îl inspectează.
Decizia după o pauză nu este aceeași cu o decizie de renovare.Reparație versus înlocuirestabilește la lucrările de reconstrucție, iar celrutina de intretinereeste ceea ce produce istoria care vă spune în ce caz vă aflați.
-
3. Unde s-a rupt vă spune ce să verificați
Localizarea este a doua jumătate a diagnosticului și este mai fiabilă decât fața fracturii, deoarece nu are nevoie de interpretare. O defecțiune a cuplului excesiv are loc aproape întotdeauna în secțiunea de alimentare, deoarece aici este suportată sarcina cuplului pe cel mai mic diametru al rădăcinii. O defecțiune de îndoire se întâmplă de obicei undeva unde șurubul este puternic, deoarece acolo este nevoie de cea mai mare forță pentru a-l îndoi.
Locația pauzei Cel mai probabil mecanism Primul lucru de verificat Secțiunea de alimentare Suprasarcină la torsiune Procedura de pornire, timpul de înmuiere și dacă gâtul de alimentare a strâns sau a alunecat Zona de topire sau de tranziție Pornire la rece sau un obiect străin Protecție metalică, pachet de ecran și ultima oprire Capăt de antrenare, canelură sau spline Oboseală plus nealiniere Alinierea cuplajului și curățarea — vezighid de întreținere și cutie de viteze Mijlocul corpului, secțiunea cea mai groasă Îndoire inversă Uzura alezajului cilindrului, ovalitatea și jocul șurub la butoi Rădăcină de zbor, sub o creastă dură Oboseala de la o schimbare de sectiune Fie căplacare durăa fost amestecat în rădăcină sau sa încheiat într-o etapă La un geamăn, aceeași logică se schimbă, deoarece cuplul ajunge prin caneluri și cuplaje de elemente, mai degrabă decât printr-un singur arbore. O defecțiune acolo este mai des o problemă cu spline sau element-rădăcină decât o fractură a corpului șiconfigurație compusăşiaritmetica timpului de rezidențăambele pornesc de la sarcina arborelui mai degrabă decât de la butoi.
-
4. Supra-cuplu: cauza operațională numărul unu este pornirea la rece
Pornirea unui extruder înainte ca polimerul să se fi topit efectiv este cel mai comun mod de a sparge un șurub. Butoiul citește la punctul de referință cu mult înainte ca miezul materialului să o facă, iar rotirea unui șurub împotriva unui butoi plin de polimer solid produce un vârf de cuplu în afara anvelopei de proiectare. Mașinile mari au nevoie de timpi de înmuiere mai lungi decât sugerează controlerul, iar termocuplul măsoară metalul, nu topirea.
- Înmuiați la temperatură, apoi țineți apăsat — nu porniți deoarece afișajul este verde
- Mai întâi alergați cu viteză mică și ascultați, în loc să mergeți direct la viteza de alergare
- Verificați dacă gâtul de alimentare se alimentează efectiv, nu alunecă sub șurub
- Înregistrați rutina de pornire; dacă nimeni nu o poate descrie, nu este o procedură
Obiectele străine sunt cealaltă țeapă clasică și, de obicei, ajung cu măcinare sau cu materialul unui nou furnizor. Thetraseul materialului reciclatşigranulare de reciclaresunt acolo unde acest lucru apare cel mai mult, motiv pentru care protecția tramp-metal aparține pe linie și nu pe lista de dorințe de întreținere.
Pornirea este, de asemenea, locul în care se află practica de epurare. O linie care își schimbă prost culoarea sau gradul are un timp de ședere mai lung și o expunere termică mai mare decât are nevoie, care este o rută mai lentă către același loc -ghid de purjare și schimbareo acoperă, iarcomparație furaj-gâtacoperă în primul rând comportamentul de hrănire care produce starturi la rece.
-
5. Îndoire inversă: uzura este condiția prealabilă
Acesta este modul de defecțiune care este diagnosticat greșit cel mai des și este cel care merită înțeles corect. Presiunea internă împinge șurubul în lateral în timp ce se rotește, iar șurubul este ținut la ambele capete, astfel încât se îndoaie o dată pe rotație, în ambele direcții. Aceasta este îndoirea inversă și este același mecanism ca și îndoirea unui fir până când se rup.
Partea importantă: pentru ca topitura să îndoaie șurubul, trebuie să existe un spațiu liber, iar jocul provine de la uzură. Un șurub nu eșuează astfel pe un butoi strâns. Eșuează în acest fel după ce gaura și șuruburile s-au uzat suficient pentru a lăsa șurubul să se miște - ceea ce înseamnă că cilindrul este deja în afara toleranței în momentul în care șurubul se rupe.
- Îndoirea inversă plus torsiune eșuează în foarte puține cicluri odată ce solicitarea de suprafață atinge valoarea critică
- Această valoare critică este de aproximativ 40% din rezistența la tracțiune a materialului, deoarece încovoierea reduce rezistența utilizabilă la aproximativ jumătate.
- De aceea, fractura poate părea bruscă, deși cauza a durat luni de zile
PERSPECTIVA CHEIE
Dacă șurubul s-a rupt din îndoire inversă, cilindrul a fost uzat înainte de a fi șurubul. Înlocuirea numai a șurubului garantează o a doua defecțiune - jumătatea ieftină a perechii este cumpărată de două ori.Jocul care permite îndoirea trebuie să vină de undeva. Umpluturi abrazive o deschid cel mai repede, motiv pentru care abutoi din PVC de uz generalşicompuși cu conținut ridicat de umpluturăajungeți la acest mod de defecțiune mai devreme decât rășina neumplută - și de ce aalezaj bimetalico amână mai degrabă decât o împiedică.
-
6. Diametrul rădăcinii suportă sarcina, iar D³ este neiertător
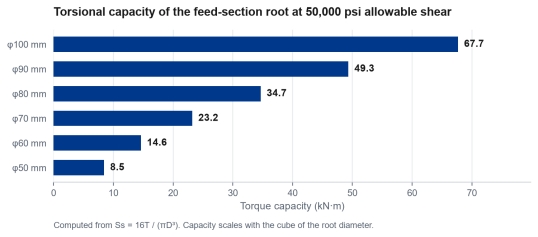
Pentru o verificare de torsiune, presupunerea obișnuită de proiectare este că numai diametrul rădăcinii poartă cuplul - zborul adaugă rezistență, dar nu într-un mod pe care să te poți baza. Cu o tensiune de forfecare admisibilă de aproximativ 50.000 psi, aproximativ jumătate din randamentul unui șurub 4140 tratat termic, capacitatea esteSs = 16T / (πD³). Cubul este întreaga poveste.
Diametrul rădăcinii secțiunii de alimentare Capacitate de cuplu la forfecare admisibilă de 50.000 psi 50 mm aproximativ 8,5 kN·m 60 mm aproximativ 14,6 kN·m 70 mm aproximativ 23,2 kN·m 80 mm aproximativ 34,7 kN·m 90 mm aproximativ 49,3 kN·m 100 mm aproximativ 67,7 kN·m Înjumătățiți rădăcina și nu înjumătățiți capacitatea, o împărțiți la opt. Acesta este motivul pentru care un șurub care a fost recâștigat sau acoperit fără atenție la rădăcină, sau un înlocuitor copiat dintr-un desen cu rădăcina greșită, poate fi sub rezistență, în timp ce arată identic din exterior.
-
Capacitatea de torsiune a rădăcinii secțiunii de alimentare față de diametru, calculată din Ss = 16T / (πD³) la forfecare admisibilă de 50.000 psi. Capacitatea se scalează cu cubul diametrului rădăcinii.
Materialul urmează aceeași logică de cub. Un oțel mai rezistent crește forfecarea permisă, dar o schimbare a secțiunii valorează mai mult decât o schimbare a gradului - de aceeaselecția aliajelor, celcarcasă bimetală cu un singur șurubiar celbutoi cu șurub bimetalicgama sunt citite împreună, mai degrabă decât ca alternative.
-
7. Concentrații de stres: canal, spline, runout de zbor
Oboseala nu începe acolo unde stresul este cel mai mare în medie; începe acolo unde se concentrează stresul. În practică, aceasta înseamnă căiul, rădăcina spline, o schimbare bruscă a secțiunii de zbor sau un strat de acoperire dur care se termină într-o treaptă în loc să fie amestecat.
- O pilă sau un semn de șlefuit peste tijă este un declanșator de fisuri, nu un defect cosmetic
- Fațarea dură care se oprește brusc creează o schimbare a secțiunii - cereți limitarea
- Repararea sudurilor pe tija șurubului schimbă metalurgia local; nu sunt echivalente cu o piesă nouă
Acolo unde un șurub este înlocuit pentru rezistență mai degrabă decât pentru uzură,opțiune prin întăriredă o secțiune mai uniformă decât una tratată la suprafață și așurub și butoi personalizaterevizuirea poate schimba geometria rădăcinii în loc să o reproducă.
Contează și modul în care a fost făcut șurubul. Oruta de fabricatiecare se macină după tratamentul termic lasă un model de tensiuni reziduale diferit de cel care se macină înainte, iar diferența nu apare niciodată pe un desen.Pagina de producție a PIPLLstabilește succesiunea din acest motiv.
Geometria de înlocuire este, de asemenea, locul în care munca compatibilă cu mărcile își câștigă păstrarea. Pe aKraussMaffei KMDsau aTheysohn XTSdetaliile arborelui și spline provin din desenul OEM, nu dintr-un model generic - motiv pentru carepatru arhitecturi gemenecontează înainte de a fi citat ceva.
-
8. După pauză: ce să măsori înainte de a comanda
O înlocuire comandată din jumătățile rupte reproduce problema. Cinci măsurători transformă eșecul într-o specificație, iar patru dintre ele se referă la butoi, nu la șurub.
- ID alezajului cilindrului în mai multe poziții axiale și orice ovalitate
- Înșurubați OD zbor în aceleași poziții, inclusiv zonele uzate
- Dreptatea șuruburilor și curățarea la capătul de antrenare
- Alinierea cuplajului și starea potrivirii la capătul de antrenare
- Alezajul secțiunii de alimentare — unde a început o defecțiune a cuplului
Acest set vă spune și dacă butoiul poate fi salvat. Oalezaj care este purtat doar localpoate fi recuperabil cu un manșon; un orificiu care este oval sau crăpat nu este. Thecontrol de uzură fără demontareeste ceea ce vă spune să luați aceste citiri înainte de pauză șighid de înlocuireacoperă decizia odată ce le aveți.
-
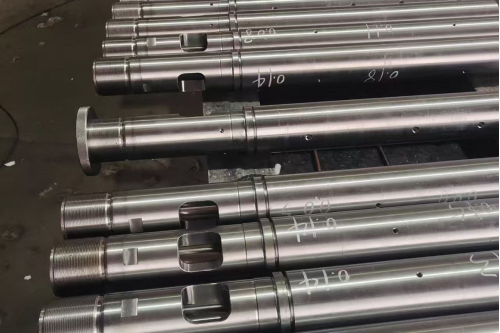
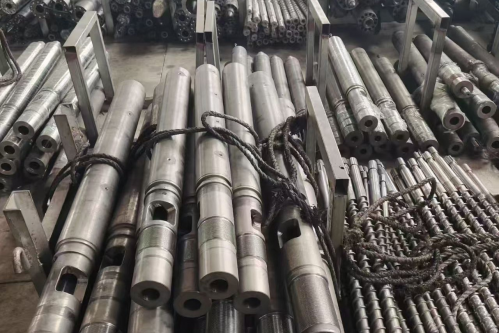
Șuruburile și secțiunile butoiului ținute împreună după îndepărtare. Fotografiați și măsurați înainte ca orice lucru să fie curățat sau mutat - fața fracturii și modelul de uzură sunt dovezi.
Două referințe merită să fie deschise în timp ce te decizi. Thebenchmark-uri pentru intervalul de servicesă vă spun dacă partea a murit devreme sau la timp, șighid de selecție a aliajuluivă spune dacă o construcție diferită ar fi schimbat rezultatul. Acolo unde niciunul nu se aplică,indice de aplicațieeste calea mai rapidă către partea dreaptă.
-
9. Ce să schimbi ca să nu se întâmple de două ori
Există doar patru pârghii, iar majoritatea plantelor o trag mai întâi pe cea mai scumpă. Ordinea de mai jos este aproximativ ordinea de cost, inversată.
- Procedura de pornire: timp de înmuiere, alergare și o rutină scrisă - gratuit
- Alinierea: cuplaj și cilindru, verificate cu un comparator, nu cu ochiul
- Clearance: înlocuiți sau reconstruiți perechea, nu jumătatea uzată
- Secțiune: schimbați rădăcina sau materialul numai dacă primele trei sunt deja corecte
Pârghia de degajare este cea care se omite, pentru că este cea scumpă. De asemenea, este cea care contează: îndoirea inversă are nevoie de spațiu liber pentru a exista, așa că o pereche strânsă, potrivită, îndepărtează mecanismul, mai degrabă decât să-l amâne. Acesta este argumentul pentru cumpărarea unuisurub bimetalic si butoica set, iar motivulghid de alegere a materialelorpleacă de la datorie mai degrabă decât de la parte.
PERSPECTIVA CHEIE
Fiecare defecțiune are cea mai ieftină remediere și cea mai scumpă remediere. Cel mai ieftin este aproape întotdeauna procedural și este aproape întotdeauna cel pe care nimeni nu vrea să îl audă.Geometria este ultima pârghie și cea mai des confundată cu o problemă de forță. Un șurub care se ridică deoarece profilul de compresie este greșit este acuzat de o rupere pe care nu a provocat-o -geometria și potrivirea lubrifianțilornota șicomparație singur versus gemenisepara cele două diagnostice.
-
Șuruburi strânse după dimensiune înainte de expediere. Diametrul rădăcinii, diametrul exterior al zborului și modificările secțiunii sunt toate vizibile pe piesa finită - motiv pentru care un raport dimensional ar trebui să circule cu acesta.
Primele trei pârghii sunt și cea mai ieftină modalitate de a afla dacă a patra este adevărata problemă. Oun singur șurub de mare vitezăcă breaks a fost de obicei rulat în afara acestuiasuprafață-viteză plic, și asurub de spumarecare sparge au avut de obicei o problemă cu gaz sau presiune, nu metal.
-
10. Ce să trimiteți când cereți un înlocuitor
Trimite eșecul, nu doar dimensiunile. Un furnizor care poate vedea cum piesa a murit va specifica diferit, iar un furnizor care primește doar un diametru va copia ceea ce a eșuat.
- Fotografii ale feței fracturii, înainte de curățare
- Unde a avut loc pauza și ce făcea mașina în acel moment
- Măsurătorile alezajului și zborului din secțiunea 8
- Marca mașinii, modelul, diametrul șurubului și L/D, plus desenul original
- Rășină, umplutură, orele de funcționare și durata de viață a piesei anterioare
Thelista de verificare a informațiilorare varianta lungă. Pentru mașinile brevetate, aînlocuire construită din desene OEMeste de obicei cel mai scurt traseu, iarprocesul de fabricatieşicapacitatepaginile spun ce este practic și cât de repede. Lectura comparativă despre alegerea construcției este activatăbimetalice versus nitrurateşialegerea unui producator.
Un ultim punct despre gemeni. Pe ageamăn paralelsaugeamăn conicarborii sunt canelați și transportă cuplul printr-o cale diferită, astfel încât o rupere este mai adesea o defecțiune a canelurii sau a elementului decât o fractură a corpului -detalii de înlocuire care merită confirmatelista acoperă interfețele care eșuează prima.
Familiile materiale schimbă ceea ce înseamnă o pauză.PVC rigideste rece și coroziv,PEeste fierbinte și dur șicompuși puternic umpluțiÎncărcați cele mai greu zboruri dintre toate - deci aceeași față a fracturii indică trei cauze primare diferite.
-
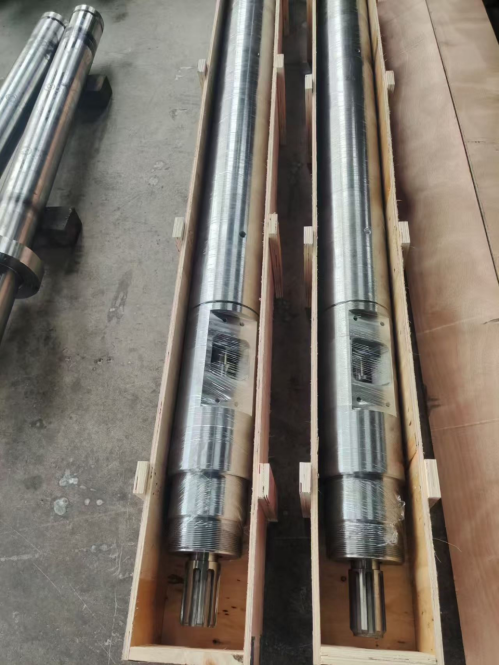
Un înlocuitor ambalat pentru expediere. Perechea este cea care restabilește clearance-ul; un șurub singur restaurează doar o parte din el.
-
✔ Analiza defecțiunilor șuruburilor și cilindrului extruderului | ✔ Suprasarcină la torsiune · Îndoire inversă · Oboseală
✔ Diagnosticul Fracturii Feței | ✔ Diametrul rădăcinii · Clearance · Aliniere · Geometrie personalizată