Languages
Cilindru cu două șuruburi paralele: cele patru tipuri principale și cum să alegeți unul
Cilindru cu două șuruburi paralele: cele patru tipuri principale și cum să alegeți unul
Direcția de rotație și îmbinarea oferă patru arhitecturi - și fiecare este construită pentru o lucrare diferită pe linie.
Cilindru cu două șuruburi paralele · Tipuri cu două șuruburi · Extrudare și amestecare
1. Ce este de fapt un butoi cu șuruburi paralele
Un cilindru dublu șurub paralel ține două șuruburi în două orificii strâns potrivite care rămân paralele pe toată lungimea procesării. Spre deosebire de un design conic, diametrul șurubului nu se modifică de la alimentare la refulare.
Consecința importantă este că butoiul nu este niciodată o piesă de schimb de sine stătătoare. Șuruburile și țeava funcționează ca un set potrivit, iar dimensiunile care le unesc trebuie să fie de acord:
·Distanța centrală dintre cele două găuri
·Profilul șurubului și geometria zborului
·Joc radial între șurub și gaură
·Poziția și dimensiunea deschiderii alimentului
·Dispoziție de încălzire și răcire
·Conexiune și interfață cutie de viteze
Sistemele cu două șuruburi paralele sunt utilizate pe o gamă largă de producție: Conducta si profil PVC , țeavă și peliculă de poliolefină , Placă WPC și SPC , linii de peletizare și amestecare. Aceeași formă de butoi le servește pe toate, tocmai de aceea arhitectura internă - nu dimensiunile exterioare - decide dacă funcționează. Noastre prezentare generală a aplicației enumeră grupurile de polimeri pentru care construim.
PERSPECTIVA CHEIE Arhitectura mașinii decide sarcina. Butoiul doar îl execută - motiv pentru care prima întrebare nu este niciodată „cât de lungă”, ci „ce fel de șurub dublu este acesta”.
2. Două axe definesc fiecare design cu două șuruburi
Mașinile cu două șuruburi sunt descrise în mod obișnuit după marcă sau după aplicație, ceea ce ascunde faptul că sunt construite din două opțiuni independente. Odată ce separați aceste alegeri, întreaga familie devine ușor de citit.
Axă Opțiuni Ce decide Direcția de rotație Co-rotație / contra-rotație Cum se deplasează materialul: calea de amestecare versus camerele închise Împătrunderea Împătrunderea / neîmpletirea Cât de puternic se cuplează șuruburile: nivel de forfecare și transport pozitiv Geometrie Paralel/conic Admisia de alimentare, distribuția cuplului și modul de înlocuire a cilindrului Combină primele două axe și obții cele patru arhitecturi practice: co-rotație intermeshing, contra-rotativă intermeshing, non-intermeshing contra-rotație și non-intermeshing co-rotație. A treia axă, geometria, este o decizie separată - abutoi conic dublu șurub iar un butoi paralel poate împărtăși aceeași direcție de rotație și totuși se poate comporta foarte diferit.
Asta nu este academic. Clasificarea prezice ce poate și ce nu poate face o mașină și este motivul pentru care două ghilimele pentru butoiul de „aceeași dimensiune” pot descrie componente complet diferite. Un furnizor careproduce ambele familii va întreba ce arhitectură rulați înainte de a discuta despre dimensiuni.
3. Îmbinarea co-rotativă: calul de lucru al compusului
Ambele șuruburi se rotesc în același mod. Materialul urmează o cale în formă de opt în jurul celor două șuruburi, transferându-se continuu de la un canal la altul, iar șuruburile se șterg reciproc pe măsură ce se rotesc.
Această combinație produce o amestecare intensivă distributivă și dispersivă, motiv pentru care mașinile de întreținere co-rotative domină amestecarea, masterbatch-ul și extrudarea reactivă. Atunci când o formulă trebuie să fie uniformă - pigmenți, aditivi, fibre de sticlă, materiale de umplutură - aceasta este geometria care o oferă.
·Compound și masterbatch, inclusivcompuși umpluți și armați cu sticlă
·Extrudarea reactivă și producția de aditivi funcționali
·Formulări în care calitatea dispersiei decide produsul
·Materiile prime reciclate și amestecate care necesită omogenizare
Deoarece amestecarea este agresivă prin design, formulările abrazive pe această arhitectură sunt de obicei executate cu șuruburi și butoaie bimetalice. Calitatea amestecării nu este factorul limitativ - uzura suprafeței este. Notele noastre desprecompoziție cu conținut ridicat de CaCO3 şicarbonat de calciu din materiale plastice acoperiți acea parte a problemei.
4. Îmbinare contra-rotativă: camere închise și transport pozitiv
Aici șuruburile se rotesc în direcții opuse, astfel încât șuruburile se îmbină și captează materialul într-o serie de camere închise în formă de C care sunt împinse axial de-a lungul cilindrului. Deoarece materialul este închis și deplasat mecanic mai degrabă decât târât, transportul este pozitiv, iar creșterea presiunii este puternică.
Gama paralelă contra-rotativă a PIPLL este construită în jurul unui design conjugat complet interconectat care formează acele camere C sigilate. Acesta este ceea ce face ca alimentarea directă cu pulbere din PVC să fie practică: camerele închise elimină puntea și alunecarea cu care se confruntă o geometrie de transport nepozitivă cu pulberea. Forfecarea generală rămâne scăzută și blândă, ceea ce contează pentru un polimer la fel de sensibil la căldură precum PVC-ul.
PIPLL cilindric cu două șuruburi paralele contrarotative Gamă Diametrul șurubului Φ45 – Φ300 Raport L/D 16 – 40 (personalizat) Material de bază Oțel aliat premium 38CrMoAlA Opțiuni de suprafață Butoi și șurub bimetalic, nitrurare, electrocrozare Datorie tipică Tevi, profile, placi, WPC, pardoseli SPC, peletizare Seturile de înlocuire sunt construite mai degrabă pentru a se potrivi cu modelele majore de mașini decât la un standard generic, deoarece dimensiunile interfeței diferă de la un producător la altul. Paginile de referință pentru cele mai comune includSeria KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS şiSeria Weber DS , cuKabra ,Mikrosan MCV şiLuigi Bandera 2B HTS acoperite de asemenea.
·Conductă și profil rigid și umplut din PVC
·Pardoseli WPC și SPCunde stabilitatea dimensională este critică
·Linii de peletizare si reciclare
·Formule sensibile la căldură sau cu vâscozitate ridicată
5. Fără împletire: volum liber ridicat și manipulare blândă
Într-un design care nu se intercalează, cele două șuruburi nu se cuplează deloc. Din punct de vedere geometric, este mai aproape de două șuruburi simple care împart un singur butoi, iar transportul materialului se bazează mai degrabă pe rezistență și frecare decât pe deplasare pozitivă.
Eficiența transportului este mai mică și debitul de scurgere este mai mare, dar volumul liber este mare și forfecarea este minimă. Acest comerț face ca geometria fără întreținere să fie utilă pentru devolatilizare - acolo unde volatilele au nevoie de spațiu pentru a scăpa - și pentru compușii sensibili la forfecare care ar fi deteriorați de o secțiune agresivă de amestecare.
Acolo unde cerința este pur și simplu transport blând plus o topitură stabilă, un bine configuratbutoi cu un singur șurub este adesea răspunsul mai economic, și în special pentru taxa de reciclare așurub de reciclare și granulare face aceeași treabă cu mai puține părți mobile.
6. Paralel sau conic: a treia axă
Șuruburile duble paralele și conice sunt adesea comparate ca și cum unul ar fi pur și simplu mai bun. Sunt configurații diferite de mașină, iar diferența apare mai întâi la capătul de alimentare.
Surub dublu paralel Surub dublu conic Forma șurub Diametru constant pe lungime Conic - mai mare la alimentare, mai mic la descărcare Aportul de furaj Deschidere standard de alimentare Suprafață mare de admisie, bună pentru pulberea cu densitate redusă Cuplu Distribuit pe lungimea șurubului Cuplu mare disponibil la capătul de alimentare Întreţinere Modular, ușor de reconfigurat Dimensiunile conice trebuie să fie potrivite ca o pereche Diferența practică este locul în care fiecare geometrie își câștigă locul. Mașinile conice cu o secțiune de alimentare conică se ocupă de pulberea PVC cu densitate redusă în vrac deosebit de bine și sunt alegerea standard pentru conductele și liniile de profil rigide mici și medii din PVC - veziButoi dublu șurub conic din PVC de uz general . Mașinile paralele dețin un diametru constant, care se potrivește cu un randament ridicat și fabrici cu formulări multiple, unde zonele de procesare mai lungi și configurația modulară contează mai mult.
O regulă contează mai mult decât orice tabel de comparație: o piesă de schimb trebuie să se potrivească cu tipul de extruder instalat. Un butoi conic nu poate fi înlocuit într-o mașină paralelă sau invers, fără o reproiectare a mașinii. Acoperim acea logică de înlocuire în detaliu înghidaj din PVC cu cilindru dublu șurub paralel .
PERSPECTIVA CHEIEAlegeți arhitectura când cumpărați mașina. Când înlocuiți șurubul și cilindrul, potriviți cu ceea ce este deja mașina.
7. Potrivirea arhitecturii la sarcina
Citiți tabelul de mai jos de la datorie înapoi. Cele mai multe greșeli de selecție provin din alegerea unei geometrii familiare și apoi solicitarea acesteia să facă o lucrare pentru care nu a fost niciodată proiectată.
Datoria Arhitectura obisnuita De ce Compuși compusi, masterbatch, compuși umpluți Îmbinarea co-rotativă Amestecare intensivă; zboruri cu autostergere Conductă și profil rigid din PVC Îmbinare contrarotativă Camere închise, transport pozitiv, forfecare globală scăzută Pardoseli WPC și SPC Îmbinare contra-rotativă Încărcări mari de umplutură și control dimensional Fulgi și pelicule reciclate Îmbinarea co-rotativă Materiile prime amestecate necesită omogenizare Devolatilizarea Neîncrucișare Volum liber mare, forfecare minimă Două rânduri adiacente pot arăta similar pe hârtie și se pot comporta foarte diferit în producție. Fulgii reciclați și extrudarea virgină, de exemplu, diferă mai puțin în polimer decât în consistența furajului - unul are nevoie de putere de omogenizare, celălalt are nevoie de transport stabil. Acesta este nivelul la care trebuie aleasă arhitectura și de aceea selecția începe mai degrabă cu istoria materialului decât cu diametrul șurubului.
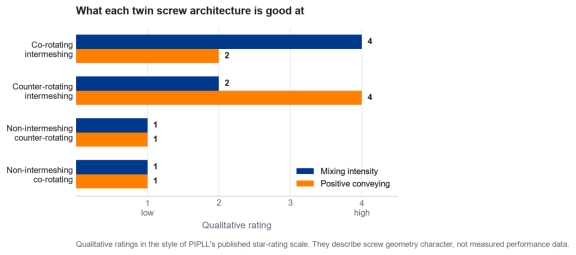
La ce se pricepe fiecare arhitectură cu două șuruburi. Evaluările sunt calitative și descriu geometria, nu performanța măsurată.
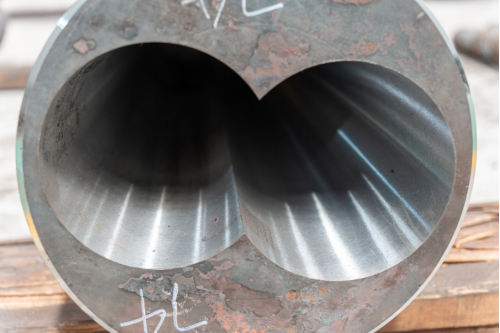
O gaură paralelă a cilindrului cu două șuruburi: două găuri potrivite ținute într-un singur corp de butoi. Distanța dintre centru și geometria alezajului trebuie să fie de acord cu șuruburile înainte de a se decide altceva.
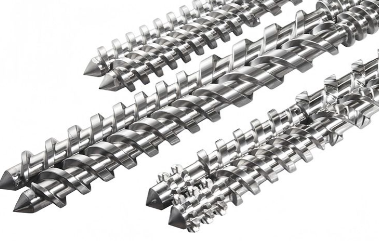
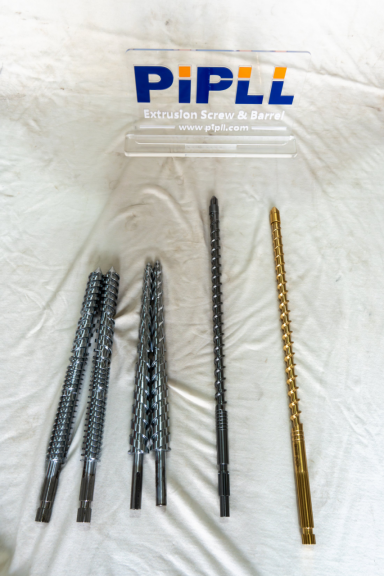
O pereche de șuruburi paralele asortate. Șuruburile și cilindrul sunt proiectate ca un set, nu ca piese de schimb independente.
- 8. Uzura, coroziunea si decizia materialului butoiuluiOdată ce geometria este corectă, durata de viață este decisă de ceea ce materialul face suprafeței metalice. Două mecanisme domină. Materialele de umplutură abrazive - carbonat de calciu, talc, fibră de sticlă - se macină la zburări și alezaj. Compușii corozivi atacă chimic aceleași suprafețe. PVC cu încărcare mare de umplutură face ambele simultan.PIPLL publică patru aliaje bimetalice din acest motiv, iar alegerea este un schimb între rezistența la uzură, rezistența la coroziune și temperatura de lucru, mai degrabă decât o căutare a celei mai dure suprafețe disponibile.
Aliaj Purta Coroziune Strat Duritate Temp. max PIPLL01 (Fe-Ni-Cr-B) Foarte bun Bun 2–3 mm HRC 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) Bun Foarte bun 1,5–2 mm HRC 50–58 ≤450°C PIPLL03 (Ni-Cr-Co-VB) Foarte bun Foarte bun 1,5–2 mm HRC 55–60 ≤450°C PIPLL04 (Ni-WC-Cr-B) Excelent Foarte bun 1,5–2 mm HRC 55–65 ≤600°C Șuruburi montate pentru inspecția finală. Calitatea aliajului și geometria zborului sunt înregistrate față de setul de butoi cu care vor fi potriviți.
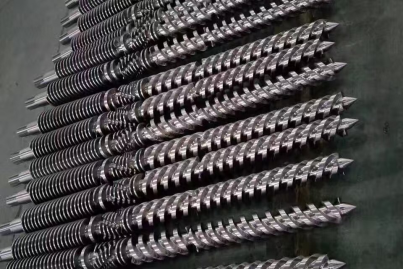
Șuruburi bimetalice în producție. Logica aliajului care protejează orificiul cilindrului se aplică și la șuruburile.
Pentru serviciul neumplut și ușor umplut, un șurub și un butoi nitrurati sunt de obicei răspunsul rentabil: un strat nitrurat de 0,4–0,6 mm la HV900–1100, pe care PIPLL îl publică ca 2–3 ani de funcționare în aplicații cu umplere scăzută. Acolo unde încărcarea umpluturii abrazive este continuă,butoi bimetalic și se potriveștesurub de extrudare bimetalic suportă costul stratului de aliaj pentru un interval de service mai lung. Compromisul dintre cele două construcții este prezentat în nota noastră desprebutoaie cu șurub bimetalice și nitrurate , și logica aliaj după aplicație înselecția aliajelor bimetalice .
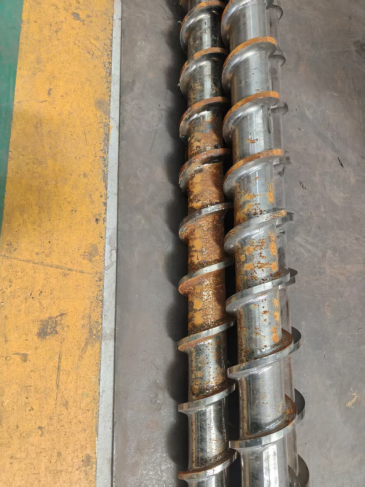
Un șurub retras care arată uzura și coroziunea combinate. Deteriorările localizate ca aceasta se referă de obicei la formulare și la temperatură, nu doar la orele de funcționare.
PERSPECTIVA CHEIEPotriviți aliajul cu formula reală și temperatura de funcționare. O suprafață mai dură nu este automat răspunsul corect.
9. Ce să trimiteți pentru o cotație exactă
Un cilindru cu două șuruburi paralele nu poate fi cotat cu precizie doar din diametrul șurubului. Cu cât puteți furniza mai multe dintre următoarele, cu atât mai puține presupuneri trebuie făcute.
·Producător, model și aplicație extruder
·Desenul original al șurubului și al cilindrului, dacă este disponibil
·Diametrul șurubului, lungimea totală și raportul L/D
·Distanța centrală și dimensiunile conexiunii cheii
·Formulare și procentul aproximativ de umplutură
·Ieșire de curent, interval de viteză și presiune de topire
·Materialul șurubului și cilindrului existent
·Fotografii, măsurători și problema de producție pe care o vedeți
Dacă nu există desen, un șurub uzat sau un eșantion de butoi cu fotografii detaliate și măsurători cheie poate sprijini în continuare o evaluare tehnică inițială. Noastrefabricarea șuruburilor la comandă procesul este construit exact în jurul acelei situații,fluxul de lucru de fabricație acoperă modul în care un desen devine o pereche terminată șicapacitatea de productie în spatele acestuia se află ceea ce face posibili termene scurte de livrare la specificațiile standard. Aceeași listă de verificare a informațiilor se aplicăproiecte de înlocuire personalizate de orice dimensiune.
10. Menținerea ansamblului în viață
Durata de viață depinde de serviciu mult mai mult decât de calendar. Gama generală de PVC conic PIPLL este publicată ca 2-3 ani în aplicații cu umplere redusă; sarcina abrazivă, puternic umplută și corozivă o scurtează, iar construcția bimetală o extinde.
Uzura este rareori uniformă și merită măsurată înainte de a deveni o problemă de calitate. Ieșirea care necesită o viteză mai mare a șurubului pentru același rezultat, presiunea de topire în derivă și variația dimensională în creștere sunt primele semnale obișnuite.
·Verificați uzura fără a despărți linia:inspecție fără demontare
·Ieșire instabilă care nu este o problemă cu șurub:extruder care se ridică
·Când decizia este repararea sau înlocuirea:ghid de înlocuire
·Construcție pe bază de căptușeală pentru uzură repetată:butoi cu manșon de căptușeală interioară
·Încărcare mare de umplutură în practică:compuși cu conținut ridicat de CaCO3
Un butoi cu șuruburi paralele este un consumabil care se amortizează fie foarte lent, fie foarte rapid. Specificat față de sarcina reală - mai întâi geometria, apoi aliajul, apoi dimensiunile - rulează ani de zile cu o producție previzibilă. Specificat numai pentru o dimensiune, devine un element rând de întreținere recurent.
Aveți nevoie de ajutor pentru specificarea unui cilindric dublu șurub paralel?
Spuneți-ne mașina, formularea și sarcina și vă vom recomanda o geometrie și un aliaj. PIPLL produce butoaie cu două șuruburi paralele și conice și șuruburi simple pentru linii de extrudare și amestecare, inclusiv seturi de înlocuire compatibile pentru mașinile majore.
·Butoaie paralele contrarotative de la Φ45 la Φ300, L/D 16–40
·Seturi compatibile pentru KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera și alte construcții majore
·Opțiuni bimetalice, nitrurate și întărite integral pentru sarcini abrazive și corozive
Contactați-ne acum
Eric Dong | Co-fondator |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com