Languages
Butoi șurub pentru țevi din PVC: linii conice, paralele și cu un singur șurub
Butoi șurub pentru țevi din PVC: linii conice, paralele și cu un singur șurub
PVC-ul rigid este neiertător la șurub. Arhitectura potrivită menține topitura stabilă — cea greșită apare sub formă de puncte negre, creștere și durată de viață scurtă.
Butoi cu șurub pentru țeavă din PVC · Șurub dublu conic · Butoi cu șurub pentru extrudarea țevii
1. De ce cilindrul cu șurub decide calitatea țevilor din PVC
Problemele conductelor din PVC sunt adesea puse pe primul loc pe matriță sau pe formular. În practică, șurubul și cilindrul stabilesc condițiile cu care trebuie să lucreze matrița: cât de multă forfecare vede materialul, cât de mult rămâne fierbinte și cât de uniform este plastifiată înainte de a ajunge la cap.
PVC rigid oferă o marjă foarte mică. Se degradează mai degrabă decât pur și simplu să se înmoaie atunci când este suprasolicitat, iar daunele nu sunt reversibile:
·Forfecarea excesivă crește temperatura topiturii și începe degradarea termică
· Plastificarea neuniformă produce defecte de suprafață și variații dimensionale
· Timpul de ședere lung sau inconsecvent cauzează pete negre și decolorare
· Presiunea instabilă a topiturii se traduce direct în variația peretelui conductei
Acesta este motivul pentru care extrudarea PVC este un proces cu forfecare redusă prin proiectare și de ce geometria cilindrului șurubului contează mai mult aici decât în majoritatea celorlalteaplicații PVC . Aceeași logică se aplică în întreaga gamă de produse, de laCanalizare UPVC și conductă de apălafolie si folie PVC .
PERSPECTIVA CHEIEÎn extrudarea țevilor din PVC, cilindrul șurubului nu doar topește materialul. Acesta decide dacă topitura ajunge intactă la matriță.
2. Trei arhitecturi pe conducte din PVC real
Mergeți printr-o fabrică de țevi și veți vedea trei configurații de șuruburi care fac serviciu din PVC. Nu sunt interschimbabile și fiecare își câștigă locul într-un punct diferit al mărimii și intervalului de ieșire.
Arhitectură Unde se potrivește Caracter Surub dublu conic Țeavă și profil din PVC rigid mic până la mediu Admisie mare de alimentare pentru pulbere, compresie ridicată, forfecare scăzută Surub dublu paralel Instalații de țevi, plăci și multi-formulare cu randament ridicat Diametru constant, modular, transport pozitiv cu camere de blocare Un singur șurub Teava cu diametru mare, poliolefina si tub special Mai simplu și mai ieftin acolo unde sarcina este topirea și pomparea, nu compusă Alegerea se face atunci când este specificată linia și este fixată pe durata de viață a mașinii. Asta contează pentru piese de schimb:un butoi conic dublu șurubşiun butoi dublu șurub paralel sunt configurații diferite ale mașinii, nu două versiuni ale aceleiași piese.
3. Șurub dublu conic: standardul pentru țevile mai mici din PVC rigid
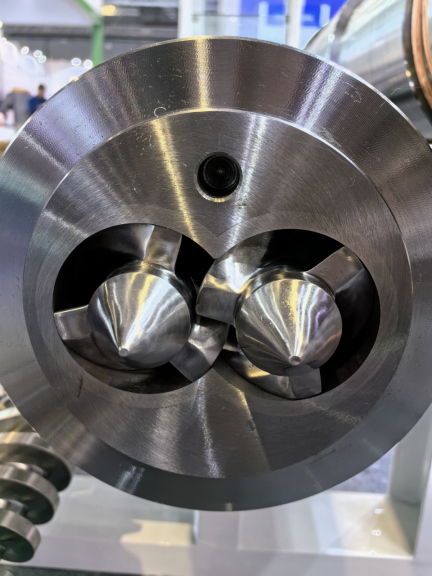
Șurubul conic este motivul pentru care această geometrie domină PVC. Șurubul este mare la capătul de alimentare, ceea ce oferă o zonă de admisie generoasă pentru pulberea PVC cu densitate redusă și se îngustează spre descărcare, creând compresia treptat, mai degrabă decât într-o singură etapă.
Deoarece compresia este progresivă, forfecarea rămâne moderată și topitura nu este supraîncălzită pe drumul către matriță. Pentru un polimer care se degradează în loc să se înmoaie pur și simplu, acesta este întregul argument.
PIPLL construiește gama generală de PVC conic în jurul aceluiași principiu. Butoiul este forjat dintr-o singură țagle ca o structură integrală fără sudură, care îndepărtează îmbinările flanșei unde PVC-ul topit se poate scurge și se poate degrada. Raportul de compresie este setat între 2,5:1 și 3,5:1 pentru a se plastifia complet, fără a împinge forfecarea dincolo de punctul în care PVC-ul începe să se descompună.
Butoi conic dublu șurub pentru PVC Specificația PIPLL Oțel de bază 38CrMoAlA, cu nitrurare ionică proprie Strat nitrurat 0,4 – 0,6 mm la HV900 – 1100 Durată de viață publicată 2 – 3 ani în aplicații cu umplere scăzută Raport de compresie 2,5:1 – 3,5:1 Jocul radial 0,1 – 0,15 mm Controlul temperaturii 3 – 5 zone de incalzire independente, sistem unic de aerisire Verificare prelucrare Testare 100% înainte de expediere Aplicațiile merg dincolo de țevile simple: profile de construcție, tablă pentru cofraj, granulare, benzi de margine și benzi de etanșare sunt toate produse pe această geometrie. Acolo unde țeava este umplută puternic, aceeași arhitectură este utilizată cu un aliaj diferit - veziButoi conic cu dublu șurub polimer de umplere ridicată .
4. Dublu șurub paralel: când o conductă merge paralelă
Mașinile paralele păstrează un diametru constant al șurubului pe toată lungimea procesării. Sunt modulare, mai ușor de întreținut și dețin o zonă de procesare mai lungă, cu un transfer uniform al cuplului - motiv pentru care apar în instalațiile cu randament ridicat și cu formule multiple.
Varianta contra-rotativă este cea care contează pentru PVC. Designul său conjugat interconectat prinde materialul în camere închise în formă de C și îl împinge înainte mecanic, astfel încât transportul este pozitiv și creșterea presiunii este puternică. Alimentarea directă cu pulbere din PVC devine practică, deoarece camerele închise nu permit trecerea și alunecarea în care transportul nepozitiv se întâlnește cu pulberea, iar caracterul general de forfecare rămâne suficient de blând pentru PVC rigid.
PIPLL cilindric cu două șuruburi paralele contrarotative Gamă Diametrul șurubului Φ45 – Φ300 Raport L/D 16 – 40 (personalizat) Material de bază Oțel aliat premium 38CrMoAlA Opțiuni de suprafață Butoi și șurub bimetalic, nitrurare, electrocrozare Datorie tipică Tevi, profile, placi, WPC, pardoseli SPC, peletizare Compatibilitatea este de obicei factorul decisiv între furnizori, deoarece dimensiunile interfeței diferă în funcție de constructorul mașinii. PIPLL creează seturi pentru a se potrivi direct cu versiunile comune -KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS şiWeber DSprintre ele — mai degrabă decât să lucreze dintr-un model generic.
Pentru taxa de peletizare si reciclare pe aceeasi arhitectura, thepeletizare butoi conic dublu șurub pagina acoperă variantele cub de zahăr și suvițe tăiate, iar formulările reciclate sunt tratate cubutoi de material reciclatconfigurație.
5. Un singur șurub: unde încă câștigă pe țeavă
Un singur șurub este mașina mai simplă, iar pentru o listă lungă de sarcini mai simplu este corect. Acolo unde sarcina este de a topi și de a pompa o topitură consistentă într-o matriță - mai degrabă decât de a amesteca sau omogeniza - o singură linie de șurub o face cu mai puține variabile și cu costuri mai mici.
·Teava ondulata cu perete dublu HDPE, PP si PVC cu diametru mare
· Conductă UPVC cu perete solid si conducta de protectie a cablurilor
· Conducta de apa calda si rece din PP-R, PE-RT si PE-X
· Tub PVC medical și tub de specialitate
· Tub industrial PMMA, PC și ABS
Configurațiile diferă în funcție de sarcină. Designul șuruburilor cu barieră îmbunătățește eficiența topirii și omogenizarea topiturii pentru țevile de poliolefină cu randament ridicat, o comparație care merită citită.șurub barieră față de șurub convențional . Secțiunile de amestecare Maddock și ananas se ocupă de omogenizarea topiturii acolo unde cerința este pur și simplu uniformitate, iar construcția de alimentare cu caneluri susține transportul solidelor stabile în linii cu randament ridicat - compromisul între aceasta și o gaură netedă este stabilit înalimentare canelată față de butoaie cu alezaj neted .
Gama completă de țevi și tuburi, inclusiv construcții ondulate, compozite și multistrat, este acoperită debutoaie cu șurub de extrudare pentru țevi și tuburi .
Un singur șurub și butoi pentru extrudarea țevilor. Acolo unde datoria se topește și pompează mai degrabă decât se combină, acesta este răspunsul mai simplu.
6. Dimensionarea cilindrului la diametrul conductei și la ieșire
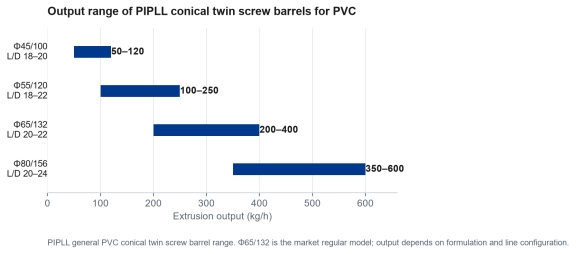
Odată ce arhitectura este fixată, gama de modele se îngustează rapid, deoarece diametrul țevii și ieșirea țintă determină împreună dimensiunea butoiului. Gama generală conică PVC acoperă ferestrele obișnuite de producție:
modelul PIPLL L/D Ieșire Aplicație tipică Φ45/100 18–20 50–120 kg/h Conductă cu diametru mic, profil de precizie Φ55/120 18–22 100–250 kg/h Teava medie, profil obisnuit Φ65/132 20–22 200–400 kg/h Model obișnuit de piață, țeavă și profil universal Φ80/156 20–24 350–600 kg/h Teava cu diametru mare, tabla groasa Gama de ieșire a butoaielor cu două șuruburi conice din PVC general PIPLL. Φ65/132 este modelul obișnuit al pieței; ieșirea reală depinde de formulare și configurația liniei.
Două avertismente pe masa aceea. În primul rând, cifrele descriu gama de butoi, nu o promisiune pentru linia dvs. - formularea, designul matrițelor și echipamentele din aval, toate mută producția realizabilă. În al doilea rând, alegerea unui butoi cu o dimensiune mai mare „pentru înălțimea capului” nu este automat mai sigură: un șurub supradimensionat rulează la viteză mică, cu un timp de rezidență lung, care este exact condiția pe care PVC-ul rigid o tolerează cel mai rău.
Un cilindru conic dublu șurub cu un manșon de căptușeală interioară, o construcție care permite reînnoirea suprafeței de uzură.
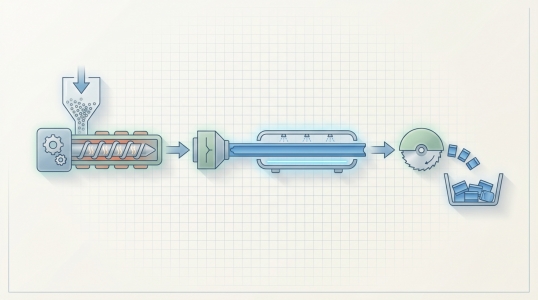
Schema unei linii de extrudare: buncăr, butoi și șurub, încălzire, cap de matriță și răcire. Butoiul șurub stabilește starea de topire pe care o moștenește matrița.
PERSPECTIVA CHEIEMăriți cilindrul șurubului la sarcina pe care o executați de fapt. Supradimensionarea unui șurub din PVC pentru a câștiga spațiu la cap costă de obicei calitatea topiturii, mai degrabă decât marja de cumpărare.
7. Încărcarea umpluturii și imaginea uzurii
Aproape nicio formulă de țevi din PVC nu este rășină pură. Carbonatul de calciu este cea mai comună umplutură, iar nivelul său de încărcare - nu diametrul țevii - decide de obicei cât durează un set de șuruburi și butoi.
Pentru formulările neumplute și ușor umplute, construcția nitrurata este în mod normal suficientă: PIPLL publică un strat nitrurat de 0,4–0,6 mm la HV900–1100, cu 2–3 ani de funcționare în aplicații cu umplere scăzută. Pe măsură ce încărcarea de umplutură crește, echilibrul se schimbă. Uzura abrazivă se accelerează la niveluri și în orificiu, iar produsele de degradare acide adaugă un element de coroziune deasupra.
Există o construcție bimetală pentru acea combinație, iar stratul de aliaj este ceea ce se plătește — PIPLL publică 1,5–3 mm în funcție de grad, la HRC 50–65 și temperaturi maxime de lucru de la ≤400°C la ≤600°C. Alegerea întreconstructie bimetalica si nitrurataeste o problemă de datorie, iar familia de aliaje pentru o anumită formulă este stabilită înselecția aliajelor bimetalice . Pentru umplutura în sine,carbonat de calciu din plastic explică ce face cu o formulă.
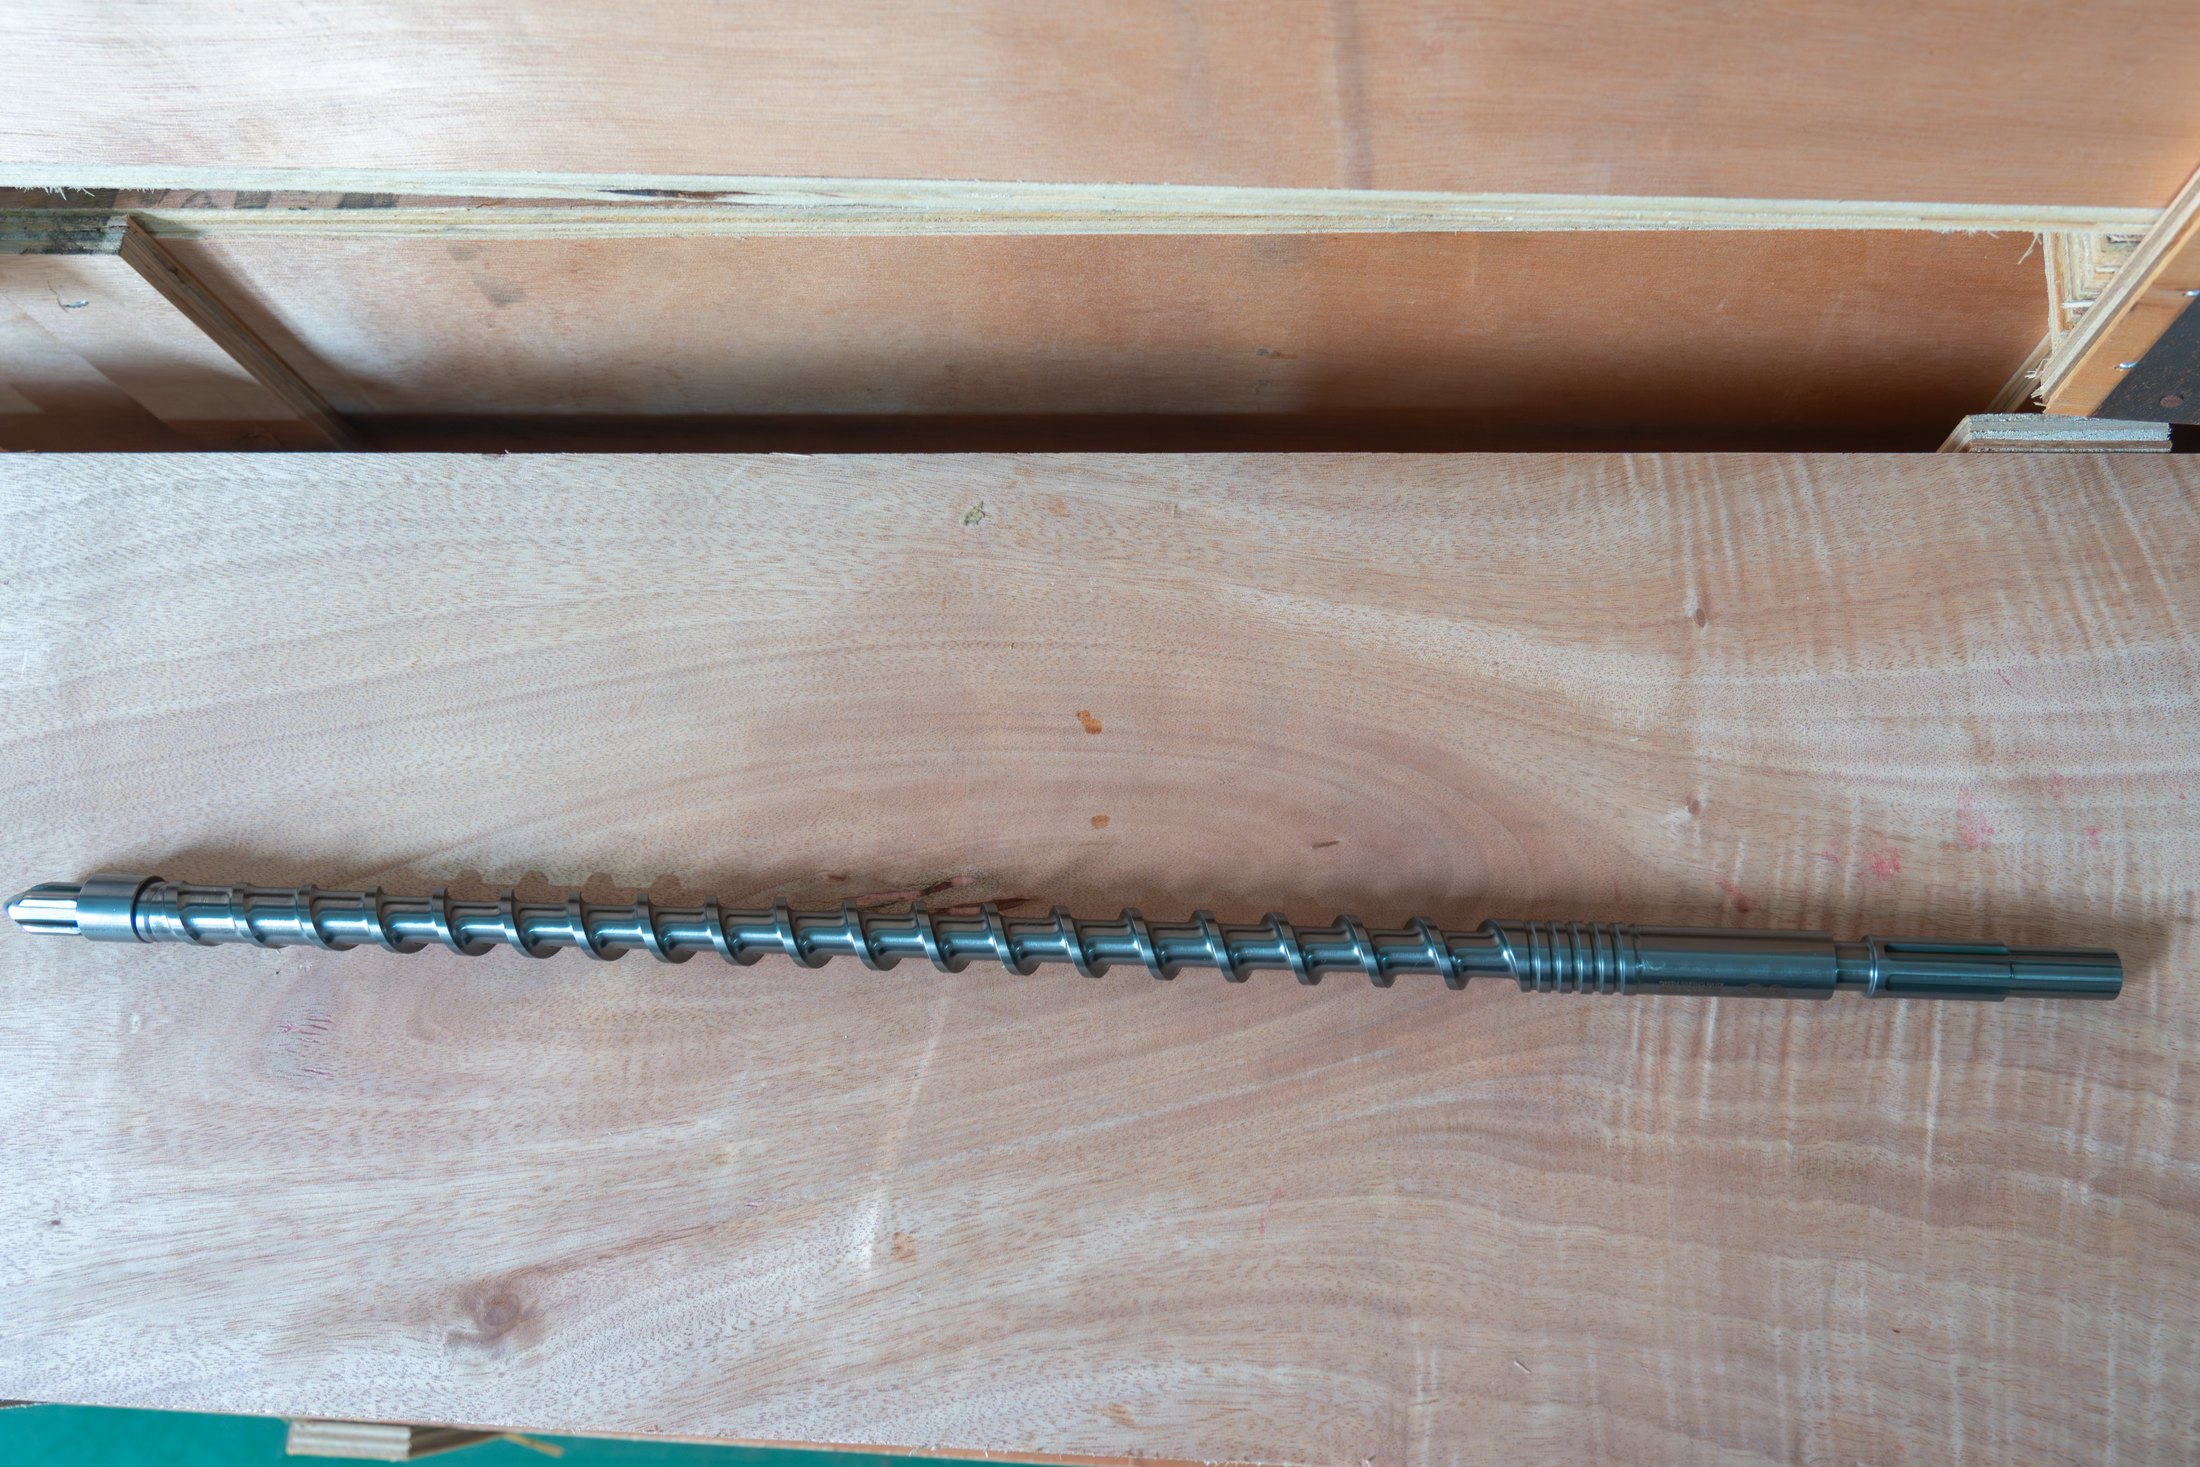
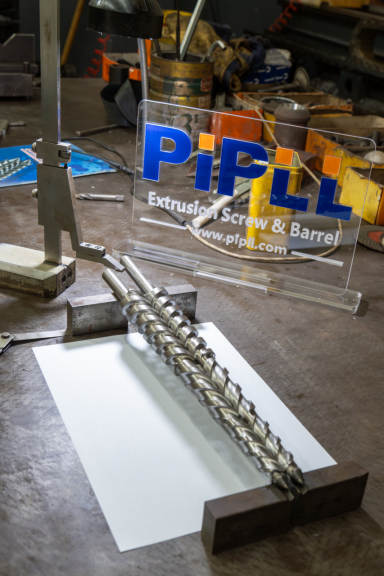
Un șurub și țeava lui în atelier. La sarcina PVC umplut, ambele suprafețe suportă uzura, motiv pentru care decizia de aliaj acoperă mai degrabă perechea decât butoiul singur.
8. Ce poate și ce nu poate fi schimbat
Înlocuirea este locul în care o linie bună este compromisă. Regulile sunt scurte, iar prima este absolută.
·Un butoi conic nu intră într-o mașină paralelă sau invers, fără o reproiectare a mașinii
· Șuruburile și cilindrul sunt înlocuite ca un set potrivit — distanța centrală, profilul și spațiul liber sunt proiectate împreună
· Un aliaj mai dur nu compensează o geometrie greșită
· Un butoi nou pe un șurub uzat nu restaurează nimic în afară de comanda de cumpărare
Dimensiunile care trebuie potrivite sunt specifice: diametrul șurubului și lungimea totală, raportul L/D, distanța dintre centre, geometria alezajului, poziția deschiderii de alimentare, configurația de încălzire și răcire și conexiunea la cutia de viteze. Noastreghidaj din PVC cu cilindru dublu șurub paralel funcționează prin acea listă de verificare pentru mașinile paralele, iar logica generală pentru orice extruder este înghid de înlocuire a cilindrului cu șurub . Acolo unde este de așteptat o uzură repetată, abutoi cu un manșon de căptușeală interioară permite reînnoirea suprafeței de uzură fără a înlocui întregul butoi.
PERSPECTIVA CHEIEPotriviți piesa cu mașina, apoi potriviți aliajul cu formula. Inversarea acestei ordini este modul în care proiectele de înlocuire merg prost.
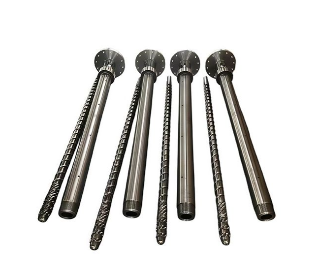
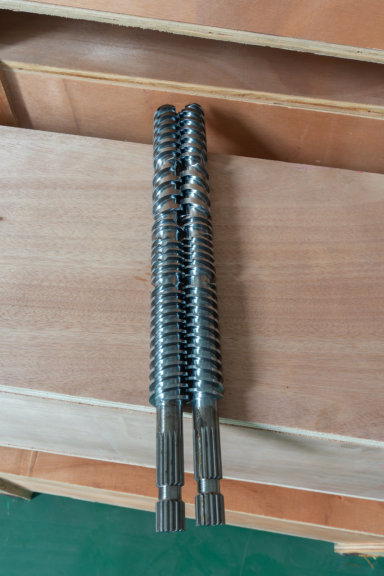
O pereche de șuruburi paralele asortate. Conexiunea și distanța dintre centru diferă între modelele de mașini, motiv pentru care seturile de înlocuire sunt potrivite mai degrabă decât modelate.
9. Măsurarea unui set uzat înainte de a comanda
Uzura cilindrului cu șurub din PVC este rareori uniformă. Zona de alimentare, zona de compresie și regiunea de înaltă presiune se uzează la viteze diferite, iar măsurarea unei singure poziții poate ascunde adevărata problemă.
·Diametrul exterior și starea fiecărui șurub
· Măsurarea alezajului în mai multe poziții de-a lungul butoiului
· Distanță între șurub și gaură în fiecare poziție
· Starea zonei de alimentare și a secțiunii de înaltă presiune
· Vârful șurubului, caneluri și stare de cuplare
· Conexiuni de încălzire și răcire pe butoi
· Fotografii, plus plăcuța de identificare a mașinii și problema de producție observată
Cu aceste informații, o cotație poate fi construită mai degrabă pe măsurători decât pe ipoteze. Fără el, soluția obișnuită este desenul original - și dacă și acesta lipsește, fotografiile și dimensiunile cheie încă susțin o evaluare inițială, ceea ce esteproces personalizat cu șuruburi și butoieste conceput în jurul. Modul în care un desen devine un butoi finit este acoperit subprocesul de fabricatie şicapacitatea de productie .
10. Simptome care indică cilindrul șurubului
Wear se anunță înainte de a eșua. Semnalele de mai jos nu dovedesc că cilindrul șurubului este singura cauză - alimentarea, controlul temperaturii, matrița și echipamentele din aval merită toate verificate - dar l-au trecut pe listă.
· Reducerea treptată a producției
· Este nevoie de viteză mai mare a șurubului pentru același rezultat
· Presiune de topire instabilă și putere de creștere
· Plastificare mai slabă, mai multe defecte de suprafață
· Creșterea variației grosimii peretelui
· Zgârieturi, zgârieturi sau coroziune vizibile în timpul zborului
· Reparație repetată a aceleiași componente
Creșterea în special are mai multe cauze posibile, iarghid de depanare pentru ieșirea instabilă de extrudare separă cauzele din partea șuruburilor de cele din partea procesului. Dacă se suspectează uzura, dar linia nu poate fi oprită,inspecție fără demontare descrie ceea ce poate fi verificat în loc. Taxă PVC adiacentă, cum ar fifolie si folie PVC şiExtrudare în fulgi PET și remăcinare urmează aceeași logică de uzură cu ferestre de temperatură diferite.
Aveți nevoie de ajutor cu un țevi din PVC?
Trimiteți-ne modelul mașinii, diametrul țevii, formularea și rezultatul țintă și vă vom recomanda dimensiunea și construcția butoiului. PIPLL produce butoaie conice și paralele cu două șuruburi și șuruburi simple pentru conducte din PVC, profil, tablă și linii de granulare.
· Butoaie cu șuruburi conice generale din PVC de la Φ45/100 la Φ80/156, cu specificații standard în stoc
· Seturi compatibile pentru Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei și alte construcții majore
· Opțiuni nitrurate și bimetalice adaptate la încărcarea umpluturii și la temperatura de funcționare
Contactați-ne acum
Eric Dong | Co-fondator |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com