Languages
Varför extruderskruvar går sönder: felanalys innan du beställer en ersättning
-
-
Varför extruderskruvar går sönder: felanalys innan du beställer en ersättning
En trasig skruv är bevis, inte otur. Läs frakturen så vet du om du ska köpa en del eller laga en maskin.
UTRUSTNINGSSKRUVBROTT · ANALYS AV SKRUVFEL · Vridtrötthet · VÄND BÖJNING
-
1. En skruv går sällan av eftersom den var överbelastad
Extruderingsskruvar misslyckas nästan aldrig vid normal drift. När man gör det är instinkten att skylla på vridmomentet - drivningen var för stark, materialet för styvt, föraren för otålig. Övermoment bryter skruvar, men i praktiken orsakar böjning fler brott än vridmoment gör, och de två lämnar helt olika bevis.
Den distinktionen avgör vad du spenderar. Ett vridmomentfel är en händelse du vanligtvis kan datera och förklara. Ett böjfel är ett tillstånd som har utvecklats i månader, och det kommer att göra samma sak till nästaskruvaom inte tillståndet ändras.
-
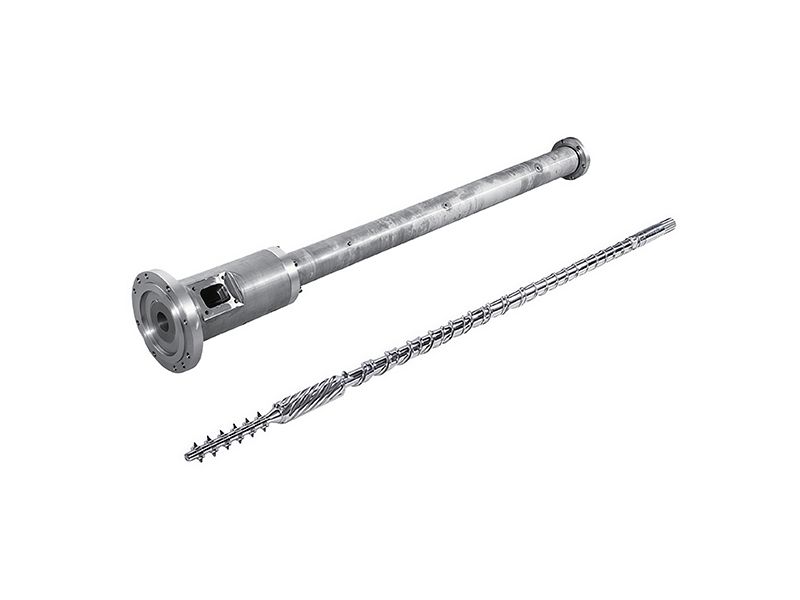
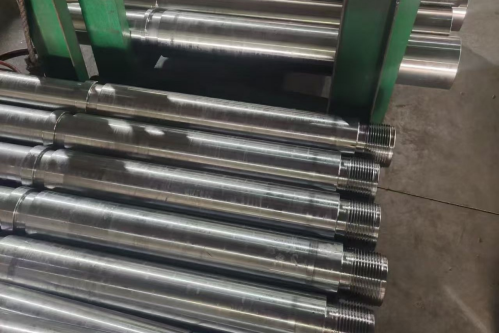
Rörextruderskruv och pipset. Geometrin och ytbehandlingen väljs för tjänsten; frakturansiktet talar om för dig om det valet var tillräckligt.
-
NYCKELINSIKT
En skruv som gick sönder i en av sina tjockaste sektioner var nästan säkert inte överdragen. Det är den enskilt mest användbara meningen i den här artikeln, och det är den som oftast ignoreras.Bryter också kluster efter applikation, och det gör även korrigeringarna. Arörskruvvanligtvis misslyckas vid startmoment efter en lång avstängning, afilmskruvvid böjning när spelet öppnas, och akabelskruvom skjuvhistoriken för en högkompressionszon.
-
2. Läs brottet innan du rengör något
Frakturytan är den billigaste diagnostiken som finns och den förstörs av en stålborste. Fotografera den innan någon rör den. Fyra funktioner skiljer mekanismerna åt, och ingen av dem behöver ett laboratorium.
Vad du ser Mekanism Vad det betyder för nästa del Radiella sprickor som löper från flygytan mot mitten Torsionsöverbelastning En händelse, spik med högt vridmoment – leta efter en kallstart eller trampa metall Skruven har "vindat upp"; flygplanet nära rasten är synbart kortare Torsionsöverbelastning Bekräftar vridmoment, inte trötthet. Skruven växte i diameter och kan vara svår att ta bort En enda spricka rakt igenom, inga radiella sprickor, ingen stigning Omvänd böjtrötthet Ett tillstånd, inte en händelse – rensning och inriktning behöver kontrolleras Jämn progressiv zon med strandmärken, sedan ett grovt slutligt brottområde Trötthet i hög cykel Crack började med en stresskoncentration och växte under en lång period -
Skruva skaft med deras drivändbeslag. Kilspåren och splineroten är spänningskoncentrationer, varför en utmattningsspricka så ofta börjar i slutet som ingen inspekterar.
Beslutet efter ett uppehåll är inte detsamma som ett renoveringsbeslut.Reparation kontra byteanger när ombyggnadsarbeten, och denunderhållsrutinär det som producerar historien som berättar vilket fall du befinner dig i.
-
3. Var den gick sönder talar om vad du ska kontrollera
Plats är den andra halvan av diagnosen, och den är mer tillförlitlig än frakturansiktet eftersom den inte behöver tolkas. Ett övervridmomentfel inträffar nästan alltid i matningsdelen, eftersom det är där momentbelastningen bärs på den minsta rotdiametern. Ett böjfel inträffar vanligtvis någonstans där skruven är stark, eftersom det är där det krävs mest kraft för att böja den.
Paus plats Mest troligt mekanism Första saken att kontrollera Foderdel Torsionsöverbelastning Uppstartsprocedur, blötläggningstid och om matarstrupen grep eller gled Smält- eller övergångszon Kallstart, eller ett främmande föremål Tramp-metallskydd, skärmpaket och den sista avstängningen Drivända, kilspår eller spline Trötthet plus snedställning Kopplingsinriktning och utlopp — seunderhåll och växellådsguide Mitten av kroppen, tjockaste delen Omvänd böjning Slitage på cylinderlopp, ovalitet och skruv-till-pipa spel Flygrot, under ett hårt krön Trötthet från ett avsnittsbyte Huruvidahårdbeläggningblandades in i roten eller slutade i ett steg På en tvilling växlar samma logik, eftersom vridmomentet kommer via splines och elementkopplingar snarare än genom en enda axel. Ett fel där är oftare en spline eller element-rot problem än en kroppsfraktur, ochsammansättningskonfigurationocharitmetik för uppehållstidbåda startar från axelbelastningen snarare än från pipan.
-
4. Övermoment: den främsta orsaken till driften är en kallstart
Att starta en extruder innan polymeren faktiskt har smält är det vanligaste sättet att bryta en skruv. Pipan läser vid börvärdet långt innan materialkärnan gör det, och om man vrider en skruv mot en pipa full av solid polymer produceras en vridmomentspik långt utanför designhöljet. Stora maskiner behöver längre blötläggningstider än vad kontrollern föreslår, och termoelementet mäter metall, inte smälta.
- Blötlägg till temperatur och håll sedan - starta inte eftersom displayen är grön
- Jogga i låg hastighet först och lyssna, istället för att gå direkt till löphastighet
- Kontrollera att matarstrupen verkligen matar, inte glider under skruven
- Logga uppstartsrutinen; om ingen kan beskriva det är det inte ett förfarande
Främmande föremål är den andra klassiska spiken, och de kommer oftast med omslipning eller med en ny leverantörs material. Deåtervunnet materialochåtervinningsgranuleringär där detta dyker upp mest, varför trampmetallskydd hör hemma på linjen och inte på underhållsönskelistan.
Uppstart är också där utrensningspraxis hör hemma. En linje som ändrar färg eller grad ger dåligt längre uppehållstid och mer termisk exponering än den behöver, vilket är en långsammare väg till samma plats —renings- och växlingsguidetäcker det, ochmatstrupsjämförelsetäcker det utfodringsbeteende som ger kallstarter i första hand.
-
5. Omvänd böjning: slitage är förutsättningen
Detta är det felläge som oftast blir feldiagnostiserat, och det är det som är värt att förstå ordentligt. Internt tryck trycker skruven i sidled medan den vrids, och skruven hålls i båda ändarna - så att den böjer en gång per varv, i båda riktningarna. Det är omvänd böjning, och det är samma mekanism som att böja en tråd tills den snäpper.
Den viktiga delen: för att smältan ska böja skruven måste det finnas spelrum, och spelet kommer från slitage. En skruv misslyckas inte på detta sätt på en tät pipa. Det misslyckas på det här sättet efter att hålet och flygningarna har slitits tillräckligt för att låta skruven röra sig - vilket innebär att cylindern redan är ur tolerans när skruven går sönder.
- Omvänd böjning plus torsion misslyckas på mycket få cykler när ytspänningen når det kritiska värdet
- Det kritiska värdet är ungefär 40 % av materialets draghållfasthet, eftersom böjning minskar användbar hållfasthet till ungefär hälften
- Det är därför frakturen kan se plötslig ut trots att orsaken tog månader
NYCKELINSIKT
Om skruven gick sönder från omvänd böjning, var pipan sliten innan skruven var. Att bara byta ut skruven garanterar ett andra misslyckande - den billiga halvan av paret köps två gånger.Spelet som tillåter böjning måste komma någonstans ifrån. Slipmedel öppnar den snabbast, vilket är anledningen till att enPVC-fat för allmänt brukochhögfyllnadsföreningarnå detta felläge tidigare än ofyllt harts - och varför abimetallisk borrningskjuter upp det snarare än förhindrar det.
-
6. Rotdiametern bär belastningen, och D³ är oförlåtande
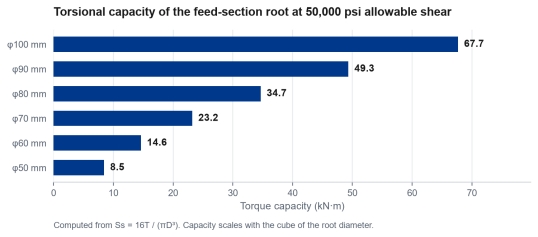
För en vridningskontroll är det vanliga designantagandet att endast rotdiametern bär vridmoment - flygningen ger styrka, men inte på ett sätt som du kan lita på. Med en tillåten skjuvspänning runt 50 000 psi, ungefär hälften av utbytet av en värmebehandlad 4140-skruv, är kapacitetenSs = 16T / (πD³). Kuben är hela historien.
Foderdelens rotdiameter Vridmomentkapacitet vid 50 000 psi tillåten skjuvning 50 mm ca 8,5 kN·m 60 mm cirka 14,6 kN·m 70 mm cirka 23,2 kN·m 80 mm cirka 34,7 kN·m 90 mm cirka 49,3 kN·m 100 mm cirka 67,7 kN·m Halvera roten och du halverar inte kapaciteten, du delar den med åtta. Detta är anledningen till att en skruv som har slipats om eller hårdbehandlats utan uppmärksamhet på roten, eller en ersättning som kopierats från en ritning med fel rot, kan vara mycket understyrka samtidigt som den ser identisk ut utifrån.
-
Torsionskapacitet för matningssektionens rot mot diameter, beräknad från Ss = 16T / (πD³) vid 50 000 psi tillåten skjuvning. Kapaciteten skalar med kuben av rotens diameter.
Material följer samma kublogik. Ett starkare stål höjer den tillåtna skjuvningen, men ett sektionsbyte är värt mer än en gradbyte - det är därförval av legering, denbimetallisk enkelskruvfodraloch denbimetallisk skruvpipaintervall läses tillsammans snarare än som alternativ.
-
7. Stresskoncentrationer: kilspår, spline, flygrunout
Tröttheten börjar inte där stressen är högst i genomsnitt; det börjar där stressen koncentreras. I praktiken betyder det kilspåren, splineroten, en skarp förändring av flygsektionen eller ett hårdskikt som slutar i ett steg istället för att blandas ut.
- En fil eller ett slipmärke över skaftet är en sprickstartare, inte en kosmetisk defekt
- Hardfacing som stoppar abrupt skapar en sektionsbyte - be om att det ska gå ut
- Reparationssvetsar på ett skruvskaft förändrar metallurgin lokalt; de motsvarar inte en ny del
När en skruv byts ut för styrka snarare än för slitage,genomhärdat alternativger en mer enhetlig sektion än en ytbehandlad, och enanpassad skruv och pipagranskning kan ändra rotgeometrin snarare än att återskapa den.
Hur skruven gjordes spelar också roll. Atillverkningsvägsom slipar efter värmebehandling lämnar ett annat kvarvarande spänningsmönster än ett som slipar innan, och skillnaden syns aldrig på en ritning.PIPLLs tillverkningssidaanger sekvensen av den anledningen.
Ersättningsgeometri är också där varumärkeskompatibelt arbete tjänar sitt behåll. På enKraussMaffei KMDeller aTheysohn XTSaxel- och splinesdetaljerna kommer från OEM-ritningen, inte från ett generiskt mönster - vilket är anledningen till attfyra tvillingarkitekturerbetydelse innan något citeras.
-
8. Efter pausen: vad du ska mäta innan du beställer
En ersättning som beställts från de trasiga halvorna reproducerar problemet. Fem mätningar gör felet till en specifikation, och fyra av dem handlar om pipan, inte skruven.
- Fathåls ID vid flera axiella positioner, och eventuell ovalitet
- Skruva ändkanten på samma positioner, inklusive de slitna zonerna
- Skruvens rakhet och utloppet vid drivänden
- Kopplingsinriktning och tillståndet för drivändens passning
- Borrningen i matningssektionen — där ett vridmomentfel började
Det setet är också det som talar om för dig om pipan kan räddas. Ahål som endast är lokalt slitetkan återställas med en hylsa; en borrning som är oval eller sprucken är det inte. Deslitage check utan rivningär vad som säger att du ska ta dessa avläsningar före pausen, ochersättningsguidetäcker beslutet när du väl har dem.
-
Skruvar och cylindersektioner hålls samman efter borttagning. Fotografera och mät innan någonting rengörs eller flyttas — frakturytan och slitagemönstret är beviset.
Två referenser är värda att ha öppna medan du bestämmer dig. Deriktmärken för serviceintervallberätta om delen dog tidigt eller i tid, ochval av legeringsguidetalar om för dig om en annan konstruktion skulle ha förändrat resultatet. Om ingetdera gäller, gällerapplikationsindexär den snabbare vägen till höger del.
-
9. Vad ska man ändra så att det inte händer två gånger
Det finns bara fyra spakar, och de flesta anläggningar drar den dyraste först. Ordningen nedan är ungefär kostnadsordningen, omvänd.
- Uppstartsprocedur: blötläggningstid, jogging och en skriftlig rutin - gratis
- Inriktning: koppling och pipa, kontrolleras med en visare, inte med ögat
- Uttag: byt ut eller bygg om paret, inte den slitna halvan
- Avsnitt: ändra roten eller materialet endast om de tre första redan är korrekta
Frigångsspaken är den som blir överhoppad, eftersom det är den dyra. Det är också den som betyder något: omvänd böjning behöver spelrum för att existera, så ett tätt, matchat par tar bort mekanismen snarare än att skjuta upp den. Det är argumentet för att köpa enbimetallskruv och pipasom en uppsättning, och anledningen tillmaterialvalsguideutgår från plikten snarare än från delen.
NYCKELINSIKT
Varje fel har en billigaste lösning och en dyraste lösning. Den billigaste är nästan alltid processuell, och det är nästan alltid den som ingen vill höra.Geometri är den sista spaken, och den som oftast förväxlas med ett styrkaproblem. En skruv som svänger för att kompressionsprofilen är fel får skulden för ett brott som den inte orsakadegeometri och smörjmedelsmatchningnotera ochjämförelse mellan singel och tvillingseparera de två diagnoserna.
-
Skruvarna ställs in efter storlek före leverans. Rotdiameter, flight OD och sektionsförändringar är alla synliga på den färdiga delen - varför en dimensionsrapport bör följa med den.
De tre första spakarna är också det billigaste sättet att ta reda på om den fjärde är det verkliga problemet. Ahöghastighets enkelskruvatt raster oftast har körts utanför dessythastighetskuvert, och enskummande skruvsom går sönder vanligtvis hade ett gas- eller tryckproblem, inte ett metallproblem.
-
10. Vad du ska skicka när du ber om en ersättare
Skicka felet, inte bara måtten. En leverantör som kan se hur delen dog kommer att specificera annorlunda, och en leverantör som bara får en diameter kommer att kopiera det som misslyckades.
- Fotografier av frakturen före rengöring
- Var avbrottet inträffade och vad maskinen gjorde vid tillfället
- Borrning och flygmätningar från avsnitt 8
- Maskinfabrikat, modell, skruvdiameter och L/D, plus originalritningen
- Harts, fyllmedel, drifttimmar och föregående dels livslängd
Deinformationschecklistahar den långa versionen. För egenutvecklade maskiner, aersättning byggd från OEM-ritningarär vanligtvis den kortaste vägen, och dentillverkningsprocessenochkapacitetsidor säger vad som är praktiskt och hur snabbt. Jämförande läsning om konstruktionsval är påbimetallisk kontra nitreradochatt välja tillverkare.
En sista punkt om tvillingar. På enparallell tvillingellerkonisk tvillingaxlarna är splines och bär vridmoment genom en annan bana, så ett brott är oftare ett spline- eller elementfel än en kroppsfraktur -ersättningsdetaljer värda att bekräftalistan täcker de gränssnitt som förstörs.
Materialfamiljer förändrar vad ett uppehåll innebär.Styv PVCblir kallt och frätande,PEgår varmt och tufft, ochtungt fyllda föreningarbelasta flygningarna hårdast av alla — så samma fraktursida pekar på tre olika första orsaker.
-
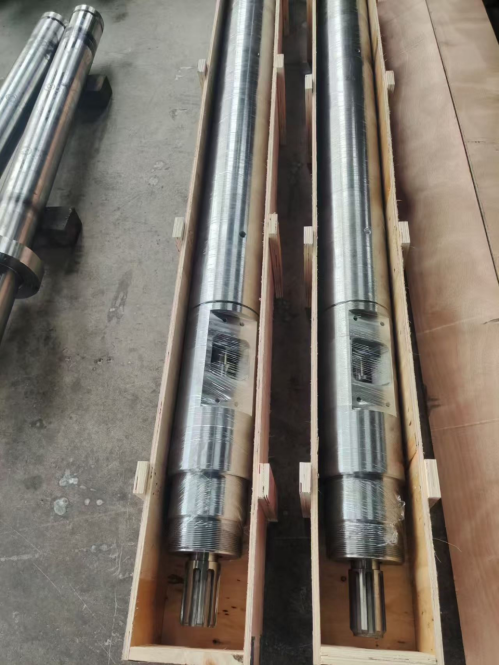
En ersättning packad för leverans. Paret är det som återställer spelrum; enbart en skruv återställer bara en del av den.
-
✔ Extruder Screw & Barrel Failure Analysis | ✔ Torsionsöverbelastning · Omvänd böjning · Trötthet
✔ Fraktur Ansiktsdiagnos | ✔ Rotdiameter · Frigång · Uppriktning · Anpassad geometri