Languages
Hur länge håller en skruvcylinder och när bör den bytas ut?
Hur länge håller en skruvcylinder och när bör den bytas ut?
En praktisk guide till livslängdsintervall, varningsskyltarna du kan se innan du mäter något och beslutet att reparera mot ersätt.
LIVSLÄNGD FÖR SERVICE FÖR SKRUVFAREN · SLITSINSPEKTION · BYTE AV TYNTA · UNDERHÅLL AV EXTRUSION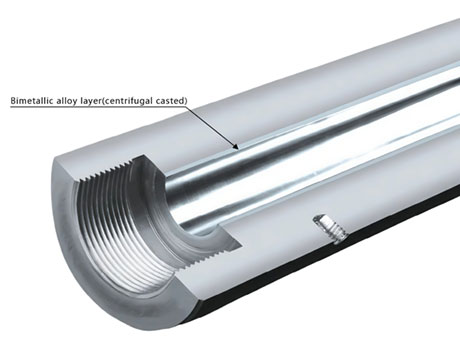
Tvärsnitt av ett bimetallrör
en centrifugalgjuten legeringsfoder inuti ett smidd stålskal
En skruvpipa är en förbrukningsvara - planera för det
Askruv och pipaslits ut. Inget skruvrör räcker längre än maskinen den sitter i. Så de användbara frågorna är inte om utbyte kommer att behövas, utan när, hur man planerar det och hur man upptäcker slitage innan det blir en produktionskris.
Typiskt bytesintervall: två till sju år, drivna av vad du bearbetar, hur linjen är uppbyggd och hur den drivs.
Kostnaden är sällan bara delen. På en flerskiftslinje överstiger förlorad produktion, påskyndad logistik och övertidsinstallation vanligtvis anskaffningskostnaden för fatet.
Ett planerat schema satt vid installationenär det enskilt mest effektiva sättet att sänka livscykelkostnaderna.De fyra faktorerna som bestämmer livslängden
Material bearbetat. Ren ofylld polymer är skonsam mot stål. Glasfiber är sandpapper. Kalciumkarbonat är medelklassigt sandpapper. Träpulver, stenpulver och post-consumer återvinning är de hårdaste. Samma rad på olika recept kan leverera helt olika livslängder.
Konstruktion av skruv och pipa. Anitrerad fatär rätt för lätt tjänst och misslyckas tidigt på tunga arbetsuppgifter.Bimetallisk konstruktion— ett tjockt slitstarkt legeringsskikt inuti en tuff stålkropp — existerar just av denna anledning.
Temperatur och skruvhastighet. Högre temperatur och högre hastighet accelererar slitaget. Likaså att springa för kallt, eftersom skruven måste trycka hårdare. Varje linje har ett stabilt driftsområde, och att hitta det ger flera år av service.
Verksamhetsdisciplin. Kallstarter, torrkörning, felaktig rensning och oplanerade avstängningar är de tysta mördarna av fatets liv. De vanor som förhindrar dem finns i avsnitt 7.NYCKELINSIKT Material och konstruktion sätter budgeten för tillgänglig livslängd. Driftskal och underhållsdisciplin avgör hur snabbt den budgeten spenderas. En premium bimetallisk konstruktion som körs slarvigt kan vara slut på två år; en blygsam nitrerad konstruktion kan leverera sex.
Typisk livslängd, efter drift och konstruktion
Tull Nitrerat fat Bimetallisk pipa Ofylld polymer 5–8 år, ofta längre på en välkörd linje Vanligtvis inte nödvändigt Måttligt fyllda föreningar (kalciumkarbonat, talk) 3–5 år 6–8 år Tungt fyllda / glasfiberblandningar 2–3 år 5–7 år Post-consumer återvunnet råmaterial med kontaminering 1–3 år 3–5 år WPC-däck och SPC-golv (≥50 % fyllmedel) 12–18 månader 3–5 år Varje linje är olika, men storleksordningen är väl etablerad. En linje som byter ut sin skruvcylinder var tolfte månad har ett underliggande problem - fel materialspecifikation, fel skruvdesign, fel driftvana eller ett kvalitetsproblem på själva delen. Debytesguide för extruderskruvcylinderfungerar genom de vanliga misstänkta.
Mycket fyllda system förtjänar att nämnas separat. WPC-däck och SPC-golv bär fyllmedel på 50 % eller mer – ofta kalciumkarbonat, talk eller träfiber – och de slits på motsvarande hårdvara. Dehögfyllande polymer konisk dubbelskruvpipa sidadokumenterar konfigurationen som PIPLL anger för denna uppgift, tillsammans medWPCochSPCapplikationssidor.
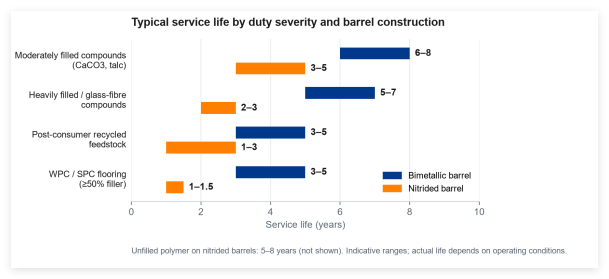 Typisk livslängd efter arbetsgrad och fatkonstruktion (indikativa intervall)
Sex varningsskyltar du kan se innan du mäter något
Slitage kan upptäckas utan instrument. Långt innan dimensionerna glider ur tolerans, talar linjen om att något har förändrats.
- Produktionen minskar långsamt.Temperaturer och skruvhastighet oförändrade, men uteffekten är 5–10 % under baslinjen. Ökat bakflöde genom utökade spelrum är den vanliga orsaken.
- Zontemperaturerna stiger.Operatörer kompenserar för sjunkande effekt genom att höja börvärdena - ett tecken på att skruven och cylindern inte längre är ett matchat par.
- Smältinstabilitet eller svallande.Utgångspulser, eller extrudatytan blir vågig, strimmig eller sträv. Slitna skruvar och för stort spelrum är typiska orsaker; sevarför extruderingseffekten går upp och nerför de andra misstänkta.
- Svarta prickar dyker upp.Kolsyrat material som hålls i de döda hörnen av en sliten skruv eller i repor. Rensning kommer inte att rensa det - delen är sliten.
- Motorströmmen stiger.Drivenheten arbetar hårdare för att trycka material genom utökade spelrum. Synlig på kontrollpanelstrenden.
- Rensningsfrekvensen ökar.Om ledningen rensas dubbelt så ofta som för sex månader sedan, försämras ytorna och håller kvar bränt material.
Lägg till trenddata i den listan. När en linje löper konsekvent bildar zontemperaturer, motorström och uteffekt en baslinje som alla kompetenta operatörer kan läsa med en blick. En avdrift på 5 % som upprätthålls under veckor är en ledande indikator, och den visas innan någon enskild mätning passerar en tröskel. En enkel trendlogg är den mest värdefulla övervakningsmetoden som finns tillgänglig för ett produktionsteam.
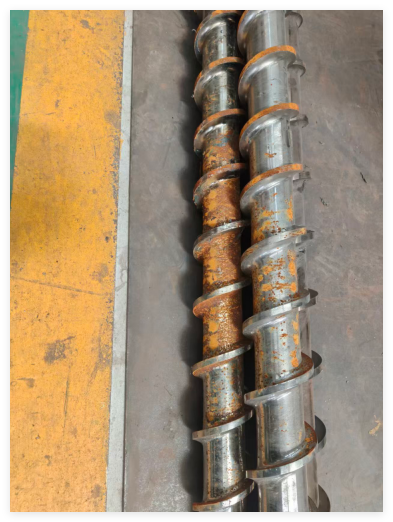 Avancerat slitage och korrosion på skruvar som tagits ur drift — sluttillståndet för varningsskyltar som visas månader tidigare
Hur slitage faktiskt mäts
När varningsskyltar samlas är mätning nästa steg. Tre siffror är viktiga:
- Skruva ytterdiameterpå flera punkter längs längden. En standardmikrometer räcker; resultaten jämförs med originalritningen eller en känd-bra referens.
- Pipans inre diameterpå flera positioner, med hjälp av en intern mikrometer eller hålmätare.
- Klart mellan de två, beräknat från de två första värdena. Detta är den enskilt viktigaste slitageindikatorn på enheten.
Dekontrollera slitaget på extruderskruven utan rivningproceduren är skriven för operatörer som behöver ett uppmätt värde utan att dra i skruven. När siffrorna är tillgängliga, jämför det uppmätta spelet med den hartsspecifika slitagegränsen som publicerats av tillverkaren. Debimetallisk skruvcylinderstyrningpublicerar typiska slitagegränser per hartsfamilj, med den rekommenderade åtgärden vid varje tröskel:
Spelrum vs slitagegräns Rekommenderad åtgärd Under 60 % Planera nästa ersättning för följande schemalagda avstängning 60–80 % Skaffa en ersättare inom innevarande kvartal Över 80 % Behandla ersättning som brådskande Ta baslinjemätningar på ett känt bra skruv-pippar omedelbart efter installationen. Hastigheten med vilken clearance ändras över tiden är mer informativ än någon enskild absolut avläsning, och operatörer som för en clearance-trendlogg ser vanligtvis en förestående ersättning veckor eller månader innan en mätning passerar den publicerade gränsen.
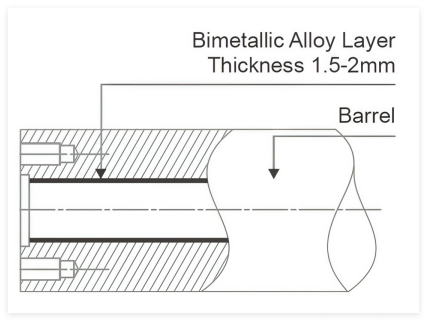 Bimetallisk legeringsskikt, vanligtvis 1,5–2 mm inuti pipans hål: tjocklek och hårdhet specificeras vid beställning och verifieras vid inspektion.
Reparera eller byta ut? Inte alla slitna tunnor behöver bytas ut fullt ut.
Tre frågor avgör det.
- Är slitaget enhetligt eller lokaliserat?Enhetligt slitage på en bimetallisk tunna kan ibland slipas om och återgå till tjänst för ytterligare ett år. En djup urtagning eller en korroderad lapp innebär i allmänhet ersättning.
- Är skruven också sliten?Att byta ut den ena komponenten utan den andra är sällan kostnadseffektivt: ett nytt fat parat med en sliten skruv upprepar inslitningsperioden med full intensitet. Debimetallisk skruvcylinderstyrningtäcker matchningslogiken.
- Vad kostar oplanerade driftstopp?På en treskiftsdrift överstiger stilleståndskostnaden för ett nödbyte vanligtvis alla besparingar genom att ta ut extra månader från en sliten del.
Där slitaget är lätt, en planerad avstängning är nära och resten av linjen är sund, är reparation lämplig. Om slitaget är betydande eller monteringen redan har genomgått flera översyner, byt ut den. Den fullständiga beslutslogiken anges ibytesguide för extruderskruvcylinder.
Byt ut som ett matchat par.Över en femårshorisont är parmetoden genomgående mer kostnadseffektiv, eftersom den eliminerar det asymmetriska slitaget som kommer från att para ihop en ny komponent med en sliten – och det förenklar logistiken och minskar antalet planerade avstängningar som krävs.
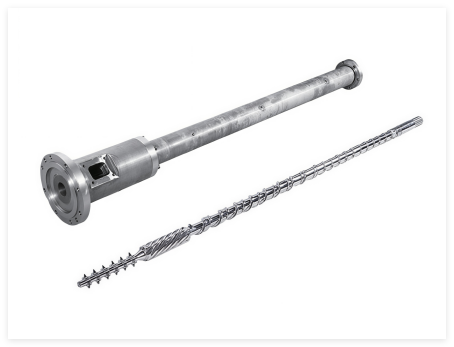 Skruv och pipa som ett matchat par: asymmetrisk inslitning är den dolda kostnaden för att bara byta ut en halva
Fem vanor som mätbart förlänger livslängden
- Förvärm enligt specifikation.Följ hartsleverantörens temperaturprofil och håll den föreskrivna blötläggningstiden innan skruven startas. Kallstarter med material som redan finns i tunnan orsakar den vanligaste formen av skador.
- Töm aldrig skruven.Material mellan skruv och pipa fungerar som ett hydrodynamiskt medium och som termiskt skydd. Några minuters torrlöpning gör ytan. En tom behållare är en nödsituation, inte ett väntetillstånd.
- Använd en rensning som är kompatibel med hartset som används.En inkompatibel rensning brinner; en kompatibel rengör. Rensa före avstängning, speciellt med värmekänsliga eller frätande kvaliteter. Att lämna kvar frätande harts i tunnan mellan batcherna är en av de snabbaste vägarna till korrosionsdrivet slitage.
- För en underhållslogg.Hartskvalitet, fyllmedelsprocent, zontemperaturer, effekt, motorström och stilleståndstid. En enkel post gör långsam drift synlig långt innan det blir en kris —fråga efter mallen för PIPLL-underhållslogg.
Grundläggande för alla fem är operatörsutbildning. Ett erfaret team som förstår sambandet mellan driftsparametrar och komponentlivslängd levererar betydligt längre serviceintervall än samma linje som körs av ett mindre erfaret team, vid identiska maskininställningar. Minskad utbytesfrekvens, lägre skrothastigheter och färre oplanerade stopp gör det till den operativa interventionen med högsta hävstångseffekt som finns tillgänglig för en produktionschef.
Varför proaktiv ersättning är billigare
Ett planerat byte i ett planerat underhållsfönster är vanligtvis ett halvdagsjobb. En akut ersättning på en linje som ligger nere är ett flerdagarsjobb plus förlorad produktion. När spelrummet närmar sig den övre gränsen för hartset i drift, schemalägg ersättningen för nästa planerade avstängning istället för att vänta på fel —bytesguide för extruderskruvcylinderanger kostnadsräkningen.
Om stilleståndstiden är dyr, håll ett extra skruv- och fatset på plats. Den redovisade kostnaden återvinns första gången den undviker en flerdagars oplanerad avstängning. Skaffa reservdelen vid tidpunkten för det planerade bytet så att det är dimensionellt och metallurgiskt anpassat till den aktuella konfigurationen, och se till att dess dokumentation överensstämmer med monteringen under drift så att underhållsteamet kan verifiera passformen före installationen.
 PIPLL produktionsplats — högpresterande skruvar och fat för globala extruderingslinjer.
Vanliga frågor
Uteffekten sjunker — är det alltid skruven och pipan?Inte nödvändigtvis. Slitage på kontrollringar, fel på värmebandet och överbryggning av matarstrupen är vanliga härmar. Sevarför extruderingseffekten går upp och ner.
Kan ett bimetallrör fodras om?I princip ja; i praktiken är det sällan kostnadseffektivt. De flesta operationer ersätter hela fatet och återvinner stålsubstratet.
Påskyndar högre genomströmning slitaget?Ja, men inte linjärt. Temperatur, kontaminering och torrkörning är mer betydande acceleratorer. En välkörd snabb linje varar längre än en dåligt körd långsam.
Hur identifierar jag en pålitlig leverantör?Börja med afabriksdirekt tillverkare av dubbelskruvarsom skriftligen dokumenterar material, mått och besiktning. Se denprocessdokumentationoch denanpassad skruvfat projekt genomgång.
Vilken dokumentation ska en ersättningsfat skickas med?Ett material- (bruks)certifikat, en dimensionsinspektionsrapport som täcker skruvdiameter, cylinderhålsdiameter och beräknat spelrum, en hårdhetsrapport för eventuellt slitstarkt foder och ett testresultat för bindningshållfasthet för bimetallfoder. Deanpassad skruvfat projekt genomgångvisar paketet PIPLL levereras som standard.
Är den planerade stilleståndstiden verkligen annorlunda?Ja. En planerad ersättning i ett avstängningsfönster är en operation på fyra till åtta timmar; en akut ersättning är en flerdagarsoperation som involverar diagnos, snabb upphandling och övertidsinstallation. I de flesta anläggningar är den skillnaden det starkaste ekonomiska argumentet för schemaläggning.
Den korta versionen
- En skruvpipa håller någonstans däremellanarton månader och åtta år.
- Fyra faktorer avgör var du landar:material, konstruktion, driftskal och underhållsdisciplin. Alla fyra är kontrollerbara.
- Titta påsex varningsskyltar, och mät skruv- och cylinderdiameter en eller två gånger om året.
- Byt ut proaktivt när spelrummet närmar sig gränsen — ochbyt ut som ett matchat par.
- Följfem driftvanor. De betyder mer än uppgraderingen du köper.
En skruvfat är en värdeminskningstillgång. Informerad drift förlänger dess livslängd väsentligt och planering tar bort kostnaderna för oplanerade fel. Ingen av dem kräver specialistkunskap – bara en förståelse för faktorerna i arbetet och ett disciplinerat förhållningssätt till loggning. För en offert på ett planerat byte, skicka artikelnumren och en liten uppsättning fotografier till ingenjörsteamet.
Behöver du hjälp med ett ersättningsprojekt?
PIPLL tillverkar ersättningsskruv- och cylinderenheter för extruderings- och återvinningslinjer, och granskar OEM-ritningar, mått på slitna delar och driftsförhållanden för att rekommendera rätt metallurgi, flyggeometri och slitageskydd.
- Ersättningsskruv- och cylinderenheteranpassad till OEM-passning
- Bimetallfatochgenomhärdade skruvarför slipande och högfyllande belastning
- Procedur för slitageinspektionoch slitagegränser av hartsfamiljen
- Mall för underhållslogg, levereras med varje offert på begäran
- Materialcertifikat och dimensionell kontrollrapport med varje försändelse