






 Languages
Ventilerad extruderpipa 6 kontroller före en eftermontering av ventilationsporten
Ventilerad extruderpipa
6 kontroller före eftermontering av ventilationsport
Ett ventilerat extruderrör är inte ett universellt botemedel mot bubblor, lukt, kontaminering eller instabil produktion. Det kan hjälpa till att frigöra fukt och flyktiga gaser i lämpliga processer, men det förändrar också tryckbalansen, skruvdesignen och den mekaniska layouten för extrudern. PIPLL granskar dessa villkor innan man rekommenderar en eftermontering av ventilationsöppningen.
PIPLL behandlar ventileringsfrågan som ett process- och komponentbeslut tillsammans, eftersom en port som är korrekt för ett material eller en linje kan vara olämplig för en annan.
Innan du modifierar cylindern, kontrollera om defekten faktiskt kommer från gaser eller fukt, om materialet är lämpligt för ventilering och om den befintliga skruven kan transportera och återkomprimera smältan efter ventilsektionen. För bredare skruv- och fatbehov,kundanpassad skruv- och fatservicekan granskas vid sidan av ventprojektet.
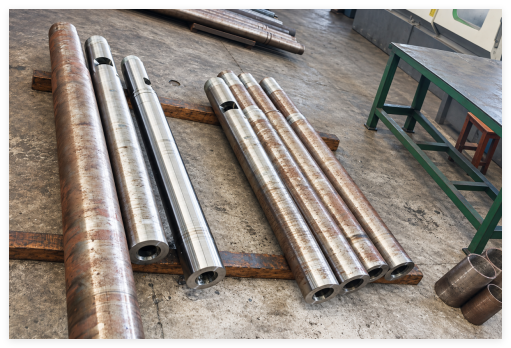
Definiera problemet som ventilen ska lösa
Börja med bevis, inte antagandet att en ventil kommer att lösa varje defekt. En ventilerad extrudercylinder kan övervägas när instängd fukt, kvarvarande flyktiga ämnen eller gaser är kopplade till materialet och uppträder konsekvent i produkten eller processen. Det är mindre sannolikt att lösa problem som orsakas av kontaminering, dålig blandning, ett blockerat skärmpaket eller en instabil form.
- > När defekten uppstår och om den ändras efter torkning eller materialbyte
- > Materialkälla, ommalningsprocent och eventuellt känt fukt- eller flyktiga innehåll
- > Produktsymtom som bubblor, tomrum, lukt, ytmärken eller tryckfluktuationer
- > Aktuell smälttemperatur, utgång, skruvhastighet och senaste avstängningshistorik
Bekräfta att materialet och processen behöver ventileras
Vissa återvunna, hygroskopiska eller flyktiga material kan dra nytta av kontrollerad ventilering, medan andra linjer är bättre betjänta av förbättrad torkning, materialhantering eller rensningspraxis. En ventilerad extruderpipa bör väljas eftersom material och processdata stöder det, inte för att linjen har ett generellt kvalitetsproblem.
PIPLL frågar efter den faktiska polymeren, tillsatserna, omslipningspolicyn och produktionsvillkoren så att ventileringsfrågan kan separeras från bredare material- och utrustningsfrågor.
Torkning bör fortfarande kontrolleras även när ventilering övervägs. En ventilationsöppning kan hjälpa till att avlägsna en begränsad mängd gas eller fukt i en lämplig process, men den är inte en ersättning för hartsleverantörens rekommenderade hanteringsförhållanden. Om ett kontrollerat torkningstest tar bort defekten, kan den bästa åtgärden vara att korrigera materialförberedelsen snarare än att designa om extrudercylindern. Läs mer omPET-flingor och styv omslipningbearbetning.
Granska skruvprofilen runt ventilationszonen
En avluftningsport kräver rätt tryckförhållanden. Uppströms ventilen måste skruven smälta och transportera materialet utan att tvinga ut det ur öppningen. Nedströms måste den återkomprimera och pumpa smältan mot formen. En standardskruv designad för en icke-ventilerad tunna kanske inte skapar en säker eller stabil ventilationszon.
För eftermontering av en ventilerad extrudercylinder granskar PIPLL den befintliga flygprofilen, arbetslängden, matningsförhållandet och tillgängligt utrymme innan det bestäms om skruven, cylindern eller båda komponenterna behöver designas om.en skruvpipageometri är en viktig del av denna utvärdering.
Leta reda på ventilationsporten och dess stödjande maskinvara
Hamnposition är ett mekaniskt och processmässigt beslut. Den måste vara i linje med den avsedda lågtryckszonen samtidigt som trummans värmare, kylning, stöd och anslutningsarrangemang bevaras. Ventilationsenheten kan också behöva ett lock, kondensathantering, vakuumanslutning eller annan stödjande hårdvara beroende på applikation.
PIPLL bekräftar dessa gränssnitt innan en ventilerad extrudercylinder bearbetas så att den föreslagna porten inte kommer i konflikt med det installerade linjearrangemanget.
Objekt att bekräfta Varför det spelar roll Vad kan gå fel om det missas Ventileringsposition längs arbetslängden Materialet måste nå porten vid lämpligt smält- och trycktillstånd Material kan strömma ut från porten eller så kan ventilationen ha liten effekt Skruvgeometri före och efter porten Skruven måste skapa en kontrollerad ventilationszon och återuppbygga trycket nedströms Dålig transport, instabilt tryck eller inkonsekvent uteffekt Värmekylning och trumstödplatser En port förändrar fatkroppen och det termiska arrangemanget Mekanisk störning eller ojämn temperaturkontroll Krav på vakuum eller ventilhuv Vissa applikationer kräver kontrollerad gasavlägsnande snarare än en öppen port Rök, lukt eller otillräckligt avlägsnande av flyktiga ämnen Open Vent och Vakuum Vent är olika beslut
En öppen ventil kan vara lämplig för en process med ett blygsamt gasavlägsningsbehov och välkontrollerade materialförhållanden. Ett vakuumassisterat system har olika krav på tätning, ånghantering, underhåll och driftkontroll. Inget av alternativen bör väljas enbart från ett fotografi av pipan. Materialbeteendet, ventilationszonens tryck, utgångsmålet och platsutrustningen spelar en roll.
PIPLL kan utvärdera skruv- och cylindersidan av projektet, samtidigt som kunden också bör bekräfta de praktiska kraven för eventuell vakuum- eller rökhanteringsutrustning med relevant linje- och platsspecialister. Detta håller den mekaniska designen i linje med den faktiska installationen snarare än att behandla ventilationsporten som en isolerad modifiering.
Kontrollera processgränserna för uppströms och nedströms
En ventilerad extrudertrumma påverkar mer än själva pipan. Foderkonsistens, torkningspraxis, siktförpackningens tillstånd, formtrycket och nedströms avdragare eller pelletiseringsstabilitet bör ses över. Om ledningen redan är nära en tryck- eller effektgräns kan en eftermontering exponera en annan restriktion någon annanstans i processen.
PIPLL jämför linjedata med kundens praktiska mål, oavsett om det är att minska synliga defekter, förbättra processstabiliteten eller hantera ett förändrat råmaterial. Detta hjälper till att hålla ändringen fokuserad på ett identifierbart krav.
Ventilationsområdet måste också vara inspekterbart. Material som ansamlas runt öppningen, locket eller ansluten utrustning kan påverka ventilationsprestanda och kan skapa sin egen rengöringsbörda. Inkludera åtkomst, städning och avstängningsprocedur i projektdiskussionen så att den nya konfigurationen kan bibehållas i normal produktion.
Bestäm om en ombyggnad är rätt väg
En eftermontering kan vara förnuftig när materialet och processen uppenbarligen behöver avluftas och den befintliga maskinen kan ta emot de erforderliga pip- och skruvbytena. Det kanske inte är rätt val när den verkliga orsaken är dålig torkning, kontaminering, en skadad form, felaktig temperaturkontroll eller slitage som redan förhindrar stabil transport.
PIPLL kan hjälpa till att jämföra dessa möjligheter från tillgänglig linjedata och komponentinformation innan kunden förbinder sig till en fatmodifiering.
- Verifiera defekten med kontrollerade material- och produktionsregister.
- Bekräfta materialtillståndet och det praktiska skälet till avluftning.
- Ange maskinens namnskylt, aktuella skruv- och cylinderdetaljer, foton och ritning om tillgängligt.
- Granska den befintliga flygprofilen, fatgränssnitten och nedströmskraven innan bearbetningen påbörjas.
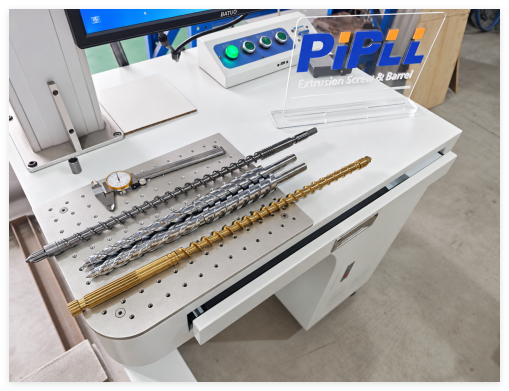
Figur 2. Dimensionell inspektion stöder en fullständig skruv- och cylindergranskning. De små bitarna som visas är laboratorie- eller inspektionsenheter.
Vad du ska skicka för en granskning av ventilerad extruderfat
En användbar granskning behöver materialinformation, aktuell linjedata och mekaniska detaljer tillsammans. Skicka PIPLL extrudermodellen, polymer- och tillsatsinformation, omslipningsprocent, defektbeskrivning, strömutgång, temperaturprofil, tryckdata, skruv- och pipfoton, plus eventuella ritningar eller uppmätta mått.
Om de befintliga komponenterna kan tas bort, fotografera ventilationsområdet och skruva i deras installerade riktning innan rengöring eller packning. Visa även växellådans anslutning, matarhals, värmare och kylningsgränssnitt. Dessa referenser hjälper till att förhindra att ett ventilerat extrudertrumprojekt förbiser en lokal mekanisk begränsning.
Bekräfta processen innan du ändrar fatet
En ventilerad extrudertrumma kan förbättra en lämplig process, men den bör behandlas som ett matchat skruv-och-pipprojekt snarare än ett enda hål som läggs till en befintlig del. Bekräfta först orsaken, material, tryckzoner, skruvprofil och maskingränssnitt. Detta ger eftermonteringen en praktisk grund för stabil drift.
Kontakta PIPLL när du behöver en teknisk granskning av ett ventilerat extruderrör eller en ersättningsskruv och cylinderkonfiguration. Lär dig mer omPIPLL tillverkningsprocess.
Teknisk och säljkontakt
Harry Jiang | PIPLL
Skruv- och fatlösningar för plastextrudering
E-post: Harry@pipll.com
WhatsApp: +86 182 6854 1152
www.pipll.comEllerkontakta PIPLLför en strukturerad ersättningsgranskning.




