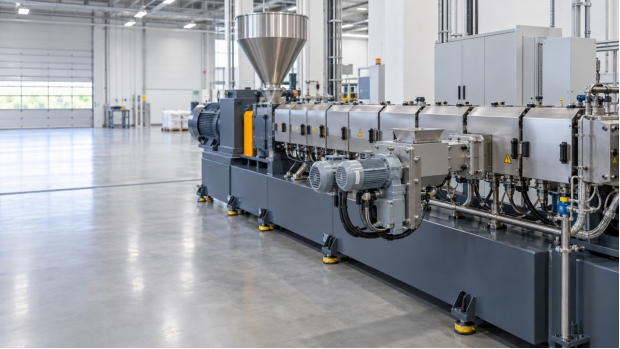
Fina pulver kan vara svåra att mata genom en huvudbehållare. Talk, kalciumkarbonat, kimrök, magnesiumhydroxid, aluminiumhydroxid och liknande material kan överbrygga, flyta eller matas ojämnt på grund av deras låga bulkdensitet.
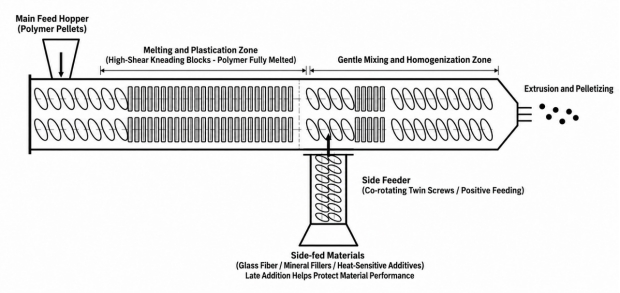
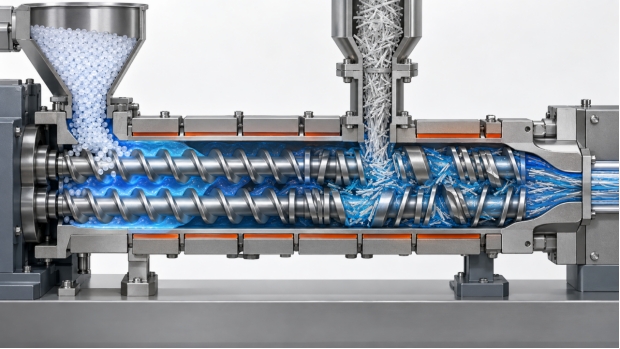
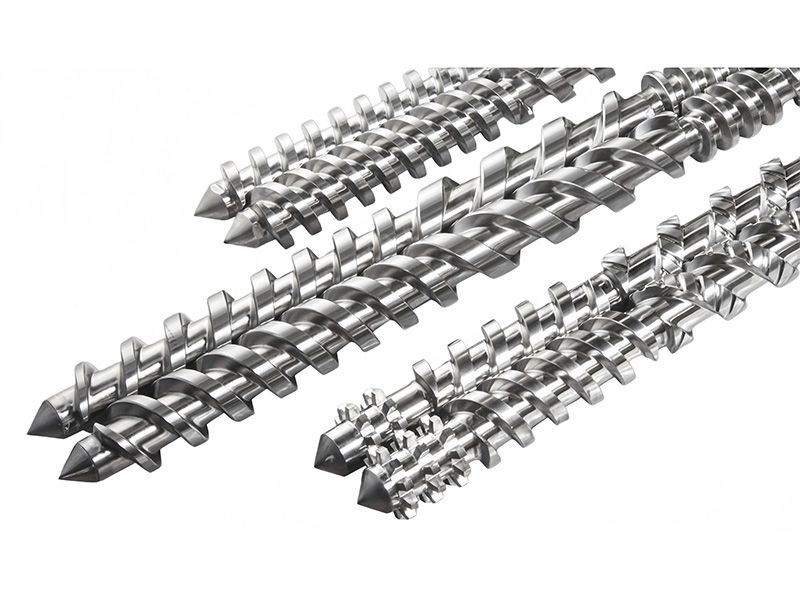
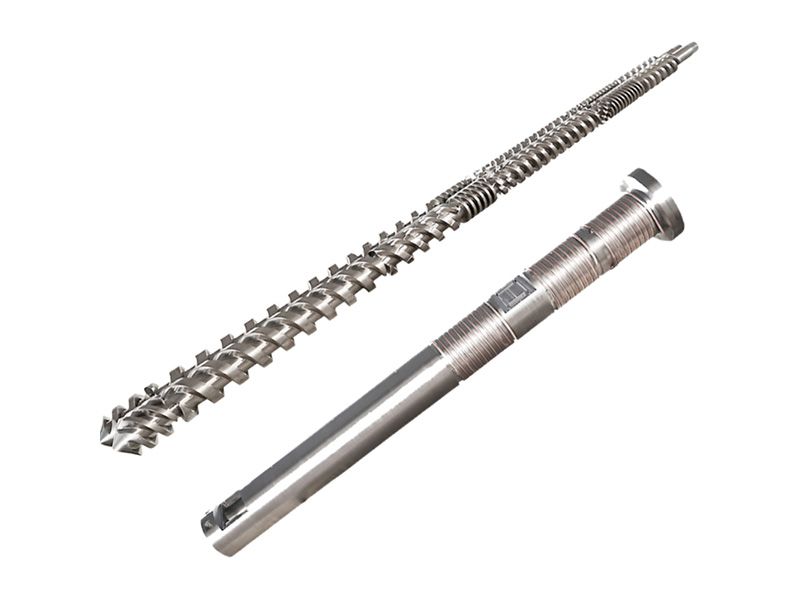
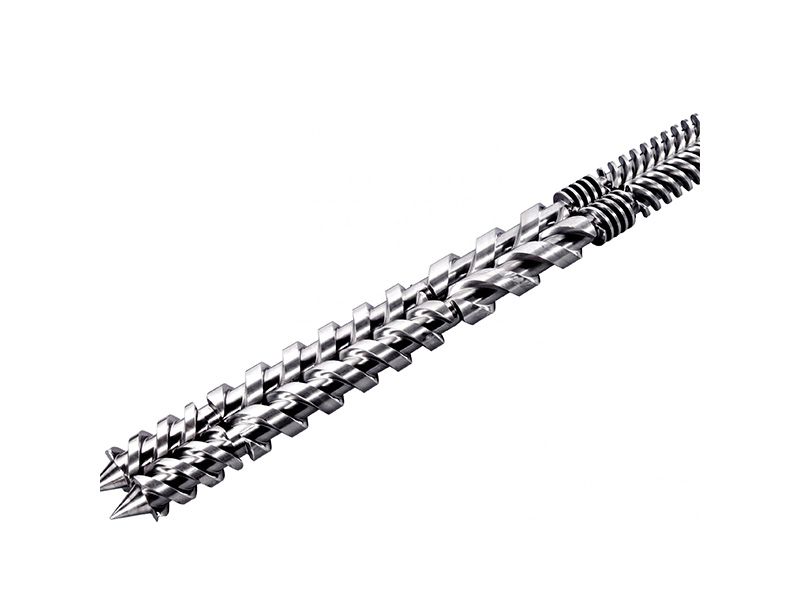
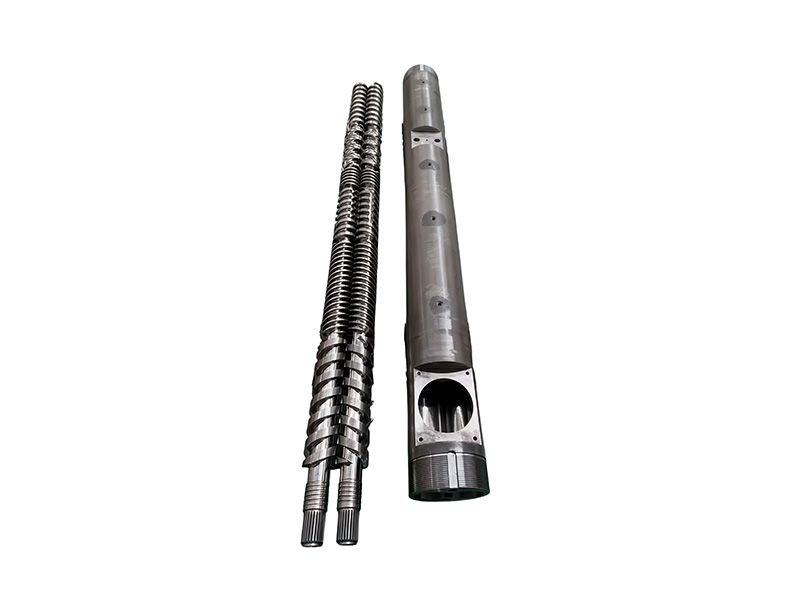
En sidomatare använder positiva transportskruvar för att trycka in pulvret i huvudextrudern. Detta ger processorn mer kontroll över matningshastigheten. I en väldesignad parallell dubbelskruv och cylinder för extruder måste sidomatningspositionen, cylinderöppningen, skruvkonfigurationen, ventilationsarrangemanget och smälttrycket fungera tillsammans.
En sidomatare löser inte automatiskt alla problem med pulvermatning. Det ger dock processingenjören ett bättre verktyg för att dosera in svåra material i smältan. Detta är särskilt värdefullt för högfyllda sammansättningar och fyllmedelsförrådsproduktion, där instabil dosering kan orsaka densitetsvariationer, dålig spridning, ytdefekter eller utgångsfluktuationer.
Sidomatning kan minska värmehistoriken för känsliga tillsatser
Vissa tillsatser tål inte lång exponering för värme och skjuvning. Beroende på formuleringen kan detta inkludera utvalda flamskyddsmedel, jäsmedel, reaktiva tillsatser, röda fosforsystem eller värmekänsliga modifieringsmedel.
Att mata dessa material senare i processen kan minska tiden de spenderar inuti extrudern. Tillsatsen behöver fortfarande tillräckligt med blandning för att dispergera ordentligt, men den undviker hela uppströms smältsektionen. Nedströmssektionen behöver därför kontrollerad fördelningsblandning, inte överdriven skjuvning.
PIPLL kan stödja kunder med anpassade skruvelement och cylinderkonfigurationer baserat på hartstyp, tillsatspaket, genomströmningsmål, slitagetillstånd och sidomatarens faktiska position.
Sidomatning kan minska uppströms slitage
Mineralfyllmedel är ofta slipande. När hårda fyllmedel passerar genom hela längden av en extruder, kan de öka slitaget på skruvelement och cylinderytor, särskilt i områden med hög skjuvning.
Genom att lägga till slipmaterial genom en sidomatare minskar det avståndet det färdas genom huvudextrudern. Detta eliminerar inte slitage. Sidomatningszonen och nedströms blandningssektionerna kräver fortfarande lämpligt materialval och slitageskydd. Det kan dock minska det undvikbara slitaget i uppströms smältzonen.
Det är här en bimetallic
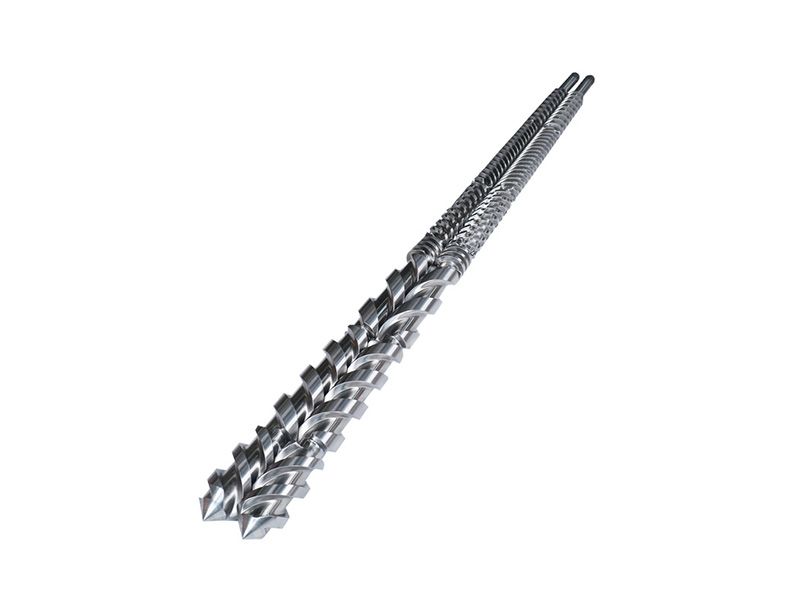
parallell dubbelskruvpipakan övervägas. Rätt fatlösning beror på fyllmedelstyp, fyllmedelsbelastning, skruvhastighet, genomströmning, polymer och förväntade driftstimmar. En bimetalllösning är vanligtvis mer relevant för nötande eller korrosiva förhållanden än för formuleringar med lågt slitage.
Hur sidomatning påverkar skruv- och fatdesign
Sidomatning bör övervägas när man väljer eller byter ut en parallell dubbelskruvspipa. Sidomatningsöppningen är inte en isolerad komponent. Det påverkar hela processlayouten.
fatmaterial och slitstyrka
Hög mineralbelastning, förstärkt plast och korrosiva formuleringar kan kräva mer slitstarka tunnmaterial. En tillverkare av bimetallextruderskruvar bör utvärdera den faktiska formuleringen istället för att rekommendera samma material för varje applikation.
Skruvelementkonfiguration
Uppströmssektionen måste smälta baspolymeren på ett tillförlitligt sätt före sidomatning. Nedströmssektionen måste sprida det tillsatta materialet utan att skapa onödig skjuvning, överdrivet tryck eller dålig fiberhållning.
Design för sidomatningsport
Öppningen måste tillåta stabilt materialinträde och undvika oönskat återflöde. Den bör anpassas till skruvkonfigurationen, fyllningsnivån, tryckprofilen och sidomatarens kapacitet.
Avluftning och avgasning
Vissa formler med sidomatning behöver en ventilationsdel för att avlägsna fukt, luft eller flyktiga ämnen. Ventilationspositionen måste väljas noggrant för att undvika pulvertransport eller smältläckage.
Ersättningskompatibilitet
Vid byte av slitna delar bör processorer tillhandahålla cylinderritning, skruvritningar eller prover, maskinmärke, skruvdiameter, mittavstånd, LD-förhållande, harts, utmatning och sidomatningsposition. Detta hjälper en tillverkare av anpassade extruderskruvar att utvärdera kompatibiliteten före produktion.
Parallell Twin Screw Barrel och Conical Twin Screw Barrel
Frågan om parallell vs konisk dubbelskruvcylinder beror på applikationen. En parallell dubbelskruvstrumma används ofta i blandning, masterbatch, förstärkt teknisk plast, reaktiv extrudering och högeffektsblandning. Den är särskilt lämplig för applikationer som behöver flexibel skruvkonfiguration och flera processzoner, inklusive sidomatning och ventilation.
En konisk dubbelskruvstrumma används vanligtvis i PVC-profiler, rör och relaterade applikationer där materialkompression och bearbetningsegenskaper skiljer sig åt. För sidomatning av glasfiber, fyllmedel och tillsatser i blandning är den samroterande parallella dubbelskruvsplattformen i allmänhet det vanligaste valet.
Hur man väljer en tillverkare av parallella dubbelskruvar
När du väljer en
parallell dubbelskruvpipatillverkare, jämför inte bara enhetspriset. En ersättningsskruv och -pipa måste passa den verkliga processen.
Fråga leverantören:
·Kan du granska vår material- och fyllnadsladdning?
· Kan du tillverka enligt originalritningen eller provet?
· Vilket fatmaterial rekommenderas för våra slitage- och korrosionsförhållanden?
· Kan du stödja sidomatningsrörsektioner och matchande skruvelement?
· Hur kontrollerar du dimensioner, hårdhet och monteringskompatibilitet?
PIPLL fungerar som en anpassad extruderskruvtillverkare och OEM-extruderskruvfatleverantör för plastextruderingsapplikationer. Vårt team kan granska slitna komponenter, maskindata, materialförhållanden och produktionskrav innan de rekommenderar en ersättningslösning.
Vanliga frågor
Är sidomatning nödvändig för varje dubbelskruvextruder
Nej. Enkla formuleringar kan fungera effektivt med endast huvudfoder. Sidomatning är mest användbar när ett material är känsligt för skjuvning, svårt att mata, värmekänsligt, nötande, låg densitet eller bättre tillsatt efter att baspolymeren smälts.
Kräver sidmatning alltid en bimetallisk parallell dubbelskruvspipa
Nej. En bimetallic
parallell dubbelskruvpipaväljs efter slitage och korrosionsrisk, inte bara för att en sidomatare är installerad. Hög fyllmedelsbelastning, glasfiber, mineralpulver och frätande tillsatser är viktiga faktorer att utvärdera.
Kan PIPLL tillverka en komplett parallell dubbelskruv och cylinder för extruder
Ja. PIPLL levererar skräddarsydda skruv- och cylinderlösningar, inklusive parallella dubbelskruvade cylindersektioner, skruvelement och slitstarka alternativ för blandning, masterbatch, PVC, PE, PP och teknisk plastextrudering.
Vilken information behöver PIPLL för en ersättningsoffert
Ange maskinmärke och modell, skruvdiameter, LD-förhållande, centrumavstånd, originalritning eller prov, material som bearbetas, utmatning, skruvhastighet, sidomatningsplats och foton av slitna delar. Detta gör att PIPLL kan rekommendera en lämpligare skruv- och cylinderlösning.
Slutsats
Sidomatning ger blandare ett mer kontrollerat sätt att lägga till material som är ömtåliga, svåra att mata, värmekänsliga, nötande eller som behövs först efter att baspolymeren har smält.
För glasfiberblandningar, högfyllda masterbatch, flamskyddade formuleringar och tekniska plaster kan den rätta sidomatningsstrategin förbättra processkontrollen samtidigt som den hjälper till att hantera slitage och produktkonsistens.
Om din lina använder en samroterande parallell dubbelskruvspipa och du planerar att byta ut slitna skruvelement eller pipsektioner, kontakta PIPLL med din maskininformation och materialinformation. Vi kan hjälpa till att bedöma sidomatningszonen, slitagetillstånd och lämplig ersättningskonfiguration.







 Languages