Languages
Glasfiberförstärkta föreningar: Specificering av skruv och cylinder
-
-
Glasfiberförstärkta föreningar: Specificering av skruv och cylinder
Där 20–50 % glasfiber faktiskt förstör en arbetsyta – och vilken konstruktion överlever det.
Glasfiberförstärkt plast · Glasfylld PA66 skruvtrumma · Volframkarbidskruv · Slitage
-
1. Vad förändras egentligen när du lägger till glasfiber
En glasfylld förening är inte en hårdare version av det ofyllda hartset. Fibrerna är korta, styva och mycket hårdare än stålet de glider mot, och de finns i 20–50 viktprocent i de flesta armerade kvaliteter. Det förändrar slitagemekanismen, värmehistoriken och kvalitetsrisken på samma gång, varför enbimetallisk skruvpipaköpt för "glasfylld tull" kan fortfarande komma tillbaka tidigt.
- Fiberlängden är en kvalitetsvariabel, och skruven kan förkorta den
- Den slipande belastningen är en hård fas, inte ett mjukt fyllmedel - det skär snarare än polerar
- De flesta förstärkta konstruktionskvaliteter är hygroskopiska, så torkning och ventilering hör ihop med slitagefrågan
-
NYCKELINSIKT
Att specificera för glasfiber innebär att specificera fyra saker samtidigt: nötningsbeständighet, fiberlängdsöverlevnad, fuktkontroll och dimensionell passform. Att bara köpa den första är det vanliga misstaget. -
2. Var skadan faktiskt landar
På en maskin som kör armerad massa sprids inte slitaget jämnt över arbetsytan. Den är koncentrerad på fyra ställen och var och en pekar på en annan del av specifikationen. Degenomgång i fellägetäcker mekanismerna i allmänhet. vad som följer är den glasfiberspecifika versionen.
Plats Vad du hittar Varför det händer här Vad det förändrar Skruv flygvapen Flygbredden nedsliten, krönet tillplattat, frigången öppnad Högsta glidhastighet mot hålet, tunn sektion, hetaste metall Flight hardfacing, kamgeometri och legeringen på skruven - inte bara pipan Piphål, mätzon Axiella skåror och ett polerat slitband, utgången glider ner Helsmält, helt fiberladdad smälta som rör sig under tryck Borrlegeringsfamilj och fodertjocklek för den fyllnadsnivån Foderavdelning och första flygningar Rundade svängkanter, polerad rot, enstaka räfflor Kalla, okomprimerade granulat med hög fiberhalt plus mekanisk belastning Inmatningszonens geometri och om foderhuset överhuvudtaget är härdat Skruvspets, backventil, kontrollring (insprutning) Erosion av tätningsytor, läckage, inkonsekvent skottvikt Samma slipmedelssmälta tvingades genom de smalaste luckorna Spets och ventilmaterial, byts ut som ett set med skruven -
3. De fyra siffrorna som bestämmer specifikationen
Fyra ingångar flyttar svaret mer än något annat på förfrågan. Om en offert kommer in utan att de har tillfrågats, valdes legeringen av vana snarare än av plikt.
- Fyllmedelshalt i vikt, och om det är glas, mineral eller båda
- Fibertyp och nominell längd - hackad tråd, mald eller en blandning
- Smälttemperatur och om graden är hygroskopisk
- Drifttimmar per år och det serviceintervall du försöker nå
De två första ställer in nötningsgraden. De två andra avgör om en korrosionsbeständig familj behövs såväl som en nötningsbeständig, eftersom en het, fuktig, lätt sur smälta angriper vissa hårda legeringar snabbare än en mjukare men mer korrosionsbeständig. Den avvägningen beskrivs i detalj påvalguide för bimetalllegering.
-
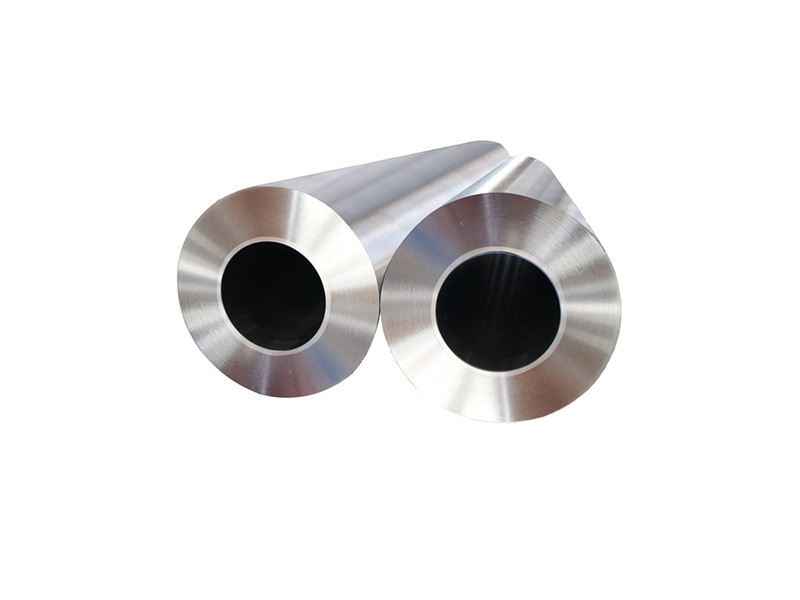
Tunnor och skruvar hålls i olika storlekar. Det slitstarka lagret är bara några millimeter av innerväggen; allt utanför den är struktur och slits i en helt annan takt.
-
4. Varför "bimetallic" är inte ett svar i sig
Ordet beskriver en konstruktion, inte en prestationsnivå. Ett standardfoder med centrifugalgjutjärn och en volframkarbidkomposit är båda "bimetalliska", och på 30–50 % glasfyllda PA66 är de inte utbytbara. Den publicerade multiplikatorn för ett karbidsystem med hög glasfiberbelastning är ungefär fyra till sex gånger en nitrerad borrning; ett foder med järnbas specificerat för låg-till-medelspackel sitter långt under det.
Konstruktion Arbetshårdhet Typiskt lager Bäst passform Avvägningen Nitrerad (38CrMoAlA klass) Ythärdat fodral, ej genomhärdat En bråkdel av en millimeter av fallet Ofyllda och lätt ifyllda råvarukvaliteter Falldjupet är hela slitagebudgeten; när den har brutits accelererar slitaget Standard bimetall, järnbas HRC 58–62 1,5–2,0 mm Allmänna tekniska kvaliteter, glas under cirka 15–20 % Kostnadseffektivt, men karbidvolymen finns inte för 30%+ fiber Volfram-karbid komposit HRC 65–68 1,0–1,5 mm 30–50 % glas- eller kolfiber, mineralfyllda tekniska kvaliteter Tunnare lager, högre kostnad — specifikationen måste faktiskt behöva det Nickelbaserad, korrosionsbeständig HRC 45–50 2,0–3,0 mm Frätande och nötande tillsammans: flamskyddande, sura eller halogenerade kvaliteter Lägre hårdhet genom design; att välja den enbart för nötning är en felspecifikation NYCKELINSIKT
Frågan är inte "är den bimetallisk" utan "vilken legeringsfamilj, vid vilken skikttjocklek, på vilken komponent". Två av dessa tre svar saknas vanligtvis i ett citat. -
5. Skruvsidan: hårdbeläggning och varför krönet går först
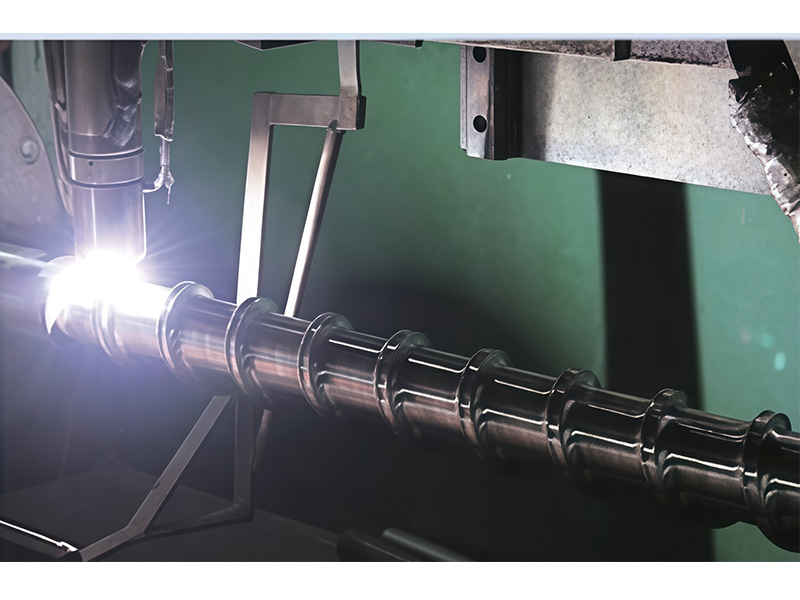
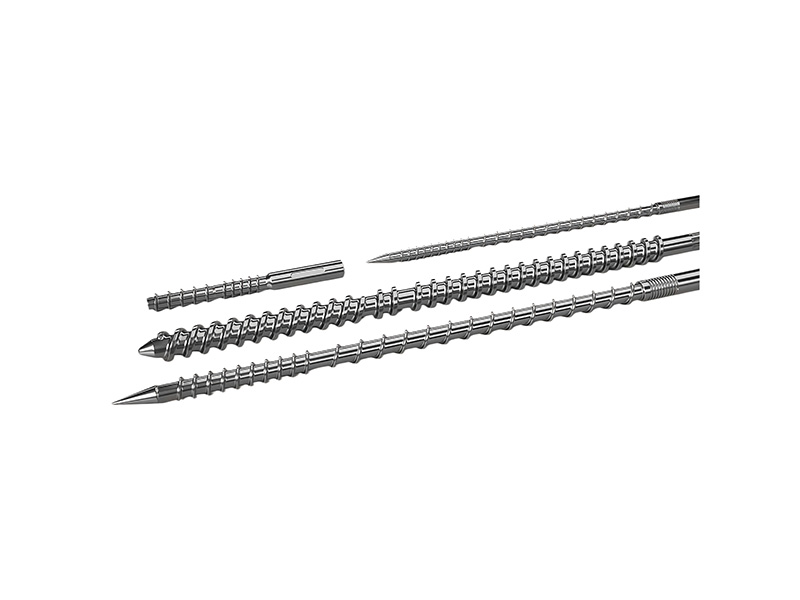
Vid förstärkt drift tappar skruven vanligtvis sin arbetsyta innan pipan gör det, eftersom flygkrönet kombinerar den högsta glidhastigheten med den tunnaste delen. Abimetallisk extruderingsskruvåtgärdar detta genom att avsätta ett karbidbärande skikt på flygningen, vanligtvis genom PTA-svetsning eller laserbeklädnad, på ungefär 1,5–2,0 mm.
- Lagret måste vara tillräckligt tjockt för att överleva att slipas om minst en gång
- Det måste appliceras på krönet och den främre flanken, inte bara toppen
- Utspädning med basmetallen är vad som tyst kostar hårdhet - fråga hur det kontrolleras
- Hardfaced flygningar kan inte avslutas på samma sätt som en vanlig skruv; den färdiga profilen måste skäras efter deponering
Om hela skruven byts ut istället för att byggas om, agenomhärdad skruvär ibland det mer förnuftiga svaret för måttliga fyllmedelsnivåer - det slits jämnt och kan poleras om, till priset av maximal nötningsbeständighet.
-
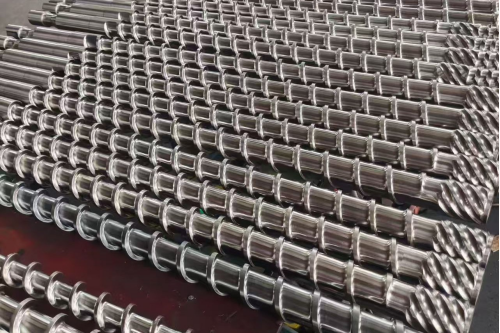
Färdiga skruvar iscensatta i ställ. En skruv är byggd för en blandning och en maskin; diametern är den enda dimensionen två olika uppgifter delar på ett tillförlitligt sätt.
-
6. Fiberlängd är en kvalitetsspecifikation, inte bara en slitagespecifikation
Det är den del av glasfiberbearbetningen som får minst uppmärksamhet i en skruvförfrågan och orsakar flest argument nedströms. Förstärkning fungerar bara när fibrerna är tillräckligt långa; varje högskjuvningsblandningselement, varje skarp kompressionsövergång och varje överdrivet mottrycksinställning förkortar dem. Resultatet är en del som klarar dimensionskontroll och inte klarar ett hållfasthetstest.
- Transportelement flyttar material med låg skjuvning; knådningsblock blandas med hög skjuvning och brytfibrer
- En skruv konfigurerad för dispergering av ett mineralfyllmedel kommer att överarbeta en glasfylld kvalitet
- Mottryck och begränsning av skärmpackningen ger skjuvning överallt, inte bara där du tänkt dig
- Omslipning av armerat skrot bär redan förkortade fibrer; behandla det som ett annat material
På tvåskruvskompounderingslinjer är detta en fråga om elementkonfiguration, som tas upp påsida med dubbla skruvelementoch isammansättning av anteckningar om ansökningar. På en enda skruv handlar det om kompressionsförhållande, blandningssektion och skruvhastighet — denen skruv sortimentdet är där dessa val görs.
NYCKELINSIKT
En skruv som maximerar spridningen och en skruv som bevarar fiberlängden är olika skruvar. Bestäm vilken delen faktiskt behöver före offerten, inte efter hållfasthetstestet. -
7. Skruvgeometri för glasfyllda föreningar
Förstärkta kvaliteter är vanligtvis styvare, mer nötande och mindre förlåtande mot döda punkter än den ofyllda versionen av samma polymer. Geometrin följer av det snarare än från ett generiskt "slitskruvsmönster".
- Djupare, skonsammare kompression så att fibern vätas utan att krossas
- Inga vassa steg eller underskärningar där material kan sitta och brytas ned
- Barriär- eller blandningssektioner endast där spridningskravet motiverar skjuvningen
- En matningssektion som faktiskt kan greppa en hal granula med låg bulkdensitet
För föreningar som är både mycket fyllda och värmekänsligahögfyllande polymerfatoch denhög-CaCO3-bearbetningsanteckningarbeskriv samma geometriproblem från mineralsidan, och resonemanget går vidare.
-
8. Torkning, ventilering och felet som ser ut som slitage
PA, PBT och de flesta förstärkta tekniska kvaliteter är hygroskopiska. Fukt som transporteras in i smältan hydrolyserar polymeren, och symptomen - bubblor, hålrum, spridning, minskad styrka, inkonsekvent skottvikt - skylls rutinmässigt på skruven och pipan. Innan en legering byts måste materialet vara torrt och maskinen måste kunna bevisa det.
- Harts torkat till klassens angivna fuktgräns, och kontrolleras igen efter förvaring, inte bara efter torktumlaren
- Ett ventilerat eller vakuumventilerat fat där halten och malningsinnehållet motiverar det
- Smälttemperatur uppmätt vid munstycket eller munstycket, inte avläst på styrenheten
- En kontroll av att "slitaget" faktiskt är dimensionellt, inte kemiskt
Skillnaden har betydelse kommersiellt: ett korrosions- eller hydrolysproblem kan inte lösas genom att köpa en hårdare legering, och anläggningen får betala två gånger. Deappliceringssida för polyamidoch denPE- och PP-sidorange vad varje familj behöver; för återvunnet eller omslipat förstärkt material, utgå frånåtervunnet material.
-
9. Vad du ska mäta på delen du byter ut
En förstärkt ersättning är bara så bra som slitagerekordet bakom den. Fem mätningar förvandlar "det gick ut" till en specifikation, och alla kan tas innan maskinen sätts ihop igen.
Mått Där Vad det säger dig Vad det förändrar Skruvflyg OD Längs hela längden, var 100–150:e mm Var krönet har tappat material och hur mycket Om skruven byggs om eller byts ut, och vilka zoner som behöver hårdskärning ID för fathål Samma axiella positioner som skruven Borrslitage och eventuell ovalitet Oavsett om pipan är hylsad, omfodrad eller utbytt Spel OD minus ID vid varje position Siffran som faktiskt styr produktion och läckage-back Om båda delarna måste bytas samtidigt Flygbredd vid krönet Matnings-, kompressions- och doseringszoner Vapenslitage, som endast OD döljer Hårdbeläggningstjocklek och om omslipning fortfarande är möjlig Bärmönster — fotografier Varje zon, med en skala i ram Nötning kontra korrosion kontra mekanisk skada Legeringsfamilj, inte bara legeringshårdhet -
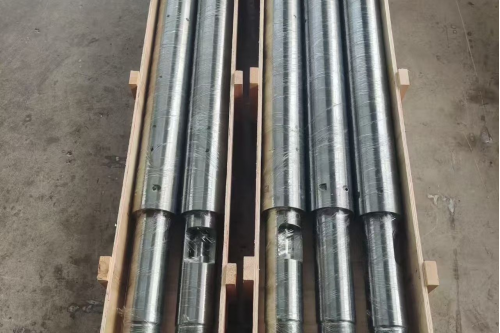
Skruv- och fatset packade för frakt. Paret specificeras tillsammans - spelrummet mellan dem är numret som bestämmer produktionen, och det tillhör ingen av delarna på egen hand.
-
10. Vad du ska skicka för offert
Förstärkta tjänsteförfrågningar misslyckas av samma anledning varje gång: maskindetaljerna anländer utan sammansättningsdetaljerna, eller massan kommer utan slitagebevis. Dechecklista för ett ersättningsprojekthar den långa versionen; den korta är nedan.
- Maskinfabrikat, modell och skruvdiameter, plus originalritningen om den finns
- Hartskvalitet, fyllmedelstyp och procentandel samt omslipningsandel
- Smälttemperatur, effekt, skruvhastighet och drifttimmar per år
- Måtten i avsnitt 9, samt fotografier av varje slitzon
- Serviceintervallet du försöker nå, och vad den sista delen uppnådde
Om maskinen är en patentskyddad design, aersättning byggd från OEM-ritningarär vanligtvis den kortaste vägen, och dentillverkningsprocessenochkapacitetssidorbeskriv hur delen är gjord och hur lång tid det tar. Där geometrin måste ändras liksom legeringen, denanpassad skruv och piparutten täcker paret tillsammans.
Det är också värt att ange serviceintervallet du efterfrågar i månader snarare än i adjektiv. Ett förstärkt borrhål köpt för att nå 24 månader och ett köpt för att nå 36 är inte samma köp, ochriktmärken för förväntat intervallge dig något att jämföra med.PIPLLs tillverkningssidaanger vad anläggningen kan hålla på legering, skikttjocklek och hålgeometri, vilket är det som gör intervallet till ett åtagande snarare än ett hopp.
-
✔ Specialist på glasfiberskruvar och fat | ✔ Tungsten-Carbid · Bimetallic · Hardfaced · Genom-härdad
✔ Fiberlängds överlevnadsgeometri | ✔ Slitagekartläggning · OEM-byte · Service-Interval Engineering