Languages
Inuti Twin Screw Barrel: Hur återvunnen plast är omkonstruerad
En praktisk guide till hur efterkonsumentflingor blir pellets av specifikation - och varför skruv-fatenheten avgör om linjen tjänar pengar.
EFTERkonsument ÅTERVINNING · KONISK DUBBLA SKRUV LUMMA · SLITSKYDD · PELLETSKVALITET
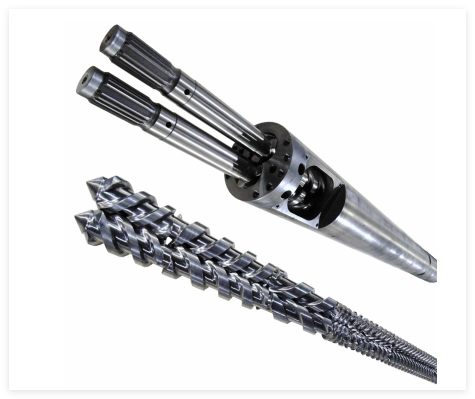
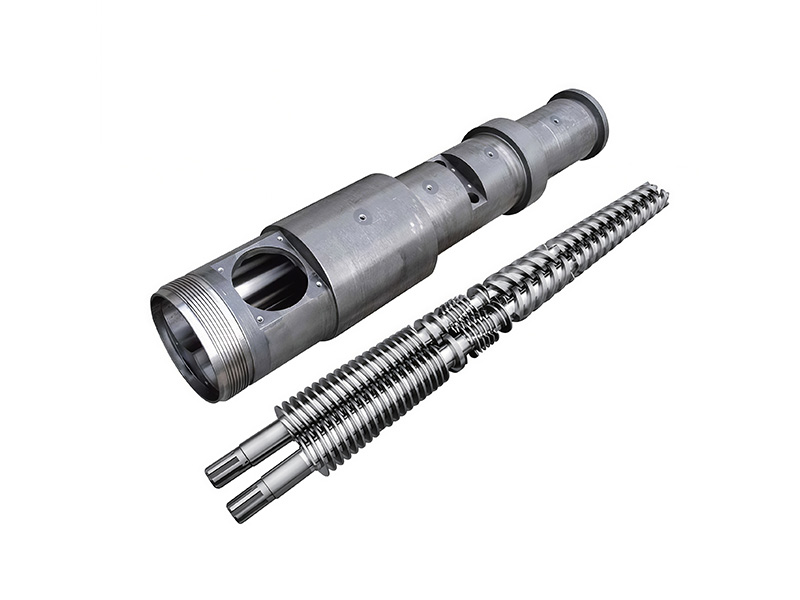
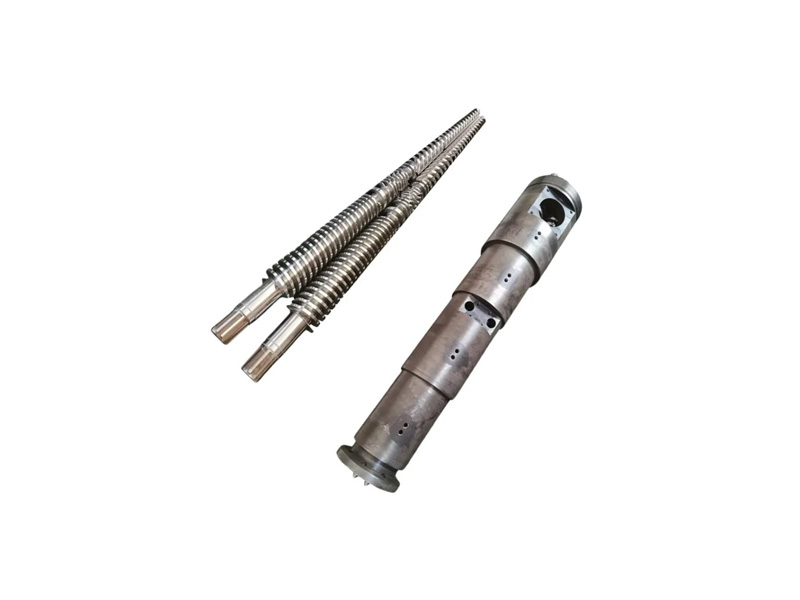
Parallell dubbelskruvspipa
den alternativa geometrin, och anledningen till att koniska fat dominerar återvunnet bruk
Från bal till pellets: där den tekniska belastningen sitter
En post-consumer återvinningslinje är en sekvens av konditionerings- och omvandlingssteg. De flesta av dem förbereder materialet. Endast en av dem måste konvertera den.
- Sortering– material separerat av polymerfamilj.
- Tvättning– Organiska och oorganiska rester avlägsnas.
- Strimling– flinga av kontrollerad, konsekvent storlek.
- Torkning– fukt reducerad till en specifikation som är lämplig för smältbearbetning.
- Extrudering– flingkomprimerade, avgasade, smält, homogeniserade och pressade genom en form.
- Pelletisering– sträng vattenkyld och skär i pellets.
- Ofullständig packning → inre hålrum som minskar skrymdensiteten.
- Otillräcklig blandning → färgstrimmor och smältinhomogenitet.
- Resterande flyktiga ämnen → ytbubblor på den färdiga delen.
- Foderintag.En parallell geometri börjar svälta när flingornas bulkdensitet sjunker under ungefär 0,4 kg/L. En korrekt specificerad konisk geometri håller matningen på 0,2 kg/L eller lägre.
- Die-end tryck.Applikationer som kräver högt stanstryck – tät pellets vid hög genomströmning – drar nytta av den naturliga tryckuppbyggnaden av en konisk geometri.
- Energi.Samma tryck genereras med lägre specifik energitillförsel, vilket undviker en tyngre drivning och ett större värmesystem.
- Kvarvarande kontaminering.Även efter tvätt bär flingorna pappersfiber, aluminium, glasfinmaterial och mineraldamm. När polymeren väl är smält blir dessa hårda slipande inneslutningar, som verkar på cylinderloppet som en kontinuerlig lappmassa.
- Smältinhomogenitet.Blandade kvaliteter med olika viskositeter och termisk historia producerar ojämn smälta, vilket belastar skruvflygningarna med fluktuerande skjuvning och tryck.
- Flyktiga och frätande rester.Matoljor, rengöringsmedel och dryckeskomponenter genererar sura och oxidativa biprodukter vid bearbetningstemperatur och angriper nitrerade ytor innan mekanisk nötning ens övervägs.
- Smidda skruvkärnor.Högre utmattningshållfasthet och slaghållfasthet för de vridmomentspik som oregelbunden matning ger.
- Djupare foderflygningar.Mer volymetriskt intag i matningssektionen, så att flingor med låg densitet dras in i kanalen istället för att åka på flygets OD.
- Slitstarkt hålfoder.Den enskilt mest följdriktiga ändringen - tas upp i nästa avsnitt.
- Vakuumventilation.Återvunnet foder håller kvar mer flyktiga ämnen och medbringad fukt, som måste avlägsnas vid en definierad punkt före doseringssektionen. Ventilationsplats och vakuumpumpsdrift anges med cylindern, inte eftermonterad.
- Flyg landar.Dessa är de cylindriska ytorna i direkt kontakt med cylinderloppet - de områden med högsta slitage på skruven.
- Ytteknik.Vid återvunnen drift behöver de samma skydd som tunnan. PIPLL tillhandahåller en standardbimetallisk extruderingsskruvoch, för ett mellankostnadsalternativ, agenomhärdad skruvsom överträffar en standard nitrerad konstruktion till lägre kostnad än en hel bimetallisk.
- Blandande geometri.Återvunna skruvar använder knådningselement eller omvända sektioner för fördelande och dispersiv blandning. Avvägningen är verklig: aggressiv blandning ger en mer enhetlig smälta men också lokala trycktoppar som belastar axiallagret.
- Designkvaliteten på skruv-pipenheten.
- Driftsteamets disciplin för att upprätthålla den.
- Materialcertifikat för den medföljande pipan.
- Testresultat för bindningshållfasthet för bimetallfodret.
- Inspektionsrapport som täcker skruvdiameter på flera punkter längs längden.
- Återvunnen plast blir harts av specifikation först efter extrudern, och denkonisk dubbelskruvpipabär den tekniska belastningen.
- Återvunnet bruk kräver specialbyggd geometri: djupare matningssteg, smidda kärnor, vakuumventilation och ett slitstarkt hålfoder.
- Nitrerad konstruktion passar ren ny polymer. Återvunnet råmaterial är en bimetallapplikation.
- Skruven behöver samma slitageskydd som pipan.
- Ange materialcertifikat, resultat av limningshållfasthet och måttbesiktningsrapport i förväg.
- Anpassad skruv och pipasammansättningar för återvinnings- och extruderingslinjer
- Koniska dubbelskruvarför återvunnet råmaterial, pelletisering och högfyllnadsplikt
- Bimetallfatochhårda skruvarför slipande service
- Tunnor med invändiga foderhylsorför utbytbart slitageskydd
- Dimensionell inspektion och OEM-passningsverifiering Kontakta oss nu
Eventuell ineffektivitet i skruvcylinderenheten visar sig därför i den färdiga pelleten, inte någon annanstans:
Det omvända gäller också. En väl specificerad montering absorberar en meningsfull grad av uppströmsvariation i flingtillförseln, så investeringen betalar sig tillbaka över hela linjen snarare än vid extrudern ensam.
Varför konisk geometri är standarden för återvunnet råmaterial
Virgin pellet kommer till matningshalsen som ett enhetligt fast ämne med hög bulkdensitet. Återvunna flingor gör det inte. Den är oregelbunden i geometrin, lägre i bulkdensitet och inkonsekvent i smältbeteende - så skruven måste aktivt greppa råvaran istället för att bara transportera den.
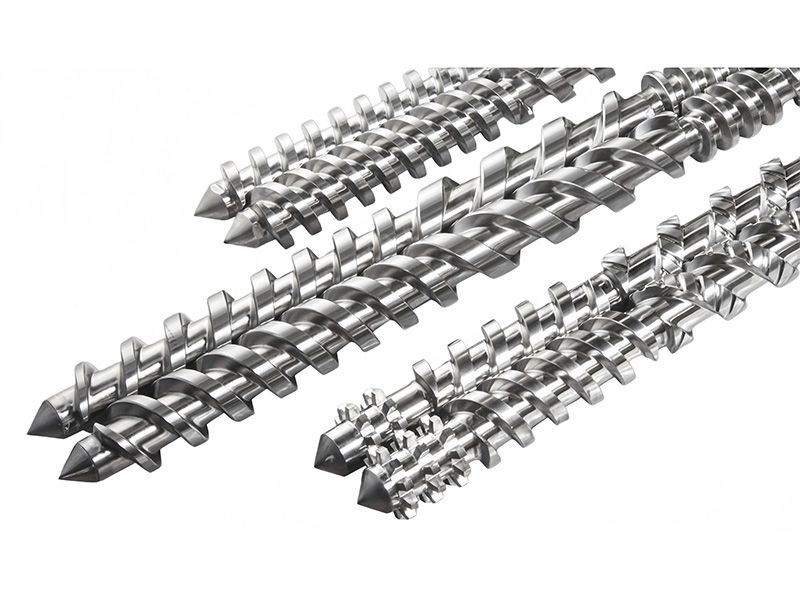
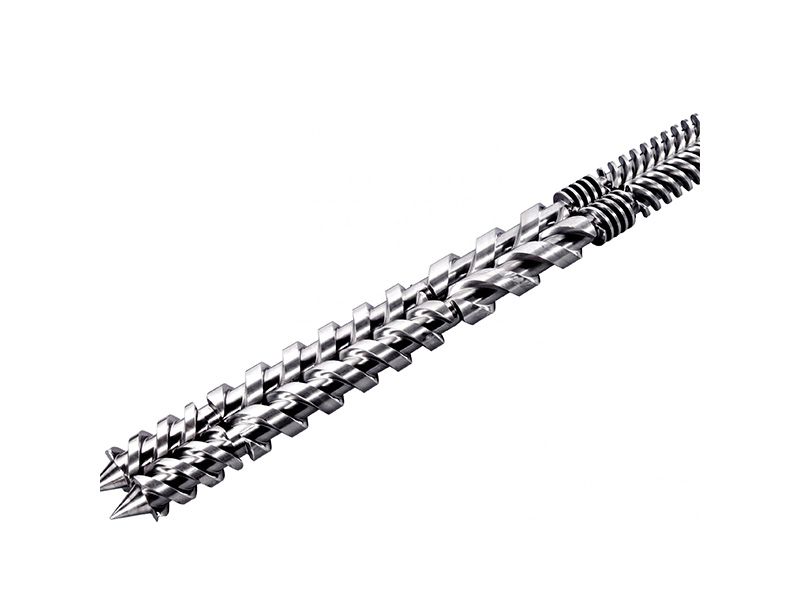
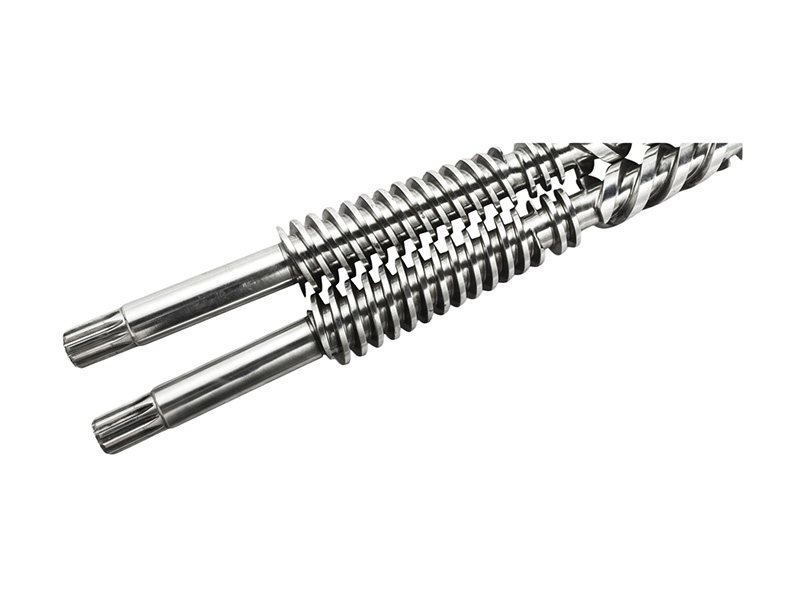
Akonisk dubbelskruvpipalöser detta geometriskt. När skruvarna avsmalnar mot munstyckets ände, minskar volymen mellan stegen progressivt, så att lösa flingor komprimeras till en tät, tomrumsfri smälta utan att svältmatning eller svallande en parallell geometri kan producera.
| Geometri | Foderintag på flingor med låg densitet | Svält-foder tröskel | Tryckuppbyggnad i formänden | Typiskt återvunnet bruk |
|---|---|---|---|---|
| Konisk tvilling | Excellent | ≈0,2 kg/L eller lägre | Stark, naturlig | Standardval |
| Parallell tvilling | Begränsad | ≈0,4 kg/L | Behöver mer drivkraft | Compounding, jungfrulig och torr blandningar |
Pelletisering börjar med smältkvalitet
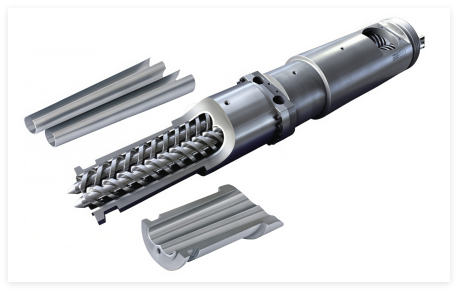
Strängen som lämnar formen vattenkyls och skärs av med en roterande skärare. Skärkvalitet och pelletsform beror på hur enhetlig smältan är vid formen. En homogen, hålrumsfri smälta förbättrar skärkvaliteten och minskar finkornen, vilket i sin tur höjer skrymdensiteten och hanteringskvaliteten. Depelletserande konisk dubbelskruvpipa sidadokumenterar konfigurationen som PIPLL anger för återvunnen pellet av specifikationskvalitet.
Varför återvunnet råmaterial slits hårdvara snabbare
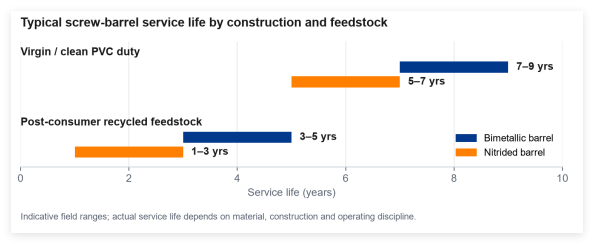
Askruvfati en jungfrulig PVC-blandningslinje når vanligtvis livets slut om fem till sju år. I en linje med återvunnet råmaterial med jämförbar genomströmning kan den siffran halveras eller sämre. Tre mekanismer verkar tillsammans.
Designändringar som är specifika för återvunnen drift
Aåtervunnet material med konisk dubbelskruvoptimerad för ny PVC eller PE är inte rätt verktyg för en återvunnen linje. Fyra ändringar är viktiga.
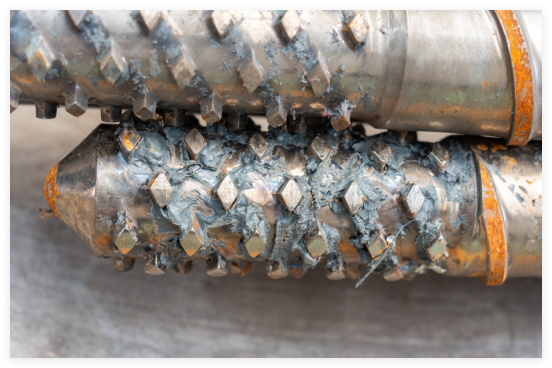
PIPLL publicerar specifikationen, hartsfamiljerna och genomströmningsintervallen för denna konfiguration pååtervunnet material med konisk dubbelskruv. Det närbesläktade fallet med högt fyllmedel - tung kalciumbelastning, WPC och SPC - finns dokumenterat påhögfyllande polymerkonisk dubbelskruvcylinder.
Bimetallisk eller nitrerad: beslutet om slitageskydd
Två linerteknologier dominerar marknaden, och deras kostnads- och livslängdsprofiler skiljer sig kraftigt åt.
| Kriterium | Nitrerad | Bimetallisk |
|---|---|---|
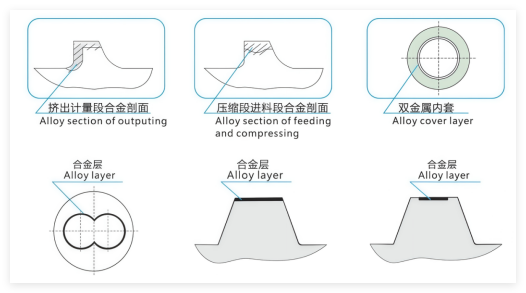
| Konstruktion | Termokemisk höljehärdning, sub-millimeters djup | Ni-Fe-Cr-B eller koboltrik legering, 2–3 mm, smält till stål |
| Ytans hårdhet | Typiskt 900–1000 HV, avtagande med djupet | Över 60 HRC genom hela legeringsdjupet |
| Nötningsbeständighet | Lämplig för ren ofylld polymer | Flera gånger så mycket som nitrerat |
| Initial kostnad | 40–50 % lägre på en motsvarande 65 mm konisk enhet | Högre |
| Bästa plikten | Ny PVC, ny PE, ren ofylld polymer | Glasfyllda, mineralfyllda, återvunna efter konsument |
På ny-PVC- eller ny-PE-drift är nitrering det ekonomiska valet: lägre initialkostnad och en acceptabel kostnad per år av drift. På glasfyllda, mineralfyllda eller återvunna tullar, gynnar driftskostnadsskillnaden bimetallisk konstruktion även vid högre utgifter - bimetallaggregatet håller vanligtvis längre än den nitrerade med en faktor två till tre, vilket reverserar kostnaden per år beräkningen avgörande.
Ingenjörsdetaljer på båda konstruktionerna finns ibimetallisk eller nitrerad skruvcylinderartikeloch denbimetallisk skruvcylinderstyrning, som också omfattarval av legeringar.
Skruven är halva systemet
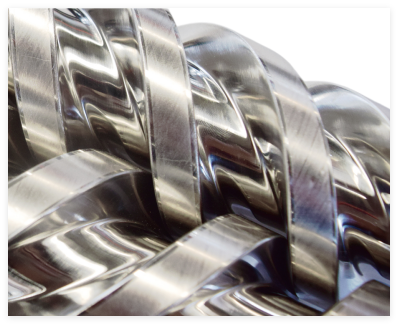
Uppmärksamheten fokuserar på pipan på grund av dess storlek och kostnad, men skruven bär lika stort ansvar för linjens slitageprofil.
En erfarentillverkare av tvåskruvarmatchar blandningskonfigurationen till viskositetsprofilen för det faktiska råmaterialet snarare än att tillämpa en geometri på varje recept.
Tre pelletsfel med en mekanisk orsak
De flesta kvalitetsdefekter i återvunnen pellets har sitt ursprung i skruv-trumman, inte i polymeren.
| Defekt | Mekanisk orsak | Rätt åtgärd |
|---|---|---|
| Svarta prickar | Kolsyrad polymer i de döda hörnen av en sliten blandningsdel, eller i repor | Geometrikorrigering eller återuppbyggnad av cylindern — rensningen maskerar det bara |
| Färg- och smältinhomogenitet | Skruven transporterar snarare än att blandas | Blandningselementkonfigurationen matchade viskositetsintervallet, inte en förändring av hartskällan |
| Låg pellets bulkdensitet | Otillräcklig packning uppströms dynan; utsvulten foderdel eller otillräckligt koniskt kompressionsförhållande | Korrekt konisk specifikation vid designstadiet |
En praktisk övning: prova den aktuella pelletsutgången och betygsätta den mot dessa tre kriterier. Om någon av dem är avstängd finns orsaken nästan alltid i monteringen och kan korrigeras genom omdesign eller slitagedrivet utbyte. Tillsatser och blandning efter extrudering döljer symptomen; endast en ändring av bearbetningsgeometrin tar bort den.
Varifrån kommer marginalen mellan återvinningsföretagen egentligen
Skillnaden i rörelsemarginal mellan två återvinningsföretag av liknande storlek, som kör liknande råmaterial, är sällan priset på inkommande material. Det handlar om två saker:
En specialdesignadåtervunnet material med konisk dubbelskruv, som drivs inom dess specifikationsomslag och inspekteras enligt ett planerat schema, överträffar en uppenbarligen identisk linje som kör ett generiskt fat på varje mätvärde som spelar roll - pelletskvalitet, genomströmningsstabilitet och oplanerad stilleståndstid.
Tre dokument att kräva från vilken leverantör som helst
En fabriksdirekt tillverkare som t.exPIPLLlevererar alla tre som standard med varje försändelse, tillsammans med dokumenteradetillverkningsprocessenochkapacitetdata. Återvinningsföretag som upphandlar på enbart pris möter vanligtvis kostnadsskillnaden i oplanerade stillestånd istället för på upphandlingslinjen.
En uppströms scen förtjänar separat uppmärksamhet. Torkning har en oproportionerlig effekt på extruderns livslängd: ofullständig torkning ger ånga i smältan, tomrum i pelleten och lokal korrosion på hålet. Att leverera flingor med rätt fuktighetsspecifikation förlänger livslängden på skruv och hylsa oberoende av vilken slitskyddsteknik som valts. Samma princip styr de intilliggande WPC- och SPC-segmenten, därhögfyllnadsbearbetningär den dominerande slitageföraren.
Vanliga frågor
Tekniskt sett ja, men en standardblandningscylinder är inte optimerad för slitageprofilen hos återvunnet råmaterial. Minskningen av livslängden och ökningen av oplanerade stillestånd överstiger vanligtvis besparingen vid ett billigare inköp.
För efterkonsument PET-flake, ja. Pappersfiberrester och aluminiumföroreningar förstör en nitrerad yta i en liten del av arbetscykeln för ett bimetalliskt foder. Semaximerar skruv- och cylinderlivslängden i PET-flingor och styv omslipning.
Generellt sett ja - PE är i sig mjukare och mindre nötande, även om kontaminering fortfarande spelar roll. DePE extruderingssidabeskriver den typiska linjeuppsättningen.
Var sjätte månad. Användkontrollera slitaget på extruderskruven utan rivningprocedur i ett planerat avstängningsfönster.
Typiskt 15–25 %, beroende på råvarans sammansättning. Den volymetriska kapaciteten är oförändrad, men smältning och homogenisering av förorenade flingor tar mer energi och minskar operationsfönstret. En specialbyggd tunna av återvunnet material minimerar straffet genom bättre foderintag och smälthomogenitet.
Ja. Post-consumer flingor bär färgsignaturen för sin ursprungliga applikation, så standard återvunnen pellet är grå eller benvit. Köpare som behöver färgspecifik produktion anger antingen en högklassig monomaterialström eller använder pelleten där färgen inte är kritisk. Det är en råvaruegenskap, inte en defekt.
Sällan vid seriös kommersiell pelletisering, dockenkelskruvs återvinningsgranuleringsutrustningfinns för tillämpningar med lägre värde. Fördelen med dubbelskruvar vid komprimering och homogenisering av oregelbundna råmaterial är avgörande.
Den korta versionen
Behöver du hjälp med att specificera ett återvunnet fat?
Skicka ett flingprov och dina linjeparametrar till ingenjörsteamet. PIPLL granskar OEM-ritningar, mått på slitna delar och driftsförhållanden för att rekommendera metallurgin, flyggeometrin och trumskyddet som passar råvaran. Ett tekniskt svar returneras vanligtvis inom en arbetsdag.