






 Languages
Utbytesguide för extruderskruv
När ska du byta ut en extruderskruv och cylinder?
7 Varningstecken för slitage för tillverkare av plastextruderingExtruderskruvoch fatkomponenter misslyckas vanligtvis inte över en natt. I de flesta fall utvecklas slitaget gradvis och blir synligt genom förändringar i produktion, smältstabilitet, energiförbrukning och produktkvalitet.
För tillverkare av strängpressning av plast kan försening av inspektion av skruvfat leda till instabil produktion, högre materialspill och oplanerade stillestånd. Att känna till varningstecknen tidigt hjälper till att avgöra om utrustningen behöver justeras, renoveras eller helt bytas ut.
Den här guiden förklarar de vanligaste tecknen på skruv- och pipslitage och vad som bör kontrolleras innan du beställer en ersättning.
FÅ EN GRATIS OFFERT NU
Varför skruv- och fatslitage är viktigt
Under extrudering transporterar skruven, komprimerar, smälter, blandar och trycksätter materialet innan det når formen. Pipan tillhandahåller den kontrollerade bearbetningskanalen i vilken dessa åtgärder äger rum.
När skruvgången och cylinderns inre yta slits, ökar spelet mellan dem. Detta minskar transporteffektiviteten och gör det svårare att upprätthålla ett stabilt smälttryck.
Konsekvenserna kan inkludera:
- · Lägre produktion
- · Högre skruvhastighet behövs för att bibehålla samma effekt
- · Instabilt smälttryck
- · Dålig plasticering
- · Ytdefekter på produkten
- · Ökat materialspill
- · Högre energiförbrukning
- · Mer frekventa produktionsavbrott
Slitage är särskilt vanligt vid bearbetning av abrasiva, frätande, återvunna eller mycket fyllda material.
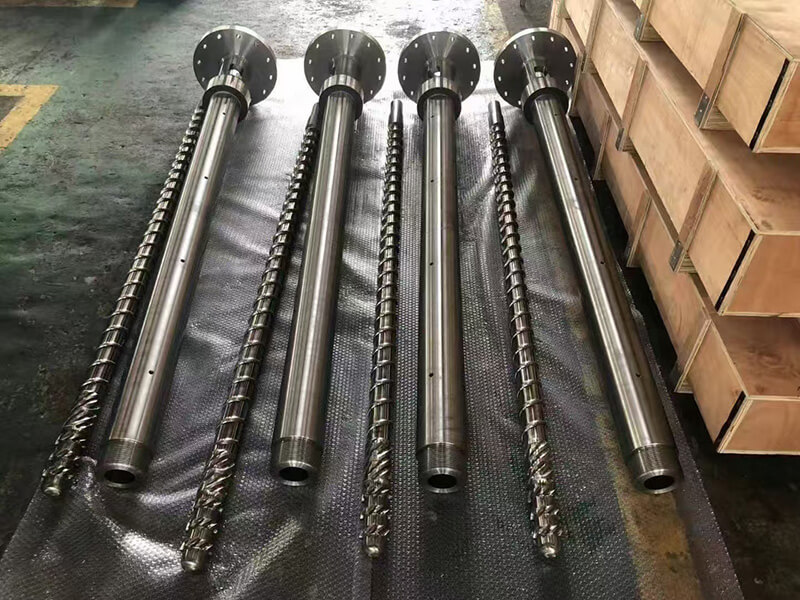
Figur 1. PIPLL enkel extruderingsskruv och cylinderkomponenter för plastextruderingsapplikationer.1. Uteffekten minskar gradvis
En gradvis minskning av produktionen är ett av de vanligaste varningstecknen på skruv- och pipslitage.
Om samma material, maskininställningar och produktionsprocess tidigare gav en högre effekt, men linjen nu kräver mer skruvhastighet för att uppnå samma resultat, bör skruvcylinderns tillstånd kontrolleras.
När spelet ökar mellan skruven och cylindern kan materialet strömma bakåt lättare. Detta minskar skruvens transporteffektivitet och försvagar dess förmåga att bygga ett stabilt tryck.
- · Råvarukonsistens
- · Utfodringsstabilitet
- · Temperaturinställningar
- · Värmare och kylningsprestanda
- · Matrisens skick
- · Skärmpaketets skick
- · Drivsystemets prestanda
Men när produktionsförlusten utvecklas gradvis under en lång produktionsperiod bör slitage betraktas som en sannolik faktor.
2. Smälttrycket blir instabilt
Stabilt smälttryck är viktigt för konsekvent extruderingskvalitet. När trycket fluktuerar för mycket kan slutprodukten uppvisa tjockleksvariationer, ytdefekter, dimensionsinstabilitet eller inkonsekvent vikt.
Slitna skruvar och cylinderytor kan minska tryckuppbyggnadsförmågan. Extrudern kan fortfarande köras, men det blir svårare att upprätthålla ett stabilt processfönster.
Denna fråga är särskilt viktig i tillämpningar som PVC-plåtextrudering, rörextrudering, profilextrudering, filmextrudering, kabelbeläggning, pelletisering och produktionslinjer med hög effekt.
Tryckinstabilitet innebär inte alltid att skruv och pipa måste bytas ut omedelbart. Men det är en tydlig signal att produktionslinjen bör inspekteras innan problemet blir allvarligare.
3. Mer skruvhastighet krävs för samma produktionseffekt
När en extruderingslinje behöver en högre skruvhastighet än tidigare för att bibehålla samma effekt, kan detta tyda på att transporteffektiviteten har minskat.
Ett vanligt mönster är att produktionen börjar minska, operatörerna ökar skruvhastigheten för att kompensera, smälttemperaturen stiger, trycket blir mindre stabilt och produktkvaliteten blir svårare att kontrollera.
Ökande skruvhastighet kan tillfälligt bibehålla produktionen, men det kan också öka skjuvning och värmealstring. För värmekänsliga material som PVC kan detta göra bearbetningsförhållandena svårare att kontrollera.
Istället för att kontinuerligt kompensera med högre hastighet bör tillverkare utvärdera om skruven och pipan fortfarande matchar det erforderliga driftsförhållandet.
4. Produktkvaliteten blir inkonsekvent
Förändringar i produktkvalitet kan vara relaterade till många faktorer, inklusive råmaterial, temperaturkontroll, formtillstånd, kylning och nedströmsutrustning.
Men slitna skruv- och cylinderkomponenter kan också påverka smälthomogenitet och tryckstabilitet, vilket kan se ut som:
- · Ojämn produkttjocklek
- · Ytjämnhet
- · Flödesmärken
- · Färginkonsekvens
- · Dålig dimensionsstabilitet
- · Ojämn skumbildning
- · Inkonsekvent produktvikt
- · Smälttemperaturfluktuationer
Det viktiga är att inte anta att varje kvalitetsproblem kommer från skruvcylindern. Istället bör skruvpipan ingå i en systematisk felsökningsprocess.
5. Skruven och fatet har nått sin förväntade livslängd
Varje skruvpipa har en praktisk livslängd. Den faktiska livslängden beror på materialsammansättning, fyllmedelsnivå, produktionstimmar, skruvhastighet, bearbetningstemperatur, underhållsmetoder och komponentmaterial.
En konventionell nitrerad skruv och cylinder kan ge lämplig prestanda under måttliga driftsförhållanden. Men högfyllda föreningar, återvunnen plast, glasfiber, kalciumkarbonat, mineralfyllmedel och frätande tillsatser kan påskynda slitaget avsevärt.
Om produktionslinjen har fungerat kontinuerligt i flera år under krävande förhållanden kan det vara mer ekonomiskt att inspektera skruv och pipa innan ett större fel inträffar.
Planerad ersättning är vanligtvis lättare att hantera än akut ersättning. Det gör det möjligt för tillverkaren att förbereda ritningar, bekräfta dimensioner, välja lämpliga material och schemalägga stillestånd mer effektivt.
6. Inspektion visar för stort spelrum
Det mest tillförlitliga sättet att utvärdera slitaget på skruvhålen är genom mätning.
En tekniker kan mäta skruvens ytterdiameter och cylinderns innerdiameter vid flera positioner. Det uppmätta spelet kan sedan jämföras med det ursprungliga konstruktionskravet eller maskintillverkarens specifikation.
Viktiga inspektionspunkter kan vara:
- · Ytterdiameter för skruvflygplan
- · Pipans inre diameter
- · Slitage vid kompressionsdelen
- · Slitage vid doseringsdelen
- · Lokalt slitage nära inmatningsöppningen
- · Skick på skruvspetsen och ändanslutningen
- · Ytrepor, korrosion eller materialansamling
Slitage är inte alltid enhetligt. I vissa applikationer kan matningszonen eller högtryckssektionen slitas snabbare än andra områden. Detta är anledningen till att en inspektion inte bara bör förlita sig på en mätpunkt.
7. Frekventa reparationer ökar underhållskostnaderna
Renovering kan vara en praktisk lösning när slitaget är begränsat och baskomponenterna förblir strukturellt sunda. Beroende på tillståndet kan reparationsmetoder inkludera återuppbyggnad av skruvflyg, ytbehandling, polering eller bearbetning.
Men upprepad reparation är inte alltid det mest ekonomiska alternativet.
En ny skruv och pipa kan vara lämpligare när:
- · Slitaget är kraftigt eller ojämnt
- · Produktionsbortfall påverkar produktionsmålen
- · Reparationer blir frekventa
- · Originalmaterialet är inte längre lämpligt för applikationen
- · Kunden uppgraderar till en mer abrasiv formulering
- · Pipans inre yta är allvarligt sliten eller skadad
- · Produktionslinjen kräver bättre slitstyrka
För krävande applikationer kan uppgradering från en konventionell nitrerad lösning till en bimetallcylinder eller slitstark legeringsskruv hjälpa till att förlänga serviceintervallerna.
Reparera eller byt ut: Hur man fattar beslutet
Det korrekta beslutet beror på skruvcylinderns faktiska skick och produktionskraven.
Reparation kan vara lämplig när:
- · Slitage är begränsat
- · Skruvkärnan förblir i gott skick
- · Pipan är fortfarande inom acceptabel tolerans
- · Produktionsbehovet är måttligt
- · En kortsiktig restaurering behövs
Ersättning kan vara mer lämplig när:
- · Produktionen har minskat avsevärt
- · Trycket är instabilt
- · Frigången ligger utanför det acceptabla intervallet
- · Slitaget är kraftigt eller ojämnt
- · Produktionsmaterialet har blivit mer abrasivt
- · Utrustningen behöver en långsiktig prestandauppgradering
Vid byte av en skruvcylinder är det viktigt att inte välja komponenter enbart baserat på skruvdiameter. Materialsammansättning, maskinmodell, originalritning, driftsförhållanden och produktionsmål bör alla beaktas.
Vilken information behövs för en ersättningsskruvcylinder?
Följande information är användbar för att utvärdera en ersättning eller anpassad skruvcylinder:
- ·Extruder tillverkare och modell
- · Skruvdiameter och total längd
- · L/D-förhållande
- · Original skruv- och pipritning
- · Skruvtyp: enkelskruv, konisk dubbelskruv eller parallell dubbelskruv
- · Fyllmedelsinnehåll eller förstärkningstyp
- · Krav på aktuell effekt
- · Skruvhastighetsområde
- · Befintligt skruv- och fatmaterial
- · Aktuella produktionsproblem
- · Foton eller mått på slitna komponenter
Om en komplett ritning inte är tillgänglig kan ett gammalt prov, foton, maskinnamnskyltsdetaljer och nyckeldimensioner fortfarande stödja en första teknisk utvärdering.
PIPLL Screw Barrel Solutions
PIPLL levererar skräddarsydda skruv- och cylinderlösningar för plastextruderingsapplikationer, inklusive:
- · Enkel skruv och pipa
- · Konisk dubbelskruv och cylinder
- · Parallell dubbelskruv och pipa
- · Bimetallpipa
- · Slitstark legeringsskruv
- ·PVC extruderad skruvpipa
- · Plåt och profil extruderingsskruvcylinder
- · Ersättningsskruvcylinder baserat på ritningar eller prover
För slitna komponenter är målet inte bara att återskapa de ursprungliga måtten. Det är också viktigt att utvärdera om nuvarande material, fyllmedelsnivå och produktionskrav motiverar en uppgraderad till slitstark lösning.
Slutsats
Asliten skruv och pipakan gradvis minska produktionen, försvaga tryckstabiliteten, öka energianvändningen och göra produktkvaliteten svårare att kontrollera.
De vanligaste varningstecknen inkluderar minskande effekt, högre erforderlig skruvhastighet, instabilt smälttryck, inkonsekventa produkter, synligt slitage och ökande underhållsfrekvens.
Tidig inspektion hjälper tillverkare att undvika oplanerade driftstopp och fatta ett mer välgrundat beslut om reparation eller utbyte. För alla ersättningsprojekt är en maskininformation, ritningar, materialdetaljer och aktuella produktionsfrågor värdefulla för att välja en lämplig lösning.



