






 Languages
Byte av dubbelskruv: 8 detaljer att bekräfta
Byte av dubbelskruv: 8 detaljer att bekräfta
En ersättaredubbelskruvspipakan matcha den gamla diametern och fortfarande misslyckas på maskinen. Centrumavstånd, rotationsriktning, växellådans anslutning, portpositioner och materialet som bearbetas påverkar alla om det nya setet kommer att passa och fungera korrekt. Innan du beställer en dubbelskruvshylsa, bekräfta följande åtta detaljer. PIPLL använder denna checklista för byte av tvåskruvar för att bekräfta maskinen och processen innan tillverkningen påbörjas.
Denna kontroll är särskilt viktig när originalritningen saknas, de slitna delarna redan har tappat sina ursprungliga dimensioner eller extrudern har modifierats under sin livslängd.
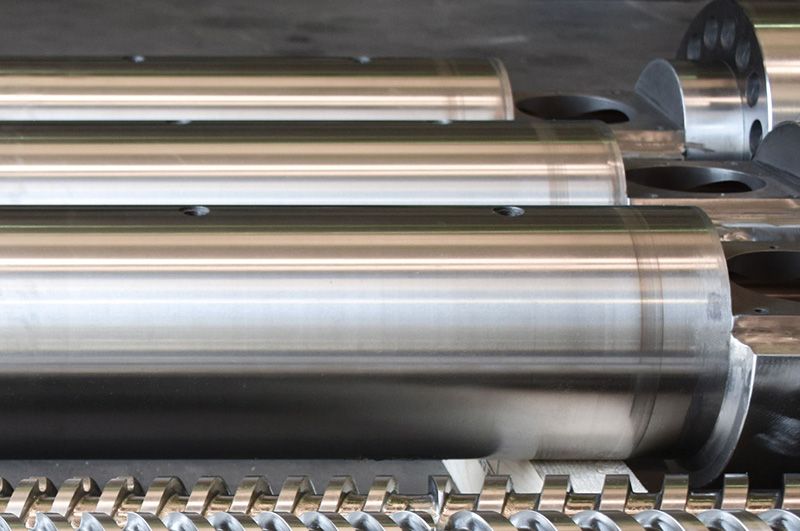
Reservdelar kan se likadana ut, men de kritiska dimensionerna och gränssnitten måste matcha maskinen. 1. Vad producerar extrudern?
Börja med den slutliga produkten och formuleringen, inte bara maskinnamnet. PVC-rör, WPC-profil, fylld masterbatch och återvunna pellets skapar olika transport-, blandnings-, skjuvnings- och slitageförhållanden. Den korrekta ersättningen bör återställa den ursprungliga processen - eller avsiktligt förbättra den när den gamla designen har ett känt problem.
- ● Slutprodukt: rör, profil, plåt, pellets, blandning eller annan applikation
- ● Basharts och viktiga tillsatser
- ● Typ och procentsats av fyllmedel eller armering
- ● Normal effekt, skruvhastighet och driftstemperatur
För en blandningslinje kan den information som krävs skilja sig från en konventionell PVC-produktionslinje. För varje byte av dubbelskruvrör granskar PIPLL den faktiska formuleringen och driftsförhållandena innan en konfiguration rekommenderas. Se referensen för plastblandning med tvillingskruv för applikationssammanhang.
2. Samroterande eller motroterande?
Rotationsriktningen går inte att gissa utifrån skruvdiametern. Samroterande skruvar vrids i samma riktning och väljs vanligtvis för intensiv blandning och blandning. Motroterande skruvar vrids i motsatta riktningar och används ofta för kontrollerad transport av värmekänsliga formuleringar som styv PVC.
Bekräfta riktningen från maskinmanualen, växellådans utgång eller en monteringsjournal. Bekräfta också förhållandet mellan skruvhand och ingrepp. En offert bör inte fortsätta medan någon av dessa artiklar är osäker.
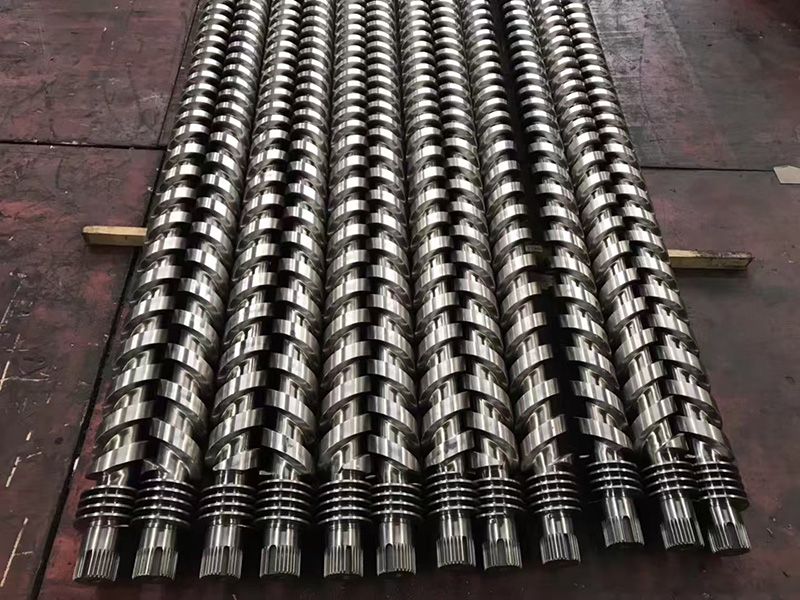
Skruvhand, flygprofil och anslutningsändar måste identifieras före tillverkning. 3. Parallell eller konisk?
Parallella skruvar bibehåller samma diameter och centrumavstånd längs sin längd. Koniska skruvar avsmalnar från en större matningsände mot en mindre utloppsände. De två systemen kan tjäna liknande produkter, men deras geometri, växellåda och mått är inte utbytbara.
Om skruvparet är avsmalnande, jämför maskinen med de tillgängliga koniska konfigurationerna med dubbelskruv. För båda typerna, registrera diametern eller diametrarna, centrumavstånd, arbetslängd och total längd. Ett byte av en dubbelskruv kan inte specificeras på ett tillförlitligt sätt utan dessa geometriposter.
4. Identifiering av maskin och växellåda
Maskinmärket och modellen är användbara referenspunkter, men de är inte en fullständig specifikation. Maskiner med samma modellbeteckning kan ha olika tillverkningsår, växellådor eller lokalt modifierade anslutningar. Skicka tydliga bilder av namnskylten, växellådans utgång och installerad montering. PIPLL använder dessa referenser för att kontrollera om ett byte av tvåskruvshylsa kommer att matcha den installerade enhetsanslutningen.
- ● Extrudertillverkare, modell och tillverkningsår
- ● Serienummer eller växellådsidentifikation
- ● Spline-, kilspår-, kopplings- och tryckänddetaljer
- ● Eventuell historik av ombyggnad eller lokal ändring
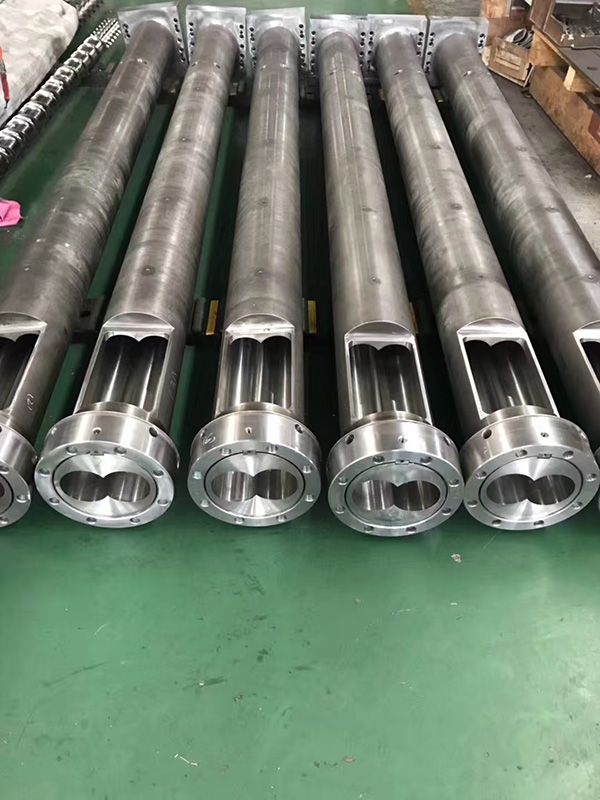
Maskingränssnitt och cylinderöppningar kan variera även inom samma allmänna produktfamilj. 5. Kritiska dimensioner och hamnpositioner
Skicka inte bara ytterdiameter och total längd. Ersättningen måste vara i linje med växellådan, värmare, kylsystem, matarhals, ventilationspunkter och nedströmsutrustning. Ett fel i ett gränssnitt kan förhindra installation även när huvudkroppens dimensioner är korrekta. Detta är anledningen till att en PIPLL dubbelskruvsbyte inkluderar portar, flänsar och anslutningsdetaljer såväl som cylinderkroppen.
Område Vad ska bekräftas Varför det spelar roll Skruvpar Diameter, centrumavstånd, arbetslängd och L/D Styr passning och bearbetningsgeometri Körände Spline, kilspår, koppling och tryckyta Ansluter skruvarna till växellådan fatkropp Flänsar, stödpunkter och monteringshål Bestämmer mekanisk installation Processöppningar Mata, ventilera, kyla och sensorplatser Måste vara i linje med produktionslinjen 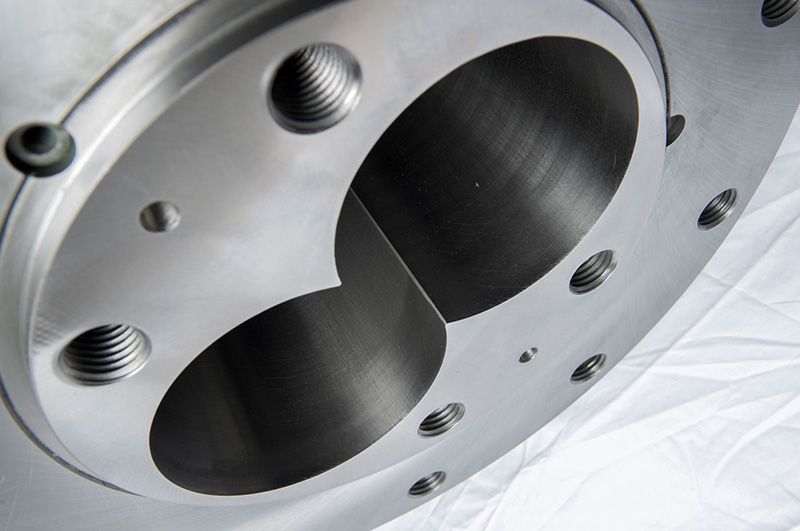
De åtta hål, centrumavstånd och flänsgränssnitt kräver noggrann mätning. 6. Ritning, prov eller båda?
En ritning är endast värdefull när den matchar den aktuella maskinen. Ett slitet prov är värdefullt när det är möjligt.
När slitage är korrekt tolkningsbart. Den säkraste källan kombinerar både ritnings- och provkällor när det är möjligt.
- ● Kontrollera ritningsrevisionen — bekräfta att den tillhör den installerade maskinen och inkluderar senare modifieringar.
- ● Markera de oanvända referensytorna — undvik att kopiera mått som har ändrats genom nötning eller reparation.
- ● Fotografera före packning — notera skruvorienteringen, cylinderöppningarna och anslutningsändarna.
- ● Kom överens om bekräftelseritningar — granska leverantörens slutritning innan produktionen påbörjas.
När ingen originalritning är tillgänglig kan PIPLL förbereda ett mätblad och granska tillgängliga provdata och dess skick.
7. Vilket problem bör den nya uppsättningen lösa?
En ersättningsorder ska beskriva det aktuella felet, inte bara begära samma del igen. En tydlig problembeskrivning hjälper leverantören att avgöra om originalgeometrin ska återges eller om material, frigång eller lokalt skydd behöver en reviderad lösning. För ett byte av tvåskruvar använder PIPLL detta bevis för att avgöra om en direkt kopia av en reviderad lösning är mer lämplig.
- ● Effekten har sjunkit med samma skruvhastighet
- ● Smälttrycket eller motorbelastningen fluktuerar
- ● Plastiseringen är ojämn eller produktens färg är instabil
- ● En sektion slits mycket snabbare än resten
- ● Korrosion, gropfrätning, skåror eller materialläckage är synligt
Om nötning eller korrosion är huvudproblemet, använd den befintliga bimetalliska eller nitrerade skruvcylinderguiden för materialet istället för RFQ-paketet för att hitta en fullständig jämförelse här.
8. Slutför anbudsförfrågningspaketet
Den snabbaste offerten är inte den med minst frågor. Det är den som bygger på tillräckligt med verifierad information för att undvika upprepade korrigeringar. Innan du skickar förfrågan, kombinera nyckeldata till ett paket. En komplett PIPLL-byte av tvåskruvshylsa RFQ tillåter teknisk bekräftelse att starta utan undvikbara förseningar.
- ● Maskinens namnskylt och foton av växellådan
- ● Slutprodukt och materialformulering
- ● Nyckeldimensioner och gränssnittsdetaljer
- ● Parallell eller konisk, samroterande eller motroterande
- ● Ritningsrevision och tillgänglig provstatus
- ● Bär bilder och en kort beskrivning av produktionsproblemet
- ● Aktuell effekt, hastighet och driftsförhållanden
- ● Obligatoriskt leveransdatum och destinationsland
Du kan granska PIPLL-tillverkningsprocessen för att förstå bearbetnings-, värmebehandlings-, efterbehandlings- och inspektionsstegen efter att specifikationen har bekräftats.
Bekräfta först, tillverka andra
Det viktigaste steget i ett byte av dubbelskruvrör sker innan bearbetningen startar. Att bekräfta maskin, process, geometri, gränssnitt och faktiska produktionsproblem minskar installationsrisken och ger leverantören en god grund för material, nyckeldimensioner och tillverkningsrekommendationer.
Skicka PIPLL din maskinmodell, processmaterial, nyckeldimensioner och eventuella tillgängliga ritningar eller provfoton. Vi kan granska konfigurationen och identifiera information som saknas innan vi förbereder offerten.
Related Products
-

KRAUSS MAFFEI KMD Counter-Rotating Parallel Twin Screw Barrel
-

LUIGI BANDERA 2B HTS Counter-Rotating Parallel Twin Screw Barrel
-

Foaming Extrusion Conical Twin Screw Barrel
-

Pelletizing Conical Twin Screw Barrel
-

High-Filling Polymer (High-calcium PVC, WPC,SPC) Conical Twin Screw Barrel
-

PVC General Purpose Conical Twin Screw Barrel