Languages
PVC-rörskruvfat: Matchande koniska, parallella och enkelskruvade linjer
PVC-rörskruvfat: Matchande koniska, parallella och enkelskruvade linjer
Styv PVC är oförlåtande vid skruven. Rätt arkitektur håller smältan stabil – fel dyker upp som svarta fläckar, svallande och kort livslängd.
PVC-rörskruvfat · konisk dubbelskruv · rörextruderingsskruvtrumma
1. Varför skruvpipan avgör PVC-rörkvaliteten
PVC-rörproblem skylls ofta på formen eller formuleringen först. I praktiken ställer skruven och pipan de villkor som dynan måste arbeta med: hur mycket skjuvning materialet ser, hur länge det förblir varmt och hur jämnt det är mjukat innan det når huvudet.
Styv PVC ger mycket liten marginal. Det försämras snarare än att bara mjukna när det är överansträngt, och skadan är inte reversibel:
·Överdriven skjuvning höjer smälttemperaturen och startar termisk nedbrytning
· Ojämn mjukning ger ytdefekter och dimensionsvariationer
· Lång eller inkonsekvent uppehållstid orsakar svarta fläckar och missfärgning
· Instabilt smälttryck översätts direkt till rörväggsvariation
Det är därför PVC-strängsprutning är en process med låg skjuvning genom design, och varför skruvcylinderns geometri är viktigare här än i de flesta andraPVC-applikationer . Samma logik gäller över hela produktsortimentet, frånUPVC avlopp och vattenrörtillPVC-film och ark .
NYCKELINSIKTVid extrudering av PVC-rör smälter skruvcylindern inte bara material. Det avgör om smältan når formen intakt.
2. Tre arkitekturer på riktiga PVC-rörledningar
Gå genom en röranläggning och du kommer att se tre skruvkonfigurationer som fungerar i PVC. De är inte utbytbara och var och en förtjänar sin plats på olika ställen i storleks- och utgångsområdet.
Arkitektur Där det passar Karaktär Konisk dubbelskruv Litet till medelstyvt PVC-rör och profil Stort foderintag för pulver, hög kompression, låg skjuvning Parallell dubbelskruv Rör-, kartong- och multiformuleringsanläggningar med hög effekt Konstant diameter, modulär, positiv transport med sammankopplade kammare Enkel skruv Rör med stor diameter, polyolefin och specialrör Enklare och billigare där plikten är smält och pump, inte sammansatt Valet görs när linjen är specificerad, och den är fixerad under maskinens livslängd. Det är viktigt för reservdelar:en konisk dubbelskruvpipaochen parallell dubbelskruvpipa är olika maskinkonfigurationer, inte två versioner av samma del.
3. Konisk dubbelskruv: standarden för mindre styva PVC-rör
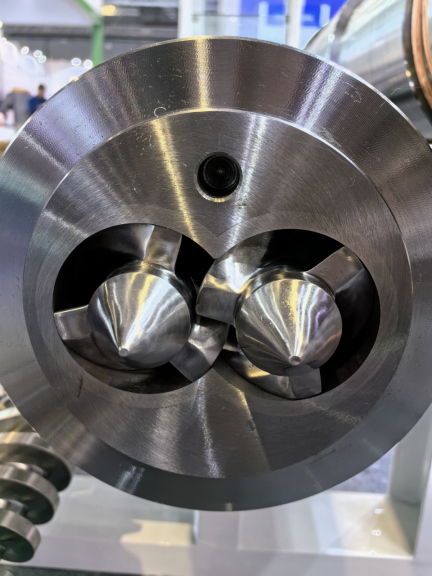
Den avsmalnande skruven är anledningen till att denna geometri dominerar PVC. Skruven är stor i matningsänden, vilket ger ett generöst intagsområde för PVC-pulver med låg bulkdensitet, och den smalnar av mot utloppet och bygger upp kompressionen gradvis snarare än i ett steg.
Eftersom kompressionen är progressiv förblir skjuvningen måttlig och smältan överhettas inte på vägen till formen. För en polymer som bryts ner istället för att bara mjukna, det är hela argumentet.
PIPLL bygger det allmänna PVC-koniska sortimentet kring samma princip. Pipan är smidd av ett enda ämne som en integrerad sömlös struktur, som tar bort flänsfogarna där smält PVC kan läcka och brytas ned. Kompressionsförhållandet är inställt mellan 2,5:1 och 3,5:1 för att mjukgöra ordentligt utan att trycka skjuvning förbi punkten där PVC börjar brytas ner.
Konisk dubbelskruv för PVC PIPLL-specifikation Basstål 38CrMoAlA, med proprietär jonnitrering Nitrerat lager 0,4 – 0,6 mm vid HV900 – 1100 Publicerad livslängd 2 – 3 år i lågfyllningsapplikationer Kompressionsförhållande 2,5:1 – 3,5:1 Radiellt spelrum 0,1 – 0,15 mm Temperaturkontroll 3 – 5 oberoende värmezoner, enkelventilationssystem Bearbetningskontroll 100% testning före leverans Tillämpningar sträcker sig utöver vanliga rör: konstruktionsprofiler, plåt för formsättning, granulering, kantband och tätningsremsor tillverkas i denna geometri. Där röret är hårt fyllt används samma arkitektur med en annan legering - sehögfyllande polymerkonisk dubbelskruvcylinder .
4. Parallell dubbelskruv: när en rörledning går parallellt
Parallella maskiner håller en konstant skruvdiameter längs hela bearbetningslängden. De är modulära, enklare att underhålla och de håller en längre bearbetningszon med enhetlig vridmomentöverföring - vilket är anledningen till att de förekommer i högeffekts- och multiformuleringsanläggningar.
Den motroterande versionen är den som är viktig för PVC. Dess sammankopplade konjugatdesign fångar material i slutna C-formade kammare och skjuter det framåt mekaniskt, så transporten är positiv och tryckuppbyggnaden är stark. Direkt PVC-pulvermatning blir praktiskt eftersom de slutna kamrarna inte tillåter den överbryggning och glidning som icke-positiv transport går in i med pulver, och den övergripande skjuvningskaraktären förblir skonsam nog för styv PVC.
PIPLL motroterande parallell dubbelskruvcylinder Räckvidd Skruvdiameter Φ45 – Φ300 L/D-förhållande 16 – 40 (anpassningsbar) Basmaterial 38CrMoAlA förstklassigt legerat stål Ytalternativ Bimetallcylinder och skruv, nitrering, elektrokromisering Typisk tjänst Rör, profiler, brädor, WPC, SPC golv, pelletisering Kompatibilitet är vanligtvis den avgörande faktorn mellan leverantörer, eftersom gränssnittsdimensionerna skiljer sig åt beroende på maskintillverkare. PIPLL bygger uppsättningar för att matcha de vanliga byggen direkt —KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS ochWeber DSbland dem — snarare än att arbeta utifrån ett generiskt mönster.
För pelletisering och återvinningsplikt på samma arkitektur, denpelletserande konisk dubbelskruvcylinder sidan täcker varianterna av sockerbitar och strängskurna, och återvunna formuleringar hanteras medåtervunnet material fatkonfiguration.
5. Enkelskruv: där den fortfarande vinner på röret
En enkel skruv är den enklare maskinen, och för en lång rad rörarbeten är enklare korrekt. Där uppgiften är att smälta och pumpa en konsekvent smälta i ett munstycke – snarare än att sammansätta eller homogenisera – gör en enda skruvlinje det med färre variabler och lägre kostnad.
·Stordiameter HDPE, PP och PVC dubbelväggigt korrugerat rör
· UPVC-rör med massiv vägg och kabelskyddsrör
· Varm- och kallvattenrör i PP-R, PE-RT och PE-X
· Medicinsk PVC-rör och specialrör
· PMMA, PC och ABS industrirör
Konfigurationerna skiljer sig åt beroende på funktion. Barriärskruvkonstruktioner förbättrar smälteffektiviteten och smälthomogeniseringen för polyolefinrör med hög effekt, en jämförelse värd att läsa ispärrskruv kontra konventionell skruv . Maddock- och ananasblandningssektioner hanterar smälthomogenisering där kravet helt enkelt är enhetlighet, och den räfflade foderkonstruktionen stöder stabila fasta ämnen som transporteras i högeffektslinjer - avvägningen mellan det och ett slätt hål anges iräfflade matning kontra slätborrade fat .
Hela utbudet av rör- och rördrift, inklusive korrugerad, komposit- och flerskiktskonstruktion, täcks avrör och rör extruderingsskruvfat .
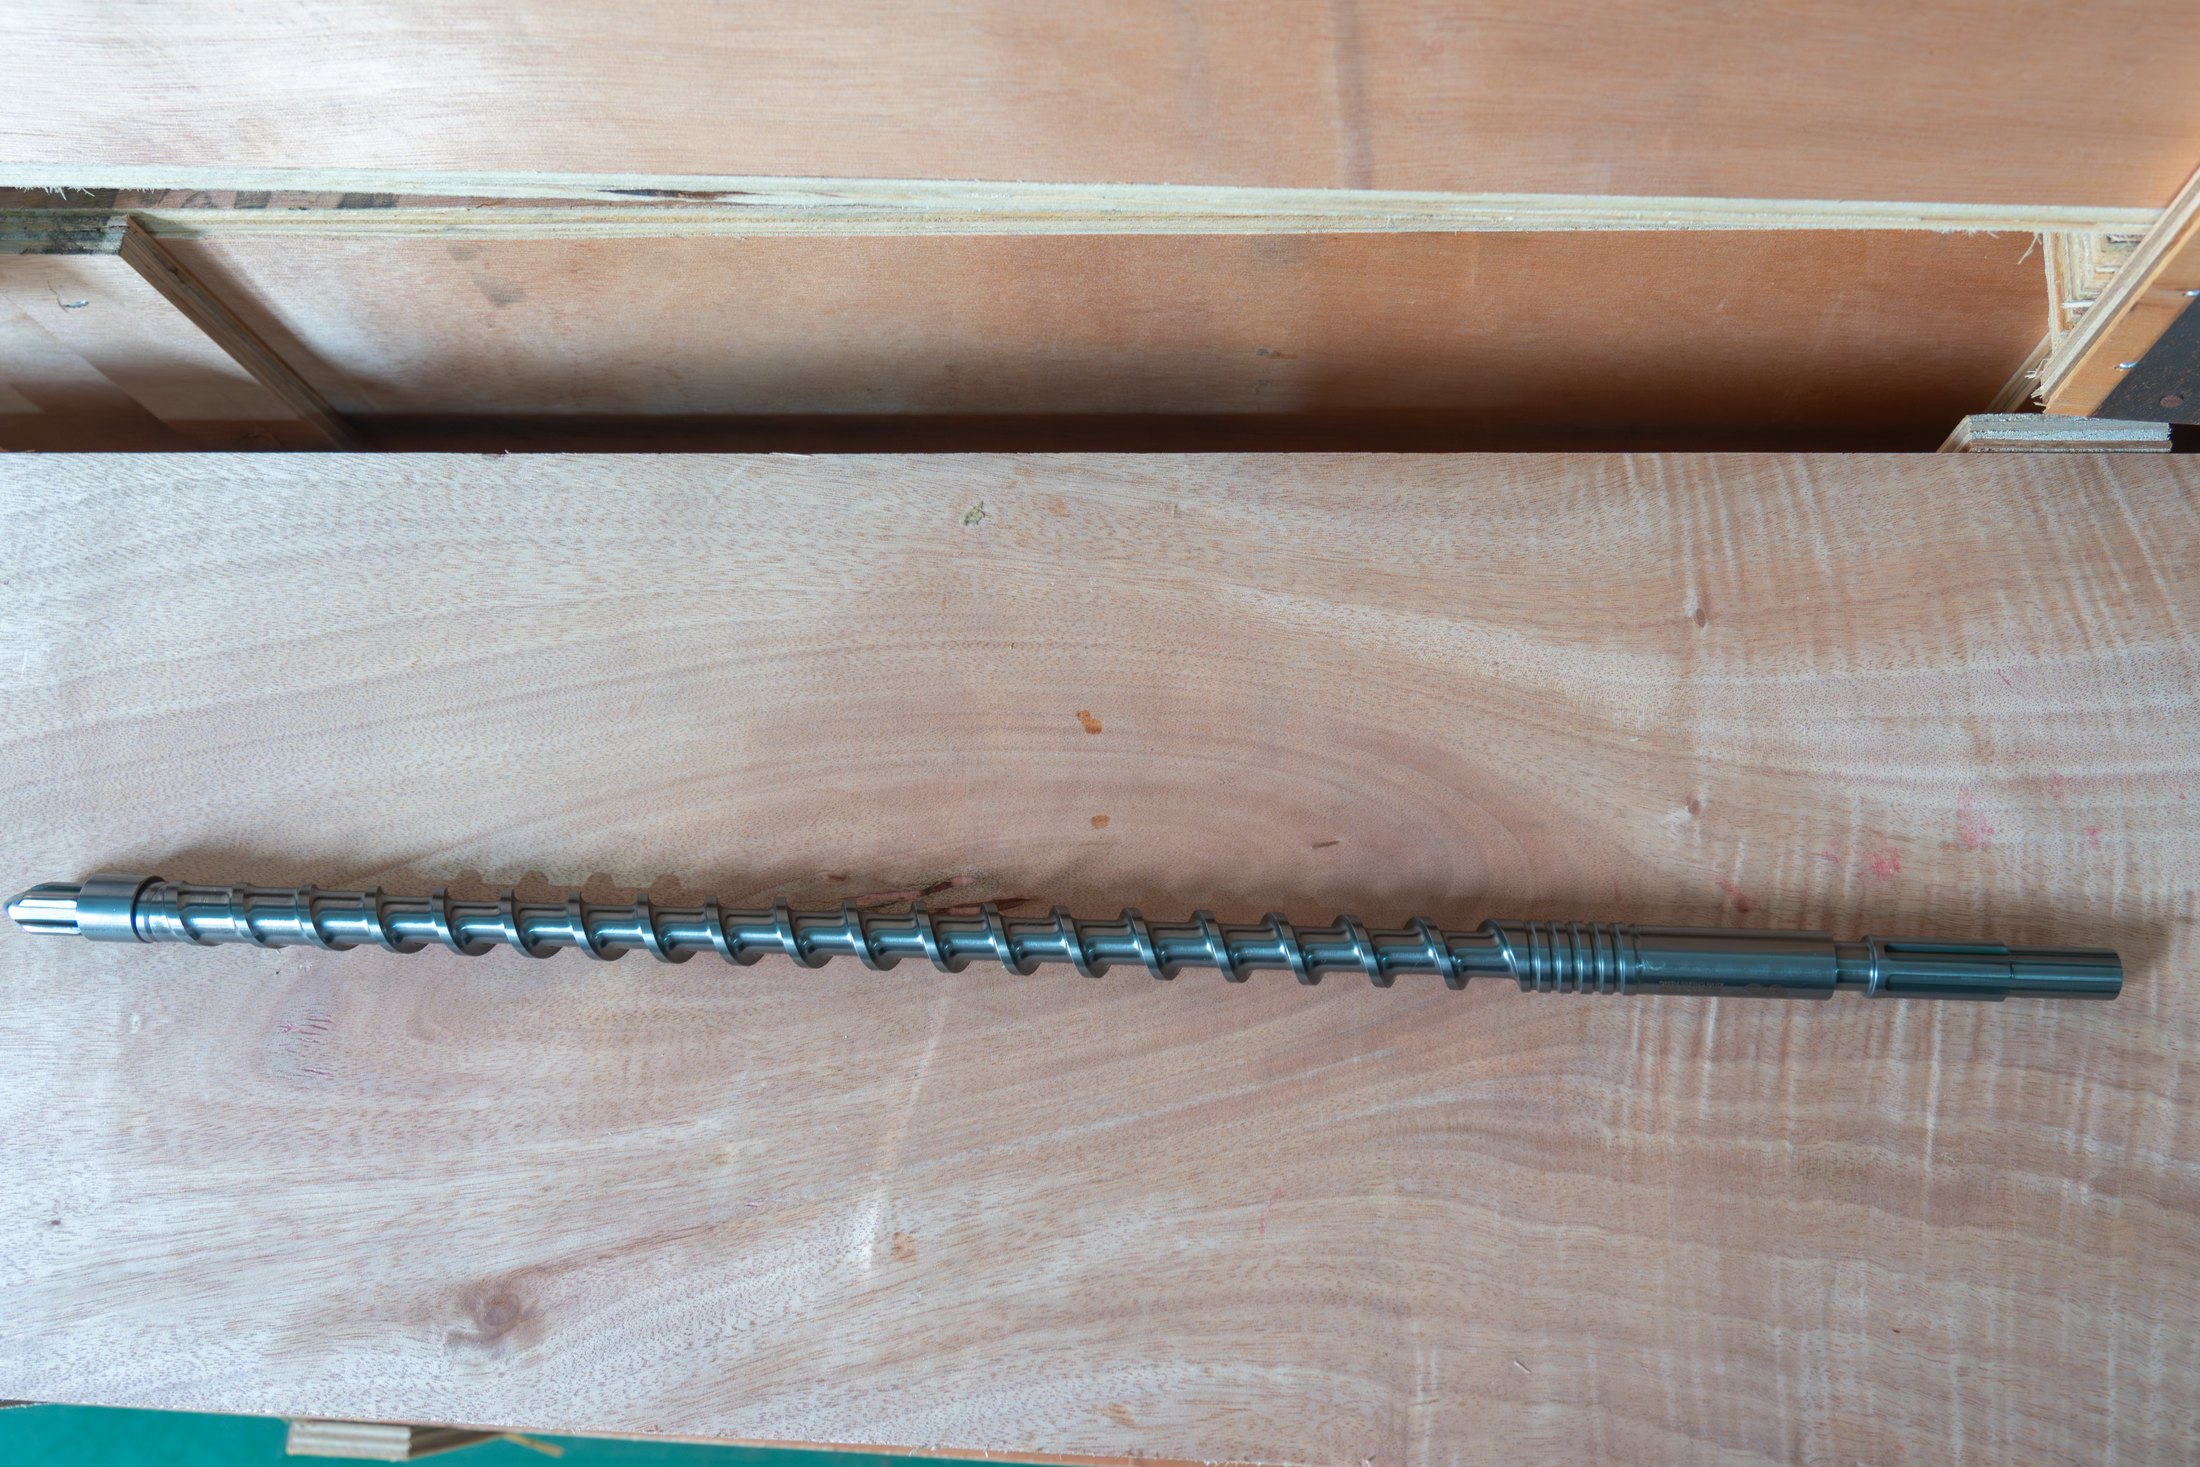
En enda skruv och cylinder för rörextrudering. Där plikten smälter och pumpar snarare än sammansättning, är detta det enklare svaret.
6. Dimensionera pipan efter rördiameter och utgång
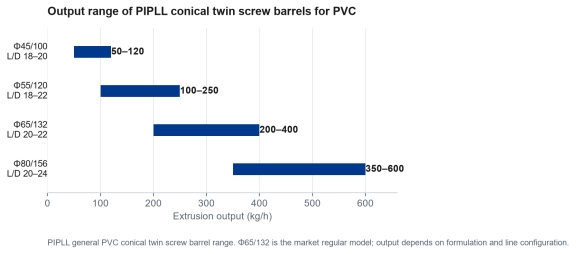
När arkitekturen är fixerad minskar modellutbudet snabbt, eftersom rördiametern och målutgången tillsammans bestämmer fatstorleken. Det allmänna PVC-koniska sortimentet täcker de vanliga produktionsfönstren:
PIPLL-modell L/D Produktion Typisk tillämpning Φ45/100 18–20 50–120 kg/h Rör med liten diameter, precisionsprofil Φ55/120 18–22 100–250 kg/h Mellanrör, vanlig profil Φ65/132 20–22 200–400 kg/h Marknadsför vanlig modell, universalrör och profil Φ80/156 20–24 350–600 kg/h Rör med stor diameter, tjock plåt Utgångsområde för PIPLL allmänna PVC-koniska dubbelskruvar. Φ65/132 är marknadens vanliga modell; faktisk uteffekt beror på formulering och linjekonfiguration.
Två varningar på det bordet. För det första beskriver siffrorna trummans räckvidd, inte ett löfte för din linje - formulering, formdesign och utrustning efterföljande allt flyttar den uppnåbara produktionen. För det andra är det inte automatiskt säkrare att välja en tunna en storlek större "för takhöjd": en överdimensionerad skruv går i låg hastighet med lång uppehållstid, vilket är just det tillstånd som hård PVC tål sämst.
En konisk dubbelskruvpipa med en invändig foderhylsa, en konstruktion som gör att slitytan kan förnyas.
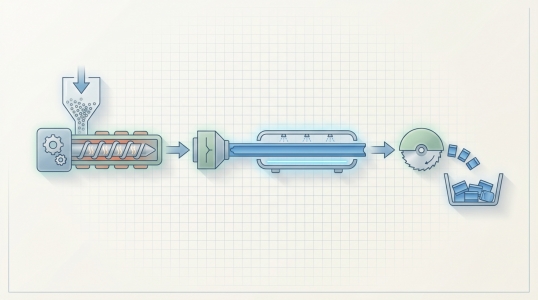
Schematisk beskrivning av en extruderingslinje: tratt, fat och skruv, uppvärmning, formhuvud och kylning. Skruvcylindern ställer in smälttillståndet som formen ärver.
NYCKELINSIKTStorlek skruvpipan till den plikt du faktiskt kör. Att överdimensionera en PVC-skruv för att få takhöjd kostar vanligtvis smältkvalitet snarare än att köpa marginal.
7. Fyllnadsladdning och slitagebilden
Nästan ingen PVC-rörformulering är rent harts. Kalciumkarbonat är det vanligaste fyllmedlet, och dess belastningsnivå - inte rördiametern - avgör vanligtvis hur länge en skruv- och cylindersats håller.
För ofyllda och lättfyllda formuleringar räcker det normalt med nitrerad konstruktion: PIPLL publicerar ett 0,4–0,6 mm nitrerat lager vid HV900–1100, med 2–3 års tjänst i lågfyllningsapplikationer. När fyllnadsmängden ökar skiftar balansen. Slitaget accelererar vid öppningarna och i hålet, och sura nedbrytningsprodukter lägger till ett korrosionselement ovanpå.
Bimetallkonstruktion finns för den kombinationen, och legeringsskiktet är det som betalas för — PIPLL publicerar 1,5–3 mm beroende på kvalitet, vid HRC 50–65 och maximala arbetstemperaturer från ≤400°C till ≤600°C. Valet mellanbimetallisk och nitrerad konstruktionär en pliktfråga, och legeringsfamiljen för en given formulering anges ival av bimetalllegering . För själva fyllmedlet,kalciumkarbonat i plast förklarar vad det gör med en formulering.
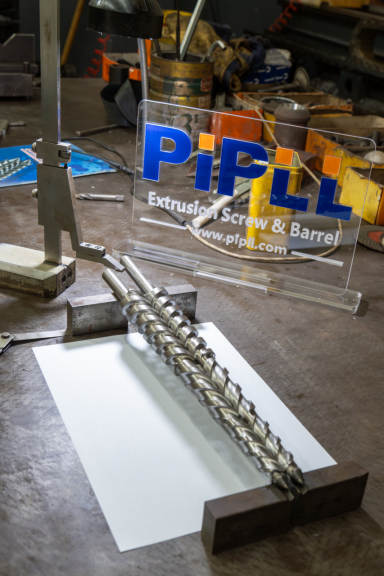
En skruv och dess pipa i verkstaden. Vid fylld PVC-belastning bär båda ytorna slitaget, vilket är anledningen till att legeringsbeslutet täcker paret snarare än tunnan ensam.
8. Vad kan och inte kan bytas
Byte är där en bra linje äventyras. Reglerna är korta och den första är absolut.
·En konisk pipa går inte in i en parallell maskin, eller tvärtom, utan en omkonstruktion av maskinen
· Skruvar och pipa byts ut som en matchad uppsättning — centrumavstånd, profil och spelrum är utformade tillsammans
· En hårdare legering kompenserar inte för en felaktig geometri
· En ny pipa på en sliten skruv återställer ingenting förutom inköpsordern
Måtten som måste matchas är specifika: skruvdiameter och total längd, L/D-förhållande, centrumavstånd, hålgeometri, matningsöppningsläge, värme- och kyllayout samt anslutningen till växellådan. Vårparallell dubbelskruv cylinder PVC-guide går igenom den checklistan för parallella maskiner, och den allmänna logiken för alla extruder finns iskruvcylinderbytesguide . Om upprepat slitage förväntas, afat med en invändig foderhylsa låter slitytan förnyas utan att hela pipan bytas ut.
NYCKELINSIKTMatcha delen till maskinen och matcha sedan legeringen till formuleringen. Att vända på den ordningen är hur ersättningsprojekt går fel.
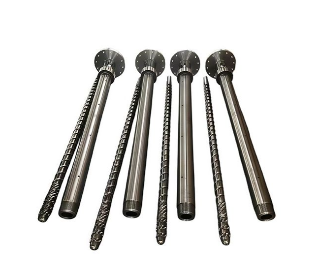
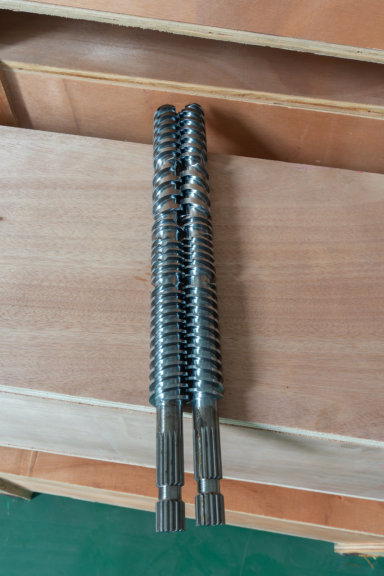
Ett matchat parallellt dubbelskruvpar. Anslutning och centrumavstånd skiljer sig mellan maskinbyggen, varför ersättningsset är matchade snarare än mönstrade.
9. Mätning av ett slitet set innan du beställer
Slitage på en PVC-skruvpipa är sällan enhetlig. Matningszonen, kompressionszonen och högtrycksregionen slits med olika hastighet, och mätning av endast en position kan dölja det verkliga problemet.
·Ytterdiameter och tillstånd för varje skruvgänga
· Borrningsmätning vid flera positioner längs pipan
· Spelrum mellan skruv och hål i varje position
· Tillstånd för matningszonen och högtryckssektionen
· Skruvspets, spline och kopplingsskick
· Anslutningar för fatvärme och kylning
· Fotografier, plus maskinnamnskylt och produktionsproblem observerade
Med den informationen kan en offert bygga på mått snarare än på antaganden. Utan den är den vanliga återgången den ursprungliga ritningen - och om den också saknas stödjer fotografier och nyckeldimensioner fortfarande en första utvärdering, vilket är vad våranpassad skruv- och fatprocessär designad runt. Hur en ritning blir en färdig tunna täcks undertillverkningsprocessen ochproduktionskapacitet .
10. Symtom som pekar på skruvcylindern
Wear meddelar sig själv innan det misslyckas. Signalerna nedan bevisar inte att skruvcylindern är den enda orsaken - matning, temperaturkontroll, matrisen och nedströmsutrustning förtjänar alla en kontroll - men de sätter den på listan.
· Gradvis minskning av produktionen
· Högre skruvhastighet behövs för samma resultat
· Instabilt smälttryck och stigande utgång
· Sämre mjukgöring, fler ytfel
· Ökande väggtjockleksvariation
· Synliga repor, gropbildning eller korrosion på flygningar
· Upprepad reparation av samma komponent
Surging i synnerhet har flera möjliga orsaker, ochfelsökningsguide för instabil extruderingsutgång skiljer orsakerna på skruvsidan från de på processsidan. Om man misstänker slitage men linjen inte kan stoppas,inspektion utan rivning beskriver vad som kan kontrolleras på plats. Intilliggande PVC-plikt som t.exPVC-film och ark ochPET-flingor och ommalning extrudering följer samma slitagelogik med olika temperaturfönster.
Behöver du hjälp med ett PVC-rörskruvfat?
Skicka oss maskinmodell, rördiameter, formulering och måleffekt så kommer vi att rekommendera en fatstorlek och konstruktion. PIPLL tillverkar koniska och parallella dubbelskruvar och enkla skruvar för PVC-rör, profiler, plåt och granuleringslinjer.
· Allmänna PVC-koniska dubbelskruvar från Φ45/100 till Φ80/156, med standardspecifikationer i lager
· Kompatibla set för Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei och andra större byggen
· Nitrerade och bimetalliska alternativ anpassade till fyllnadsladdning och driftstemperatur
Kontakta oss nu
Eric Dong | Medgrundare |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com