Languages
PVC-ventilport vs vakuumventilering för hård PVC-pelletering | PIPLL
Behöver du en ventilationsport eller vakuumventilering för hård PVC-pelletering
- Varför PVC-ventilering är ett processbeslut inte en standarduppgraderingTransparent hård PVC-pelletering bedöms ofta av vad som kommer ut i slutet av raden: klarhet, färgkonsistens, pelletsdensitet, lukt och frånvaron av svarta fläckar eller bubblor.När kvaliteten blir instabil frågar många processorer omedelbart om de behöver ett vakuumsystem. Andra antar att en ventilationsöppning alltid är en uppgradering över en stängd pipa. Ingetdera antagandet är tillförlitligt.En ventileraden skruvpipakan hjälpa till att släppa ut luft, fukt och flyktiga komponenter. Vakuumventilation kan ge starkare devolatilisering när applikationen verkligen behöver det. Men en dåligt anpassad ventilport, otillräcklig smälttätning eller instabil skruvprofil kan skapa nya problem: material som läcker från ventilen, inkonsekvent uteffekt, överdriven uppehållstid, kontaminering och ännu mer synliga defekter.För hård PVC-pelletisering är den rätta frågan inte bara: "Ska vi lägga till vakuum?" Den användbara frågan är: Vad behöver tas bort från smältan, och kan skruvcylindersystemet exponera och släppa det utan att skada PVC?På PIPLL närmar vi oss en enda skruvcylinder för PVC som en komplett processkomponent. Ventilationsporten, skruvprofilen, L/D-förhållandet, kompressionsbeteendet och nedströms tryckkravet måste fungera tillsammans.
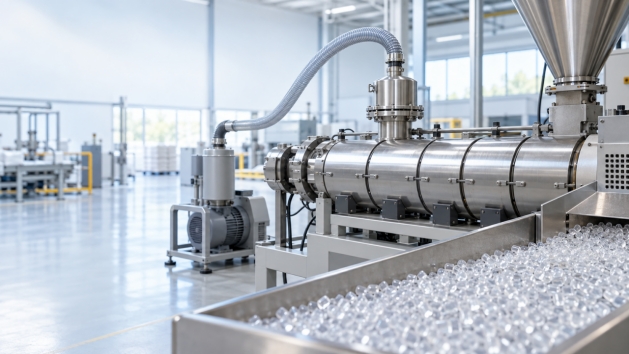
Utvald bild. Illustrativ pelletering av stel PVC med vakuumventilation; detta är inte ett fotografi av en specifik PIPLL eller kundanläggning.
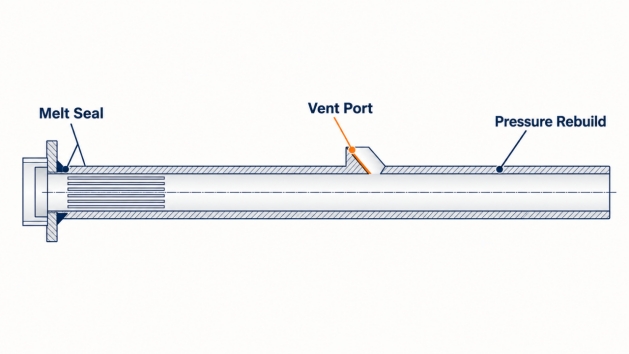
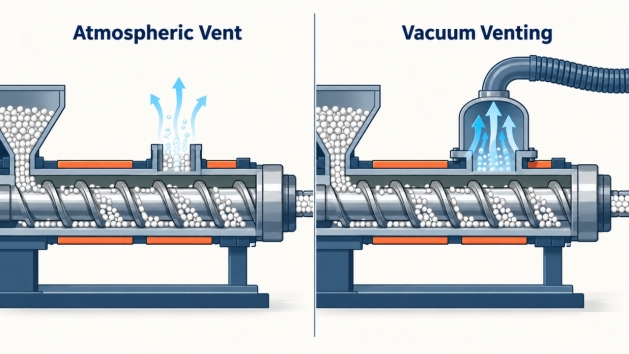
- Ventilport och vakuumventilation är inte samma sakEn atmosfärisk ventilationsöppning är en öppning i cylindern som gör att medbringad luft och låga nivåer av ånga kan strömma ut under normala tryckförhållanden. Ett vakuumventilationssystem ansluter ventilationszonen till en vakuumkälla. Det sänker trycket runt den exponerade smältan och kan förbättra avlägsnandet av fukt, luft och flyktiga komponenter.Båda alternativen kräver att materialet når ventilationszonen i rätt skick. PVC-materialet bör vara tillräckligt mjukgjort för att släppa ut gaser, men inte pressas så aggressivt att smältan rinner ut genom öppningen.·En stabil smält- och transportsektion före ventilen· En smälttätning eller tryckbyggande sektion som förhindrar material från att svämma över ventilationsöppningen· En dekompressions- och ventileringszon, följt av en nedströmssektion som återuppbygger trycket för pelletiseringDet är därför att lägga till ett hål i en standardpipa inte är detsamma som att designa en ventilerad enkelskruv och cylinder för plastextruderanvändning.
Figur 1. Allmäntsäkert PIPLL-koncept med ventilerat fat. Smälttätningen, ventilationsporten och tryckåteruppbyggnadsfunktionerna måste fungera som en processsekvens. Alla mått och tillverkningsdetaljer har tagits bort.
- När ett icke ventilerat fat kan räckaEtt stängt, icke-ventilerat fat är inte automatiskt en svaghet. Det kan vara det rätta valet när PVC-materialet och processen är stabila.En icke-ventilerad enskruvshylsa kan vara tillräckligt när:·Den styva PVC-formuleringen är ren, torr och konsekvent· Virgin material används med lite eller inget återvunnet innehåll· Det finns inga bubblor, skumbildning, lukt eller synliga flyktiga defekter· Utgången är stabil och smältkvaliteten är redan acceptabel· Processen har inga tecken på instängd luft, kvarvarande fukt eller föroreningsöverföringOm genomskinlig PVC blir gul eller utvecklar svarta fläckar på grund av överdriven skjuvning, nedbrutna rester eller en död zon i skruvrörssystemet, kommer vakuum ensamt inte att åtgärda grundorsaken. Skruvdesign, övergångsprofil, yttillstånd och rengöringspraxis bör ses över först.När en atmosfärisk ventilationsport kan hjälpaEn atmosfärisk ventilationsport kan vara ett praktiskt mellanalternativ när processen behöver släppa ut medbringad luft eller en begränsad mängd ånga, men inte kräver djup vakuumdevolatilisering.Det kan vara värt att tänka på när:·Materialet innehåller en kontrollerad andel ren inre omslipning· Luft dras med under utfodring eller blandning· Mindre porositet eller inkonsekvent pelletsdensitet uppträder ibland· Formuleringen producerar begränsad ånga under bearbetning· Produktionen är tillräckligt stabil för att upprätthålla en kontrollerad fyllnadsnivå vid ventilationszonenEn atmosfärisk ventil är inte avsedd att ta bort alla flyktiga komponenter. Dess huvudsakliga syfte är att ge gaser en flyktväg utan att göra processen onödigt aggressiv.
Figur 2. Atmosfärisk ventilation kan släppa ut begränsad luft eller ånga. Vakuumventilation ger starkare devolatilisering när formuleringen och skruvcylinderdesignen kan stödja det.
- När vakuumventilation är värt att övervägaVakuumventilering blir mer relevant när kvalitetsfrågan är kopplad till fukt, instängd gas, lukt, flyktig förorening eller variation i återvunnet material.Styv PVC-pelletisering kan dra nytta av vakuumventilering när:·Omslipad eller återvunnen PVC används i en meningsfull procentandel· Råmaterial har inkonsekventa lagringsförhållanden eller kvarvarande fukt· Pellets visar bubblor, hålrum, skummande eller instabil densitet· Färdigt material bär på en oönskad lukt eller flyktiga rester· Processen måste förbättra klarheten och visuell konsistens i transparent PVC· Formuleringen innehåller komponenter som avger ånga eller gas under bearbetningFör återvunnet material kan vakuum vara värdefullt eftersom utmaningen inte är begränsad till fukt. Omslipning kan införa luft, ytföroreningar, kvarvarande flyktiga ämnen och inkonsekvent värmehistoria. Vakuumventilering ska fortfarande behandlas som ett processverktyg, inte som ett substitut för materialsortering, rengöring, siktning eller korrekt skruvdesign.Varför en vakuumport kan göra PVC-bearbetning värreEn vakuumventil kan skapa problem om den läggs till utan att ta hänsyn till skruvprofilen och piplayouten.·Smälta kommer ut från ventilationsöppningen· Ventilationsblockering orsakad av materialansamling· Instabil vakuumnivå orsakad av läckor eller dålig rörledning· Otillräcklig smältning före ventilationszonen· För mycket dekompression, vilket orsakar dålig transportstabilitet· Lång uppehållstid som ökar risken för PVC-nedbrytning· En skruvprofil som inte återuppbygger trycket effektivt efter avluftningFör värmekänslig PVC kan en instabil ventilerad process vara värre än en ordentligt kontrollerad process med stängt fat. Den viktigaste designfunktionen är smälttätningen före ventileringszonen. Det skapar tillräckligt med tryckkontroll för att hålla polymeren inne i cylindern samtidigt som gaserna kan strömma ut. Efter avluftning måste den nedströms belägna skruvsektionen transportera och återkomprimera smältan stadigt mot formen.
- Barrel Vent Port är bara hälften av designenEn ventilöppning ändrar pipan. Det ändrar också skruvkravet. När PIPLL granskar en ventilerad enkelskruvshylsa för PVC, bör den tekniska granskningen inkludera:·Extruderdiameter och aktuellt L/D-förhållande· PVC-typ och krav på transparens· Nytt material, omslipningsprocent och källa till omslipning· Stabilisatorpaket, fyllmedelsnivå och tillsatser· Strömeffekt, måleffekt och aktuell smälttemperatur· Befintlig skruvritning och placering av ventilationsöppningen· Typ av defekt: bubblor, lukt, gulning, svarta fläckar, utgångsfluktuationer eller materialläckage· Skick på befintlig skruv och cylinder, inklusive slitage, korrosion och avlagringarDenna information hjälper till att avgöra om den korrekta lösningen är att behålla den stängda cylindern och optimera skruvprofilen, lägga till en atmosfärisk ventileringsport, använda vakuumventilation med en specialdesignad tvåstegsskruv, reparera slitna komponenter först eller förbättra materialförberedelsen innan extrudern byts.Materialval spelar fortfarande rollVentilationsprestanda beror på processgeometri, men slitage och korrosionsbeständighet påverkar fortfarande stabiliteten på lång sikt. En nitrerad skruvcylinder kan passa många vanliga PVC-extruderingsapplikationer. En bimetallisk enskruvspipa kan övervägas där nötning, korrosion eller kontaminering av återvunnet material skapar ett mer krävande serviceförhållande.Men materialval bör följa processanalys. Ett premium fatmaterial kan inte kompensera för en felaktig ventilationszonslayout, dålig smälttätning eller överdriven termisk historia.
- En praktisk beslutstabell
Processtillstånd Rekommenderad utgångspunkt Ren, torr, stabil jungfrulig styv PVC utan flyktiga relaterade defekter Det kan räcka med ett icke ventilerat fat Mindre medbringad luft eller begränsad ånga med stabilt råmaterial Utvärdera en atmosfärisk ventilationsport Återvunnen PVC, fuktvariationer, lukt, bubblor eller flyktiga kvalitetsproblem Utvärdera vakuumventilation med en specialdesignad skruvprofil Smälta läcker från en befintlig ventil Granska smälttätning, skruvgeometri, påfyllningsnivå, ventileringsplats och nedströmstryck Gulande eller svarta fläckar utan bubblor eller lukt Se över skjuvning, döda zoner, slitage och rengöring innan du antar att vakuum behövs Högt omslipningsinnehåll med inkonsekvent kvalitet Se över materialberedning och överväg att vakuumventilera är en del av en komplett processlösning - Hur PIPLL stöder PVC-ventileringsbeslutPIPLL börjar inte med antagandet att varje PVC-pelleteringslinje behöver vakuum. Som tillverkare av anpassade extruderskruvar kan PIPLL granska den befintliga skruvritningen, cylinderlayouten, materialinformationen och defektbeskrivningen för att identifiera om problemet är relaterat till ventilation, skruvgeometri, slitage, retention eller driftsförhållanden.För en ny ventilerad enskruvspipa är målet att skapa en stabil sekvens: smält PVC på ett säkert sätt, bygg en kontrollerad smälttätning, släpp ut gaser vid ventilen, återuppbygga trycket och pelletisera konsekvent.SlutsatsEn ventilationsport är inte en universell uppgradering, och vakuumventilation är inte ett botemedel mot varje PVC-defekt. För ren och stabil styv PVC kan en icke-ventilerad enskruvshylsa vara det bästa valet. För måttlig luft- eller ångutsläpp kan det räcka med en luftventil. För återvunnen PVC, fuktvariationer, lukt, bubblor eller flyktiga instabiliteter kan vakuumventilering vara motiverad.Det korrekta beslutet beror på materialet, defekten, drifttillståndet och den kompletta skruvcylinderkonstruktionen. PIPLL tillverkar skräddarsydda enskruvade fat för PVC-extrudering och pelletiseringstillämpningar. Om du funderar på en ventilationsöppning, vakuumpipa eller ersättningsskruv, skicka dina maskindetaljer, aktuell skruvritning, materialinformation och bilder på defekten för en teknisk granskning.Relaterad läsning: Hur skruvdesign hjälper till att förhindra gulning och svarta fläckar i transparent stel PVC-pelletisering.Teknisk och säljkontaktHarry Jiang | PIPLL | Skruv- och fatlösningar för plastextruderingStödjer extruderingstillverkare med skräddarsydda skruv- och cylinderlösningar för PVC, PE, PP, PET och andra polymerbearbetningsapplikationer.E-post: Harry@pipll.com | WhatsApp: +86 182 6854 1152 | Webbplats: www.pipll.com