Languages
Parallell Twin Screw Barrel: De fyra huvudtyperna och hur man väljer en
Parallell Twin Screw Barrel: De fyra huvudtyperna och hur man väljer en
Rotationsriktning och sammankoppling ger fyra arkitekturer - och var och en är byggd för ett annat jobb på linjen.
Parallell Twin Screw Barrel · Twin Screw Typer · Extrudering och sammansättning
1. Vad en parallell dubbelskruvspipa egentligen är
En parallell dubbelskruvcylinder håller två skruvar i två tätt matchade hål som förblir parallella längs hela bearbetningslängden. Till skillnad från en konisk design ändras inte skruvdiametern från matning till utmatning.
Den viktiga konsekvensen är att pipan aldrig är en fristående reservdel. Skruvar och pipa fungerar som ett matchat set, och måtten som förenar dem måste överensstämma:
·Mittavstånd mellan de två hålen
·Skruvprofil och flyggeometri
·Radiellt spel mellan skruv och hål
·Foderöppningsläge och storlek
·Uppvärmning och kyla layout
·Anslutning och växellåda gränssnitt
Parallella dubbelskruvsystem används över ett brett produktionsområde: PVC-rör och profil , polyolefinrör och film , WPC och SPC-kort pelleterings- och kompounderingslinjer. Samma fatform tjänar dem alla, vilket är precis därför den interna arkitekturen - inte de yttre dimensionerna - avgör om den fungerar. Vår applikationsöversikt listar polymergrupperna vi bygger för.
NYCKELINSIKT Maskinarkitekturen avgör plikten. Pipan utför det bara - varför den första frågan aldrig är "hur lång", utan "vilken typ av dubbelskruv är detta".
2. Två axlar definierar varje tvillingskruvdesign
Dubbelskruvmaskiner beskrivs vanligtvis efter märke eller applikation, vilket döljer det faktum att de är byggda från två oberoende val. När du separerar dessa val blir hela familjen lätt att läsa.
Axel Alternativ Vad den avgör Rotationsriktning Samroterande / motroterande Hur materialet färdas: blandningsbana kontra slutna kammare Ingripande Ingripande / icke-ingripande Hur starkt skruvarna griper: skjuvnivå och positiv transport Geometri Parallell/konisk Foderintag, vridmomentfördelning och hur pipan byts ut Kombinera de två första axlarna och du får de fyra praktiska arkitekturerna: samroterande samroterande, motroterande sammangripande, icke-ingripande motroterande och icke-ingripande samroterande. Den tredje axeln, geometri, är ett separat beslut - akonisk dubbelskruvpipa och en parallell pipa kan dela samma rotationsriktning och ändå bete sig väldigt olika.
Detta är inte akademiskt. Klassificeringen förutsäger vad en maskin kan och inte kan göra, och det är anledningen till att två citat för 'samma storlek' fat kan beskriva helt olika komponenter. En leverantör somtillverkar båda familjerna kommer att fråga vilken arkitektur du kör innan du diskuterar dimensioner överhuvudtaget.
3. Samroterande sammankoppling: den sammansatta arbetshästen
Båda skruvarna vrids på samma sätt. Materialet följer en åttasiffra runt de två skruvarna, överförs kontinuerligt från en kanal till den andra, och vingarna torkar varandra när de svänger.
Den kombinationen producerar intensiv distribuerande och dispersiv blandning, vilket är anledningen till att samroterande sammangripande maskiner dominerar blandning, masterbatch och reaktiv extrudering. När en formulering måste vara enhetlig – pigment, tillsatser, glasfiber, fyllmedel – är det geometrin som ger den.
·Compounding och masterbatch, inklusivefyllda och glasförstärkta föreningar
·Reaktiv extrudering och funktionell tillsatstillverkning
·Formuleringar där dispersionskvaliteten avgör produkten
·Återvunnet och blandat råmaterial som behöver homogeniseras
Eftersom blandning är aggressiv till sin design, körs slipmedelsformuleringar på denna arkitektur vanligtvis med bimetallskruvar och fat. Blandningskvaliteten är inte den begränsande faktorn – ytslitage är det. Våra anteckningar omhög CaCO3-blandning ochkalciumkarbonat i plast täcker den sidan av problemet.
4. Motroterande ingrepp: slutna kammare och positiv transport
Här vrids skruvarna i motsatta riktningar, så att vingarna griper in och fångar in material i en serie slutna C-formade kammare som skjuts axiellt längs pipan. Eftersom materialet är inneslutet och flyttas mekaniskt i stället för att dras, är transporten positiv och tryckuppbyggnaden är stark.
PIPLL:s motroterande parallella område är byggt kring en helt sammankopplande konjugatdesign som bildar de förseglade C-kamrarna. Det är det som gör direkt PVC-pulvermatning praktisk: de slutna kamrarna eliminerar överbryggning och glidning som en icke-positiv transportgeometri stöter på med pulver. Den totala skjuvningen förblir låg och skonsam, vilket är viktigt för en polymer som är lika värmekänslig som PVC.
PIPLL motroterande parallell dubbelskruvcylinder Räckvidd Skruvdiameter Φ45 – Φ300 L/D-förhållande 16 – 40 (anpassningsbar) Basmaterial 38CrMoAlA förstklassigt legerat stål Ytalternativ Bimetallcylinder och skruv, nitrering, elektrokromisering Typisk tjänst Rör, profiler, brädor, WPC, SPC golv, pelletisering Ersättningsset är byggda för att matcha de stora maskinbyggen snarare än till en generisk standard, eftersom gränssnittsdimensionerna skiljer sig från en tillverkare till en annan. Referenssidor för de vanligaste inkluderarKraussMaffei KMD-serien ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS ochWeber DS-serien , medKabra ,Mikrosan MCV ochLuigi Bandera 2B HTS omfattas också.
·Stel och fylld PVC-rör och profil
·WPC och SPC golvdär dimensionsstabilitet är avgörande
·Pelleterings- och återvinningslinjer
·Värmekänsliga eller högviskösa formuleringar
5. Icke-ingripande: hög fri volym och skonsam hantering
I en icke-ingripande konstruktion greppar de två skruvarna inte alls. Geometriskt är det närmare två enkla skruvar som delar en pipa, och materialtransport är beroende av motstånd och friktion snarare än positiv förskjutning.
Transporteffektiviteten är lägre och läckageflödet högre, men den fria volymen är stor och skjuvningen är minimal. Den handeln gör icke-ingripande geometri användbar för devolatilization - där flyktiga ämnen behöver utrymme för att fly - och för skjuvkänsliga föreningar som skulle skadas av en aggressiv blandningssektion.
Där kravet helt enkelt är skonsam transport plus en stabil smälta, en välkonfigureraden skruvpipa är ofta det mer ekonomiska svaret, och för återvinningsavgift specifikt aåtervinnings- och granuleringsskruv gör samma jobb med färre rörliga delar.
6. Parallell eller konisk: tredje axeln
Parallella och koniska tvillingskruvar jämförs ofta som om en helt enkelt vore bättre. De är olika maskinkonfigurationer, och skillnaden visar sig först vid matningsänden.
Parallell dubbelskruv Konisk dubbelskruv Skruvform Konstant diameter längs längden Avsmalnande — större vid matningen, mindre vid utmatningen Foderintag Standard matningsöppning Stort intagsområde, bra för pulver med låg bulkdensitet Vridmoment Fördelat längs skruvlängden Högt vridmoment tillgängligt i matningsänden Underhåll Modulär, lätt att konfigurera om Koniska mått måste matchas som ett par Den praktiska skillnaden är var varje geometri förtjänar sin plats. Koniska maskiner med en avsmalnande matningssektion hanterar PVC-pulver med låg bulkdensitet särskilt bra och är standardvalet för små och medelstora styva PVC-rör och profillinjer — sekonisk dubbelskruv av PVC för allmänt ändamål . Parallella maskiner håller en konstant diameter, vilket passar högeffekts- och multiformuleringsanläggningar där längre bearbetningszoner och modulär konfiguration är viktigare.
En regel är viktigare än någon jämförelsetabell: en reservdel måste matcha den installerade extrudertypen. En konisk cylinder kan inte ersättas med en parallell maskin, eller tvärtom, utan en omdesign av maskinen. Vi täcker den ersättningslogiken i detalj iparallell dubbelskruv cylinder PVC-guide .
NYCKELINSIKTVälj arkitektur när du köper maskinen. När du byter ut skruven och pipan, matcha vad maskinen redan är.
7. Matcha arkitekturen med plikten
Läs tabellen nedan från tjänsten baklänges. De flesta valmisstag kommer från att välja en välbekant geometri och sedan be den göra ett jobb som den aldrig var designad för.
Tull Vanlig arkitektur Varför Compounding, masterbatch, fyllda föreningar Samroterande sammankoppling Intensiv blandning; självtorkande flyg Styv PVC-rör och profil Motroterande ingrepp Slutna kammare, positiv transport, låg total skjuvning WPC och SPC golv Motroterande ingrepp Hög fyllnadsladdning och dimensionskontroll Återvunnet flingor och film Samroterande sammankoppling Blandat råmaterial behöver homogeniseras Devolatilisering Icke-ingripande Stor fri volym, minimal skjuvning Två intilliggande rader kan se likadana ut på papper och bete sig väldigt olika i produktionen. Återvunna flingor och jungfrulig extrudering, till exempel, skiljer sig mindre i polymer än i foderkonsistens - en behöver homogeniseringskraft, den andra behöver stabil transport. Det är den nivån som arkitekturen måste väljas på, och det är därför valet börjar med materialhistorien snarare än med en skruvdiameter.
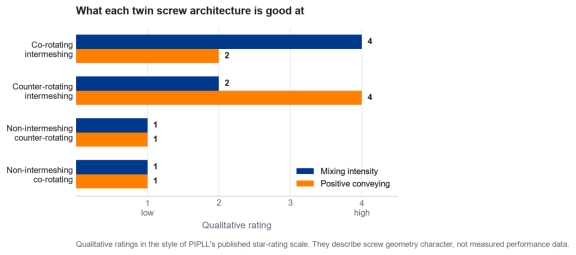
Vad varje dubbelskruvsarkitektur är bra på. Betygen är kvalitativa och beskriver geometrin, inte uppmätt prestanda.
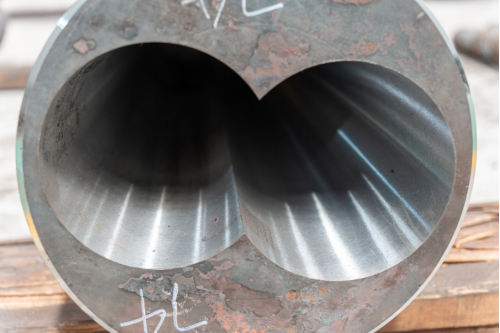
Ett parallellt hål med dubbelskruv: två matchade hål som hålls i en cylinderkropp. Centrumavstånd och hålets geometri måste överensstämma med skruvarna innan något annat bestäms.
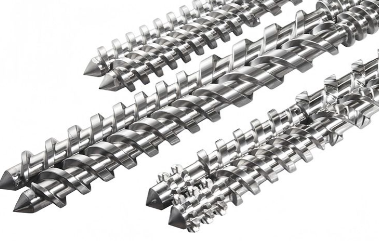
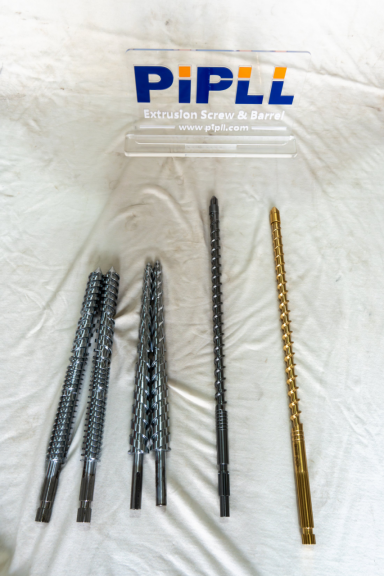
Ett matchat parallellt dubbelskruvpar. Skruvar och pipa är utformade som ett set, inte som oberoende reservdelar.
- 8. Slitage, korrosion och fatets materialbeslutNär geometrin väl är rätt bestäms livslängden av vad materialet gör med metallytan. Två mekanismer dominerar. Slipmedel – kalciumkarbonat, talk, glasfiber – mals vid gängorna och borrningen. Frätande föreningar angriper samma ytor kemiskt. PVC med hög fyllnadsladdning gör båda på en gång.PIPLL publicerar fyra bimetalliska legeringar av denna anledning, och valet är en byte mellan slitstyrka, korrosionsbeständighet och arbetstemperatur snarare än ett sökande efter den hårdaste tillgängliga ytan.
Legering Bära Korrosion Lager Hårdhet Max temp PIPLL01 (Fe-Ni-Cr-B) Mycket bra Bra 2–3 mm HRC 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) Bra Mycket bra 1,5–2 mm HRC 50–58 ≤450°C PIPLL03 (Ni-Cr-Co-VB) Mycket bra Mycket bra 1,5–2 mm HRC 55–60 ≤450°C PIPLL04 (Ni-WC-Cr-B) Excellent Mycket bra 1,5–2 mm HRC 55–65 ≤600°C Skruvar iscensatta för slutinspektion. Legeringsgrad och flyggeometri registreras mot den pipa som de kommer att matchas till.
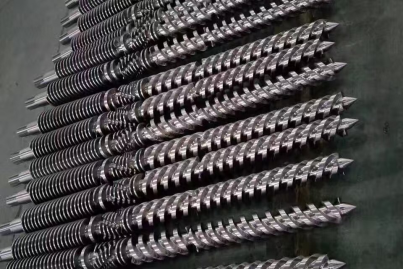
Bimetallskruvar i produktion. Legeringslogiken som skyddar piphålet gäller även skruvgängorna.
För ofylld och lätt fylld drift är en nitrerad skruv och pipa vanligtvis det kostnadseffektiva svaret: ett 0,4–0,6 mm nitrerat lager vid HV900–1100, som PIPLL publicerar som 2–3 års tjänst i lågfyllningsapplikationer. Där laddningen av slipmedel är kontinuerlig,bimetallisk tunna och dess matchadebimetallisk extruderingsskruv bära kostnaden för legeringsskiktet under ett längre serviceintervall. Avvägningen mellan de två konstruktionerna framgår av vår anteckning ombimetalliska och nitrerade skruvfat , och logiken legering för applikation inval av bimetalllegering .
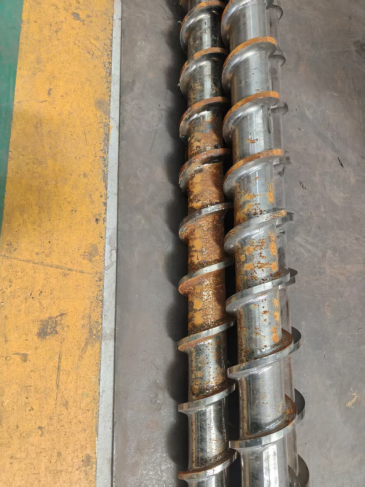
En utdragen skruv som visar kombinerat slitage och korrosion. Lokaliserade skador som denna pekar vanligtvis på formulering och temperatur, inte bara på drifttimmar.
NYCKELINSIKTMatcha legeringen till den faktiska formuleringen och driftstemperaturen. En hårdare yta är inte automatiskt det rätta svaret.
9. Vad du ska skicka för en korrekt offert
En parallell dubbelskruvcylinder kan inte citeras exakt utifrån en skruvdiameter enbart. Ju mer av följande du kan tillhandahålla, desto färre antaganden måste göras.
·Extrudertillverkare, modell och applikation
·Original skruv- och pipritning, om tillgänglig
·Skruvdiameter, total längd och L/D-förhållande
·Centrumavstånd och nyckelanslutningsmått
·Formulering och ungefärlig fyllnadsprocent
·Strömutgång, skruvhastighetsområde och smälttryck
·Material av befintlig skruv och pipa
·Foton, mått och produktionsproblemet du ser
Om det inte finns någon ritning kan ett slitet skruv- eller fatprov med detaljerade fotografier och nyckelmått fortfarande stödja en första teknisk utvärdering. Vårskräddarsydd skruvtillverkning processen är uppbyggd kring exakt den situationenarbetsflöde för tillverkning täcker hur en ritning blir ett färdigt par, ochproduktionskapacitet bakom är det som möjliggör korta ledtider på standardspecifikationer. Samma informationschecklista gäller föranpassade ersättningsprojekt av vilken storlek som helst.
10. Hålla församlingen vid liv
Livslängden beror mycket mer på drift än på kalendern. PIPLL:s allmänna PVC-koniska serie publiceras som 2–3 år i lågfyllningsapplikationer; nötande, kraftigt fyllda och frätande verkan förkortar det, och bimetallkonstruktionen förlänger den.
Slitage är sällan enhetligt, och det är värt att mäta innan det blir ett kvalitetsproblem. Utgång som behöver en högre skruvhastighet för samma resultat, drivande smälttryck och växande dimensionsvariation är de vanliga första signalerna.
·Kontrollera slitage utan att dra isär linan:inspektion utan rivning
·Instabil utgång som inte är ett skruvproblem:extruder svallande
·När beslutet är att reparera eller byta ut:ersättningsguide
·Linerbaserad konstruktion för upprepat slitage:fat med invändig foderhylsa
·Hög fyllmedelsbelastning i praktiken:hög-CaCO3-föreningar
En parallell dubbelskruvspipa är en förbrukningsvara som betalar sig antingen mycket långsamt eller mycket snabbt. Specificerat mot den verkliga plikten - geometri först, sedan legering, sedan dimensioner - kör den i åratal med förutsägbar effekt. Specificerad mot enbart en storlek blir den en återkommande underhållsrad.
Behöver du hjälp med att specificera en parallell dubbelskruvspipa?
Berätta för oss maskinen, formuleringen och plikten så rekommenderar vi en geometri och en legering. PIPLL tillverkar parallella och koniska dubbelskruvar och enkla skruvar för extruderings- och blandningslinjer, inklusive kompatibla ersättningsset för de stora maskinbyggen.
·Motroterande parallella pipor från Φ45 till Φ300, L/D 16–40
·Kompatibla set för KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera och andra större byggen
·Bimetalliska, nitrerade och genomhärdade alternativ för abrasiv och korrosiv användning
Kontakta oss nu
Eric Dong | Medgrundare |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com