Languages
Hvorfor ekstruder-skruer går i stykker: Fejlanalyse, før du bestiller en erstatning
-
-
Hvorfor ekstruder-skruer går i stykker: Fejlanalyse, før du bestiller en erstatning
En knækket skrue er bevis, ikke uheld. Læs bruddet, og du vil vide, om du skal købe en del eller reparere en maskine.
EKSTRADER SKRUEBRUD · ANALYSE AF SKRUEFEJL · TORSIONEL TRÆTHED · OMKØRT BØJNING
-
1. En skrue går sjældent i stykker, fordi den var overbelastet
Ekstruderingsskruer fejler næsten aldrig ved normal drift. Når man gør det, er instinktet skylden for drejningsmomentet - drevet var for stærkt, materialet for stift, operatøren for utålmodig. Overmoment knækker skruer, men i praksis forårsager bøjning flere brud end moment gør, og de to efterlader helt forskellige beviser.
Den skelnen afgør, hvad du bruger. Et momentfejl er en hændelse, du normalt kan datere og forklare. En bøjningsfejl er en tilstand, der har udviklet sig i flere måneder, og den vil gøre det samme til den næsteskruemedmindre tilstanden ændres.
-
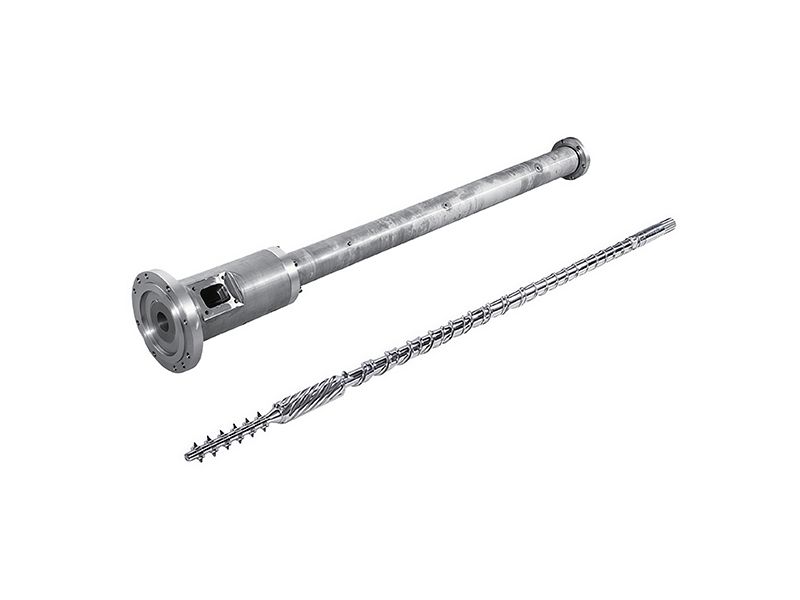
Rørekstruderskrue og tøndesæt. Geometrien og overfladebehandlingen er valgt til pligten; brudfladen fortæller dig, om det valg var nok.
-
NØGLEINDSIGT
En skrue, der gik i stykker i en af dens tykkeste sektioner, var næsten helt sikkert ikke overspændt. Det er den mest brugbare sætning i denne artikel, og det er den, der oftest ignoreres.Bryder klynges også efter applikation, og det samme gør rettelserne. ENrørskruesvigter normalt ved opstartsmoment efter en lang nedlukning, enfilm skrueved bøjning, når frigangen åbnes, og enkabelskrueom forskydningshistorien for en højkompressionszone.
-
2. Læs bruddet, før du renser noget
Brudfladen er den billigste diagnostik, der findes, og den ødelægges af en stålbørste. Fotografer det, før nogen rører det. Fire funktioner adskiller mekanismerne, og ingen af dem har brug for et laboratorium.
Hvad du ser Mekanisme Hvad det betyder for næste del Radiale revner, der løber fra flyvefladen mod midten Torsion overbelastning Én begivenhed, høj drejningsmoment spids — se efter en kold start eller tramp metal Skruen er "viklet op"; flyvepladsen nær pausen er synligt kortere Torsion overbelastning Bekræfter drejningsmoment, ikke træthed. Skruen voksede i diameter og kan være svær at fjerne En enkelt revne lige igennem, ingen radiale revner, ingen stigningsændring Omvendt bøjningstræthed En tilstand, ikke en hændelse - clearance og justering skal kontrolleres Glat progressiv zone med strandmærker, derefter et groft endeligt brudområde Træthed i høj cyklus Crack startede ved en stresskoncentration og voksede over en lang periode -
Skru skafter med deres drivende fittings. Nøglesporet og splineroden er spændingskoncentrationer, hvilket er grunden til, at en træthedsrevne så ofte starter for enden, som ingen inspicerer.
Beslutningen efter en pause er ikke det samme som en istandsættelsesbeslutning.Reparation versus udskiftningopstiller ved ombygningsarbejder, og denvedligeholdelsesrutineer det, der producerer historien, der fortæller dig, hvilken sag du er i.
-
3. Hvor den gik i stykker fortæller dig, hvad du skal tjekke
Placering er anden halvdel af diagnosen, og den er mere pålidelig end brudfladen, fordi den ikke behøver nogen fortolkning. Et overmomentfejl sker næsten altid i foderdelen, fordi det er der, hvor momentbelastningen bæres på den mindste roddiameter. En bøjningsfejl sker normalt et sted, hvor skruen er stærk, fordi det er der, der skal mest kraft til at bøje den.
Pause placering Mest sandsynligt mekanisme Første ting at tjekke Foderafsnit Torsion overbelastning Opstartsprocedure, iblødsætningstid, og om foderhalsen greb eller gled Smelte- eller overgangszone Koldstart eller et fremmedlegeme Tramp-metal beskyttelse, skærmpakke og den sidste nedlukning Drivende, kilespor eller spline Træthed plus fejlstilling Koblingsjustering og udløb — sevedligeholdelse og gearkasseguide Midt på kroppen, tykkeste sektion Omvendt bøjning Tøndeboringsslid, ovalitet og skrue-til-tønde spillerum Flyverod, under en hardfaced kam Træthed fra et sektionsskift Hvorvidthardfacingblev blandet ind i roden eller endt i et trin På en tvilling skifter den samme logik, fordi drejningsmomentet kommer gennem splines og elementkoblinger i stedet for gennem en enkelt aksel. En fejl der er oftere en spline eller element-rod problem end en kropsfraktur, ogsammensætningskonfigurationogaritmetik for opholdstidbegge starter fra akselbelastningen i stedet for fra tønden.
-
4. Overdrejningsmoment: den vigtigste operationelle årsag er en koldstart
At starte en ekstruder, før polymeren rent faktisk er smeltet, er den mest almindelige måde at knække en skrue på. Tønden læser ved sætpunktet længe før materialets kerne gør det, og drejning af en skrue mod en tønde fuld af solid polymer frembringer en drejningsmomentspids langt uden for designets konvolut. Store maskiner har brug for længere iblødsætningstider, end controlleren foreslår, og termoelementet måler metal, ikke smelter.
- Blødgør til temperatur, og hold derefter - start ikke, fordi displayet er grønt
- Jog ved lav hastighed først og lyt, i stedet for at gå direkte til løbehastighed
- Kontroller, at foderhalsen faktisk føder, ikke glider under skruen
- Log opstartsrutinen; hvis ingen kan beskrive det, er det ikke en procedure
Fremmedgenstande er den anden klassiske spids, og de kommer som regel med efterslibning eller med en ny leverandørs materiale. Degenbrugsmateriale vejoggenbrugsgranuleringer der, hvor dette dukker mest op, hvorfor tramp-metal beskyttelse hører til på linjen og ikke på vedligeholdelsesønskelisten.
Opstart er også dér, udrensningspraksis hører hjemme. En linje, der skifter farve eller kvalitet, har længere opholdstid og mere termisk eksponering, end den har brug for, hvilket er en langsommere rute til det samme sted -rense- og skiftevejledningdækker det, ogføde-hals sammenligningdækker over den fodringsadfærd, der giver koldstart i første omgang.
-
5. Omvendt bøjning: slitage er forudsætningen
Dette er den fejltilstand, der oftest bliver fejldiagnosticeret, og det er den, der er værd at forstå ordentligt. Internt tryk skubber skruen sidelæns, mens den drejer, og skruen holdes i begge ender - så den bøjer en gang pr. omdrejning i begge retninger. Det er omvendt bøjning, og det er den samme mekanisme som at bøje en wire, indtil den klikker.
Den vigtige del: for at smelten kan bøje skruen, skal der være frigang, og frigangen kommer fra slid. En skrue fejler ikke på denne måde på en tæt tønde. Det svigter på denne måde, efter at boringen og åbningerne er slidt nok til at lade skruen bevæge sig - hvilket betyder, at cylinderen allerede er uden for tolerance, når skruen knækker.
- Omvendt bøjning plus torsion fejler i meget få cyklusser, når overfladespændingen når den kritiske værdi
- Den kritiske værdi er omkring 40 % af materialets trækstyrke, fordi bøjning reducerer brugbar styrke til omkring halvdelen
- Derfor kan bruddet se pludseligt ud, selvom årsagen tog måneder
NØGLEINDSIGT
Hvis skruen knækkede fra omvendt bøjning, var tønden slidt før skruen var. Udskiftning af skruen garanterer en anden fejl - den billige halvdel af parret bliver købt to gange.Den frigang, der tillader bøjning, skal komme et sted fra. Slibende fyldstoffer åbner den hurtigst, hvorfor enalmindelig PVC-tøndeoghøjfyldte forbindelsernå denne fejltilstand tidligere end ufyldt harpiks - og hvorfor abimetallisk boringudskyder det i stedet for at forhindre det.
-
6. Roddiameteren bærer belastningen, og D³ er uforsonlig
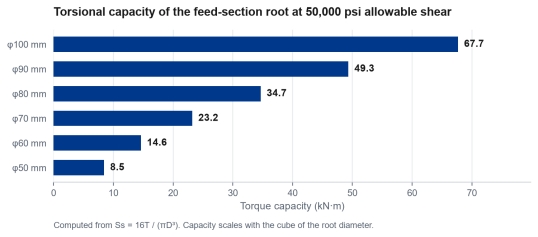
For en vridningskontrol er den sædvanlige designantagelse, at kun roddiameteren bærer drejningsmoment - flyvningen tilføjer styrke, men ikke på en måde, du kan stole på. Med en tilladt forskydningsspænding omkring 50.000 psi, omtrent halvdelen af udbyttet af en varmebehandlet 4140 skrue, er kapacitetenSs = 16T / (πD³). Terningen er hele historien.
Foder-sektionens roddiameter Momentkapacitet ved 50.000 psi tilladt forskydning 50 mm omkring 8,5 kN·m 60 mm omkring 14,6 kN·m 70 mm omkring 23,2 kN·m 80 mm omkring 34,7 kN·m 90 mm omkring 49,3 kN·m 100 mm omkring 67,7 kN·m Halver roden og du halverer ikke kapaciteten, du dividerer den med otte. Dette er grunden til, at en skrue, der er blevet omslebet eller hårdbehandlet uden opmærksomhed på roden, eller en erstatning kopieret fra en tegning med den forkerte rod, kan være meget understyrke, mens den ser identisk ud udefra.
-
Torsionskapacitet af foder-sektionens rod mod diameter, beregnet ud fra Ss = 16T / (πD³) ved 50.000 psi tilladt forskydning. Kapaciteten skalerer med terningen af roddiameteren.
Materiale følger den samme kubelogik. Et stærkere stål hæver den tilladte forskydning, men en sektionsændring er mere værd end en karakterændring - hvilket er grundenlegeringsvalg, denbimetallisk enkelt skruekasseog denbimetal skruetønderækkevidde læses sammen i stedet for som alternativer.
-
7. Stresskoncentrationer: kilegang, spline, flyveløb
Trætheden starter ikke, hvor stressen i gennemsnit er højest; det starter, hvor stressen koncentreres. I praksis betyder det kilesporet, splineroden, en skarp ændring i flyveafsnittet eller et hardfacing-lag, der ender i et trin i stedet for at blive blandet ud.
- En fil eller et kværnmærke hen over skaftet er en revnestarter, ikke en kosmetisk defekt
- Hardfacing, der stopper brat, skaber en sektionsændring - spørg efter udløbet
- Reparationssvejsninger på et skrueskaft ændrer metallurgien lokalt; de svarer ikke til en ny del
Hvor en skrue udskiftes for styrke snarere end for slid, er dengennemhærdet mulighedgiver et mere ensartet snit end et overfladebehandlet, og entilpasset skrue og tøndegennemgang kan ændre rodgeometrien i stedet for at gengive den.
Hvordan skruen blev lavet betyder også noget. ENproduktionsruteder sliber efter varmebehandling efterlader et andet restspændingsmønster end et der sliber før, og forskellen ses aldrig på en tegning.PIPLLs produktionssideangiver rækkefølgen af den grund.
Udskiftningsgeometri er også det sted, hvor brand-kompatibelt arbejde tjener sit hold. På enKraussMaffei KMDeller aTheysohn XTSskaftet og splinedetaljerne kommer fra OEM-tegningen, ikke fra et generisk mønster - hvilket er grunden tilfire tvillingearkitekturerbetyder noget, før noget bliver citeret.
-
8. Efter pausen: hvad skal du måle, før du bestiller
En erstatning bestilt fra de ødelagte halvdele reproducerer problemet. Fem målinger gør fejlen til en specifikation, og fire af dem handler om tønden, ikke skruen.
- Tøndeborings-ID ved flere aksiale positioner og enhver ovalitet
- Skrue OD på de samme positioner, inklusive de slidte zoner
- Skruens ligehed, og udløbet i drivenden
- Koblingsjustering og tilstanden af drevendens pasform
- Boringen i tilførselssektionen — hvor et momentsvigt startede
Det sæt er også det, der fortæller dig, om tønden kan reddes. ENboring, der kun er lokalt slidtkan gendannes med et ærme; en boring, der er oval eller revnet, er det ikke. Deslid tjek uden nedrivninger, hvad der fortæller dig at tage disse aflæsninger før pausen, ogudskiftningsvejledningdækker beslutningen, når du har dem.
-
Skruer og cylindersektioner holdes sammen efter fjernelse. Fotografer og mål før noget renses eller flyttes - brudfladen og slidmønsteret er beviset.
To referencer er værd at have åbne, mens du beslutter dig. Deserviceinterval benchmarksfortælle dig, om delen døde tidligt eller til tiden, og denvejledning til valg af legeringfortæller dig, om en anden konstruktion ville have ændret resultatet. Hvor ingen af dem er gældende, gælderansøgningsindekser den hurtigere vej til højre del.
-
9. Hvad skal ændres, så det ikke sker to gange
Der er kun fire håndtag, og de fleste anlæg trækker den dyreste først. Rækkefølgen nedenfor er groft sagt omkostningsrækkefølgen, omvendt.
- Opstartsprocedure: sugetid, joggetur og en skriftlig rutine - gratis
- Justering: kobling og cylinder, kontrolleret med en måleur, ikke med øjet
- Clearance: udskift eller genopbyg parret, ikke den slidte halvdel
- Sektion: skift kun roden eller materialet, hvis de første tre allerede er korrekte
Frigangshåndtaget er det, der bliver sprunget over, fordi det er det dyre. Det er også den, der betyder noget: omvendt bøjning kræver frigang for at eksistere, så et stramt, matchet par fjerner mekanismen i stedet for at udskyde den. Det er argumentet for at købe enbimetallisk skrue og tøndesom et sæt, og årsagen tilmaterialevalg guidestarter fra pligten snarere end fra delen.
NØGLEINDSIGT
Hver fejl har en billigste løsning og en dyreste løsning. Den billigste er næsten altid proceduremæssig, og det er næsten altid den, ingen ønsker at høre.Geometri er den sidste håndtag, og den der oftest forveksles med et styrkeproblem. En skrue, der stiger, fordi kompressionsprofilen er forkert, får skylden for et brud, den ikke forårsagede - dengeometri og smøremiddeltilpasningnote ogenkelt versus tvilling sammenligningadskille de to diagnoser.
-
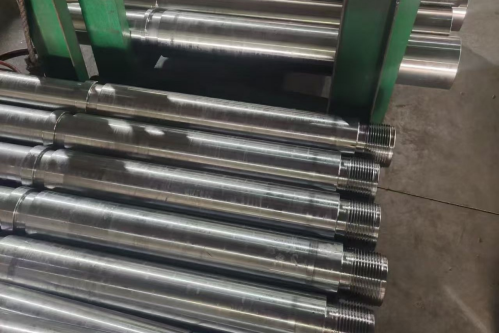
Skruer anbragt efter størrelse inden afsendelse. Roddiameter, flight OD og sektionsændringer er alle synlige på den færdige del - hvorfor en dimensionsrapport bør følge med.
De første tre håndtag er også den billigste måde at finde ud af, om den fjerde er det egentlige problem. ENhøjhastigheds enkelt skrueat pauser normalt har været kørt udenfor densoverfladehastighed kuvert, og enskummende skrueat brud normalt havde et gas- eller trykproblem, ikke et metal.
-
10. Hvad skal du sende, når du beder om en erstatning
Send fejlen, ikke kun dimensionerne. En leverandør, der kan se, hvordan delen døde, vil specificere anderledes, og en leverandør, der kun modtager en diameter, vil kopiere det, der fejlede.
- Fotografier af brudfladen før rengøring
- Hvor bruddet opstod, og hvad maskinen lavede på det tidspunkt
- Bore- og flyvemålinger fra afsnit 8
- Maskinfabrikat, model, skruediameter og L/D, plus den originale tegning
- Harpiks, fyldstof, driftstimer og den foregående dels levetid
Deinformationstjeklistehar den lange version. For proprietære maskiner, enudskiftning bygget ud fra OEM-tegningerer normalt den korteste rute, og denfremstillingsprocessenogkapacitetsider siger, hvad der er praktisk, og hvor hurtigt. Sammenlignende læsning om konstruktionsvalg er tændtbimetallisk kontra nitreretogat vælge en producent.
En sidste pointe om tvillinger. På enparallel tvillingellerkonisk tvillingakslerne er splinede og bærer drejningsmoment gennem en anden vej, så et brud er oftere en not- eller elementfejl end et kropsbrud -udskiftningsoplysninger, der er værd at bekræftelisten dækker de grænseflader, der fejler først.
Materielle familier ændrer, hvad en pause betyder.Stiv PVCkører koldt og ætsende,PEkører varmt og sejt, ogstærkt fyldte forbindelserbelaste flyvningerne hårdest af alle - så den samme brudflade peger på tre forskellige første årsager.
-
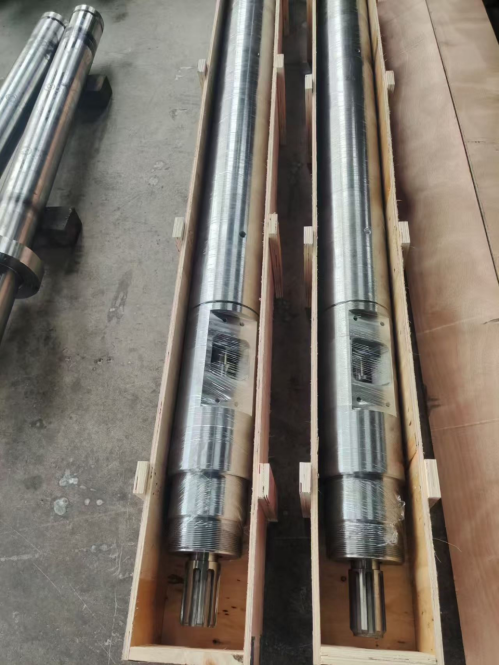
En erstatning pakket til forsendelse. Parret er det, der genopretter clearance; en skrue alene genopretter kun en del af den.
-
✔ Ekstruder-skrue- og tøndefejlsanalyse | ✔ Torsionsoverbelastning · Omvendt bøjning · Træthed
✔ Ansigtsdiagnose for brud | ✔ Roddiameter · Clearance · Justering · Brugerdefineret geometri