Languages
PVC-rørskruetønde: Matchende koniske, parallelle og enkeltskruede linjer
PVC-rørskruetønde: Matchende koniske, parallelle og enkeltskruede linjer
Stiv PVC er utilgivelig ved skruen. Den rigtige arkitektur holder smelten stabil - den forkerte viser sig som sorte pletter, bølgende og kort levetid.
PVC-rørskruetønde · Konisk dobbeltskrue · Rørekstruderingsskruetønde
1. Hvorfor skruetønden bestemmer PVC-rørkvaliteten
PVC-rørproblemer skydes ofte på formen eller formuleringen først. I praksis sætter skruen og cylinderen de betingelser, matricen skal arbejde med: hvor meget forskydning materialet ser, hvor længe det forbliver varmt, og hvor jævnt det blødgøres, før det når hovedet.
Stiv PVC giver meget lille margin. Det nedbrydes snarere end blot at blive blødt, når det er overanstrengt, og skaden er ikke reversibel:
·Overdreven forskydning hæver smeltetemperaturen og starter termisk nedbrydning
· Ujævn plastificering giver overfladefejl og dimensionsvariationer
· Lang eller inkonsekvent opholdstid forårsager sorte pletter og misfarvning
· Ustabilt smeltetryk udmønter sig direkte i rørvægsvariationer
Derfor er PVC-ekstrudering en lavforskydningsproces ved design, og hvorfor skruecylinderens geometri betyder mere her end i de fleste andrePVC applikationer . Samme logik gør sig gældende på tværs af produktsortimentet, fraUPVC afløb og vandrørtilPVC film og plade .
NØGLEINDSIGTVed PVC-rørekstrudering smelter skruecylinderen ikke kun materiale. Det afgør, om smelten når formen intakt.
2. Tre arkitekturer på ægte PVC-rørledninger
Gå gennem et røranlæg, og du vil se tre skruekonfigurationer, der udfører PVC-pligt. De er ikke udskiftelige, og hver enkelt tjener sin plads på et andet punkt i størrelses- og outputområdet.
Arkitektur Hvor det passer Karakter Konisk dobbelt skrue Lille til medium stift PVC-rør og profil Stort foderindtag til pulver, høj kompression, lav forskydning Parallel dobbelt skrue Rør-, pap- og multiformuleringsanlæg med høj output Konstant diameter, modulær, positiv transport med sammenlåsende kamre Enkelt skrue Rør med stor diameter, polyolefin og specialrør Enklere og billigere hvor pligten er smelte og pumpe, ikke sammensat Valget træffes, når linjen er specificeret, og den er fast i maskinens levetid. Det betyder noget for reservedele:en konisk dobbeltskruetøndeogen parallel dobbeltskruetønde er forskellige maskinkonfigurationer, ikke to versioner af den samme del.
3. Konisk dobbeltskrue: standarden for mindre stive PVC-rør
Den tilspidsede skrue er grunden til, at denne geometri dominerer PVC. Skruen er stor i tilførselsenden, hvilket giver et generøst indtagsområde for PVC-pulver med lav bulk-densitet, og den indsnævres mod udløbet, hvilket opbygger kompression gradvist i stedet for i et trin.
Fordi kompressionen er progressiv, forbliver forskydning moderat, og smelten bliver ikke overophedet på vej til matricen. For en polymer, der nedbrydes i stedet for blot at blive blødgørende, er det hele argumentet.
PIPLL bygger den generelle PVC-koniske serie omkring samme princip. Tønden er smedet af en enkelt barre som en integreret sømløs struktur, som fjerner flangesamlingerne, hvor smeltet PVC kan lække og nedbrydes. Kompressionsforholdet er indstillet mellem 2,5:1 og 3,5:1 for at blødgøre grundigt uden at skubbe forskydning forbi det punkt, hvor PVC begynder at nedbrydes.
Konisk dobbeltskruet cylinder til PVC PIPLL-specifikation Basisstål 38CrMoAlA, med proprietær ionnitrering Nitreret lag 0,4 – 0,6 mm ved HV900 – 1100 Udgivet levetid 2 – 3 år i lavfyldningsapplikationer Kompressionsforhold 2,5:1 – 3,5:1 Radial frigang 0,1 – 0,15 mm Temperaturkontrol 3 – 5 uafhængige varmezoner, enkelt udluftningssystem Bearbejdningstjek 100% test før forsendelse Anvendelser går ud over almindelige rør: konstruktionsprofiler, plade til forskalling, granulering, kantbånd og tætningslister er alle fremstillet på denne geometri. Hvor røret er stærkt fyldt, bruges den samme arkitektur med en anden legering - sehøjfyldende polymer konisk dobbeltskruetønde .
4. Parallel dobbeltskrue: når en rørledning går parallelt
Parallelle maskiner holder en konstant skruediameter langs hele forarbejdningslængden. De er modulopbyggede, nemmere at vedligeholde, og de holder en længere forarbejdningszone med ensartet drejningsmomentoverførsel - hvilket er grunden til, at de optræder i høj-output og multi-formuleringsanlæg.
Den modsat roterende version er den, der betyder noget for PVC. Dets sammenlåsende konjugatdesign fanger materiale i lukkede C-formede kamre og skubber det fremad mekanisk, så transporten er positiv, og trykopbygningen er stærk. Direkte PVC-pulverfodring bliver praktisk, fordi de lukkede kamre ikke tillader brodannelse og glidning, som ikke-positiv transport løber ind i med pulver, og den overordnede forskydningskarakter forbliver skånsom nok til stiv PVC.
PIPLL modsat roterende parallel dobbeltskruet cylinder Rækkevidde Skrue diameter Φ45 – Φ300 L/D-forhold 16 – 40 (tilpasses) Grundmateriale 38CrMoAlA førsteklasses legeret stål Overflade muligheder Bimetal tønde og skrue, nitrering, elektroforkromning Typisk pligt Rør, profiler, brædder, WPC, SPC gulvbelægning, pelletisering Kompatibilitet er normalt den afgørende faktor mellem leverandører, fordi grænsefladedimensionerne er forskellige fra maskinbygger. PIPLL bygger sæt til at matche de almindelige builds direkte —KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS ogWeber DSblandt dem - i stedet for at arbejde ud fra et generisk mønster.
For pelletering og genbrugspligt på samme arkitektur, denpelleterende konisk dobbeltskruetønde side dækker varianterne af sukkerterninger og strengskåret, og genbrugsformuleringer håndteres medgenbrugsmateriale tøndekonfiguration.
5. Enkelt skrue: hvor den stadig vinder på rør
En enkelt skrue er den enklere maskine, og for en lang række af røropgaver er enklere korrekt. Hvor opgaven er at smelte og pumpe en ensartet smelte ind i en matrice - snarere end at sammensætte eller homogenisere - gør en enkelt skruelinje det med færre variabler og lavere omkostninger.
·HDPE, PP og PVC dobbeltvægget bølgerør med stor diameter
· UPVC solid-væg rør og kabelbeskyttelsesrør
· Varmt- og koldtvandsrør i PP-R, PE-RT og PE-X
· Medicinsk PVC-rør og specialrør
· PMMA, PC og ABS industrirør
Konfigurationerne er forskellige afhængigt af opgaver. Barriereskruedesign forbedrer smelteeffektivitet og smeltehomogenisering for polyolefinrør med høj output, en sammenligning værd at læse ibarriereskrue kontra konventionel skrue . Maddock- og ananas-blandingssektioner håndterer smeltehomogenisering, hvor kravet blot er ensartethed, og rillet foderkonstruktion understøtter stabile faste stoffer, der transporteres i høj-output-linjer - afvejningen mellem det og en glat boring er angivet irillet foder kontra glatte tønder .
Hele udvalget af rør- og rørydelser, inklusive bølge-, komposit- og flerlagskonstruktion, er dækket afrør- og rørekstruderingsskruetønder .
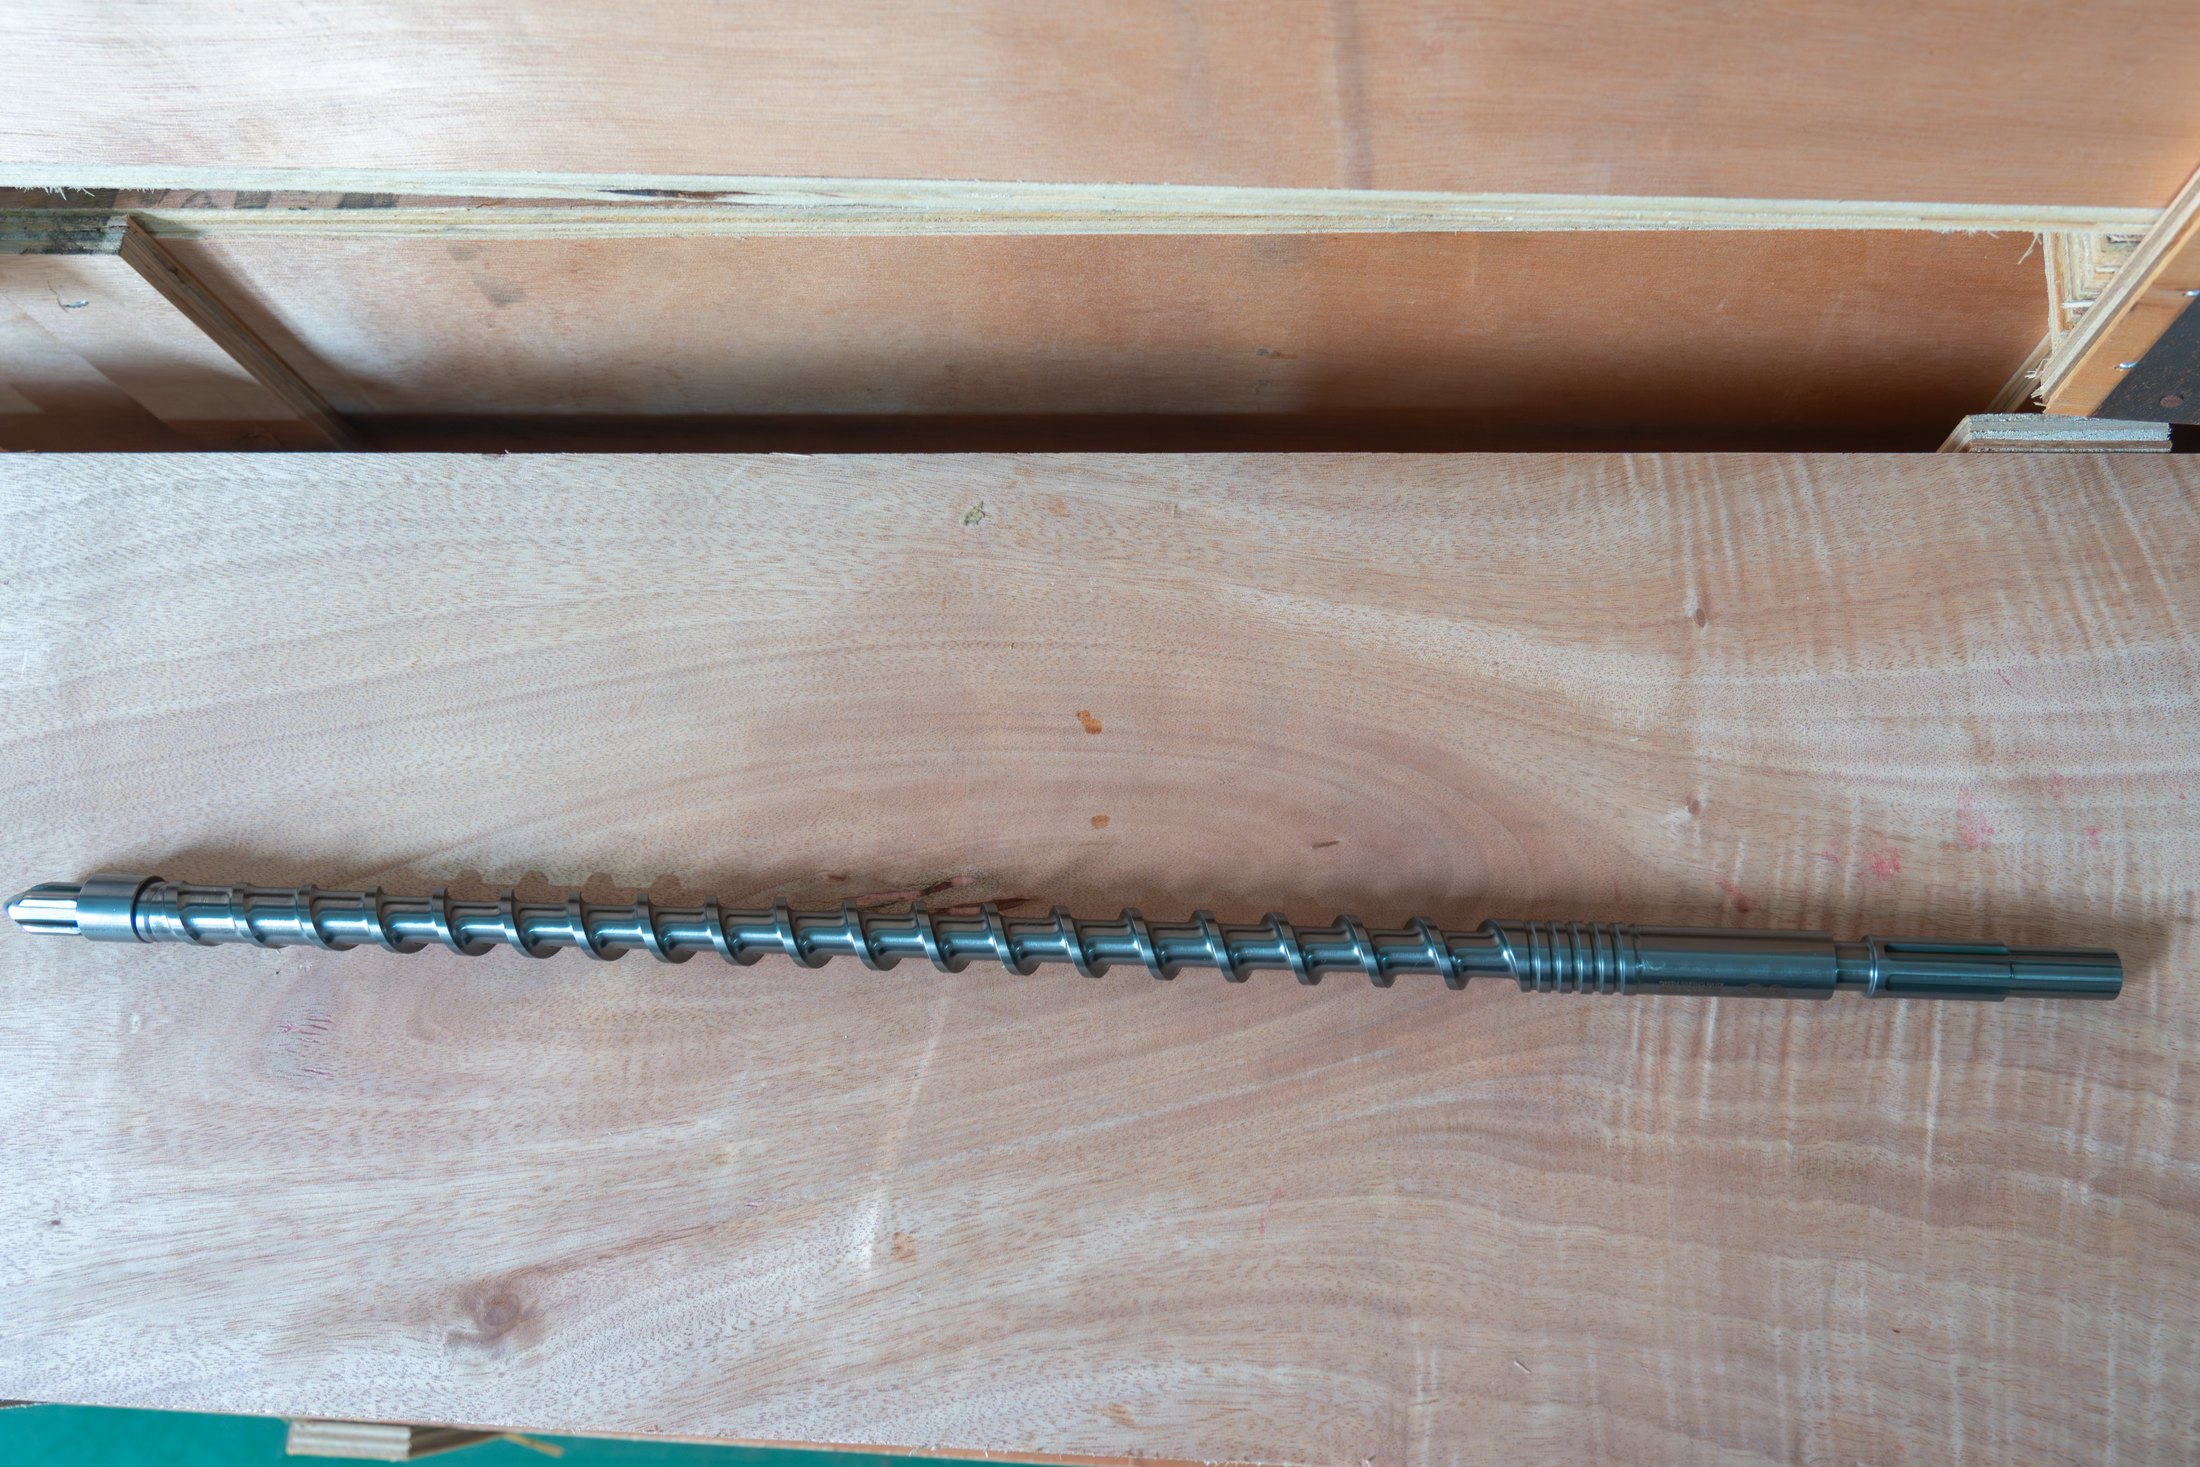
En enkelt skrue og tønde til rørekstrudering. Hvor pligten smelter og pumper i stedet for at blande, er dette det enklere svar.
6. Dimensionering af cylinderen til rørdiameter og output
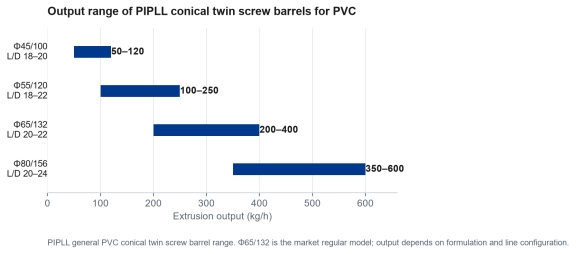
Når først arkitekturen er fast, indsnævres modeludvalget hurtigt, fordi rørdiameter og måludgang tilsammen bestemmer tøndestørrelsen. Den generelle PVC-koniske serie dækker de sædvanlige produktionsvinduer:
PIPLL model L/D Produktion Typisk anvendelse Φ45/100 18-20 50–120 kg/t Rør med lille diameter, præcisionsprofil Φ55/120 18–22 100–250 kg/t Mellemrør, almindelig profil Φ65/132 20-22 200–400 kg/t Markeds almindelig model, universalrør og profil Φ80/156 20-24 350–600 kg/t Rør med stor diameter, tyk plade Udgangsområde for PIPLL generelle PVC koniske dobbeltskruetønder. Φ65/132 er markedets almindelige model; faktisk output afhænger af formulering og linjekonfiguration.
To advarsler på det bord. For det første beskriver tallene tønderækken, ikke et løfte for din linje - formulering, matricedesign og downstream-udstyr flytter alt det opnåelige output. For det andet er det ikke automatisk sikrere at vælge en tønde en størrelse op 'til frihøjde': en overdimensioneret skrue kører ved lav hastighed med lang opholdstid, hvilket netop er den tilstand, som stiv PVC tåler værst.
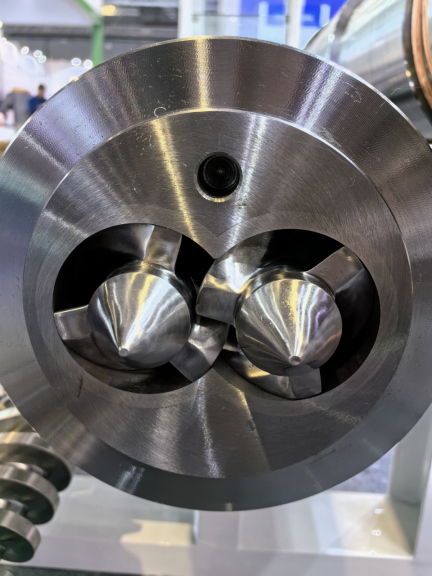
En konisk dobbeltskruet cylinder med en indvendig foringsmuffe, en konstruktion der gør det muligt at forny slidfladen.
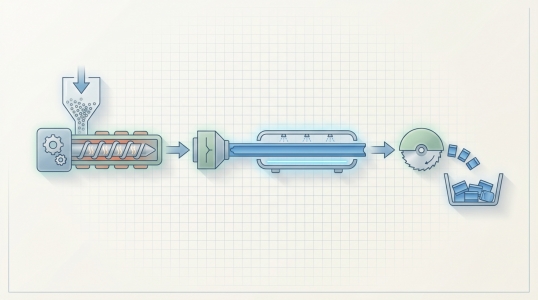
Skematisk af en ekstruderingslinje: tragt, tønde og skrue, opvarmning, dysehoved og køling. Skruetønden indstiller smeltetilstanden, som matricen arver.
NØGLEINDSIGTDimensjoner skruetønden til den pligt, du rent faktisk kører. Overdimensionering af en PVC-skrue for at få frihøjde koster normalt smeltekvalitet i stedet for at købe margin.
7. Fyldfyldning og slidbilledet
Næsten ingen PVC-rørformulering er ren harpiks. Calciumcarbonat er det mest almindelige fyldstof, og dets belastningsniveau - ikke rørdiameteren - afgør normalt, hvor længe et skrue- og cylindersæt holder.
For ufyldte og let fyldte formuleringer er nitreret konstruktion normalt tilstrækkeligt: PIPLL udgiver et 0,4–0,6 mm nitreret lag ved HV900–1100, med 2–3 års service i lavfyldningsapplikationer. Når fyldstofbelastningen stiger, forskydes balancen. Slibende slid accelererer ved åbningerne og i boringen, og sure nedbrydningsprodukter tilføjer et korrosionselement ovenpå.
Bimetallisk konstruktion findes for den kombination, og legeringslaget er det, der betales for - PIPLL udgiver 1,5-3 mm afhængigt af kvalitet, ved HRC 50-65 og maksimale arbejdstemperaturer fra ≤400°C til ≤600°C. Valget mellembimetallisk og nitreret konstruktioner et pligtspørgsmål, og legeringsfamilien for en given formulering er angivet ivalg af bimetallegering . Til selve filleren,calciumcarbonat i plast forklarer, hvad det gør ved en formulering.
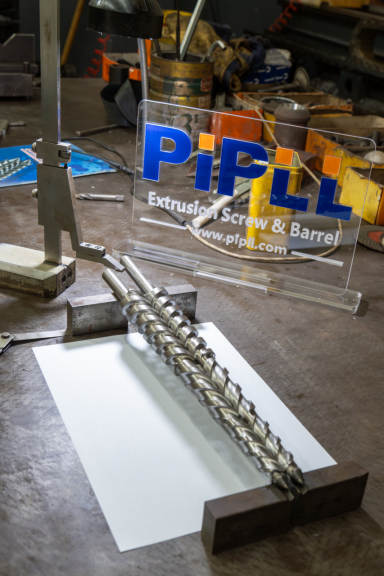
En skrue og dens tønde på værkstedet. Ved fyldt PVC-brug bærer begge overflader sliddet, hvorfor legeringsbeslutningen dækker parret i stedet for tønden alene.
8. Hvad kan og ikke kan byttes
Udskiftning er, hvor en god linje bliver kompromitteret. Reglerne er korte, og den første er absolut.
·En konisk tønde går ikke ind i en parallel maskine, eller omvendt, uden en maskine redesign
· Skruer og cylinder udskiftes som et matchende sæt - centerafstand, profil og frigang er designet sammen
· En hårdere legering kompenserer ikke for en forkert geometri
· En ny tønde på en slidt skrue genopretter intet undtagen indkøbsordren
De dimensioner, der skal matches, er specifikke: skruediameter og totallængde, L/D-forhold, centerafstand, boringsgeometri, fremføringsåbningsposition, varme- og kølelayout og forbindelsen til gearkassen. Voresparallel dobbeltskruet cylinder PVC guide gennemarbejder denne tjekliste for parallelle maskiner, og den generelle logik for enhver ekstruder er iguide til udskiftning af skruetønde . Hvor der forventes gentagen slitage, atønde med en indvendig foringsmuffe lader slidfladen fornyes uden at udskifte hele løbet.
NØGLEINDSIGTMatch delen til maskinen, og match derefter legeringen til formuleringen. At vende den rækkefølge er, hvordan udskiftningsprojekter går galt.
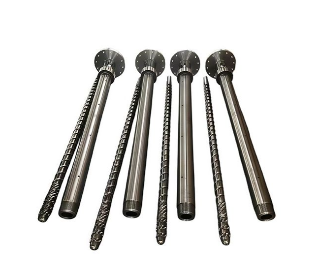
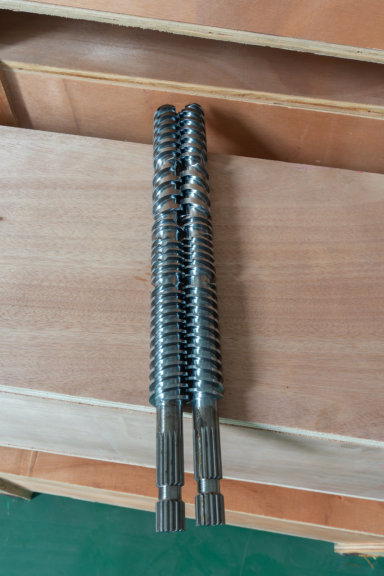
Et matchet parallelt dobbeltskruepar. Forbindelse og centerafstand er forskellig mellem maskinkonstruktioner, hvorfor erstatningssæt er afstemt i stedet for mønstret.
9. Mål et slidt sæt før du bestiller
Slid på en PVC-skruetønde er sjældent ensartet. Tilførselszonen, kompressionszonen og højtryksregionen slides med forskellige hastigheder, og måling af kun én position kan skjule det reelle problem.
·Udvendig diameter og tilstand af hver skruegang
· Boremåling på flere positioner langs løbet
· Afstand mellem skrue og boring i hver position
· Tilstand af fødezonen og højtrykssektionen
· Skruespids, spline og koblingstilstand
· Tøndevarme- og køleforbindelser
· Fotografier, plus maskinnavneskilt og produktionsproblemet observeret
Med den information kan et tilbud bygges på mål frem for antagelser. Uden den er det sædvanlige tilbagefald den originale tegning - og hvis den også mangler, understøtter fotografier og nøgledimensioner stadig en indledende evaluering, hvilket er, hvad vorestilpasset skrue og tønde proceser designet omkring. Hvordan en tegning bliver til en færdig tønde er dækket ind underfremstillingsprocessen ogproduktionskapacitet .
10. Symptomer, der peger på skruecylinderen
Wear melder sig selv, før det fejler. Signalerne nedenfor beviser ikke, at skruetønden er den eneste årsag - fodring, temperaturkontrol, matricen og downstream-udstyret fortjener alle en kontrol - men de sætter det på listen.
· Gradvis reduktion af output
· Højere skruehastighed nødvendig for samme resultat
· Ustabilt smeltetryk og bølgende output
· Dårligere plastificering, flere overfladefejl
· Stigende vægtykkelsesvariation
· Synlige ridser, huller eller korrosion på flyvninger
· Gentagen reparation af samme komponent
Især surging har flere mulige årsager, og denfejlfindingsvejledning til ustabilt ekstruderingsoutput adskiller årsagerne på skruesiden fra de på processiden. Hvis der er mistanke om slid, men ledningen ikke kan stoppes,inspektion uden nedbrydning beskriver, hvad der kan kontrolleres på stedet. Tilstødende PVC-pligt som f.eksPVC film og plade ogPET flage og genmaling ekstrudering følger samme slidlogik med forskellige temperaturvinduer.
Har du brug for hjælp til en PVC-rørskruetønde?
Send os maskinmodel, rørdiameter, formulering og måludgang, og vi vil anbefale en tøndestørrelse og -konstruktion. PIPLL fremstiller koniske og parallelle dobbeltskruetønder og enkeltskruer til PVC-rør, profiler, plade- og granuleringslinjer.
· Generelle PVC koniske dobbeltskruetønder fra Φ45/100 til Φ80/156, med standardspecifikationer på lager
· Kompatible sæt til Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei og andre større byggerier
· Nitrerede og bimetalliske muligheder tilpasset til fyldstofpåfyldning og driftstemperatur
Kontakt os nu
Eric Dong | Medstifter |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com