






 Languages
Guide til udskiftning af ekstruder-skruetønde
Hvornår skal du udskifte en ekstruderskrue og -tønde?
7 advarselstegn på slid for plastekstruderingsproducenterEkstruder skrueog tøndekomponenter svigter normalt ikke natten over. I de fleste tilfælde udvikles slid gradvist og bliver synligt gennem ændringer i output, smeltestabilitet, energiforbrug og produktkvalitet.
For producenter af plastekstrudering kan forsinkelse af inspektion af skruetønde føre til ustabil produktion, større materialespild og uplanlagt nedetid. At kende advarselsskiltene tidligt hjælper med at afgøre, om udstyret skal justeres, istandsættes eller fuldstændigt udskiftes.
Denne vejledning forklarer de mest almindelige tegn på skrue- og tøndeslid, og hvad der bør kontrolleres, før du bestiller en erstatning.
FÅ ET GRATIS TILBUD NU
Hvorfor Screw and Barrel Wear betyder noget
Under ekstrudering transporterer skruen, komprimerer, smelter, blander og sætter materialet under tryk, før det når formen. Tønden giver den kontrollerede behandlingskanal, hvori disse handlinger finder sted.
Efterhånden som skruen og cylinderens indre overflade slides, øges afstanden mellem dem. Dette reducerer transporteffektiviteten og gør det sværere at opretholde et stabilt smeltetryk.
Konsekvenserne kan omfatte:
- · Lavere produktionsoutput
- · Højere skruehastighed er nødvendig for at opretholde samme output
- · Ustabilt smeltetryk
- · Dårlig plastificering
- · Produktoverfladefejl
- · Øget materialespild
- · Højere energiforbrug
- · Hyppigere produktionsafbrydelser
Slid er især almindeligt ved behandling af slibende, ætsende, genbrugte eller meget fyldte materialer.
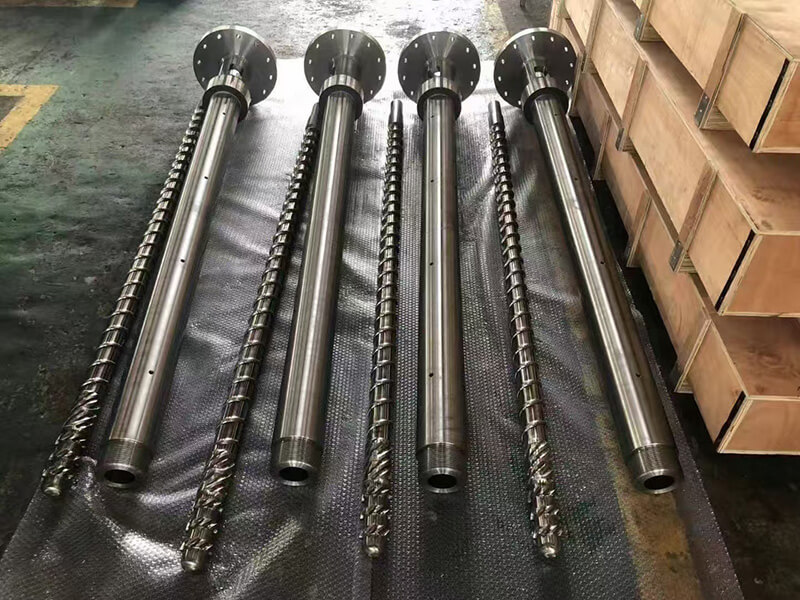
Figur 1. PIPLL enkelt ekstruderingsskrue og cylinderkomponenter til plastekstruderingsapplikationer.1. Output er gradvist faldende
Et gradvist fald i output er et af de mest almindelige advarselstegn på skrue- og cylinderslitage.
Hvis det samme materiale, maskinindstillinger og produktionsproces tidligere gav et højere output, men linjen nu kræver mere skruehastighed for at opnå det samme resultat, bør skruecylinderens tilstand kontrolleres.
Efterhånden som afstanden øges mellem skruen og cylinderen, kan materialet flyde bagud lettere. Dette reducerer skruens transporteffektivitet og svækker dens evne til at opbygge et stabilt tryk.
- · Råvarekonsistens
- · Foderstabilitet
- · Temperaturindstillinger
- · Varme- og køleydelse
- · Die tilstand
- · Skærmpakketilstand
- · Drive systemets ydeevne
Men når outputtab udvikler sig gradvist over en lang produktionsperiode, bør slid betragtes som en sandsynlig faktor.
2. Smeltetrykket bliver ustabilt
Stabilt smeltetryk er vigtigt for ensartet ekstruderingskvalitet. Når trykket svinger for meget, kan slutproduktet vise tykkelsesvariationer, overfladefejl, dimensionel ustabilitet eller inkonsekvent vægt.
Slidte skruegange og tøndeoverflader kan reducere trykopbygningsevnen. Ekstruderen kan stadig køre, men det bliver sværere at opretholde et stabilt procesvindue.
Dette problem er særligt vigtigt i applikationer som PVC-pladeekstrudering, rørekstrudering, profilekstrudering, filmekstrudering, kabelbelægning, pelletisering og høj-output produktionslinjer.
Trykustabilitet betyder ikke altid, at skruen og cylinderen skal udskiftes med det samme. Men det er et klart signal om, at produktionslinjen bør inspiceres, før problemet bliver mere alvorligt.
3. Der kræves mere skruehastighed for samme produktionsoutput
Når en ekstruderingslinje har brug for en højere skruehastighed end før for at opretholde samme ydelse, kan det tyde på, at transporteffektiviteten er faldet.
Et almindeligt mønster er, at output begynder at falde, operatører øger skruehastigheden for at kompensere, smeltetemperaturen stiger, trykket bliver mindre stabilt, og produktkvaliteten bliver sværere at kontrollere.
Øget skruehastighed kan midlertidigt opretholde output, men det kan også øge forskydning og varmeudvikling. For varmefølsomme materialer som PVC kan dette gøre forarbejdningsforholdene sværere at kontrollere.
I stedet for løbende at kompensere med højere hastighed, bør producenterne vurdere, om skruen og cylinderen stadig matcher den krævede driftstilstand.
4. Produktkvalitet er ved at blive inkonsekvent
Ændringer i produktkvalitet kan være relateret til mange faktorer, herunder råmaterialer, temperaturkontrol, formtilstand, køling og downstream-udstyr.
Slidte skrue- og cylinderkomponenter kan dog også påvirke smeltehomogenitet og trykstabilitet, hvilket kan se ud som:
- · Ujævn produkttykkelse
- · Overfladeruhed
- · Flowmærker
- · Farve inkonsistens
- · Dårlig dimensionsstabilitet
- · Ujævn skumdannelse
- · Inkonsekvent produktvægt
- · Smeltetemperaturudsving
Nøglepunktet er ikke at antage, at ethvert kvalitetsproblem kommer fra skruetønden. I stedet bør skruecylinderen indgå i en systematisk fejlfindingsproces.
5. Skruen og tønden har nået deres forventede levetid
Hvert skruetønde har en praktisk levetid. Den faktiske levetid afhænger af materialeformulering, fyldstofniveau, produktionstimer, skruehastighed, forarbejdningstemperatur, vedligeholdelsespraksis og komponentmateriale.
En konventionel nitreret skrue og cylinder kan give passende ydeevne under moderate driftsforhold. Imidlertid kan højt fyldte forbindelser, genbrugsplast, glasfiber, calciumcarbonat, mineralske fyldstoffer og ætsende tilsætningsstoffer fremskynde slid betydeligt.
Hvis produktionslinjen har fungeret uafbrudt i årevis under krævende forhold, kan det være mere økonomisk at inspicere skruen og tønden, før der opstår en større fejl.
Planlagt udskiftning er normalt nemmere at administrere end nødudskiftning. Det giver producenten mulighed for at udarbejde tegninger, bekræfte dimensioner, vælge passende materialer og planlægge nedetid mere effektivt.
6. Inspektion viser for stor frigang
Den mest pålidelige måde at evaluere slid på skruetønder er gennem måling.
En tekniker kan måle den ydre diameter af skrueflugten og den indvendige diameter af cylinderen ved flere positioner. Den målte frigang kan derefter sammenlignes med det oprindelige designkrav eller maskinproducentens specifikation.
Vigtige inspektionspunkter kan omfatte:
- · Skruens ydre diameter
- · Tønde indvendig diameter
- · Slid ved kompressionssektionen
- · Slid på doseringssektionen
- · Lokalt slid nær indføringsåbningen
- · Tilstand af skruespids og endeforbindelse
- · Overfladeridser, korrosion eller materialeopbygning
Slid er ikke altid ensartet. I nogle applikationer kan fødezonen eller højtrykssektionen slides hurtigere end andre områder. Dette er grunden til, at en inspektion ikke kun bør stole på ét målepunkt.
7. Hyppige reparationer øger vedligeholdelsesomkostningerne
Renovering kan være en praktisk løsning, når sliddet er begrænset, og grundkomponenterne forbliver strukturelt sunde. Afhængigt af tilstanden kan reparationsmetoder omfatte genopbygning af skrueflyvning, overfladebehandling, polering eller bearbejdning.
Men gentagen reparation er ikke altid den mest økonomiske mulighed.
En ny skrue og tønde kan være mere passende, når:
- · Slid er kraftigt eller ujævnt
- · Produktionstab påvirker produktionsmålene
- · Reparationer bliver hyppige
- · Det originale materiale er ikke længere egnet til anvendelsen
- · Kunden opgraderer til en mere slibende formulering
- · Tromlens indre overflade er alvorligt slidt eller beskadiget
- · Produktionslinjen kræver bedre slidstyrke
Til krævende applikationer kan opgradering fra en konventionel nitreret løsning til en bimetallisk cylinder eller slidstærk legeringsskrue hjælpe med at forlænge serviceintervallerne.
Reparer eller udskift: Sådan træffer du beslutningen
Den korrekte beslutning afhænger af skruecylinderens faktiske tilstand og produktionskravene.
Reparation kan være egnet, når:
- · Slid er begrænset
- · Skruekernen forbliver i god stand
- · Tønden er stadig inden for acceptabel tolerance
- · Produktionsbehovet er moderat
- · En kortsigtet restaurering er nødvendig
Udskiftning kan være mere egnet, når:
- · Produktionen er faldet markant
- · Trykket er ustabilt
- · Afstanden er uden for det acceptable område
- · Slid er kraftigt eller ujævnt
- · Produktionsmaterialet er blevet mere slibende
- · Udstyret har brug for en langsigtet opgradering af ydeevnen
Ved udskiftning af en skruetønde er det vigtigt ikke at vælge komponenter udelukkende baseret på skruediameter. Materialeformuleringen, maskinmodellen, originaltegningen, driftsbetingelserne og produktionsmålet bør alle overvejes.
Hvilken information er nødvendig for en erstatningsskruetønde?
For at vurdere en udskiftning eller tilpasset skruetønde er følgende oplysninger nyttige:
- ·Ekstruder producent og model
- · Skruediameter og totallængde
- · L/D-forhold
- · Original skrue- og tøndetegning
- · Skruetype: enkeltskrue, konisk dobbeltskrue eller parallel dobbeltskrue
- · Fyldstofindhold eller armeringstype
- · Aktuelt outputkrav
- · Skruehastighedsområde
- · Eksisterende skrue- og tøndemateriale
- · Aktuelle produktionsproblemer
- · Fotos eller mål af slidte komponenter
Hvis en komplet tegning ikke er tilgængelig, kan en gammel prøve, fotos, maskinnavnepladedetaljer og nøgledimensioner stadig understøtte en indledende teknisk evaluering.
PIPLL Screw Barrel Solutions
PIPLL leverer tilpassede skrue- og cylinderløsninger til plastekstruderingsapplikationer, herunder:
- · Enkelt skrue og tønde
- · Konisk dobbeltskrue og cylinder
- · Parallel dobbeltskrue og cylinder
- · Bimetal tønde
- · Slidfast legeringsskrue
- ·PVC ekstruderingsskruetønde
- · Plade- og profilekstruderingsskruetønde
- · Udskiftningsskruetønde baseret på tegninger eller prøver
For slidte komponenter er målet ikke kun at gengive de originale dimensioner. Det er også vigtigt at vurdere, om det aktuelle materiale, fyldstofniveau og produktionskrav berettiger en opgraderet til slidstærk løsning.
Konklusion
ENslidt skrue og tøndekan gradvist reducere produktionen, svække trykstabiliteten, øge energiforbruget og gøre produktkvaliteten sværere at kontrollere.
De mest almindelige advarselstegn omfatter faldende output, højere nødvendig skruehastighed, ustabilt smeltetryk, inkonsistente produkter, synligt slid og stigende vedligeholdelsesfrekvens.
Tidlig inspektion hjælper producenter med at undgå uplanlagt nedetid og træffe en mere informeret beslutning om reparation eller udskiftning. For alle udskiftningsprojekter er en maskininformation, tegninger, materialedetaljer og aktuelle produktionsproblemer alle værdifulde for at vælge en passende løsning.



