Languages
Hvor længe holder en skruetønde, og hvornår skal den udskiftes?
Hvor længe holder en skruetønde, og hvornår skal den udskiftes?
En praktisk guide til levetidsintervaller, de advarselstegn, du kan se, før du måler noget, og beslutningen om reparation versus udskiftning.
SKRUE TØNDE SERVICELEVETID · SLIDINSPEKTION · TØDEUDSKIFTNING · EKSTRUSION VEDLIGEHOLDELSE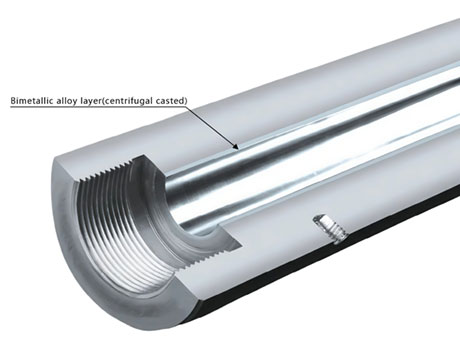
Tværsnit af en bimetallisk tønde
en centrifugalstøbt legeringsforing inde i en smedet stålskal
En skruetønde er et forbrugsmateriale - planlæg det
ENskrue og tøndeslides op. Ingen skruetønde holder længere end den maskine, den sidder i. Så de nyttige spørgsmål er ikke, om udskiftning er nødvendig, men hvornår, hvordan man planlægger den, og hvordan man opdager slid, før det bliver en produktionskrise.
Typisk udskiftningsinterval: to til syv år, drevet af, hvad du behandler, hvordan linjen er bygget og hvordan den drives.
Omkostningerne er sjældent kun delen. På en flerskiftslinje overstiger tabt produktion, fremskyndet logistik og overtidsinstallation normalt anskaffelsesomkostningerne for tønden.
En planlagt tidsplan fastsat ved installationer den mest effektive måde at sænke livscyklusomkostningerne på.De fire faktorer, der sætter levetiden
Materiale forarbejdet. Ren ufyldt polymer er skånsom mod stål. Glasfiber er sandpapir. Calciumkarbonat er mellemkvalitets sandpapir. Træpulver, stenpulver og post-consumer genbrug er de hårdeste. Den samme linje på forskellige opskrifter kan levere helt forskellige levetider.
Konstruktion af skrue og tønde. ENnitreret tøndeer rigtigt til let arbejde og fejler tidligt på tungt arbejde.Bimetallisk konstruktion- et tykt slidbestandigt legeringslag inde i et hårdt stållegeme - eksisterer netop af denne grund.
Temperatur og skruehastighed. Højere temperatur og højere hastighed fremskynder slid. Det samme gør at løbe for koldt, fordi skruen skal skubbe hårdere. Hver linje har en stabil driftsramme, og at finde den tilføjer mange års service.
Driftsdisciplin. Koldstart, tørløb, ukorrekt udrensning og uplanlagte nedlukninger er de tavse dræbere af tøndelivet. De vaner, der forhindrer dem, er i afsnit 7.NØGLEINDSIGT Materiale og konstruktion sætter budgettet for tilgængelig levetid. Driftsramme og vedligeholdelsesdisciplin bestemmer, hvor hurtigt budgettet bruges. En førsteklasses bimetallisk konstruktion, der kører skødesløst, kan udtømmes på to år; en beskeden nitreret bygning kan levere seks.
Typisk levetid, efter pligt og konstruktion
Pligt Nitreret tønde Bimetallisk tønde Ufyldt polymer 5–8 år, ofte længere på en velkørende linje Normalt ikke påkrævet Moderat fyldte forbindelser (calciumcarbonat, talkum) 3-5 år 6-8 år Stærkt fyldte / glasfiberforbindelser 2-3 år 5-7 år Post-consumer genanvendt råmateriale med forurening 1-3 år 3-5 år WPC-terrasse og SPC-gulve (≥50 % fyldstof) 12-18 måneder 3-5 år Hver linje er forskellig, men størrelsesordenen er veletableret. En linje, der udskifter sin skruetønde hver 12. måned, har et underliggende problem - forkert materialespecifikation, forkert skruedesign, forkert betjeningsvane eller et kvalitetsproblem på selve delen. Deguide til udskiftning af ekstruderskruevirker gennem de sædvanlige mistænkte.
Meget fyldte systemer fortjener særskilt omtale. WPC-terrasse og SPC-gulve bærer fyldstoffer på 50 % eller mere - ofte calciumcarbonat, talkum eller træfiber - og de slides tilsvarende hurtigt. Dehøjfyldende polymer konisk dobbeltskruet cylinder sidedokumenterer den konfiguration, PIPLL specificerer for denne pligt, sammen medWPCogSPCansøgningssider.
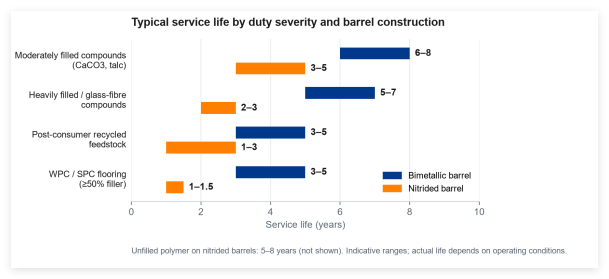 Typisk levetid efter belastningsgrad og tøndekonstruktion (vejledende intervaller)
Seks advarselsskilte, du kan se, før du måler noget
Slid kan spores uden instrumenter. Længe før dimensioner glider ud af tolerance, fortæller linjen dig, at noget har ændret sig.
- Output falder langsomt.Temperaturer og skruehastighed er uændrede, men output er 5-10 % under baseline. Øget tilbagestrømning gennem udvidede frirum er den sædvanlige årsag.
- Zonetemperaturerne stiger.Operatører kompenserer for faldende output ved at hæve sætpunkterne - et tegn på, at skruen og cylinderen ikke længere er et matchet par.
- Smelte ustabilitet eller bølgende.Udgangsimpulser, eller ekstrudatoverfladen bliver bølget, stribet eller ru. Slidte skruer og for stor spillerum er typiske årsager; sehvorfor ekstruderingsoutput går op og nedfor de andre mistænkte.
- Sorte pletter vises.Karboniseret materiale holdt i de døde hjørner af en slidt skrue eller i boringsridser. Udrensning vil ikke fjerne det - delen er slidt.
- Motorstrømmen stiger.Drevet arbejder hårdere for at skubbe materiale gennem udvidede frirum. Synlig på kontrolpaneltrenden.
- Udrensningsfrekvensen stiger.Hvis ledningen renses dobbelt så ofte som for seks måneder siden, nedbryder overfladerne og fastholder brændt materiale.
Tilføj datatrend til denne liste. Når en linje kører konsekvent, danner zonetemperaturer, motorstrøm og output en basislinje, som enhver kompetent operatør kan læse med et øjeblik. En afdrift på 5 %, der opretholdes over uger, er en ledende indikator, og den vises, før en enkelt måling krydser en tærskel. En simpel trendlog er den mest værdifulde overvågningspraksis, der er tilgængelig for et produktionsteam.
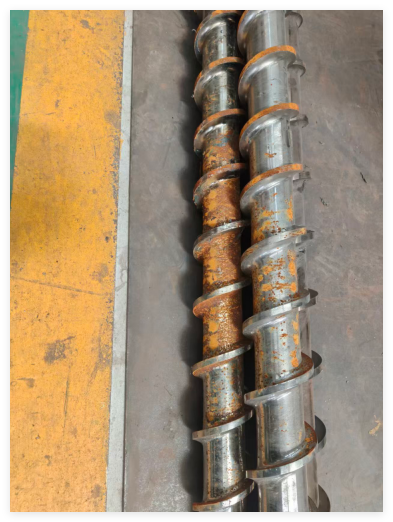 Avanceret slid og korrosion på skruer, der er taget ud af drift - sluttilstanden for advarselsskilte, der vises måneder tidligere
Hvordan slid faktisk måles
Når advarselsskilte samler sig, er måling det næste skridt. Tre tal betyder noget:
- Skruens ydre diameterpå flere punkter på langs. Et standard mikrometer er nok; resultater sammenlignes med den originale tegning eller en kendt-god reference.
- Tønde indvendig diameterpå flere positioner ved hjælp af et internt mikrometer eller boringsmåler.
- Afstand mellem de to, beregnet ud fra de to første værdier. Dette er den vigtigste enkeltstående slidindikator på samlingen.
DeKontroller ekstruderskrueslid uden nedrivningprocedure er skrevet til operatører, der har brug for en målt værdi uden at trække i skruen. Når tallene er i hånden, skal du sammenligne den målte frigang med den harpiksspecifikke slidgrænse offentliggjort af producenten. Debimetal skruetønde guideudgiver typiske slidgrænser efter harpiksfamilie med den anbefalede handling ved hver tærskel:
Frigang vs slidgrænse Anbefalet handling Under 60 % Planlæg den næste erstatning for den følgende planlagte nedlukning 60-80 % Skaf en afløser inden for det nuværende kvartal Over 80 % Behandl udskiftning som presserende Tag baseline-målinger på et kendt-godt skrue-tønde-par umiddelbart efter installationen. Den hastighed, hvormed clearance ændres over tid, er mere informativ end nogen enkelt absolut aflæsning, og operatører, der fører en clearance-tendenslog, ser typisk en forestående udskiftning uger eller måneder før en måling krydser den offentliggjorte grænse.
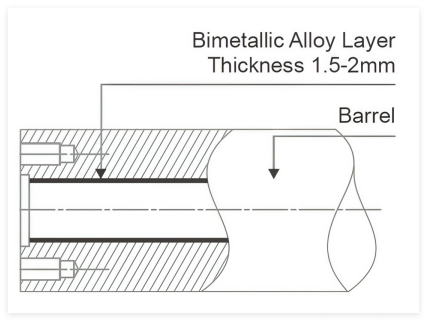 Bimetallisk legeringslag, typisk 1,5-2 mm inde i tøndeboringen: tykkelse og hårdhed specificeres ved bestilling og verificeres ved inspektion.
Reparere eller udskifte? Ikke hver slidt tønde behøver fuld udskiftning.
Tre spørgsmål afgør det.
- Er sliddet ensartet eller lokaliseret?Ensartet slid på en bimetallisk tønde kan nogle gange slibes igen og returneres til service i endnu et år. Et dybt hul eller et korroderet plaster betyder generelt udskiftning.
- Er skruen også slidt?Udskiftning af den ene komponent uden den anden er sjældent omkostningseffektivt: en ny tønde parret med en slidt skrue gentager indslidningsperioden med fuld intensitet. Debimetal skruetønde guidedækker matchningslogikken.
- Hvad koster uplanlagt nedetid?På en tre-skiftsdrift overstiger nedetidsomkostningerne ved en nødudskiftning normalt enhver besparelse ved at trække ekstra måneder fra en slidt del.
Hvor sliddet er let, en planlagt nedlukning er tæt på, og resten af linjen er forsvarlig, er reparation passende. Hvor sliddet er betydeligt, eller samlingen allerede har været igennem flere eftersyn, skal den udskiftes. Den fulde beslutningslogik er angivet iguide til udskiftning af ekstruderskrue.
Udskift som et matchet par.Over en femårig horisont er par-tilgangen konsekvent mere omkostningseffektiv, fordi den eliminerer det asymmetriske slid, der kommer fra parring af en ny komponent med en slidt - og det forenkler logistikken og reducerer antallet af planlagte nedlukninger.
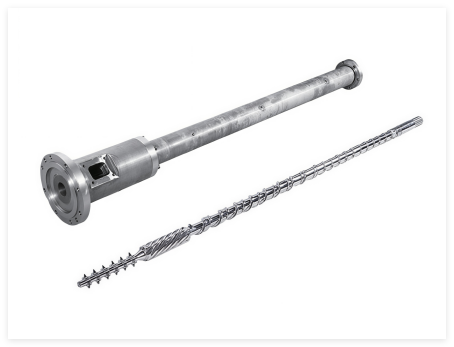 Skrue og tønde som et matchet par: asymmetrisk slid-in er de skjulte omkostninger ved at udskifte kun den ene halvdel
Fem vaner, der målbart forlænger levetiden
- Forvarm til specifikation.Følg harpiksleverandørens temperaturprofil og hold den foreskrevne iblødsætningstid, før skruen startes. Kolde starter med materiale allerede i tønden forårsager den mest almindelige form for skade.
- Kør aldrig skruen tom.Materiale mellem skrue og cylinder fungerer som et hydrodynamisk medium og som termisk beskyttelse. Et par minutters tørløb scorer overfladen. En tom beholder er en nødsituation, ikke en ventetilstand.
- Brug en rensning, der er kompatibel med harpiksen i brug.En inkompatibel udrensning brænder; en kompatibel renser. Skyl før nedlukning, især med varmefølsomme eller ætsende kvaliteter. At efterlade ætsende harpiks i tønden mellem batcherne er en af de hurtigste veje til korrosionsdrevet slid.
- Før en vedligeholdelseslog.Harpikskvalitet, fyldstofprocent, zonetemperaturer, output, motorstrøm og nedetid. En simpel registrering gør langsom drift synlig længe før det bliver en krise —spørg efter PIPLL-vedligeholdelseslogskabelonen.
Under alle fem er operatørtræning. Et erfarent team, der forstår forholdet mellem driftsparametre og komponentlevetid, leverer væsentligt længere serviceintervaller end den samme linje, der køres af et mindre erfarent team, ved identiske maskinindstillinger. Reduceret udskiftningshyppighed, lavere skrotrater og færre uplanlagte stop gør det til den operationelle intervention med højeste gearing, der er tilgængelig for en produktionsleder.
Hvorfor proaktiv udskiftning er billigere
En planlagt udskiftning i et planlagt vedligeholdelsesvindue er typisk et halvdagsjob. En nødudskiftning på en linje, der er nede, er et flerdages job plus tabt output. Når frigangen nærmer sig den øvre grænse for harpiksen i drift, skal du planlægge udskiftningen til den næste planlagte nedlukning i stedet for at vente på fejl -guide til udskiftning af ekstruderskrueangiver omkostningsregningen.
Hvor nedetid er dyrt, hold et ekstra skrue- og tøndesæt på stedet. Den regnskabsmæssige omkostning genvindes første gang, den undgår en flerdages uplanlagt nedlukning. Anskaf reservedelen på tidspunktet for den planlagte udskiftning, så den er dimensionelt og metallurgisk afstemt med den aktuelle konfiguration, og sørg for, at dens dokumentation stemmer overens med den ibrugtagne montering, så vedligeholdelsesteamet kan verificere pasformen før installation.
 PIPLL produktionssted — højtydende skruer og tønder til globale ekstruderingslinjer.
Ofte stillede spørgsmål
Udgangen falder - er det altid skruen og tønden?Ikke nødvendigvis. Tjekringsslid, varmebåndsfejl og fødehalsbro er almindelige efterligninger. Sehvorfor ekstruderingsoutput går op og ned.
Kan en bimetallisk tønde genfores?I princippet ja; i praksis er det sjældent omkostningseffektivt. De fleste operationer erstatter hele tønden og genbruger stålsubstratet.
Fremskynder højere gennemstrømning slid?Ja, men ikke lineært. Temperatur, forurening og tørløb er vigtigere acceleratorer. En velkørende hurtig linje varer længere end en dårligt løbende langsom.
Hvordan identificerer jeg en pålidelig leverandør?Start med afabriksdirekte producent af dobbeltskruerder dokumenterer materialer, dimensioner og eftersyn skriftligt. Se denproces dokumentationog denbrugerdefineret skruetønde projekt gennemgang.
Hvilken dokumentation skal en erstatningstønde sendes med?Et materiale (mølle) certifikat, en dimensionsinspektionsrapport, der dækker skruediameter, cylinderboringsdiameter og beregnet frigang, en hårdhedsrapport for enhver slidbestandig foring og et testresultat for bindingsstyrke for bimetalliske foringer. Debrugerdefineret skruetønde projekt gennemgangviser pakken PIPLL afsendes som standard.
Er planlagt erstatningsnedetid virkelig anderledes?Ja. En planlagt udskiftning i et nedlukningsvindue er en operation på fire til otte timer; en nødudskiftning er en flerdages operation, der involverer diagnose, fremskyndet indkøb og overarbejde. I de fleste anlæg er denne forskel det stærkeste økonomiske argument for planlægning.
Den korte version
- En skruetønde holder et sted imellematten måneder og otte år.
- Fire faktorer bestemmer, hvor du lander:materiale, konstruktion, driftsramme og vedligeholdelsesdisciplin. Alle fire er kontrollerbare.
- Hold øje medseks advarselsskilte, og mål skrue- og cylinderdiameter en eller to gange om året.
- Udskift proaktivt, når frigangen nærmer sig grænsen - ogudskiftes som et matchet par.
- Følgfem driftsvaner. De betyder mere end den opgradering, du køber.
En skruetønde er et afskrivningsaktiv. Informeret drift forlænger dens levetid væsentligt, og planlægning fjerner omkostningerne ved uplanlagte fejl. Ingen af dem kræver specialistviden - kun en forståelse af de faktorer, der virker og en disciplineret tilgang til logning. For et tilbud på en planlagt udskiftning, send varenumrene og et lille sæt fotografier til ingeniørteamet.
Har du brug for hjælp til et udskiftningsprojekt?
PIPLL fremstiller udskiftningsskrue- og cylindersamlinger til ekstruderings- og genbrugslinjer og gennemgår OEM-tegninger, målinger af slidte dele og driftsforhold for at anbefale den rigtige metallurgi, flyvegeometri og slidbeskyttelse.
- Udskiftning af skrue- og cylindersamlingermatchet til OEM-pasning
- Bimetalliske tønderoggennemhærdede skruertil slibende og højfyldende opgaver
- Slidinspektionsprocedureog slidgrænser efter harpiksfamilie
- Vedligeholdelseslogskabelon, leveres med hvert tilbud på forespørgsel
- Materialecertifikat og dimensionsinspektionsrapport med hver forsendelse