Languages
Glasfiberforstærkede forbindelser: Angivelse af skrue og cylinder
-
-
Glasfiberforstærkede forbindelser: Angivelse af skrue og cylinder
Hvor 20-50 % glasfiber faktisk ødelægger en arbejdsflade - og hvilken konstruktion overlever det.
Glasfiberforstærket plast · Glasfyldt PA66 skruetønde · Wolframcarbid skruetønde · Slibende slid
-
1. Hvad ændrer sig egentlig, når du tilføjer glasfiber
En glasfyldt blanding er ikke en hårdere version af den ufyldte harpiks. Fibrene er korte, stive og meget hårdere end det stål, de glider imod, og de er til stede med 20-50 vægtprocent i de fleste armerede kvaliteter. Det ændrer på samme tid slidmekanismen, varmehistorien og kvalitetsrisikoen, hvorfor enbimetallisk skruetøndekøbt til "glasfyldt told" kan stadig komme tidligt tilbage.
- Fiberlængde er en kvalitetsvariabel, og skruen kan forkorte den
- Slibebelastningen er en hård fase, ikke et blødt fyldstof - det skærer i stedet for at polere
- De fleste forstærkede tekniske kvaliteter er hygroskopiske, så tørring og udluftning indgår i slidspørgsmålet
-
NØGLEINDSIGT
At specificere for glasfiber betyder at specificere fire ting på én gang: slidstyrke, fiberlængdeoverlevelse, fugtkontrol og dimensionspasning. At købe kun den første er den sædvanlige fejl. -
2. Hvor skaden rent faktisk lander
På en maskine, der kører med forstærket masse, fordeles sliddet ikke jævnt over arbejdsfladen. Den koncentrerer sig fire steder, og hver af dem peger på en anden del af specifikationen. Degennemgang i fejltilstanddækker mekanismerne generelt; det følgende er den glasfiberspecifikke version.
Beliggenhed Hvad du finder Hvorfor det sker her Hvad det ændrer Skrue flyvevåbenskjold Flyvebredden er slidt ned, kam fladtrykt, frigang åbnet op Højeste glidehastighed mod boringen, tynd sektion, varmeste metal Flight hardfacing, kamgeometri og legeringen på skruen - ikke kun tønden Tøndeboring, målezone Aksial rille og et poleret slidbånd, output glider ned Fuldt smeltet, fuldt fiberfyldt smelte, der bevæger sig under tryk Borelegeringsfamilie og foringstykkelse til det fyldstofniveau Foderafsnit og første flyvninger Afrundede flyvekanter, poleret rod, sporadiske riller Kolde, ukomprimerede granulat med højt fiberindhold plus mekanisk belastning Foderzonegeometri og om foderhuset overhovedet er hærdet Skruespids, kontraventil, kontrolring (indsprøjtning) Erosion af tætningsflader, tilbagelækage, inkonsekvent skudvægt Den samme slibende smelte trængte gennem de smalleste mellemrum Spids- og ventilmateriale, udskiftet som et sæt med skruen -
3. De fire tal, der bestemmer specifikationen
Fire input flytter svaret mere end noget andet på forespørgslen. Hvis der kommer et tilbud, uden at de er blevet spurgt, er legeringen valgt af vane frem for af pligt.
- Fyldstofindhold efter vægt, og om det er glas, mineral eller begge dele
- Fibertype og nominel længde - hakket streng, formalet eller en blanding
- Smeltetemperatur og om kvaliteten er hygroskopisk
- Driftstimer om året og det serviceinterval, du forsøger at nå
De to første indstiller slidhastigheden. De to andre afgør, om der er behov for en korrosionsbestandig familie såvel som en slidbestandig, fordi en varm, fugtig, let sur smelte angriber nogle hårde legeringer hurtigere end en blødere, men mere korrosionsbestandig. Denne afvejning er beskrevet i detaljer påvejledning til valg af bimetallegering.
-
Tønder og skruer holdt på tværs af størrelser. Det slidstærke lag er kun få millimeter af indervæggen; alt udenfor er struktur og slides i en helt anden hastighed.
-
4. Hvorfor "bimetallisk" ikke er et svar i sig selv
Ordet beskriver en konstruktion, ikke et præstationsniveau. En standard centrifugal støbejern-baseret foring og en wolfram-carbid komposit er begge "bimetalliske", og på 30-50% glasfyldt PA66 er de ikke udskiftelige. Den offentliggjorte multiplikator for et hårdmetalsystem med høj glasfiberbelastning er cirka fire til seks gange en nitreret boring; en jernbaseret foring, der er specificeret til lav-til-midt fyldstof, sidder langt under det.
Konstruktion Arbejdshårdhed Typisk lag Bedste pasform Afvejningen Nitreret (38CrMoAlA klasse) Overfladehærdet kasse, ikke gennemhærdet En brøkdel af en millimeter sag Ufyldte og let udfyldte varekvaliteter Sagsdybde er hele slidbudgettet; når den er brudt, accelererer slitagen Standard bimetallisk, jernbaseret HRC 58–62 1,5-2,0 mm Generelle tekniske kvaliteter, glas under ca. 15–20 % Omkostningseffektivt, men karbidvolumenet er der ikke for 30%+ fiber Wolfram-carbid komposit HRC 65-68 1,0-1,5 mm 30–50 % glas- eller kulfiber, mineralfyldte tekniske kvaliteter Tyndere lag, højere omkostninger - specifikationen skal faktisk have brug for det Nikkelbaseret, korrosionsbestandig HRC 45-50 2,0–3,0 mm Ætsende og slibende sammen: flammehæmmende, sure eller halogenerede kvaliteter Lavere hårdhed ved design; at vælge det til slid alene er en fejlspecifikation NØGLEINDSIGT
Spørgsmålet er ikke "er det bimetallisk", men "hvilken legeringsfamilie, i hvilken lagtykkelse, på hvilken komponent". To af disse tre svar mangler normalt i et citat. -
5. Skruesiden: hardfacing, og hvorfor toppen går først
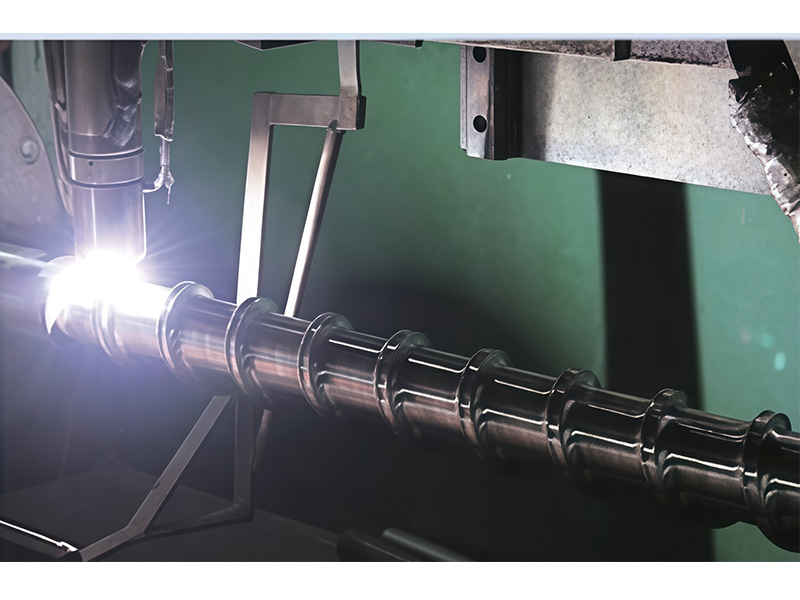
Ved forstærket drift mister skruen normalt sin arbejdsflade, før løbet gør det, fordi flyvetoppen kombinerer den højeste glidehastighed med den tyndeste sektion. ENbimetallisk ekstruderingsskrueløser dette ved at afsætte et hårdmetal-bærende lag på flyvningen, typisk ved PTA-svejsning eller laserbeklædning, på ca. 1,5-2,0 mm.
- Laget skal være tykt nok til at overleve at blive genmalet mindst én gang
- Det skal påføres toppen og den forreste flanke, ikke kun toppen
- Fortynding med basismetallet er det, der stille og roligt koster hårdhed - spørg, hvordan det kontrolleres
- Hardfaced flyvninger kan ikke afsluttes på samme måde som en almindelig skrue; den færdige profil skal skæres efter afsætning
Hvor hele skruen bliver udskiftet i stedet for at blive bygget om, engennemhærdet skrueer nogle gange det mere fornuftige svar for moderate fyldstofniveauer - det slides jævnt og kan poleres igen på bekostning af maksimal slidstyrke.
-
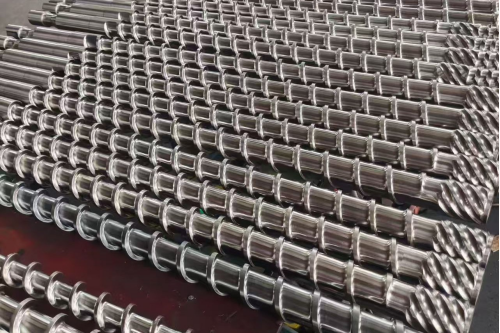
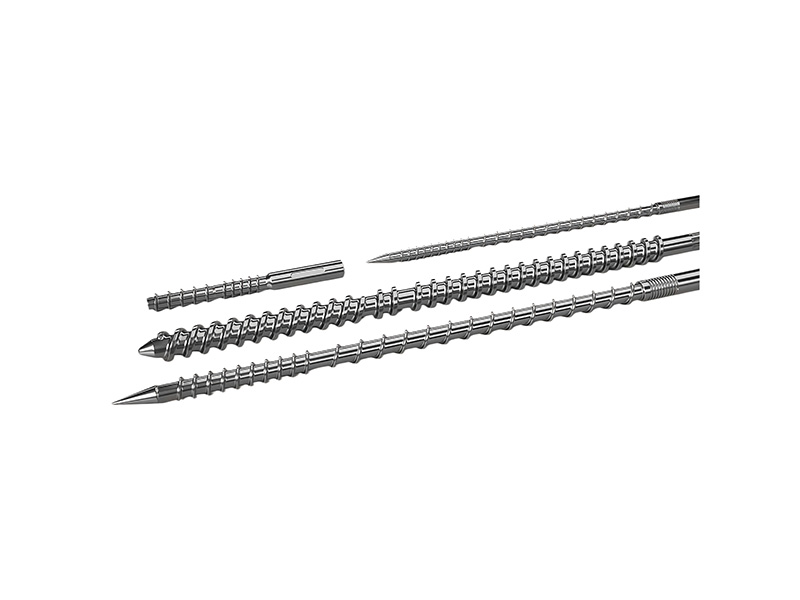
Færdige skruer i rack. Der er bygget en skrue til én sammensætning og én maskine; diameteren er den eneste dimension, to forskellige opgaver deler pålideligt.
-
6. Fiberlængde er en kvalitetsspecifikation, ikke kun en slidspecifikation
Det er den del af glasfiberforarbejdningen, der får mindst opmærksomhed i en skrueforespørgsel og forårsager flest argumenter nedstrøms. Forstærkning virker kun, mens fibrene er lange nok; hvert blandeelement med høj forskydning, hver skarpe kompressionsovergang og enhver for høj modtryksindstilling forkorter dem. Resultatet er en del, der består dimensionsinspektion og ikke består en styrketest.
- Transportelementer flytter materiale med lav forskydning; ælteblokke blandes med høj forskydning og brudfibre
- En skrue konfigureret til dispergering af et mineralfyldstof vil overbearbejde en glasfyldt kvalitet
- Modtryk og skærmpakningsbegrænsning tilføjer forskydning overalt, ikke kun hvor du havde tænkt dig
- Genslibning af forstærket skrot bærer allerede forkortede fibre; behandle det som et andet materiale
På twin-screw compounding linjer er dette et element-konfigurationsspørgsmål, der er dækket afside med dobbeltskrueelementerog isammensætning af ansøgningsnotater. På en enkelt skrue er det et spørgsmål om kompressionsforhold, blandesektion og skruehastighed - denenkelt skrue områdedet er der, disse valg træffes.
NØGLEINDSIGT
En skrue, der maksimerer spredningen, og en skrue, der bevarer fiberlængden, er forskellige skruer. Beslut hvilken en delen faktisk skal bruge før tilbuddet, ikke efter styrketesten. -
7. Skruegeometri til glasfyldte forbindelser
Forstærkede kvaliteter er normalt stivere, mere slibende og mindre tilgivende over for døde pletter end den ufyldte version af den samme polymer. Geometri følger af det snarere end fra et generisk "slidskrue"-mønster.
- Dybere, blidere kompression, så fiberen fugtes uden at blive knust
- Ingen skarpe trin eller underskæringer, hvor materiale kan sidde og nedbrydes
- Spærrings- eller blandingssektioner kun hvor spredningskravet berettiger forskydningen
- En fodersektion, der faktisk kan gribe et glat granulat med lav bulk-densitet
For forbindelser, der både er meget fyldte og varmefølsomme,højfyldende polymertøndeog denhøj-CaCO3 behandling noterbeskrive det samme geometriproblem fra mineralsiden, og ræsonnementet går på tværs.
-
8. Tørring, udluftning og fejlen, der ligner slid
PA, PBT og de fleste forstærkede ingeniørkvaliteter er hygroskopiske. Fugt, der føres ind i smelten, hydrolyserer polymeren, og symptomerne - bobler, hulrum, spredning, et fald i styrke, inkonsistent skudvægt - skydes rutinemæssigt på skruen og løbet. Før en legering skiftes, skal materialet være tørt, og maskinen skal kunne bevise det.
- Harpiks tørret til kvalitetens angivne fugtgrænse og genkontrolleret efter opbevaring, ikke kun efter tørretumbleren
- En ventileret eller vakuumventileret tønde, hvor karakteren og efterslibningsindholdet berettiger det
- Smeltetemperatur målt ved dysen eller matricen, ikke aflæst på controlleren
- En kontrol af, at "slidet" faktisk er dimensionelt, ikke kemisk
Forskellen har betydning kommercielt: Et korrosions- eller hydrolyseproblem kan ikke løses ved at købe en hårdere legering, og anlægget ender med at betale to gange. Depolyamid påføringssideog denPE og PP siderangive, hvad hver familie har brug for; for genbrugs- eller efterslibningstungt forstærket materiale, start fragenbrugsmateriale vej.
-
9. Hvad skal du måle på den del du udskifter
En forstærket udskiftning er kun så god som slitagerekorden bag den. Fem mål gør "det slidte op" til en specifikation, og alle kan tages, før maskinen samles igen.
Måling Hvor Hvad det fortæller dig Hvad det ændrer Skruefly OD I den fulde længde, hver 100-150 mm Hvor kammen har mistet materiale, og hvor meget Om skruen er ombygget eller udskiftet, og hvilke zoner der skal hårdbehandles Tøndeborings-ID Samme aksiale positioner som skruen Boreslid og eventuel ovalitet Uanset om tønden er sleeved, relined eller udskiftet Klarering OD minus ID på hver position Det tal, der faktisk styrer output og tilbagelækage Om begge dele skal udskiftes sammen Flyvebredde ved toppen Foder-, kompressions- og målezoner Crest slid, som OD alene skjuler Hardfacing tykkelse og om efterslibning stadig er mulig Bærmønster — fotografier Hver zone, med en skala i ramme Slid versus korrosion versus mekanisk skade Legeringsfamilie, ikke kun legeringshårdhed -
Skrue- og tøndesæt pakket til forsendelse. Parret er specificeret sammen - afstanden mellem dem er det nummer, der bestemmer output, og det tilhører ingen af delene alene.
-
10. Hvad skal du sende for et tilbud
Forstærkede pligtforespørgsler mislykkes af samme årsag hver gang: maskindetaljerne ankommer uden sammensatte detaljer, eller massen ankommer uden slidbeviset. Detjekliste for et erstatningsprojekthar den lange version; den korte er nedenfor.
- Maskinfabrikat, model og skruediameter, plus den originale tegning, hvis den findes
- Harpikskvalitet, fyldstoftype og -procent samt genslibningsandel
- Smeltetemperatur, ydelse, skruehastighed og driftstimer pr. år
- Målene i afsnit 9, og fotografier af hver slidzone
- Det serviceinterval, du forsøger at nå, og hvad den sidste del opnåede
Hvis maskinen er et proprietært design, audskiftning bygget ud fra OEM-tegningerer normalt den korteste rute, og denfremstillingsprocessenogkapacitet siderbeskriv hvordan delen er lavet og hvor lang tid det tager. Hvor geometrien skal ændre sig såvel som legeringen, dentilpasset skrue og tønderute dækker parret sammen.
Det er også værd at angive det serviceinterval, du beder om i måneder frem for i adjektiver. En forstærket boring købt for at nå 24 måneder og en købt for at nå 36 er ikke det samme køb, ogbenchmarks for forventet intervalgive dig noget at sammenligne med.PIPLLs produktionssideangiver, hvad anlægget kan holde af legering, lagtykkelse og boringsgeometri, hvilket er det, der gør intervallet til en forpligtelse frem for et håb.
-
✔ Specialist i glasfiberskruer og tønde | ✔ Tungsten-carbid · Bimetallisk · Hardfaced · Gennem-hærdet
✔ Fiber-længde overlevelsesgeometri | ✔ Slidkortlægning · OEM-udskiftning · Service-Interval Engineering