






 Languages
Udluftet ekstruderrør 6 kontroller før eftermontering af udluftningsport
Udluftet ekstrudertønde
6 kontroller før eftermontering af udluftningsport
En ventileret ekstrudertønde er ikke en universel kur mod bobler, lugt, forurening eller ustabil produktion. Det kan hjælpe med at frigive fugt og flygtige gasser i passende processer, men det ændrer også trykbalancen, skruedesignet og det mekaniske layout af ekstruderen. PIPLL gennemgår disse betingelser, før de anbefaler en eftermontering af udluftningsporten.
PIPLL behandler udluftningsspørgsmålet som en proces- og komponentbeslutning sammen, fordi en port, der er korrekt for et materiale eller en linje, kan være uegnet til et andet.
Før du modificerer tønden, skal du kontrollere, om defekten faktisk kommer fra gasser eller fugt, om materialet er egnet til udluftning, og om den eksisterende skrue kan transportere og genkomprimere smelten efter udluftningssektionen. Til bredere behov for skruer og tønde,tilpasset skrue- og tøndeservicekan gennemgås sideløbende med udluftningsprojektet.
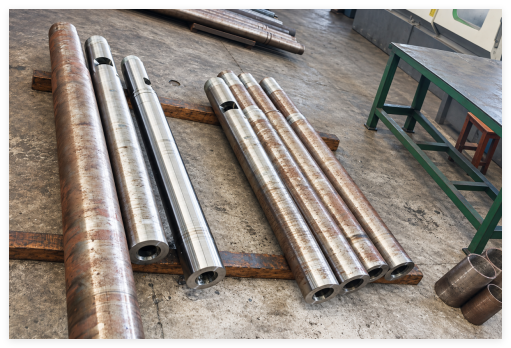
Definer det problem, som udluftningen skal løse
Start med beviser, ikke antagelsen om, at en udluftning vil løse enhver defekt. En ventileret ekstrudertønde kan overvejes, når indespærret fugt, resterende flygtige stoffer eller gasser er knyttet til materialet og optræder konsekvent i produktet eller processen. Det er mindre sandsynligt, at det løser problemer forårsaget af forurening, dårlig blanding, en blokeret skærmpakke eller en ustabil matrice.
- > Hvornår fejlen opstår, og om den ændrer sig efter tørring eller et materialeskift
- > Materialekilde, genslibningsprocent og eventuelt kendt fugt- eller flygtige indhold
- > Produktsymptomer som bobler, hulrum, lugt, overflademærker eller tryksvingninger
- > Aktuel smeltetemperatur, output, skruehastighed og seneste nedlukningshistorik
Bekræft, at materialet og processen skal udluftes
Nogle genbrugte, hygroskopiske eller flygtige materialer kan drage fordel af kontrolleret udluftning, mens andre linjer er bedre tjent med forbedret tørring, materialehåndtering eller udrensningspraksis. En ventileret ekstrudertønde bør vælges, fordi materiale- og procesdata understøtter det, ikke fordi linjen har et generelt kvalitetsproblem.
PIPLL beder om den faktiske polymer, additiver, genslibningspolitik og produktionsbetingelser, så udluftningsspørgsmålet kan adskilles fra bredere materiale- og udstyrsproblemer.
Tørring bør stadig kontrolleres, selv når udluftning er under overvejelse. En udluftningsport kan hjælpe med at fjerne en begrænset mængde gas eller fugt i en passende proces, men den er ikke en erstatning for harpiksleverandørens anbefalede håndteringsforhold. Hvis en kontrolleret tørringstest fjerner defekten, kan den bedste handling være at rette materialeforberedelse i stedet for at redesigne ekstruderens cylinder. Få mere at vide omPET-flager og stiv genslibningforarbejdning.
Gennemgå skrueprofilen omkring udluftningszonen
En udluftningsport kræver de korrekte trykforhold. Opstrøms for udluftningen skal skruen smelte og transportere materialet uden at tvinge det ud af åbningen. Nedstrøms skal den komprimere igen og pumpe smelten mod matricen. En standardskrue designet til en ikke-ventileret tønde skaber muligvis ikke en sikker eller stabil udluftningszone.
For eftermontering af en ventileret ekstrudercylinder gennemgår PIPLL den eksisterende flyveprofil, arbejdslængde, fremføringstilstand og tilgængelig plads, før det besluttes, om skruen, cylinderen eller begge komponenter skal redesignes.enkelt skrue tøndegeometri er en central del af denne evaluering.
Find udluftningsporten og dens understøttende hardware
Havneposition er en mekanisk og procesbeslutning. Den skal flugte med den tilsigtede lavtrykszone og samtidig bevare tøndens varmelegeme, køling, støtte og tilslutningsarrangementer. Udluftningsenheden kan også have brug for et dæksel, kondensathåndtering, vakuumtilslutning eller anden understøttende hardware afhængigt af applikationen.
PIPLL bekræfter disse grænseflader, før en ventileret ekstrudercylinder bearbejdes, så den foreslåede port ikke er i konflikt med det installerede linjearrangement.
Punkt der skal bekræftes Hvorfor det betyder noget Hvad kan gå galt, hvis det går glip af det Udluftningsposition langs arbejdslængden Materialet skal nå porten ved en passende smelte- og tryktilstand Materiale kan stige fra porten, eller udluftning kan have ringe effekt Skruegeometri før og efter porten Skruen skal skabe en kontrolleret udluftningszone og genopbygge trykket nedstrøms Dårlig transport, ustabilt tryk eller inkonsekvent output Varmekøling og tøndestøttesteder En port ændrer tøndens krop og termiske arrangement Mekanisk interferens eller ujævn temperaturkontrol Krav til vakuum eller udluftningshætte Nogle applikationer kræver kontrolleret gasfjernelse frem for en åben port Røg, lugt eller utilstrækkelig fjernelse af flygtige stoffer Open Vent og Vakuum Vent er forskellige beslutninger
En åben udluftning kan være passende til en proces med et beskedent behov for gasfjernelse og velkontrollerede materialeforhold. Et vakuumassisteret system har forskellige krav til tætning, damphåndtering, vedligeholdelse og driftskontrol. Ingen af mulighederne bør vælges fra et fotografi af tønden alene. Materialeadfærden, udluftningszonens tryk, outputmålet og udstyr på stedet har alle betydning.
PIPLL kan evaluere skrue- og tøndesiden af projektet, mens kunden også skal bekræfte de praktiske krav til ethvert vakuum- eller røghåndteringsudstyr med de relevante linje- og sitespecialister. Dette holder det mekaniske design på linje med den faktiske installation i stedet for at behandle udluftningsporten som en isoleret modifikation.
Tjek Upstream- og Downstream-procesgrænserne
En ventileret ekstrudertønde påvirker mere end selve cylinderen. Foderkonsistens, tørringspraksis, sigtepakningstilstand, matricetryk og nedstrøms aftrækker- eller pelleteringsstabilitet bør gennemgås. Hvis ledningen allerede er tæt på en tryk- eller outputgrænse, kan en eftermontering udsætte en anden begrænsning et andet sted i processen.
PIPLL sammenligner linjedataene med kundens praktiske mål, hvad enten det er at reducere synlige defekter, forbedre processtabiliteten eller håndtere et ændret råmateriale. Dette hjælper med at holde ændringen fokuseret på et identificerbart krav.
Udluftningsområdet skal også forblive inspicerbart. Materialeophobning omkring åbningen, dækslet eller tilsluttet udstyr kan påvirke udluftningsydelsen og kan skabe sin egen rengøringsbyrde. Inkluder adgang, rengøringspraksis og nedlukningsprocedure i projektdiskussionen, så den nye konfiguration kan opretholdes i normal produktion.
Beslut, om en eftermontering er den rigtige vej
En eftermontering kan være fornuftig, når materialet og processen tydeligvis skal udluftes, og den eksisterende maskine kan acceptere de nødvendige tønde- og skrueskift. Det er måske ikke det rigtige valg, når den egentlige årsag er dårlig tørring, forurening, en beskadiget matrice, forkert temperaturkontrol eller slid, der allerede forhindrer stabil transport.
PIPLL kan hjælpe med at sammenligne disse muligheder fra de tilgængelige linjedata og komponentinformation, før kunden forpligter sig til en tøndemodifikation.
- Bekræft defekten med kontrollerede materiale- og produktionsregistreringer.
- Bekræft materialets tilstand og den praktiske årsag til udluftning.
- Angiv maskinens navneskilt, aktuelle skrue- og cylinderdetaljer, fotos og tegning, hvis tilgængelig.
- Gennemgå den eksisterende flyveprofil, tøndegrænseflader og downstream-krav, før bearbejdning begynder.
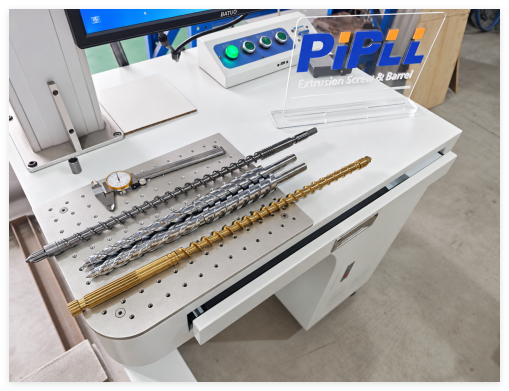
Figur 2. Dimensionel inspektion understøtter en komplet gennemgang af skrue og cylinder. De viste små stykker er laboratorie- eller inspektionsenheder.
Hvad skal du sende til en gennemgang af ventileret ekstrudertønde
En nyttig gennemgang skal have materialeoplysninger, aktuelle linjedata og mekaniske detaljer sammen. Send PIPLL ekstrudermodellen, polymer- og additivoplysninger, genslibningsprocent, defektbeskrivelse, strømudgang, temperaturprofil, trykdata, skrue- og tøndefotos plus eventuelle tegninger eller målte dimensioner.
Hvis de eksisterende komponenter kan fjernes, skal du fotografere udluftningsområdet og skrue deres installerede retning ind før rengøring eller pakning. Vis også gearkasseforbindelse, foderhals, varmelegeme og kølegrænseflader. Disse referencer hjælper med at forhindre et ventileret ekstrudertøndeprojekt i at overse en lokal mekanisk begrænsning.
Bekræft processen, før du ændrer tønden
En ventileret ekstrudertønde kan forbedre en passende proces, men den bør behandles som et matchet skrue-og-tønde-projekt i stedet for et enkelt hul tilføjet til en eksisterende del. Bekræft først årsagen, materiale, trykzoner, skrueprofil og maskingrænseflader. Dette giver eftermonteringen et praktisk grundlag for stabil drift.
Kontakt PIPLL, når du har brug for en teknisk gennemgang af en ventileret ekstrudercylinder eller en udskiftningsskrue- og cylinderkonfiguration. Lær mere omPIPLL fremstillingsproces.
Teknisk og salgskontakt
Harry Jiang | PIPLL
Skrue- og tøndeløsninger til plastekstrudering
E-mail: Harry@pipll.com
WhatsApp: +86 182 6854 1152
www.pipll.comEllerkontakt PIPLLtil en struktureret udskiftningsgennemgang.




