Languages
Hvorfor ekstruderskruer går i stykker: feilanalyse før du bestiller en erstatning
-
-
Hvorfor ekstruderskruer går i stykker: feilanalyse før du bestiller en erstatning
En ødelagt skrue er bevis, ikke uflaks. Les bruddet og du vil vite om du skal kjøpe en del eller fikse en maskin.
EKSTRADER SKRUEBRUK · ANALYSE AV SKRUFEIL · VRININGSLØTTHET · REVERSERT BØYING
-
1. En skrue går sjelden i stykker fordi den er overbelastet
Ekstruderingsskruer svikter nesten aldri ved normal drift. Når man gjør det, er instinktet å skylde på dreiemomentet - drivverket var for sterkt, materialet for stivt, operatøren for utålmodig. Overmoment knekker skruer, men i praksis forårsaker bøyning flere brudd enn moment gjør, og de to etterlater helt forskjellige bevis.
Det skillet avgjør hva du bruker. En dreiemomentfeil er en hendelse du vanligvis kan datere og forklare. En bøyesvikt er en tilstand som har utviklet seg i flere måneder, og den vil gjøre det samme til nesteskrumed mindre tilstanden endres.
-
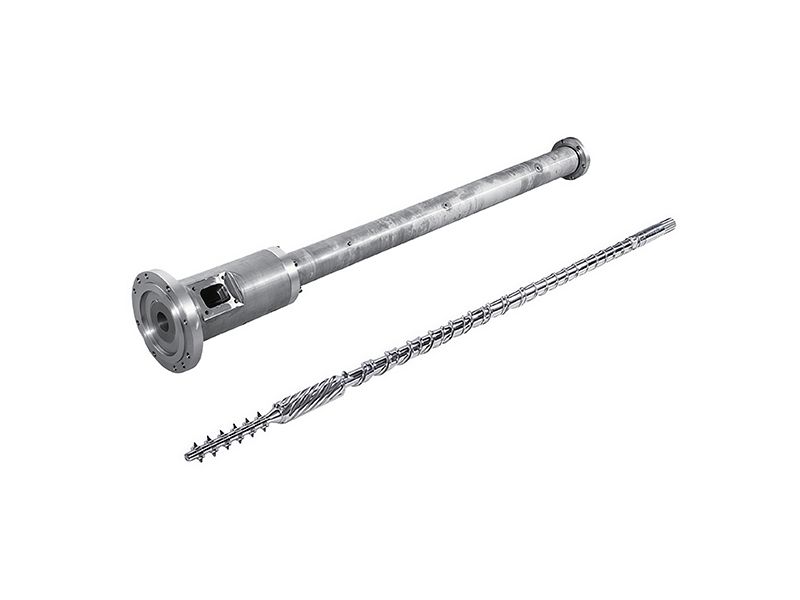
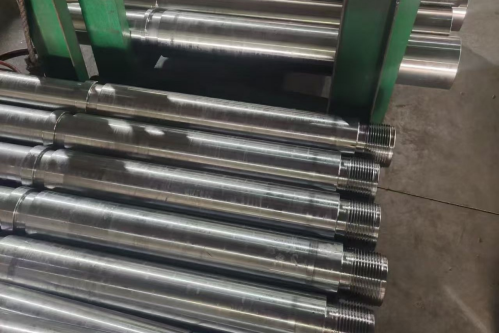
Rørekstruder skrue og tønnesett. Geometri og overflatebehandling er valgt for plikten; bruddansiktet forteller deg om det valget var nok.
-
NØKKELINNSIKT
En skrue som gikk i stykker i en av sine tykkeste seksjoner ble nesten helt sikkert ikke skrudd for mye. Det er den mest nyttige enkeltsetningen i denne artikkelen, og det er den som oftest ignoreres.Bryter grupperes også etter applikasjon, og det samme gjør rettelsene. ENrørskruesvikter vanligvis ved oppstartsmoment etter en lang driftsstans, afilm skrueved bøyning når klaringen åpner seg, og akabelskrueom skjærhistorien til en høykompresjonssone.
-
2. Les bruddet før du rengjør noe
Bruddflaten er den billigste diagnostikken som finnes, og den blir ødelagt av en stålbørste. Fotografer den før noen rører den. Fire funksjoner skiller mekanismene, og ingen av dem trenger et laboratorium.
Det du ser Mekanisme Hva det betyr for neste del Radiale sprekker som går fra flyflaten mot midten Torsjonsoverbelastning Én hendelse, høy dreiemomentspiss - se etter en kaldstart eller trampmetall Skruen har "viklet seg"; flyturen nær pausen er synlig kortere Torsjonsoverbelastning Bekrefter dreiemoment, ikke tretthet. Skruen vokste i diameter og kan være vanskelig å fjerne En enkelt sprekk rett gjennom, ingen radielle sprekker, ingen tonehøydeendring Omvendt bøyetretthet En tilstand, ikke en hendelse – klarering og justering må kontrolleres Glatt progressiv sone med strandmerker, deretter et grovt sluttbruddsområde Høysyklustretthet Crack startet ved en stresskonsentrasjon og vokste over en lang periode -
Skru skaftene med deres drivende beslag. Kilesporet og splineroten er spenningskonsentrasjoner, og det er grunnen til at en utmattelsessprekk så ofte starter på slutten som ingen inspiserer.
Vedtaket etter en pause er ikke det samme som et oppussingsvedtak.Reparasjon versus utskiftingsetter ut når ombyggingsarbeider, og denvedlikeholdsrutineer det som produserer historien som forteller deg hvilken sak du er i.
-
3. Hvor den brøt forteller deg hva du skal sjekke
Plassering er den andre halvdelen av diagnosen, og den er mer pålitelig enn bruddflaten fordi den ikke trenger tolkning. En overmomentsvikt skjer nesten alltid i matedelen, fordi det er der momentbelastningen bæres på den minste rotdiameteren. En bøyefeil skjer vanligvis et sted hvor skruen er sterk, fordi det er der det kreves mest kraft for å bøye den.
Pause plassering Mest sannsynlig mekanisme Første ting å sjekke Fôrseksjon Torsjonsoverbelastning Oppstartsprosedyre, bløtleggingstid og om matestrupen grep eller gled Smelte eller overgangssone Kaldstart, eller et fremmedlegeme Tramp-metallbeskyttelse, skjermpakke og den siste avstengningen Drivende, kilespor eller spline Tretthet pluss feilstilling Koblingsjustering og utløp - sevedlikehold og girkasseguide Midt på kroppen, tykkeste parti Omvendt bøying Tønneslitasje, ovalitet og skrue-til-løp-klaring Flygerot, under en hardbehandlet kam Tretthet fra seksjonsendring Hvorvidthardfacingble blandet inn i roten eller endt i et trinn På en tvilling skifter den samme logikken, fordi dreiemomentet kommer gjennom splines og elementkoblinger i stedet for gjennom en enkelt aksel. En svikt der er oftere en spline eller element-root problem enn et kroppsbrudd, ogsammensetningskonfigurasjonogaritmetikk for oppholdstidbegge starter fra aksellasten i stedet for fra løpet.
-
4. Overmoment: den viktigste driftsårsaken er en kaldstart
Å starte en ekstruder før polymeren faktisk har smeltet er den vanligste måten å knekke en skrue på. Tønnen leser på settpunktet lenge før materialkjernen gjør det, og å skru en skrue mot en tønne full av solid polymer produserer en momentspiss langt utenfor designkonvolutten. Store maskiner trenger lengre bløtleggingstider enn kontrolleren antyder, og termoelementet måler metall, ikke smelter.
- Bløtlegg til temperatur, og hold deretter - ikke start fordi displayet er grønt
- Jogg i lav hastighet først og lytt, heller enn å gå rett til løpehastighet
- Sjekk at matestrupen faktisk mater, ikke glir under skruen
- Logg oppstartsrutinen; hvis ingen kan beskrive det, er det ikke en prosedyre
Fremmedgjenstander er den andre klassiske piggen, og de kommer vanligvis med ettersliping eller med en ny leverandørs materiale. Derute for resirkulert materialeogresirkulering granuleringer der dette dukker opp mest, og det er derfor tramp-metallbeskyttelse hører hjemme på linjen og ikke på vedlikeholdsønskelisten.
Oppstart er også der rensepraksis hører hjemme. En linje som endrer farge eller karakter har dårlig lengre oppholdstid og mer termisk eksponering enn den trenger, som er en langsommere rute til samme sted —rense- og bytteveiledningdekker det, ogfeed-hals sammenligningdekker fôringsatferden som gir kaldstart i utgangspunktet.
-
5. Omvendt bøyning: slitasje er forutsetningen
Dette er feilmodusen som oftest blir feildiagnostisert, og det er den som er verdt å forstå riktig. Internt trykk skyver skruen sidelengs mens den snur, og skruen holdes i begge ender - slik at den bøyer seg en gang per omdreining, i begge retninger. Det er omvendt bøying, og det er den samme mekanismen som å bøye en wire til den klikker.
Den viktige delen: for at smelten skal bøye skruen, må det være klaring, og klaring kommer fra slitasje. En skrue svikter ikke på denne måten på et tett fat. Det svikter på denne måten etter at boringen og ventilene har slitt nok til å la skruen bevege seg - noe som betyr at tønnen allerede er ute av toleranse når skruen brekker.
- Reversert bøying pluss torsjon svikter i løpet av svært få sykluser når overflatespenningen når den kritiske verdien
- Den kritiske verdien er omtrent 40 % av materialets strekkfasthet, fordi bøying reduserer brukbar styrke til rundt halvparten
- Det er derfor bruddet kan se plutselig ut selv om årsaken tok måneder
NØKKELINNSIKT
Hvis skruen brøt fra omvendt bøyning, ble tønnen slitt før skruen ble. Å bytte bare skruen garanterer en ny feil - den billige halvdelen av paret kjøpes to ganger.Klaringen som tillater bøying må komme fra et sted. Slipende fyllstoffer åpner den raskest, og det er derfor enPVC-fat for generell brukogforbindelser med høy fyllstoffnå denne feilmodusen tidligere enn ufylt harpiks - og hvorfor abimetallboringutsetter det i stedet for å forhindre det.
-
6. Rotdiameteren bærer belastningen, og D³ er uforsonlig
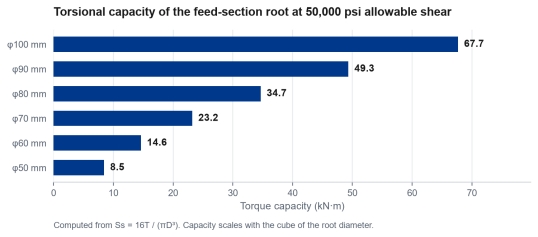
For en torsjonssjekk er den vanlige designantakelsen at bare rotdiameteren bærer dreiemoment - flyvningen gir styrke, men ikke på en måte du kan stole på. Med en tillatt skjærspenning rundt 50 000 psi, omtrent halvparten av utbyttet av en varmebehandlet 4140 skrue, er kapasitetenSs = 16T / (πD³). Kuben er hele historien.
Fôrseksjonens rotdiameter Momentkapasitet ved 50 000 psi tillatt skjærkraft 50 mm ca. 8,5 kN·m 60 mm ca. 14,6 kN·m 70 mm ca. 23,2 kN·m 80 mm ca. 34,7 kN·m 90 mm ca. 49,3 kN·m 100 mm ca. 67,7 kN·m Halver roten og du halverer ikke kapasiteten, du deler den på åtte. Dette er grunnen til at en skrue som har blitt slipt på nytt eller hardbehandlet uten oppmerksomhet til roten, eller en erstatning kopiert fra en tegning med feil rot, kan være sterkt understyrke mens den ser identisk ut fra utsiden.
-
Torsjonskapasiteten til innmatingsseksjonens rot mot diameter, beregnet fra Ss = 16T / (πD³) ved 50 000 psi tillatt skjærkraft. Kapasiteten skalerer med kuben av rotdiameteren.
Materiale følger samme kubelogikk. Et sterkere stål øker den tillatte skjæringen, men en seksjonsendring er verdt mer enn en karakterendring - det er derforvalg av legering, denbimetallisk enkelt skruekasseog denbimetallskrueløprekkevidde leses sammen i stedet for som alternativer.
-
7. Spenningskonsentrasjoner: kilespor, spline, flyutløp
Tretthet starter ikke der stresset er høyest i gjennomsnitt; det starter der stresset konsentreres. I praksis betyr det kilesporet, splineroten, en skarp endring i flyseksjonen, eller et hardfacing-lag som ender i et trinn i stedet for å blandes ut.
- En fil eller et kvernmerke over skaftet er en sprekkstarter, ikke en kosmetisk defekt
- Hardfacing som stopper brått skaper en seksjonsendring - be om utløpet
- Reparasjonssveiser på en skrueskaft endrer metallurgien lokalt; de tilsvarer ikke en ny del
Der en skrue erstattes for styrke i stedet for for slitasje, vilgjennomherdet alternativgir et mer jevnt snitt enn et overflatebehandlet, og entilpasset skrue og tønnegjennomgang kan endre rotgeometrien i stedet for å reprodusere den.
Hvordan skruen ble laget betyr også noe. ENproduksjonsrutesom sliper etter varmebehandling etterlater et annet restspenningsmønster enn det som sliper før, og forskjellen vises aldri på en tegning.PIPLLs produksjonssideangir rekkefølgen av den grunn.
Erstatningsgeometri er også der merkevarekompatibelt arbeid fortjener bevaring. På enKraussMaffei KMDeller aTheysohn XTSskaftet og spline-detaljene kommer fra OEM-tegningen, ikke fra et generisk mønster - det er derforfire tvillingarkitekturerbetyr noe før noe blir sitert.
-
8. Etter pausen: hva du skal måle før du bestiller
En erstatning bestilt fra de ødelagte halvdelene gjengir problemet. Fem målinger gjør feilen til en spesifikasjon, og fire av dem handler om tønnen, ikke skruen.
- Tønnehulls ID ved flere aksiale posisjoner, og eventuell ovalitet
- Skru flyet OD i samme posisjoner, inkludert de slitte sonene
- Skrue retthet, og utløpet i drivenden
- Koblingsinnretting og tilstanden til drivendens passform
- Boringen til mateseksjonen — der en dreiemomentfeil startet
Det settet er også det som forteller deg om tønnen kan reddes. ENboring som kun er lokalt slittkan gjenopprettes med en hylse; en boring som er oval eller sprukket er det ikke. Deslitasjesjekk uten nedrivninger det som forteller deg å ta disse målingene før pausen, ogutskiftingsguidedekker avgjørelsen når du har dem.
-
Skruer og tønneseksjoner holdt sammen etter fjerning. Fotografer og mål før noe blir renset eller flyttet - bruddflaten og slitasjemønsteret er beviset.
To referanser er verdt å ha åpne mens du bestemmer deg. Deserviceintervall benchmarksfortelle deg om delen døde tidlig eller i tide, ogvalg av legeringsguideforteller deg om en annen konstruksjon ville ha endret resultatet. Der ingen av dem gjelder,søknadsindekser den raskere ruten til høyre del.
-
9. Hva skal endres så det ikke skjer to ganger
Det er bare fire spaker, og de fleste anlegg trekker den dyreste først. Rekkefølgen nedenfor er omtrent kostnadsrekkefølgen, reversert.
- Oppstartsprosedyre: bløtleggingstid, joggetur og en skriftlig rutine – gratis
- Justering: kobling og løp, sjekket med en måleklokke, ikke med øyet
- Klarering: Bytt ut eller gjenoppbygg paret, ikke den slitte halvdelen
- Seksjon: endre roten eller materialet bare hvis de tre første allerede er riktige
Klareringsspaken er den som blir hoppet over, fordi det er den dyre. Det er også den som betyr noe: omvendt bøying trenger klaring for å eksistere, så et tett, matchet par fjerner mekanismen i stedet for å utsette den. Det er argumentet for å kjøpe enbimetallskrue og løpsom et sett, og grunnen tilmaterialvalg guidestarter fra plikten snarere enn fra delen.
NØKKELINNSIKT
Hver feil har en billigste løsning og en dyreste løsning. Den billigste er nesten alltid prosedyremessig, og det er nesten alltid den ingen vil høre.Geometri er den siste spaken, og den som oftest forveksles med et styrkeproblem. En skrue som øker fordi kompresjonsprofilen er feil, får skylden for et brudd den ikke forårsaket -geometri og smøremiddeltilpasningnotat ogsingel versus tvilling sammenligningskille de to diagnosene.
-
Skruer hylles etter størrelse før forsendelse. Rotdiameter, flight OD og seksjonsendringer er alle synlige på den ferdige delen - det er grunnen til at en dimensjonsrapport bør følge med.
De tre første spakene er også den billigste måten å finne ut om den fjerde er det virkelige problemet. ENhøyhastighets enkelt skrueat pauser vanligvis har vært kjørt utenfor sinoverflatehastighetskonvolutt, og enskummende skrueat brudd vanligvis hadde et gass- eller trykkproblem, ikke et metall.
-
10. Hva du skal sende når du ber om en erstatning
Send feilen, ikke bare dimensjonene. En leverandør som kan se hvordan delen døde vil spesifisere annerledes, og en leverandør som kun får en diameter vil kopiere det som feilet.
- Fotografier av bruddflaten før rengjøring
- Hvor bruddet skjedde, og hva maskinen gjorde på det tidspunktet
- Bore- og flymålinger fra seksjon 8
- Maskinfabrikat, modell, skruediameter og L/D, pluss originaltegningen
- Harpiks, fyllstoff, driftstimer og forrige dels levetid
Deinformasjonssjekklistehar den lange versjonen. For proprietære maskiner, aerstatning bygget fra OEM-tegningerer vanligvis den korteste ruten, ogproduksjonsprosessogkapasitetsidene sier hva som er praktisk og hvor raskt. Sammenlignende lesing om konstruksjonsvalg er påbimetall versus nitrertogå velge produsent.
Et siste poeng om tvillinger. På enparallell tvillingellerkonisk tvillingakslingene er splined og bærer dreiemoment gjennom en annen bane, så et brudd er oftere en spline eller elementsvikt enn et kroppsbrudd -erstatningsdetaljer verdt å bekreftelisten dekker grensesnittene som svikter først.
Materielle familier endrer hva en pause betyr.Stiv PVCblir kaldt og etsende,PEgår varmt og tøft, ogtungt fylte forbindelserbelaste flyene hardest av alle - så det samme bruddflaten peker på tre forskjellige første årsaker.
-
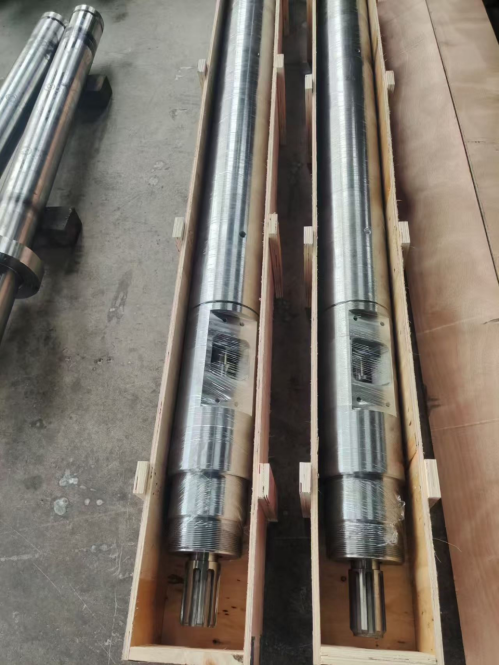
En erstatning pakket for forsendelse. Paret er det som gjenoppretter klaringen; en skrue alene gjenoppretter bare en del av den.
-
✔ Ekstruder-skrue- og fatfeilanalyse | ✔ Torsjonsoverbelastning · Reversert bøyning · Tretthet
✔ Ansiktsbrudddiagnose | ✔ Rotdiameter · Klaring · Justering · Egendefinert geometri