






 Languages
Parallell Twin Screw Barrel PVC Guide
Hvordan velge en parallell dobbelskrue for PVC-ekstrudering
Sjekkliste for konfigurasjon, materialvalg og erstatning
ENparallell dobbeltskrueløper en kjerneprosesskomponent i mangePVC ekstruderinglinjer. Den må fungere med de matchende tvillingskruene for å transportere, mykne, blande og levere materialet under stabile temperatur- og trykkforhold.
For stiv PVC, fylt PVC, ark, rør, profil og andre ekstruderingsapplikasjoner avhenger den riktige tønnekonfigurasjonen av mye mer enn den totale lengden eller skruediameteren. Maskindesign, skruegeometri, materialformulering, produksjonsmål og slitetilstand spiller en rolle.
Denne veiledningen forklarer hva du skal sjekke når du velger eller erstatter enparallell dobbeltskrue for PVC-ekstrudering.
FÅ ET GRATIS TILBUD NÅ
Hva er en parallell Twin Screw Barrel?
ENparallell dobbeltskrueløper designet for to parallelle skruer som opererer sammen inne i to tett tilpassede løpshull. Avhengig av ekstruderdesignet kan skruene være motroterende eller samroterende, og deres geometri er utviklet for den tiltenkte material- og prosesseringsoppgaven.
IPVC ekstrudering, parallelle motroterende dobbeltskruesystemer er ofte brukt i mange produksjonslinjer. Skruene og tønnen fungerer som et matchet sett. Deres senteravstand, skrueprofil, klaring, trommelboring, varme- og kjøledesign og tilkoblingsdetaljer må stemme overens med den originale maskinspesifikasjonen.
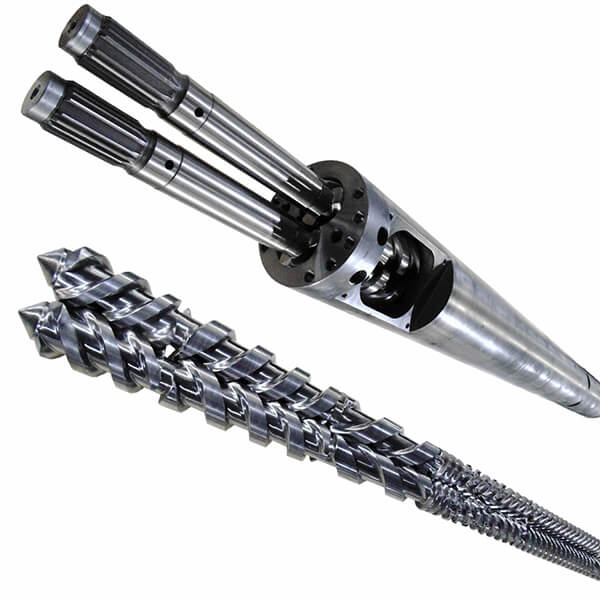
Figur 1. En parallell dobbel skrue og tønnemontasje som brukes i plastekstruderingsapplikasjoner.Parallell Twin Screw Barrel vs. konisk Twin Screw Barrel
Parallelle og koniske tvillingskruesystemer brukes begge i PVC-behandling, men de er forskjellige maskinkonfigurasjoner. En reservedel må samsvare med den installerte ekstrudertypen i stedet for kun å velges etter applikasjonsnavn.
Trekk Parallell Twin Screw Barrel Konisk Twin Screw Barrel Skrue arrangement To skruer forblir parallelle langs prosesslengden. Skruer og tønneboringer har en konisk geometri. Utskiftningsfokus Sentrumsavstand, boringsgeometri, L/D-forhold og matchende skruedesign. Koniske dimensjoner, store/små diametre, senteravstand, og matchende skruepar. Søknadsvedtak Brukes der ekstrudermodellen er designet for et parallelt tvillingsystem. Brukes der den installerte ekstruderen er designet for et konisk tvillingsystem. Viktig regel Ikke erstatt et konisk system uten omdesign av maskinen. Ikke erstatt et parallelt system uten maskinredesign. Det beste valget er ikke et spørsmål om hvilket system som er universelt bedre. Det handler om å matche erstatningstønnen til eksisterende maskin og produksjonskravet.
Hvorfor PVC-behandling krever korrekt skruefattilpasning
PVC er følsom for prosesstemperatur og skjærkraft. Materialet må transporteres, plastiseres, blandes og leveres til dysen uten overdreven varmeutvikling eller ustabil oppholdstid.
Når skrue- og tønnekonfigurasjonen ikke samsvarer med materialet eller maskinen, kan produsenter oppleve:
- · Ustabil utgang
- · Ujevn plastisering
- · For høy smeltetemperatur
- · Smeltetrykksvingninger
- · Overflatedefekter eller dimensjonsvariasjoner
- · Materialnedbrytning
- · Akselerert skrue- og tønneslitasje
Nøkkelfaktorer når du velger en parallell dobbelskruetønne
1. Ekstrudermodell og originaltegning
Ekstruderprodusenten og modellen er utgangspunktet. Når den er tilgjengelig, er den originale skrue- og tønnetegningen den beste kilden for å bekrefte kritiske dimensjoner og tilkoblingsdetaljer.
- · Skruediameter og total lengde
- · L/D-forhold
- · Senteravstand mellom de to skruene
- · Dimensjoner og geometri for tønnehull
- · Fôråpningsposisjon og størrelse
- · Oppvarming og kjøling layout
- · Girkasse og endekoblingsdetaljer
2. PVC-formulering og fyllstoffinnhold
PVC-forbindelser kan inneholde stabilisatorer, smøremidler, prosesshjelpemidler, pigmenter, slagmodifiserende midler, kalsiumkarbonat og andre tilsetningsstoffer. Disse ingrediensene påvirker flytatferd, plastisering, slitasje og potensiell korrosjon.
Høyt fylt PVC kan skape mer slitasje på både skruehull og tønnehull. Fyllprosent og materialbeskrivelse bør derfor være en del av utskiftningshenvendelsen.
3. Produksjonseffekt og driftsforhold
Et skrueløp må støtte den nødvendige utgangen uten å tvinge linen til å løpe utenfor et stabilt driftsvindu. Nyttige driftsdata inkluderer strømutgang, skruhastighetsområde, smeltetrykk, temperaturinnstilling, kontinuerlige produksjonstimer og det spesifikke ytelsesproblemet som observeres.
4. Krav til slitasjemotstand
For moderate PVC-formuleringer kan et nitrert skruerør gi passende ytelse. Der slipemiddelinnhold, kontinuerlig drift eller gjentatt slitasje er et problem, kan en bimetallhylse og slitesterk skruebehandling vurderes.
Den valgte løsningen bør gjenspeile den faktiske slitasjetilstanden. Et hardere materiale er ikke automatisk det beste svaret hvis maskin, skruedesign og produksjonsmateriale ikke vurderes sammen.
Tegn på at en parallell Twin Screw Barrel bør inspiseres
- · Gradvis reduksjon i produksjon
- · Høyere skruehastighet kreves for samme utgang
- · Ustabilt smeltetrykk
- · Dårligere plastisering eller blandingskonsistens
- · Økende produktvariasjon
- · Synlig slitasje, riper eller korrosjon
- · Gjentatt behov for reparasjon av skruer eller tønner
Disse symptomene beviser ikke at skruen er den eneste årsaken. Materialmating, temperaturkontroll, dyser, nedstrømsutstyr og operatørinnstillinger bør også kontrolleres. Imidlertid bør skrue- og tønneslitasje være en del av feilsøkingsprosessen.
Hva bør sjekkes før utskifting?
Før du bestiller en parallell dobbelskrue, mål og dokumenter gjeldende komponenter når det er mulig. En fullstendig teknisk gjennomgang kan omfatte:
- · Ytre diameter og tilstand for hver skrue
- · Måling av indre boring ved flere tønneposisjoner
- · Avstand mellom skrue og løp
- · Tilstanden til matesonen og høytrykksområder
- · Skruespiss, spline eller koblingstilstand
- · Fatvarme- og kjøletilkoblinger
- · Bilder av slitte komponenter og informasjon om maskinnavneskilt
Slitasjen er ikke alltid ensartet. Måling av flere steder kan bidra til å identifisere om problemet er generell slitasje, lokalisert slitasje, korrosjon eller skade relatert til fôring og materialflyt.
Informasjon å sende for et tilbud om parallelle tvillingskruer
- · Ekstruderprodusent, modell og applikasjon
- · Original skrue- og tønnetegning
- · Skruediameter, total lengde og L/D-forhold
- · Senteravstand og nøkkelforbindelsesdimensjoner
- · PVC-formulering og omtrentlig fyllstoffprosent
- · Strømutgang og skruhastighetsområde
- · Eksisterende skrue- og tønnemateriale
- · Bilder, målinger og dagens produksjonsproblem
Hvis en fullstendig tegning ikke er tilgjengelig, kan en gammel skrue eller tønneprøve, detaljerte bilder og nøkkelmålinger fortsatt støtte en innledende teknisk evaluering.
PIPLL parallelle Twin Screw Barrel Solutions
PIPLL leverer skreddersydde parallelle tvillingskruer og tønneløsninger for plastekstruderingsapplikasjoner. Erstatningskomponenter kan evalueres i henhold til maskindesign, PVC-formulering, utgangskrav og slitasjetilstand.
For krevende PVC-applikasjoner kan også material- og overflateløsningen vurderes sammen med skruegeometrien slik at erstatningen blir bedre tilpasset det reelle produksjonsmiljøet.
Konklusjon
Å velge en parallell dobbelskrue krever mer enn å matche grunnleggende maskinstørrelse. Riktig konfigurasjon avhenger av ekstrudermodell, matchende skruepar, PVC-formulering, fyllstoffinnhold, utgangsmål og faktisk slitasjetilstand.
Jo mer fullstendig tegningen og driftsinformasjonen er, desto mer nøyaktig kan en erstatningskomponent utformes for stabil PVC-ekstruderingsytelse.


