Languages
Hvorfor bruke sidemating i dobbeltskrueekstrudering
Hvorfor bruke sidemating i dobbeltskrueekstrudering
Hvorfor bruke sidemating i dobbeltskrueekstrudering
Ved blanding, masterbatch-produksjon og teknisk plastmodifikasjon bør ikke alle ingredienser komme inn gjennom hovedbeholderen.
En sidemater tilfører materiale gjennom en tønneåpning lenger ned i ekstruderen, etter at basispolymeren har begynt å smelte og homogenisere. Det brukes ofte med en co-roterendeparallell dobbeltskrue løpnår prosessorer trenger å introdusere glassfiber, mineralfyllstoff, flammehemmere eller sensitive tilsetningsstoffer med bedre kontroll.
For en parallell tvillingskrue og sylinder for ekstruder, er sidemating ikke bare å legge til materiale senere. Det er en prosessbeslutning som kan beskytte fiberlengden, forbedre fôringsstabiliteten, forkorte varmehistorien til sensitive ingredienser og redusere unødvendig slitasje på oppstrøms skrueelementer.
Hos PIPLL designer og produserer vi skrue- og fatløsninger for ekstruderingsanlegg som trenger en praktisk balanse mellom blandekvalitet, gjennomstrømning, slitestyrke og levetid.
Hva er sidemating i en dobbeltskrueekstruder
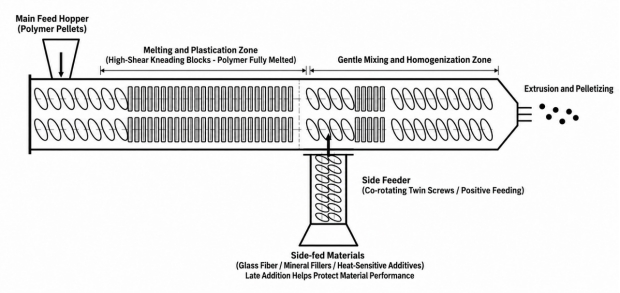
En sidemater er vanligvis en liten dobbelskrue måleenhet montert på siden av hovedekstruderfatet. I stedet for å slippe alle ingrediensene inn i hovedmatingsporten, kommer hovedharpiksen først inn og smeltes av oppstrøms skruekonfigurasjon. Sidemateren innfører deretter et andre materiale i den delvis eller fullstendig smeltede polymerstrømmen.
Figur 1. Hovedmating og sidemating i samroterende dobbeltskrueekstrudering.
Denne layouten er mye brukt i enparallell dobbeltskrueløpfor masterbatch-kompoundering og teknisk plastmodifikasjon. Hovedekstruderen håndterer smelting og innledende plastering. Sidemateren leverer materiale som ikke skal oppleve hele oppstrøms skjærhistorie.
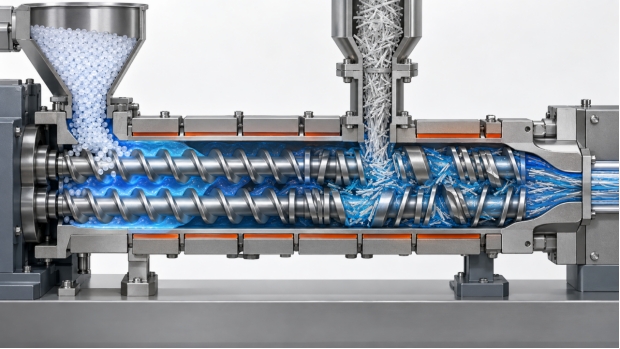
Typiske sidematede materialer inkluderer:·Glassfiber og karbonfiber· Talkum, kalsiumkarbonat, silika og andre mineralfyllstoffer· Flammehemmere· Varmefølsomme tilsetningsstoffer· Pulver med lav bulk-densitet· Utvalgte pigmenter, funksjonelle tilsetningsstoffer og resirkulerte materialkomponenterHvorfor ikke legge alt inn i hovedbeholderenHovedfôringsporten er utsatt for lengst oppholdstid og vanligvis de sterkeste smelte- og blandeseksjonene. Det er egnet for basisharpiksen, men det er ikke alltid egnet for hver formuleringskomponent.For eksempel kan en blander trenge høy smelteeffektivitet for PA, PP, PBT eller TPU. Imidlertid kan de samme skrueelementene med høy skjærkraft som smelter polymeren effektivt forkorte glassfiber, overopphete et følsomt tilsetningsstoff eller akselerere slitasje når slipende mineralfyllstoff tilsettes for tidlig. Dette er grunnen til at sidemating er viktig i en samroterendeparallell dobbeltskrueløpsystem.Sidemating hjelper til med å beskytte glassfiberlengdenGlassfiberforsterkede forbindelser er en av de vanligste bruksområdene for sidemating. Hvis glassfiber kommer inn fra hovedbeholderen, går den gjennom sonene for tidlig smelting og høyskjær sammen med råpolymeren. Overdreven skjærkraft kan redusere fiberlengden, noe som kan redusere armeringseffekten i den ferdige delen.Ved sidemating smeltes polymermatrisen først. Glassfiber blir deretter introdusert nedstrøms og dispergert gjennom en kontrollert skruekonfigurasjon med nok blanding for fukting og distribusjon, men uten unødvendig skjærkraft.Målet er ikke null skjærkraft. Glassfiber må fortsatt fuktes og spres. Målet er å bruke rett skjærnivå og rett oppholdstid. For prosessorer som bruker enparallell dobbeltskrueløpfor masterbatch-kompoundering eller forsterket ingeniørplast kan dette støtte mer stabil mekanisk ytelse og et mer konsistent sluttprodukt.Figur 2. Glassfiber innført gjennom en sidemater etter at basispolymeren er smeltet.
Sidemating forbedrer håndteringen av pulver med lav bulktetthet
Fint pulver kan være vanskelig å mate gjennom en hovedbeholder. Talkum, kalsiumkarbonat, kjønrøk, magnesiumhydroksid, aluminiumhydroksid og lignende materialer kan bygge bro, flyte eller mate ujevnt på grunn av deres lave bulktetthet.En sidemater bruker positive transportskruer for å skyve pulveret inn i hovedekstruderen. Dette gir prosessoren mer kontroll over matehastigheten. I en godt utformet parallell dobbelskrue og sylinder for ekstruder, må sidematingsposisjonen, fatåpningen, skruekonfigurasjonen, ventilasjonsarrangementet og smeltetrykket fungere sammen.En sidemater løser ikke automatisk alle problemer med pulvermating. Det gir imidlertid prosessingeniøren et bedre verktøy for å dosere vanskelige materialer inn i smelten. Dette er spesielt verdifullt for høyfylte forbindelser og produksjon av fillermasterbatch, der ustabil dosering kan forårsake tetthetsvariasjoner, dårlig spredning, overflatedefekter eller utgangssvingninger.Sidemating kan redusere varmehistorien til sensitive tilsetningsstofferNoen tilsetningsstoffer tåler ikke lang eksponering for varme og skjærkraft. Avhengig av formuleringen kan dette inkludere utvalgte flammehemmere, esemidler, reaktive tilsetningsstoffer, røde fosforsystemer eller varmefølsomme modifiseringsmidler.Mating av disse materialene senere i prosessen kan redusere tiden de bruker inne i ekstruderen. Tilsetningsstoffet trenger fortsatt nok blanding for å spre seg ordentlig, men det unngår hele oppstrøms smeltedelen. Nedstrømsseksjonen trenger derfor kontrollert distributiv blanding, ikke overdreven skjærkraft.PIPLL kan støtte kunder med tilpassede skruelement- og tønnekonfigurasjoner basert på harpikstype, additivpakke, gjennomstrømningsmål, slitasjetilstand og den faktiske posisjonen til sidemateren.Sidemating kan redusere oppstrøms slitasjeMineralfyllstoffer er ofte slipende. Når harde fyllstoffer passerer gjennom hele lengden av en ekstruder, kan de øke slitasjen på skrueelementer og tønneoverflater, spesielt i soner med høy skjærkraft.Ved å legge til slipende materiale gjennom en sidemater reduseres avstanden den går gjennom hovedekstruderen. Dette eliminerer ikke slitasje. Sidematingssonen og nedstrøms blandeseksjoner krever fortsatt passende materialvalg og slitasjebeskyttelse. Det kan imidlertid redusere unngåelig slitasje i oppstrøms smeltesonen.Det er her en bimetalliskparallell dobbeltskrueløpkan vurderes. Riktig fatløsning avhenger av fyllstofftype, fyllstoffmengde, skruhastighet, gjennomstrømning, polymer og forventede driftstimer. En bimetallløsning er vanligvis mer relevant for slitende eller korrosive forhold enn for formuleringer med lite slitasje.Hvordan sidemating påvirker utformingen av skruer og tønnerSidemating bør vurderes ved valg eller utskifting av en parallell dobbelskrue. Sidematingsåpningen er ikke en isolert komponent. Det påvirker hele prosessoppsettet.Tønnemateriale og slitestyrkeHøy mineralbelastning, forsterket plast og korrosive formuleringer kan kreve mer slitesterke tønnematerialer. En bimetallisk ekstruderskrueprodusent bør vurdere selve formuleringen i stedet for å anbefale det samme materialet for hver applikasjon.SkrueelementkonfigurasjonOppstrømsseksjonen må smelte basispolymeren pålitelig før sidemating. Nedstrømsseksjonen må spre det tilsatte materialet uten å skape unødvendig skjærkraft, for høyt trykk eller dårlig fiberretensjon.Design for sidematingsportÅpningen må tillate stabilt materialeinntrengning og unngå uønsket tilbakestrømning. Den skal tilpasses skruekonfigurasjonen, fyllnivået, trykkprofilen og sidematerens kapasitet.Lufting og avgassingNoen formler med sidemating trenger en ventilasjonsdel for å fjerne fuktighet, luft eller flyktige stoffer. Ventilasjonsposisjonen må velges nøye for å unngå pulvertransport eller smeltelekkasje.ErstatningskompatibilitetNår du skifter ut slitte deler, bør prosessorer gi tønnetegning, skruetegninger eller prøver, maskinmerke, skruediameter, senteravstand, LD-forhold, harpiks, utgang og sidematingsposisjon. Dette hjelper en skreddersydd ekstruderskrueprodusent med å evaluere kompatibilitet før produksjon.Parallell Twin Screw Barrel og Conical Twin Screw BarrelSpørsmålet om parallell vs konisk tvillingskrue avhenger av applikasjonen. En parallell dobbelskrue tønne er mye brukt i blanding, masterbatch, forsterket ingeniørplast, reaktiv ekstrudering og høyytelsesblanding. Den er spesielt egnet for applikasjoner som trenger fleksibel skruekonfigurasjon og flere prosesssoner, inkludert sidemating og ventilering.En konisk dobbelskruetønne brukes ofte i PVC-profiler, rør og relaterte applikasjoner der materialkomprimering og prosesseringsegenskaper er forskjellige. For sidemating av glassfiber, fyllstoffer og tilsetningsstoffer i blanding er den samroterende parallelle dobbeltskrueplattformen generelt det vanligste valget.Hvordan velge en produsent av parallelle skruerNår du velger enparallell dobbeltskrueløpprodusent, ikke sammenlign kun enhetsprisen. En erstatningsskrue og -tønne må passe til den virkelige prosessen.Spør leverandøren:·Kan du gjennomgå vårt materiale og fyllstofflasting?· Kan du produsere i henhold til den originale tegningen eller prøven?· Hvilket fatmateriale anbefales for våre slitasje- og korrosjonsforhold?· Kan du støtte tønneseksjoner med sidemating og matchende skrueelementer?· Hvordan kontrollerer du dimensjoner, hardhet og monteringskompatibilitet?PIPLL fungerer som en spesialtilpasset ekstruderskrueprodusent og OEM ekstruderskrue leverandør for plastekstruderingsapplikasjoner. Teamet vårt kan gjennomgå slitte komponenter, maskindata, materialforhold og produksjonskrav før de anbefaler en erstatningsløsning.Ofte stilte spørsmålEr sidemating nødvendig for hver dobbeltskrueekstruderNei. Enkle formuleringer kan fungere effektivt med kun hovedfôring. Sidemating er mest nyttig når et materiale er følsomt for skjærkraft, vanskelig å mate, varmefølsomt, slipende, lav tetthet eller bedre tilsatt etter at basispolymeren er smeltet.Krever sidemating alltid en bimetallisk parallell dobbelskrueNei. En bimetallparallell dobbeltskrueløpvelges etter slitasje og korrosjonsrisiko, ikke bare fordi en sidemater er installert. Høy fyllstoffmengde, glassfiber, mineralpulver og etsende tilsetningsstoffer er viktige faktorer å vurdere.Kan PIPLL produsere en komplett parallell tvillingskrue og fat for ekstruderJa. PIPLL leverer skreddersydde skrue- og tønneløsninger, inkludert parallelle seksjoner med dobbeltskruer, skrueelementer og slitesterke alternativer for blanding, masterbatch, PVC, PE, PP og teknisk plastekstrudering.Hvilken informasjon trenger PIPLL for et erstatningstilbudVennligst oppgi maskinmerke og modell, skruediameter, LD-forhold, senteravstand, original tegning eller prøve, materiale som behandles, utgang, skruhastighet, sidematingsplassering og bilder av slitte deler. Dette gjør at PIPLL kan anbefale en mer passende skrue- og tønneløsning.KonklusjonSidemating gir blandere en mer kontrollert måte å tilsette materialer som er skjøre, vanskelige å mate, varmefølsomme, slipende eller som bare trengs etter at basispolymeren er smeltet.For glassfiberblandinger, høyfylte masterbatch, flammehemmende formuleringer og ingeniørplast kan den riktige sidematingsstrategien forbedre prosesskontrollen samtidig som den hjelper til med å håndtere slitasje og produktkonsistens.Hvis linjen din bruker en samroterende parallell dobbelskrue og du planlegger å bytte ut slitte skrueelementer eller tønneseksjoner, kontakt PIPLL med maskindetaljer og materialinformasjon. Vi kan hjelpe med å vurdere sidematingssonen, slitasjetilstanden og passende erstatningskonfigurasjon.