






 Languages
Bimetallisk skruetønneguide
Hva er en bimetallisk skruetønne?
Fordeler, materialvalg og kjøpsveiledning for plastbehandling
ENskruetønneopererer under kontinuerlig trykk, varme, friksjon og materialstrøm. Når prosessen bruker slipende fyllstoffer, resirkulert materiale, glassfiber, mineralforbindelser eller krevende produksjonssykluser, kan konvensjonelle komponenter slites raskere enn forventet.
ENbimetallskrueløper designet for å forbedre motstanden mot slitasje inne i tønneboringen. Det kan være et praktisk alternativ når et standard nitrert fat ikke lenger gir et passende serviceintervall eller stabil produksjonsytelse.
Denne veiledningen forklarer hva enbimetallskrueløper, når det er verdt å vurdere, og hvilken informasjon som bør bekreftes før du bestiller en.
FÅ ET GRATIS TILBUD NÅ
Hva er en bimetallisk skruetønne?
I ekstruderings- og injeksjonsbehandling er begrepetbimetallskrueløprefererer vanligvis til et fat med et høystyrkebasemateriale og et slitesterkt legeringslag på den indre arbeidsflaten. Legeringsforingen er ment å beskytte boringen som er utsatt for kontinuerlig kontakt med skruen og bearbeidet materiale.
Det nøyaktige legeringssystemet, lagtykkelsen, produksjonsmetoden og de endelige egenskapene avhenger av maskinen, materialet og driftstilstanden. En bimetall tønne er ikke bare en hardere versjon av en standard tønne. Det valgte materialsystemet må fortsatt være kompatibelt med skruedesign, prosesseringstemperatur, trykk og materialformulering.
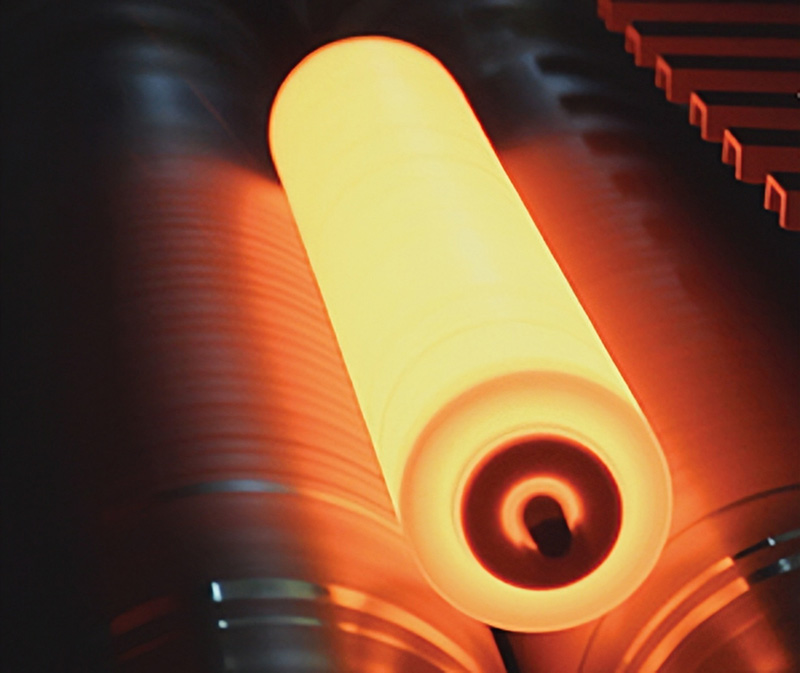
Figur 1. Sentrifugalstøping er en produksjonsmetode som brukes til å danne en legeringsforet bimetalltønneboring.Hvorfor Barrel Wear utvikler seg
Tønnehullet er utsatt for glidende kontakt, trykk og gjentatt materialbevegelse gjennom hele produksjonen. Slitasje kan bli mer alvorlig når materialet inneholder harde partikler eller når bearbeidingsforholdene skaper høy friksjon og trykk.
Vanlige faktorer som kan fremskynde slitasje inkluderer:
- · Høyt innhold av kalsiumkarbonat eller mineralfyllstoffer
- · Glassfiber eller andre forsterkende materialer
- · Resirkulert plast med forurensning eller inkonsekvent råstoff
- · Lange kontinuerlige produksjonssykluser
- · Høy ytelse eller høy skruehastighet
- · Etsende tilsetningsstoffer eller krevende polymerformuleringer
- · For stor klaring fra skrue til fat forårsaket av tidligere slitasje
Ettersom boringen slites, kan produksjonen synke, smeltetrykket kan bli mindre stabilt, og mer skruehastighet kan være nødvendig for å opprettholde samme produksjonsmål.
Bimetallisk fat vs. Nitridert fat
Både nitrerte og bimetalliske fat er mye brukt. Det passende alternativet avhenger av den faktiske applikasjonen snarere enn en enkel regel om at én løsning alltid er bedre.
Hensyn Nitreret fat Bimetall tønne Arbeidsflate Nitreret overflatebehandling på tønnematerialet. Slitasjebestandig legeringslag på tønnens indre boring. Typisk passform Moderate slitasjeforhold og konvensjonelle formuleringer. Krevende forhold hvor lengre slitestyrke er nødvendig. Utvalgsfokus Standard driftsforhold, materiale og maskin samsvarer. Fyllnivå, slitasje, produksjonstimer og målrettet serviceintervall. Viktig merknad Egnet når slitasje- og korrosjonskravene er moderate. Krever riktig valg av legering og samsvar med skruen og prosessen. For mange standardapplikasjoner kan et nitrert fat fortsatt være et praktisk valg. Et bimetallrør blir mer relevant når slitasje har blitt en tilbakevendende kostnad eller når formuleringen sannsynligvis vil forkorte levetiden til en konvensjonell boring.
Når bør du vurdere en bimetallisk skruetønne?
En bimetallløsning bør vurderes når det er et tydelig slitasjerelatert produksjons- eller vedlikeholdsproblem. Typiske årsaker inkluderer:
- · Hyppigskifte av skrueløpeller oppussing
- · Gradvis produksjonstap over produksjonssyklusen
- · Økende klaring mellom skruehullet og løpsboringen
- · Høyt innhold av slipemiddel
- · Bruk av resirkulerte eller vanskelige å behandle materialer
- · Høyere krav til kontinuerlig produksjonsstabilitet
- · Et behov for å forbedre serviceintervallet for erstatningskomponenter
Beslutningen bør være basert på totale driftskostnader, ikke bare den opprinnelige kjøpesummen. Hvis et lengre serviceintervall reduserer nedetiden og opprettholder stabil produksjon, kan løsningen med høyere ytelse bli mer økonomisk over tid.
Nøkkelfaktorer når du velger en bimetallskruetønne
1. Materialformulering
Polymertypen er bare en del av evalueringen. Tilsetningsstoffer, fyllstoffer, forsterkninger, pigmenter, resirkulert innhold og stabilisatorer kan alle påvirke slitasje- og korrosjonsforhold. En nyttig teknisk forespørsel inkluderer selve materialbeskrivelsen og omtrentlig fyllprosent.
2. Maskin- og skruekonfigurasjon
Det nye fatet må passe til ekstruderen eller injeksjonsmaskinen. Bekreft tønnedimensjoner, skruediameter, L/D-forhold, mateåpning, oppvarming og kjøling, tilkoblingsdetaljer og originaltegning når tilgjengelig.
3. Legeringssystem og produksjonsmetode
Legeringslaget bør velges i henhold til type slitasje og korrosjonseksponering. Ikke velg bare etter hardhet. Legeringen, bindingsmetoden, innvendig boringsfinish og forventet servicetilstand bør evalueres sammen.
4. Tilsvarende skruetilstand
Installering av et nytt fat med en sterkt slitt skrue vil kanskje ikke gjenopprette den forventede ytelsen. Skruens diameter, overflatetilstand og klaring bør inspiseres samtidig. Avhengig av applikasjonen kan en slitesterk legeringsskrue eller en ombygd skrue også vurderes.
Vanlige kjøpsfeil å unngå
- · Bestilles kun etter skruediameter uten å bekrefte hele tønnetegningen
- · Velge det vanskeligste tilgjengelige alternativet uten å gå gjennom prosesstilstanden
- · Skifte ut fatet uten å sjekke skrueslitasje
- · Ignorerer fyllstoffinnhold eller betingelser for resirkulert materiale
- · Sammenligning av komponenter kun etter pris i stedet for forventet levetid og nedetidsrisiko
Hvilken informasjon bør du sende for en teknisk evaluering?
- · Maskinprodusent og modell
- · Tønnetegning eller detaljerte mål
- · Skruediameter, løpslengde og L/D-forhold
- · Materialformulering og fyllprosent
- · Strømutgang og skruhastighetsområde
- · Eksisterende fatmateriale eller overflatebehandling
- · Bilder og mål av slitte skrue- eller tønnekomponenter
- · Produksjonsproblemet du ønsker å løse
Hvis en fullstendig tegning ikke er tilgjengelig, kan bilder, en gammel prøve, maskinnavneskiltdetaljer og nøkkelmål støtte en foreløpig evaluering.
PIPLL Bimetallic Screw Barrel Solutions
PIPLL leverer skreddersydde skrue- og tønnekomponenter for ekstruderingsapplikasjoner. For prosjekter med høy slitasje kan fatkonfigurasjonen evalueres i henhold til materialtilstand, fyllstoffinnhold, maskinstruktur, nødvendig ytelse og forventninger til levetid.
Målet er ikke bare å bruke en dyrere komponent. Det er å velge en passende skruesønneløsning som støtter stabil produksjon og et praktisk vedlikeholdsintervall.
Konklusjon
ENbimetallskrueløpkan være en verdifull oppgradering når konvensjonelle fat slites for raskt under slitende eller krevende prosessforhold. Riktig valg avhenger av materialsammensetning, maskindesign, skruetilstand og faktisk produksjonsbehov.
Før du bestiller, bekreft tegningen, dimensjonene, materialinformasjonen og det spesifikke slitasje- eller ytelsesproblemet. Dette gjør det lettere å tilpasse legeringssystemet og tønnekonstruksjonen til applikasjonen.

