






 Languages
Twin Screw Barrel Replacement: 8 detaljer å bekrefte
Twin Screw Barrel Replacement: 8 detaljer å bekrefte
En erstatningtvillingskrue løpkan matche den gamle diameteren og fortsatt feile på maskinen. Sentrumsavstand, rotasjonsretning, girkassetilkobling, portposisjoner og materialet som behandles påvirker alle om det nye settet vil passe og kjøre riktig. Før du bestiller en dobbelskrue, bekreft følgende åtte detaljer. PIPLL bruker denne sjekklisten for bytte av dobbeltskruer for å bekrefte maskinen og prosessen før produksjonen starter.
Denne kontrollen er spesielt viktig når originaltegningen mangler, de slitte delene allerede har mistet sine opprinnelige dimensjoner, eller ekstruderen har blitt modifisert i løpet av levetiden.
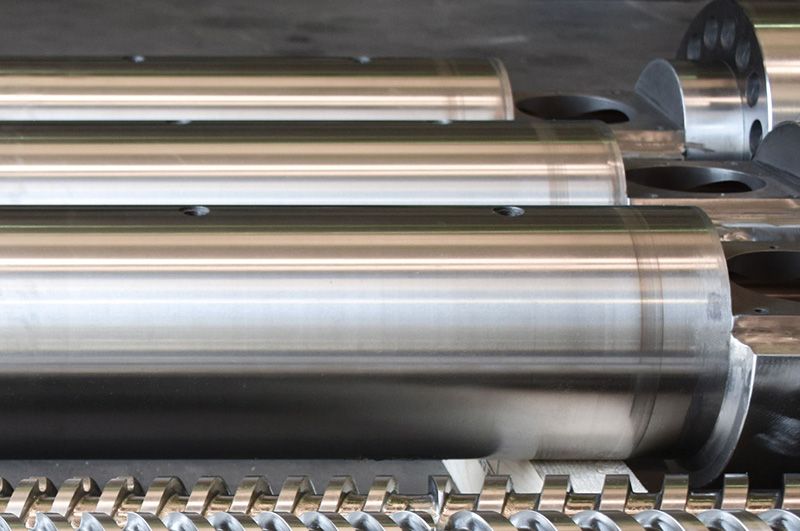
Reservedeler kan se like ut, men de kritiske dimensjonene og grensesnittene må samsvare med maskinen. 1. Hva produserer ekstruderen?
Start med sluttproduktet og formuleringen, ikke bare maskinnavnet. PVC-rør, WPC-profil, fylt masterbatch og resirkulerte pellets skaper forskjellige transport-, blandings-, skjær- og slitasjeforhold. Riktig erstatning bør gjenopprette den opprinnelige prosessen – eller bevisst forbedre den når den gamle designen har et kjent problem.
- ● Sluttprodukt: rør, profil, plate, pellet, sammensatt eller annen applikasjon
- ● Baseharpiks og viktige tilsetningsstoffer
- ● Fyll- eller armeringstype og prosentandel
- ● Normal effekt, skruhastighet og driftstemperatur
For en blandingslinje kan informasjonen som kreves avvike fra en konvensjonell PVC-produksjonslinje. For hver utskifting av dobbelskruer gjennomgår PIPLL den faktiske formuleringen og driftsforholdene før en konfigurasjon anbefales. Se referansen til plastblanding med dobbelskruer for brukssammenheng.
2. Samroterende eller motroterende?
Rotasjonsretningen kan ikke gjettes ut fra skruens diameter. Samroterende skruer dreier i samme retning og velges ofte for intensiv blanding og blanding. Motroterende skruer dreier i motsatte retninger og brukes ofte til kontrollert transport av varmefølsomme formuleringer som stiv PVC.
Bekreft retningen fra maskinhåndboken, girkasseutgang eller en monteringsjournal. Bekreft også forholdet mellom skruehånd og inngrep. Et tilbud skal ikke fortsette mens noen av disse elementene er usikre.
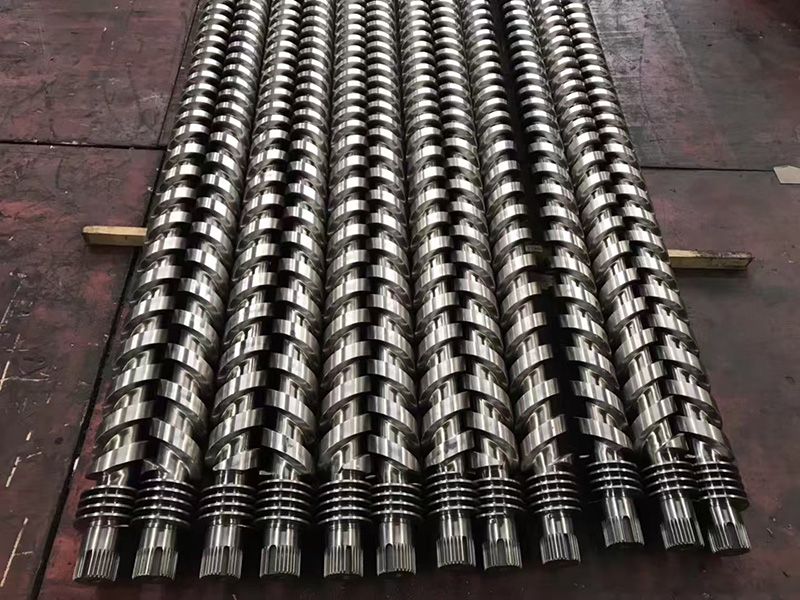
Skruhånd, flyprofil og tilkoblingsender må identifiseres før produksjon. 3. Parallell eller konisk?
Parallelle skruer opprettholder samme diameter og senteravstand langs lengden. Koniske skruer avsmalner fra en større mateende mot en mindre utløpsende. De to systemene kan tjene lignende produkter, men deres geometri, girkassearrangement og mål er ikke utskiftbare.
Hvis skrueparet er konisk, sammenligner du maskinen med de tilgjengelige koniske dobbelskruene. For begge typer, noter diameter eller diametre, senteravstand, arbeidslengde og total lengde. En utskifting av dobbelskruer kan ikke spesifiseres pålitelig uten disse geometriregistreringene.
4. Identifikasjon av maskin og girkasse
Maskinmerket og modellen er nyttige referansepunkter, men de er ikke en fullstendig spesifikasjon. Maskiner med samme modellbetegnelse kan ha ulike produksjonsår, girkasser eller lokalt modifiserte koblinger. Send tydelige bilder av navneskilt, girkasseutgang og installert montering. PIPLL bruker disse referansene for å sjekke om en utskifting av dobbelskruer vil matche den installerte stasjonstilkoblingen.
- ● Ekstruderprodusent, modell og produksjonsår
- ● Serienummer eller girkasseidentifikasjon
- ● Spline, kilespor, kobling og trykkende detaljer
- ● Enhver historikk med gjenoppbygging eller lokal modifikasjon
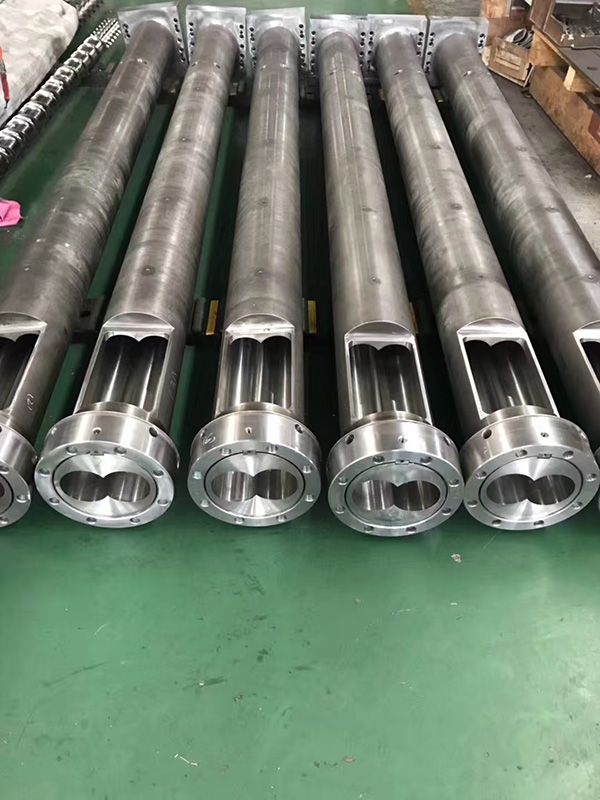
Maskingrensesnitt og fatåpninger kan variere selv innenfor samme generelle produktfamilie. 5. Kritiske dimensjoner og portposisjoner
Ikke send bare ytre diameter og total lengde. Erstatningen må være på linje med girkassen, varmeovnene, kjølesystemet, matehalsen, ventilasjonspunkter og nedstrømsutstyr. En feil i ett grensesnitt kan forhindre installasjon selv når hovedkroppsdimensjonene er riktige. Dette er grunnen til at en PIPLL-twinskrue-byttegjennomgang inkluderer porter, flenser og tilkoblingsdetaljer så vel som fatkroppen.
Område Hva skal bekreftes Hvorfor det betyr noe Skruepar Diameter, senteravstand, arbeidslengde og L/D Kontrollerer tilpasning og prosesseringsgeometri Kjøreslutt Spline, kilespor, kobling og skyveflate Kobler skruene til girkassen Tønnekropp Flenser, støttepunkter og monteringshull Bestemmer mekanisk installasjon Prosessåpninger Fôring, ventilasjon, kjøling og sensorplasseringer Må tilpasses produksjonslinjen 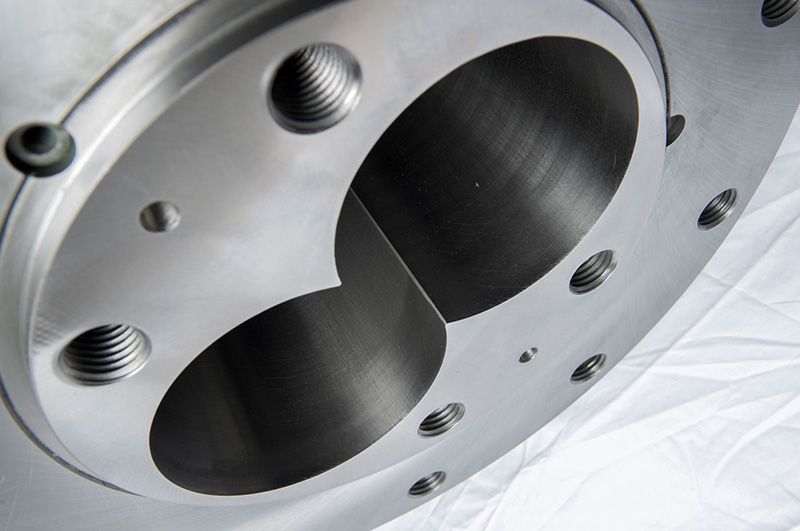
Åtte-tallsboringen, senteravstanden og flensgrensesnittene krever nøyaktig måling. 6. Tegning, prøve eller begge deler?
En tegning er bare verdifull når den samsvarer med gjeldende maskin. En slitt prøve er verdifull når det er mulig.
Når slitasje kan tolkes riktig. Den sikreste kilden kombinerer både tegnings- og prøvekilder når det er mulig.
- ● Sjekk tegningsrevisjonen — bekreft at den tilhører den installerte maskinen og inkluderer senere modifikasjoner.
- ● Merk de ubrukte referanseflatene — unngå kopiering av dimensjoner som har endret seg på grunn av slitasje eller reparasjon.
- ● Fotografer før pakking — registrer skruens orientering, trommelåpninger og tilkoblingsender.
- ● Bli enige om bekreftelsestegninger — gjennomgå leverandørens endelige tegning før produksjonen starter.
Når ingen originaltegning er tilgjengelig, kan PIPLL utarbeide et måleark og gjennomgå tilgjengelige prøvedata og deres tilstand.
7. Hvilket problem bør det nye settet løse?
En erstatningsordre skal beskrive den nåværende feilen, ikke bare be om den samme delen på nytt. En tydelig problemstilling hjelper leverandøren med å avgjøre om den originale geometrien skal reproduseres eller om materiell, klaring eller lokal beskyttelse trenger en revidert løsning. For utskifting av toskruer bruker PIPLL dette beviset for å avgjøre om en direkte kopi av en revidert løsning er mer hensiktsmessig.
- ● Effekten har falt med samme skruhastighet
- ● Smeltetrykket eller motorbelastningen varierer
- ● Plastiseringen er ujevn eller produktfargen er ustabil
- ● Én seksjon slites mye raskere enn resten
- ● Korrosjon, gropdannelse, riss eller materiallekkasje er synlig
Hvis slitasje eller korrosjon er hovedproblemet, bruk den eksisterende bimetalliske eller nitrerte skrueføringen for materialet i stedet for tilbudsforespørselspakken for å finne full sammenligning her.
8. Fullfør tilbudsforespørselspakken
Det raskeste tilbudet er ikke det med færrest spørsmål. Det er den som er basert på nok verifisert informasjon til å unngå gjentatte rettelser. Før du sender forespørselen, kombiner nøkkeldataene i én pakke. En komplett PIPLL tvillingskrue-bytte RFQ lar teknisk bekreftelse starte uten unngåelige forsinkelser.
- ● Maskinens navneskilt og bilder av girkassen
- ● Sluttprodukt og materialformulering
- ● Nøkkeldimensjoner og grensesnittdetaljer
- ● Parallell eller konisk, med- eller motroterende
- ● Tegningsrevisjon og tilgjengelig prøvestatus
- ● Bruk bilder og en kort beskrivelse av produksjonsproblemet
- ● Gjeldende effekt, hastighet og driftsforhold
- ● Nødvendig leveringsdato og destinasjonsland
Du kan gå gjennom PIPLL-produksjonsprosessen for å forstå maskinerings-, varmebehandlings-, etterbehandlings- og inspeksjonsstadiene etter at spesifikasjonen er bekreftet.
Bekreft først, produsere andre
Det viktigste trinnet i en utskifting av dobbelskruer skjer før maskineringen starter. Bekreftelse av maskin, prosess, geometri, grensesnitt og faktisk produksjonsproblem reduserer installasjonsrisikoen og gir leverandøren et godt grunnlag for material, nøkkeldimensjoner og produksjonsanbefalinger.
Send PIPLL din maskinmodell, prosessmateriale, nøkkeldimensjoner og eventuelle tilgjengelige tegninger eller eksempelbilder. Vi kan gjennomgå konfigurasjonen og identifisere manglende informasjon før vi utarbeider tilbudet.
Related Products
-

KRAUSS MAFFEI KMD Counter-Rotating Parallel Twin Screw Barrel
-

LUIGI BANDERA 2B HTS Counter-Rotating Parallel Twin Screw Barrel
-

Foaming Extrusion Conical Twin Screw Barrel
-

Pelletizing Conical Twin Screw Barrel
-

High-Filling Polymer (High-calcium PVC, WPC,SPC) Conical Twin Screw Barrel
-

PVC General Purpose Conical Twin Screw Barrel