Languages
Glassfiberforsterkede forbindelser: Spesifiserer skruen og fatet
-
-
Glassfiberforsterkede forbindelser: Spesifiserer skruen og fatet
Hvor 20–50 % glassfiber faktisk ødelegger en arbeidsflate – og hvilken konstruksjon overlever den.
Glassfiberforsterket plast · Glassfylt PA66 skruetønne · Wolframkarbidskruetønnen · Slipende slitasje
-
1. Hva endres egentlig når du legger til glassfiber
En glassfylt blanding er ikke en hardere versjon av den ufylte harpiksen. Fibrene er korte, stive og mye hardere enn stålet de glir mot, og de er tilstede med 20–50 vekt% i de fleste armerte kvaliteter. Det endrer slitasjemekanismen, varmehistorien og kvalitetsrisikoen på samme tid, og det er derfor enbimetallskrueløpkjøpt for "glassfylt tjeneste" kan fortsatt komme tilbake tidlig.
- Fiberlengden er en kvalitetsvariabel, og skruen kan forkorte den
- Den slipende belastningen er en hard fase, ikke et mykt fyllstoff - det skjærer i stedet for å polere
- De fleste forsterkede ingeniørkvaliteter er hygroskopiske, så tørking og ventilering slutter seg til slitasjespørsmålet
-
NØKKELINNSIKT
Å spesifisere for glassfiber betyr å spesifisere fire ting på en gang: slitestyrke, fiberlengdeoverlevelse, fuktighetskontroll og dimensjonal passform. Å kjøpe bare den første er den vanlige feilen. -
2. Hvor skaden faktisk lander
På en maskin som kjører forsterket masse, er ikke slitasjen jevnt fordelt over arbeidsflaten. Den konsentrerer seg på fire steder, og hver peker på en annen del av spesifikasjonen. Degjennomgang i feilmodusdekker mekanismene generelt; det som følger er den glassfiberspesifikke versjonen.
Sted Hva du finner Hvorfor det skjer her Hva det endrer Skru flyvåpen Flybredde nedslitt, kam flatet ut, klaring åpnet opp Høyeste glidehastighet mot boringen, tynn seksjon, varmeste metall Flight hardfacing, toppgeometri og legeringen på skruen - ikke bare tønnen Tønneboring, målesone Aksial rilling og et polert slitebånd, utgangen driver ned Fullt smeltet, fullt fiberfylt smelte som beveger seg under trykk Borelegeringsfamilie og foringstykkelse for det fyllstoffnivået Fôrseksjon og første flyvninger Avrundede svingkanter, polert rot, sporadisk rilling Kalde, ukomprimerte granulat med høyt fiberinnhold, pluss mekanisk belastning Fôrsonegeometri og om fôrhuset i det hele tatt er herdet Skruespiss, tilbakeslagsventil, kontrollring (injeksjon) Erosjon av tetningsflater, tilbakelekking, inkonsekvent skuddvekt Den samme slipende smelten presset gjennom de smaleste spaltene Spissen og ventilmateriale, erstattet som et sett med skruen -
3. De fire tallene som bestemmer spesifikasjonen
Fire innganger flytter svaret mer enn noe annet på henvendelsen. Hvis et tilbud kommer uten at de har blitt spurt om, ble legeringen valgt av vane i stedet for etter plikt.
- Fyllstoffinnhold etter vekt, og om det er glass, mineral eller begge deler
- Fibertype og nominell lengde - hakket tråd, malt eller en blanding
- Smeltetemperatur og om karakteren er hygroskopisk
- Driftstimer per år og serviceintervallet du prøver å nå
De to første setter slitasjehastigheten. De to andre avgjør om det trengs en korrosjonsbestandig familie så vel som en slitebestandig, fordi en varm, fuktig, lett sur smelte angriper noen harde legeringer raskere enn en mykere, men mer korrosjonsbestandig. Denne avveiningen er beskrevet i detalj påveiledning for valg av bimetalllegering.
-
Tønner og skruer holdt på tvers av størrelser. Det slitesterke laget er bare noen få millimeter av innerveggen; alt utenfor er struktur og slites i en helt annen hastighet.
-
4. Hvorfor «bimetallisk» ikke er et svar alene
Ordet beskriver en konstruksjon, ikke et ytelsesnivå. En standard sentrifugalt støpejernsbasert fôr og en wolframkarbidkompositt er begge "bimetalliske", og på 30–50 % glassfylt PA66 er de ikke utskiftbare. Den publiserte multiplikatoren for et karbidsystem med høy glassfiberbelastning er omtrent fire til seks ganger en nitrert boring; et jernbasert fôr spesifisert for lav-til-midt fyllstoff sitter langt under det.
Konstruksjon Arbeidshardhet Typisk lag Best passform Avveiningen Nitreret (38CrMoAlA klasse) Overflateherdet kasse, ikke gjennomherdet En brøkdel av en millimeter sak Ufylte og lett fylte varekarakterer Saksdybde er hele slitasjebudsjettet; når den brytes, øker slitasjen Standard bimetall, jernbasert HRC 58–62 1,5–2,0 mm Generelle ingeniørkarakterer, glass under ca. 15–20 % Kostnadseffektivt, men karbidvolumet er ikke der for 30%+ fiber Wolfram-karbid kompositt HRC 65–68 1,0–1,5 mm 30–50 % glass- eller karbonfiber, mineralfylte ingeniørkvaliteter Tynnere lag, høyere kostnad - spesifikasjonen må faktisk trenge det Nikkelbasert, korrosjonsbestandig HRC 45–50 2,0–3,0 mm Etsende og slipende sammen: flammehemmende, sure eller halogenerte kvaliteter Lavere hardhet ved design; å velge den for slitasje alene er en feilspesifikasjon NØKKELINNSIKT
Spørsmålet er ikke "er det bimetallisk", men "hvilken legeringsfamilie, i hvilken lagtykkelse, på hvilken komponent". To av disse tre svarene mangler vanligvis i et sitat. -
5. Skrusiden: hardfacing, og hvorfor toppen går først
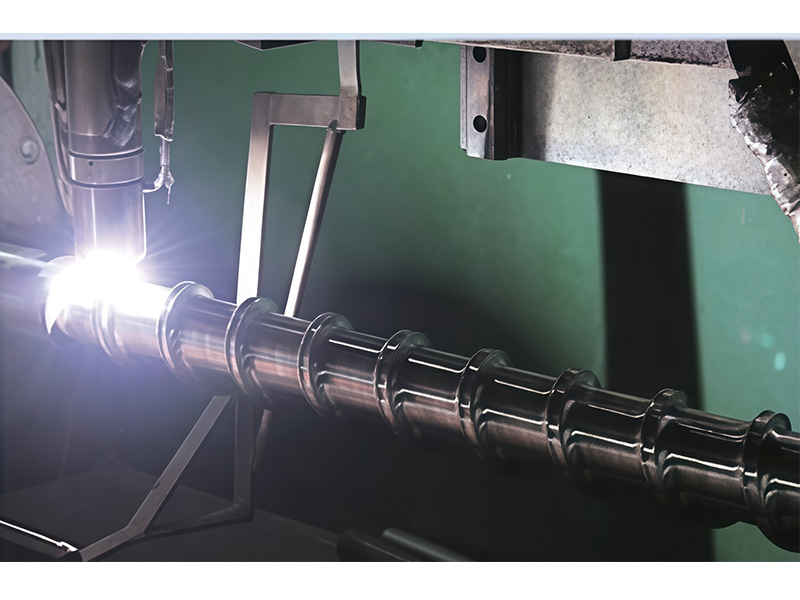
Ved forsterket bruk mister skruen vanligvis arbeidsflaten før løpet gjør det, fordi flykammen kombinerer den høyeste glidehastigheten med den tynneste delen. ENbimetallisk ekstruderingsskrueløser dette ved å avsette et karbidbærende lag på flyet, typisk ved PTA-sveising eller laserkledning, på omtrent 1,5–2,0 mm.
- Laget må være tykt nok til å overleve å bli malt om minst én gang
- Den må påføres toppen og den fremste flanken, ikke bare toppen
- Fortynning med uedelt metall er det som stille koster hardhet - spør hvordan det kontrolleres
- Hardfaced flights kan ikke etterbehandles på samme måte som en vanlig skrue; den ferdige profilen må kuttes etter deponering
Der hele skruen erstattes i stedet for å bygges om, agjennomherdet skrueer noen ganger det mer fornuftige svaret for moderate fyllstoffnivåer - det slites jevnt og kan poleres på nytt, på bekostning av maksimal slitestyrke.
-
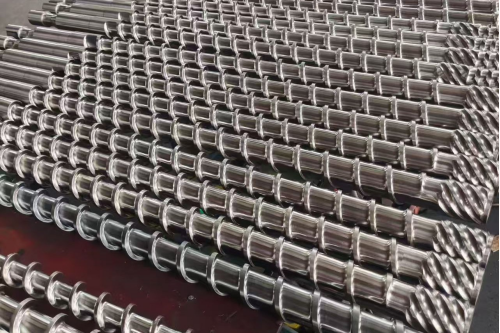
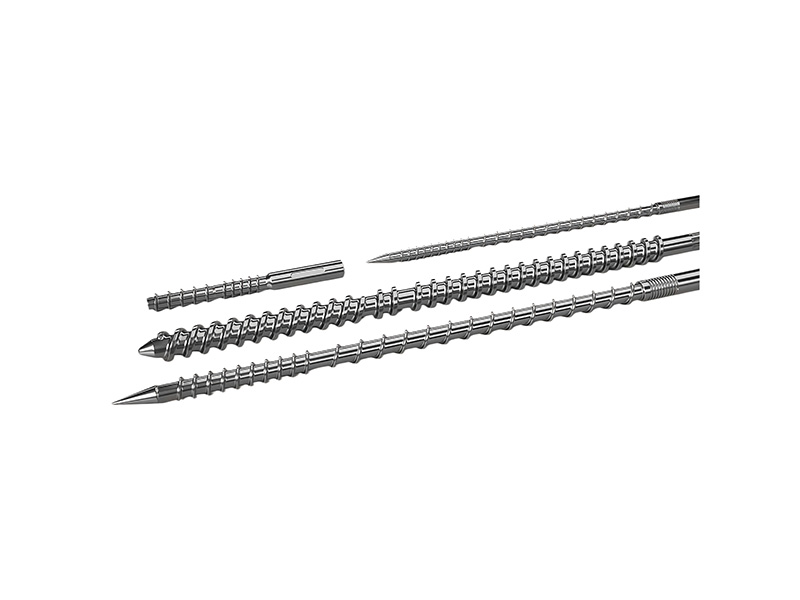
Ferdige skruer iscenesatt i stativer. Det er bygget en skrue for én blanding og én maskin; diameteren er den eneste dimensjonen to forskjellige oppgaver deler pålitelig.
-
6. Fiberlengde er en kvalitetsspesifikasjon, ikke bare en slitasjespesifikasjon
Dette er den delen av glassfiberforedlingen som får minst oppmerksomhet i en skrueforespørsel og skaper flest argumenter nedstrøms. Forsterkning fungerer bare mens fibrene er lange nok; hvert blandeelement med høy skjærkraft, hver skarpe kompresjonsovergang og hver overdreven innstilling av mottrykk forkorter dem. Resultatet er en del som består dimensjonal inspeksjon og ikke består en styrketest.
- Transportelementer flytter materiale med lav skjærkraft; elteblokker blandes med høy skjær- og bruddfibre
- En skrue konfigurert for spredning av et mineralfyllstoff vil overarbeide en glassfylt kvalitet
- Mottrykk og skjermpakningsbegrensning legger til skjæring overalt, ikke bare der du hadde tenkt
- Ommaling av forsterket skrap bærer allerede forkortede fibre; behandle det som et annet materiale
På twin-screw compounding linjer er dette et element-konfigurasjonsspørsmål, dekket påside med tvillingskrueelementerog isammensatte søknadsnotater. På en enkelt skrue er det et spørsmål om kompresjonsforhold, blandeseksjon og skruhastighet - denenkelt skrueområdeer der disse valgene tas.
NØKKELINNSIKT
En skrue som maksimerer spredning og en skrue som bevarer fiberlengden er forskjellige skruer. Bestem hvilken delen faktisk trenger før tilbudet, ikke etter styrketesten. -
7. Skruegeometri for glassfylte forbindelser
Forsterkede kvaliteter er vanligvis stivere, mer slipende og mindre tilgivende for dødpunkter enn den ufylte versjonen av samme polymer. Geometri følger av det snarere enn fra et generisk "sliteskrue"-mønster.
- Dypere, skånsommere kompresjon slik at fiberen blir fuktet uten å bli knust
- Ingen skarpe trinn eller underskjæringer der materialet kan sitte og brytes ned
- Barriere- eller blandeseksjoner kun der spredningskravet rettferdiggjør skjæringen
- En fôrseksjon som faktisk kan gripe et glatt granulat med lav bulk-densitet
For forbindelser som er både svært fylte og varmefølsomme,høyfyllende polymerfatog denhøy-CaCO3-behandlingsnotaterbeskriv det samme geometriproblemet fra mineralsiden, og resonnementet går på tvers.
-
8. Tørking, lufting og feilen som ser ut som slitasje
PA, PBT og de fleste forsterkede ingeniørkvaliteter er hygroskopiske. Fuktighet som føres inn i smelten hydrolyserer polymeren, og symptomene - bobler, tomrom, sprut, et fall i styrke, inkonsekvent skuddvekt - blir rutinemessig skyldt på skruen og løpet. Før en legering skiftes, må materialet være tørt og maskinen må kunne bevise det.
- Harpiks tørket til karakterens oppgitte fuktighetsgrense, og kontrollert på nytt etter lagring, ikke bare etter tørketrommel
- Et ventilert eller vakuumventilert fat der karakteren og ettermalingsinnholdet rettferdiggjør det
- Smeltetemperatur målt ved dysen eller dysen, ikke avlest av kontrolleren
- En sjekk at "slitasjen" faktisk er dimensjonal, ikke kjemisk
Skillet er kommersielt viktig: et korrosjons- eller hydrolyseproblem kan ikke løses ved å kjøpe en hardere legering, og anlegget ender opp med å betale to ganger. Depåføringsside for polyamidog denPE- og PP-siderangi hva hver familie trenger; for resirkulert eller omslipt forsterket materiale, start frarute for resirkulert materiale.
-
9. Hva du skal måle på delen du skal bytte ut
En forsterket erstatning er bare så god som slitasjerekorden bak den. Fem målinger gjør "det ble utslitt" til en spesifikasjon, og alle kan tas før maskinen settes sammen igjen.
Mål Hvor Hva den forteller deg Hva det endrer Skruefly OD Langs hele lengden, hver 100–150 mm Hvor kammen har mistet materiale, og hvor mye Om skruen bygges om eller skiftes, og hvilke soner som trenger hardfacing Tønneborings-ID Samme aksiale posisjoner som skruen Boreslitasje og eventuell ovalitet Enten tønnen er sleeved, relined eller erstattet Klarering OD minus ID på hver posisjon Tallet som faktisk styrer produksjon og tilbakelekking Om begge delene må skiftes ut sammen Flybredde på toppen Mate-, kompresjons- og målesoner Krestslitasje, som OD alene skjuler Tykkelsen av hardsliping og om sliping fortsatt er mulig Bruksmønster — fotografier Hver sone, med en skala i ramme Slitasje versus korrosjon versus mekanisk skade Legeringsfamilie, ikke bare legeringshardhet -
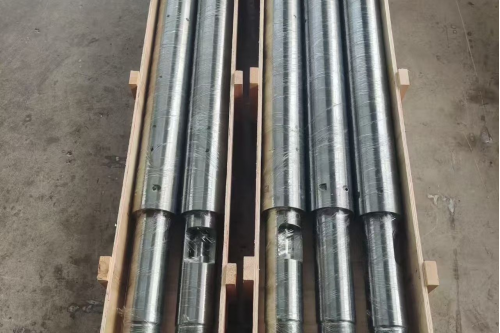
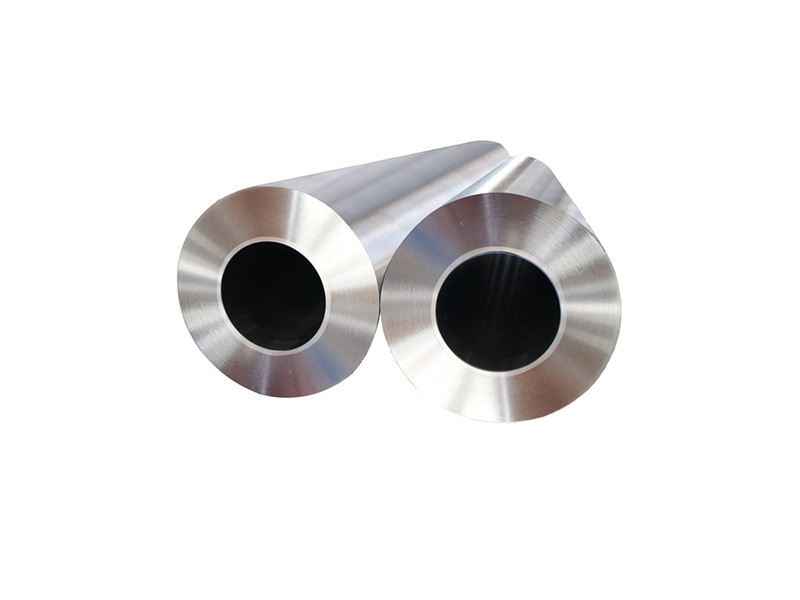
Skrue- og tønnesett pakket for forsendelse. Paret er spesifisert sammen - klaringen mellom dem er nummeret som bestemmer utgangen, og det tilhører ingen av delene alene.
-
10. Hva du skal sende for tilbud
Forsterket tjenesteforespørsler mislykkes av samme grunn hver gang: maskindetaljene kommer uten sammensatte detaljer, eller massen kommer uten slitasjebeviset. Desjekkliste for et erstatningsprosjekthar den lange versjonen; den korte er under.
- Maskinfabrikat, modell og skruediameter, pluss originaltegningen hvis den finnes
- Harpikskvalitet, fyllstofftype og prosentandel, og oppmalingsandelen
- Smeltetemperatur, effekt, skruhastighet og driftstimer per år
- Målene i avsnitt 9, og fotografier av hver slitasjesone
- Serviceintervallet du prøver å nå, og hva den siste delen oppnådde
Hvis maskinen er en proprietær design, aerstatning bygget fra OEM-tegningerer vanligvis den korteste ruten, ogproduksjonsprosessogkapasitetssiderbeskriv hvordan delen er laget og hvor lang tid det tar. Der geometrien må endres så vel som legeringen, dentilpasset skrue og tønneruten dekker paret sammen.
Det er også verdt å oppgi serviceintervallet du ber om i måneder i stedet for i adjektiver. En forsterket boring kjøpt for å nå 24 måneder og en kjøpt for å nå 36 er ikke det samme kjøpet, ogbenchmarks for forventet intervallgi deg noe å sammenligne med.PIPLLs produksjonssideangir hva anlegget kan holde på legering, lagtykkelse og boringsgeometri, som er det som gjør intervallet til en forpliktelse snarere enn et håp.
-
✔ Spesialist på glassfiberskruer og fat | ✔ Tungsten-karbid · Bimetallisk · Hardfaced · Gjennomherdet
✔ Fiberlengde overlevelsesgeometri | ✔ Slitasjekartlegging · OEM-erstatning · Service-Interval Engineering