Languages
Hvor lenge varer en skruetønne, og når bør den byttes?
En praktisk guide til levetidsområder, advarselsskiltene du kan se før du måler noe, og reparasjons-mot-bytt-beslutningen.
SERVICELEVETID FOR SKRUEFØL · SLITSINSPEKSJON · SKIFTE AV TØNN · VEDLIKEHOLD AV EKSTRUSJON
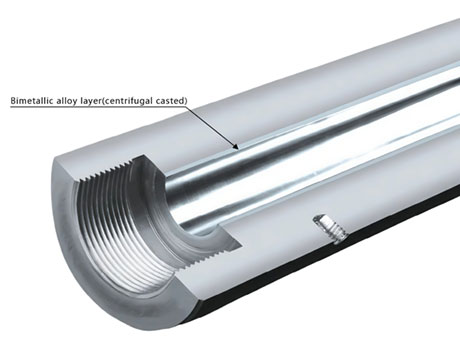
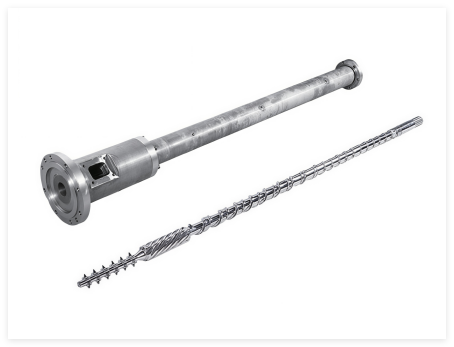
Tverrsnitt av en bimetalltønne
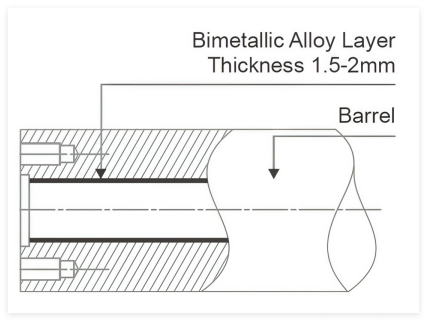
en sentrifugalstøpt legeringsforing inne i et smidd stålskall
En skruetønne er et forbruksmateriale - plan for det
ENskrue og tønneslites ut. Ingen skruetrommel varer lenger enn maskinen den sitter i. Så de nyttige spørsmålene er ikke om det vil være behov for utskifting, men når, hvordan man planlegger det, og hvordan man oppdager slitasje før det blir en produksjonskrise.
Typisk utskiftingsintervall: to til syv år, drevet av hva du behandler, hvordan linjen er bygget og hvordan den drives.
Kostnaden er sjelden bare delen. På en flerskiftslinje overstiger tapt produksjon, fremskyndet logistikk og overtidsinstallasjon vanligvis anskaffelseskostnaden for fatet.
En planlagt tidsplan satt ved installasjoner den mest effektive måten å redusere livssykluskostnadene på.
De fire faktorene som setter levetiden
Materiale behandlet. Ren ufylt polymer er skånsom mot stål. Glassfiber er sandpapir. Kalsiumkarbonat er middels sandpapir. Trepulver, steinpulver og post-consumer resirkulering er de hardeste. Samme linje på forskjellige oppskrifter kan levere helt forskjellige levetider.
Konstruksjon av skruen og tønnen. ENnitrert fater riktig for lett plikt og feiler tidlig på tung plikt.Bimetallkonstruksjon— et tykt, slitesterkt legeringslag inne i en tøff stålkropp — eksisterer nettopp av denne grunn.
Temperatur og skruhastighet. Høyere temperatur og høyere hastighet akselererer slitasjen. Det samme gjør å kjøre for kaldt, fordi skruen må presses hardere. Hver linje har en stabil driftskonvolutt, og å finne den gir flere års service.
Driftsdisiplin. Kaldstarter, tørrkjøring, feil rensing og uplanlagte nedstengninger er de tause mordere av tønneliv. Vanene som forhindrer dem er i seksjon 7.
NØKKELINNSIKT Materiale og konstruksjon setter budsjettet for tilgjengelig levetid. Driftskonvolutt og vedlikeholdsdisiplin avgjør hvor raskt budsjettet brukes. En førsteklasses bimetallisk konstruksjon som kjøres uforsiktig kan være uttømt på to år; en beskjeden nitridert byggebrønn kan levere seks.
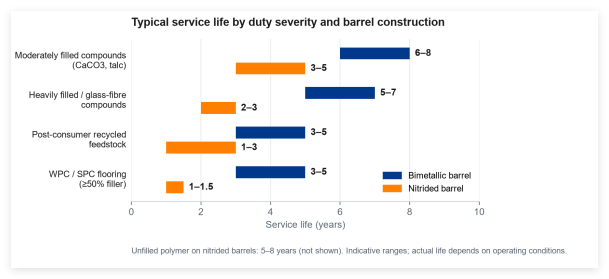
Typisk levetid, etter plikt og konstruksjon
| Plikt | Nitreret fat | Bimetall tønne |
|---|---|---|
| Ufylt polymer | 5–8 år, ofte lengre på en velkjørt linje | Vanligvis ikke nødvendig |
| Moderat fylte forbindelser (kalsiumkarbonat, talkum) | 3–5 år | 6–8 år |
| Tungt fylte / glassfiberblandinger | 2–3 år | 5–7 år |
| Resirkulert råstoff etter forbruk med forurensning | 1–3 år | 3–5 år |
| WPC terrassebord og SPC-gulv (≥50 % fyllstoff) | 12–18 måneder | 3–5 år |
Hver linje er forskjellig, men størrelsesordenen er godt etablert. En linje som skifter ut skruehylsen hver tolvte måned har et underliggende problem - feil materialspesifikasjon, feil skruedesign, feil bruksvane eller et kvalitetsproblem på selve delen. Deutskiftingsguide for ekstruderskruefungerer gjennom de vanlige mistenkte.
Svært fylte systemer fortjener separat omtale. WPC terrassebord og SPC-gulv bærer fyllmasser på 50 % eller mer – ofte kalsiumkarbonat, talkum eller trefiber – og de slites tilsvarende raskt. Dehøyfyllende polymer konisk tvillingskrue tønne sidedokumenterer konfigurasjonen PIPLL spesifiserer for denne plikten, sammen medWPCogSPCsøknadssider.
Seks advarselsskilt du kan se før du måler noe
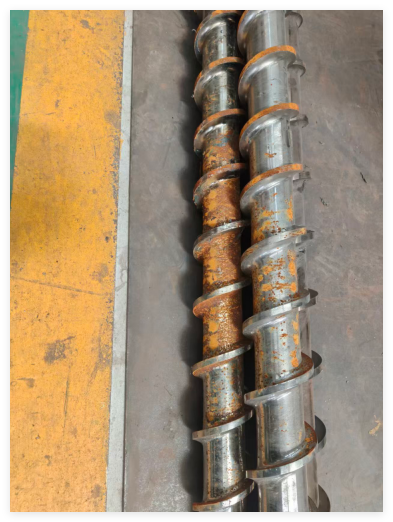
Slitasje er påviselig uten instrumenter. Lenge før dimensjonene går ut av toleranse, forteller linjen deg at noe har endret seg.
- Utgangen synker sakte.Temperaturer og skruhastighet er uendret, men ytelsen er 5–10 % under baseline. Økt tilbakestrømning gjennom utvidede klaringer er den vanlige årsaken.
- Sonetemperaturene stiger.Operatører kompenserer for fallende ytelse ved å heve settpunktene – et tegn på at skruen og tønnen ikke lenger er et matchet par.
- Smelte ustabilitet eller bølgende.Utgangspulser, eller ekstrudatoverflaten blir bølget, stripete eller ru. Slitte skruer og for stor klaring er typiske årsaker; sehvorfor ekstruderingseffekten går opp og nedfor de andre mistenkte.
- Svarte flekker vises.Karbonisert materiale holdt i de døde hjørnene av en slitt skrue eller i boreriper. Rensing vil ikke fjerne det - delen er slitt.
- Motorstrømmen stiger.Drivverket jobber hardere for å presse materiale gjennom utvidede klaringer. Synlig på kontrollpaneltrenden.
- Rensefrekvensen øker.Hvis ledningen renses dobbelt så ofte som for seks måneder siden, forringer overflatene og holder på brent materiale.
Legg til datatrender i den listen. Når en linje går konsekvent, danner sonetemperaturer, motorstrøm og utgang en grunnlinje som enhver kompetent operatør kan lese med et øyeblikk. En drift på 5 % som opprettholdes over uker er en ledende indikator, og den vises før en enkelt måling krysser en terskel. En enkel trendlogg er den mest verdifulle overvåkingspraksis som er tilgjengelig for et produksjonsteam.
Hvordan slitasje faktisk måles
Når varselskilt samler seg, er måling neste trinn. Tre tall betyr noe:
- Skru ytre diameterpå flere punkter langs lengden. Et standard mikrometer er nok; resultatene sammenlignes med den originale tegningen eller en kjent-god referanse.
- Tønnens indre diameterved flere posisjoner, ved hjelp av et internt mikrometer eller boremåler.
- Klarering mellom de to, beregnet fra de to første verdiene. Dette er den viktigste slitasjeindikatoren på enheten.
Desjekk ekstruderskrueslitasje uten rivingprosedyren er skrevet for operatører som trenger en målt verdi uten å trekke i skruen. Når tallene er klare, sammenligne den målte klaringen med den harpiksspesifikke slitasjegrensen publisert av produsenten. Debimetallisk skrue tønneføringpubliserer typiske slitasjegrenser etter harpiksfamilie, med anbefalt handling ved hver terskel:
| Klaring vs slitasjegrense | Anbefalt handling |
|---|---|
| Under 60 % | Planlegg neste erstatning for følgende planlagte nedleggelse |
| 60–80 % | Skaff en erstatter innen inneværende kvartal |
| Over 80 % | Behandle erstatning som presserende |
Ta grunnlinjemålinger på et kjent-bra skrue-tønnepar umiddelbart etter installasjon. Hastigheten som klaringen endres med over tid er mer informativ enn noen enkelt absolutt avlesning, og operatører som fører en klaringstrendlogg oppdager vanligvis en forestående erstatning uker eller måneder før en måling krysser den publiserte grensen.
Reparere eller bytte ut? Ikke alle slitte tønner trenger full utskifting.
Tre spørsmål avgjør det.
- Er slitasje uniform eller lokalisert?Ensartet slitasje på en bimetallisk tønne kan noen ganger finslipes på nytt og settes i bruk i ytterligere ett år. En dyp hulling eller en korrodert lapp betyr vanligvis erstatning.
- Er skruen også slitt?Å bytte ut en komponent uten den andre er sjelden kostnadseffektivt: en ny tønne sammen med en slitt skrue gjentar innslitningsperioden med full intensitet. Debimetallisk skrue tønneføringdekker matchingslogikken.
- Hva koster uplanlagt nedetid?På en tre-skifts operasjon overstiger nedetidskostnaden for en nødutskifting vanligvis enhver besparelse ved å trekke ut ekstra måneder fra en slitt del.
- Forvarm til spesifikasjonen.Følg harpiksleverandørens temperaturprofil og hold den foreskrevne bløtleggingstiden før du starter skruen. Kaldstart med materiale som allerede er i tønnen forårsaker den vanligste formen for skade.
- Kjør aldri skruen tom.Materiale mellom skrue og fat fungerer som et hydrodynamisk medium og som termisk beskyttelse. Noen minutter med tørrløping scorer overflaten. En tom beholder er en nødsituasjon, ikke en ventetilstand.
- Bruk en rensing som er kompatibel med harpiksen i bruk.En inkompatibel rensing brenner; en kompatibel en renser. Rens før avstengning, spesielt med varmefølsomme eller korrosive kvaliteter. Å etterlate etsende harpiks i tønnen mellom batcher er en av de raskeste veiene til korrosjonsdrevet slitasje.
- Før en vedlikeholdslogg.Harpikskvalitet, fyllprosent, sonetemperaturer, effekt, motorstrøm og nedetid. En enkel registrering gjør sakte drift synlig lenge før det blir en krise —be om PIPLL-vedlikeholdsloggmalen.
- En skruetønne holder et sted mellomatten måneder og åtte år.
- Fire faktorer avgjør hvor du lander:material-, konstruksjons-, driftskonvolutt og vedlikeholdsdisiplin. Alle fire er kontrollerbare.
- Se påseks advarselsskilt, og mål skrue og tønnediameter en eller to ganger i året.
- Bytt ut proaktivt når klaringen nærmer seg grensen — ogerstatte som et matchet par.
- Følgfem driftsvaner. De betyr mer enn oppgraderingen du kjøper.
- Erstatningsskrue og tønnemontasjermatchet til OEM-passform
- Bimetallfatoggjennomherdede skruerfor slipende og høyfyllende bruk
- Prosedyre for slitasjeinspeksjonog slitasjegrenser etter harpiksfamilie
- Vedlikeholdsloggmal, leveres med hvert tilbud på forespørsel
- Materialsertifikat og målinspeksjonsrapport med hver forsendelse Kontakt oss nå
Der slitasjen er lett, en planlagt stans nærmer seg og resten av linjen er forsvarlig, er reparasjon hensiktsmessig. Hvis slitasjen er betydelig, eller monteringen allerede har vært gjennom flere overhalinger, skift den ut. Den fullstendige beslutningslogikken er angitt iutskiftingsguide for ekstruderskrue.
Bytt ut som et matchet par.Over en femårshorisont er par-tilnærmingen konsekvent mer kostnadseffektiv, fordi den eliminerer den asymmetriske slitasjen som kommer fra sammenkobling av en ny komponent med en slitt – og den forenkler logistikken og reduserer antallet planlagte nedstengninger som kreves.
Fem vaner som målbart forlenger levetiden
Under alle fem ligger operatøropplæring. Et erfarent team som forstår forholdet mellom driftsparametere og komponentlevetid, leverer betydelig lengre serviceintervaller enn samme linje som kjøres av et mindre erfarent team, med identiske maskininnstillinger. Redusert utskiftingsfrekvens, lavere skrotrater og færre uplanlagte stans gjør det til den operasjonelle intervensjonen med høyest innflytelse tilgjengelig for en produksjonsleder.
Hvorfor proaktiv erstatning er billigere
En planlagt utskifting i et planlagt vedlikeholdsvindu er vanligvis en halvdagsjobb. En nøderstatning på en linje som er nede er en flerdagers jobb pluss tapt produksjon. Når klaringen nærmer seg den øvre grensen for harpiksen i bruk, planlegg erstatningen for neste planlagte nedleggelse i stedet for å vente på feil –utskiftingsguide for ekstruderskrueangir kostnadsregningen.
Der nedetid er dyrt, hold et ekstra skrue- og tønnesett på stedet. Bokføringskostnaden dekkes første gang den unngår en flerdagers uplanlagt nedleggelse. Skaff reservedelen på tidspunktet for den planlagte utskiftingen slik at den er dimensjonalt og metallurgisk tilpasset den gjeldende konfigurasjonen, og sørg for at dokumentasjonen samsvarer med monteringen som er i bruk, slik at vedlikeholdsteamet kan bekrefte at den passer før installasjon.
Ofte stilte spørsmål
Ikke nødvendigvis. Slitasje på sjekkringen, feil på varmebåndet og brodannelse i mate-halsen er vanlige etterligninger. Sehvorfor ekstruderingseffekten går opp og ned.
I prinsippet ja; i praksis er det sjelden kostnadseffektivt. De fleste operasjoner erstatter hele fatet og resirkulerer stålsubstratet.
Ja, men ikke lineært. Temperatur, forurensning og tørrkjøring er viktigere akseleratorer. En godt løpt rask linje varer lenger enn en dårlig løpt sakte.
Start med afabrikk-direkte produsent av dobbelskruersom dokumenterer materialer, dimensjoner og inspeksjon skriftlig. Seprosessdokumentasjonog dengjennomgang av spesialtilpasset skruetønneprosjekt.
Et material (mølle) sertifikat, en dimensjonal inspeksjonsrapport som dekker skruediameter, løpsdiameter og beregnet klaring, en hardhetsrapport for enhver slitebestandig foring, og et testresultat for bindestyrke for bimetallforinger. Degjennomgang av spesialtilpasset skruetønneprosjektviser pakken PIPLL sendes som standard.
Ja. En planlagt erstatning i et nedstengningsvindu er en operasjon på fire til åtte timer; en nødavløsning er en flerdagers operasjon som involverer diagnose, fremskyndet anskaffelse og overtidsinstallasjon. I de fleste anlegg er denne differensialen det sterkeste økonomiske argumentet for planlegging.
Den korte versjonen
En skruetønne er en verdifallende eiendel. Informert drift forlenger levetiden vesentlig, og planlegging fjerner kostnadene ved uplanlagte feil. Ingen av dem krever spesialistkunnskap - bare en forståelse av faktorene som virker og en disiplinert tilnærming til logging. For et tilbud på en planlagt erstatning, send delenumrene og et lite sett med bilder til ingeniørteamet.
Trenger du hjelp med et erstatningsprosjekt?
PIPLL produserer erstatningsskruer og tønnemontasjer for ekstruderings- og resirkuleringslinjer, og gjennomgår OEM-tegninger, slitte deler og driftsforhold for å anbefale riktig metallurgi, flygeometri og slitasjebeskyttelse.