






 Languages
Utskiftingsguide for ekstruderskrue
Når bør du bytte ut en ekstruderskrue og fat?
7 varseltegn på slitasje for produsenter av plastekstruderingEkstruder skrueog tønnekomponenter svikter vanligvis ikke over natten. I de fleste tilfeller utvikler slitasje seg gradvis og blir synlig gjennom endringer i produksjon, smeltestabilitet, energiforbruk og produktkvalitet.
For produsenter av plastekstrudering kan utsettelse av inspeksjon av skruetønner føre til ustabil produksjon, høyere materialavfall og uplanlagt nedetid. Å kjenne advarselsskiltene tidlig bidrar til å avgjøre om utstyret trenger justering, oppussing eller fullstendig utskifting.
Denne veiledningen forklarer de vanligste tegnene på skrue- og tønneslitasje og hva som bør sjekkes før du bestiller en erstatning.
FÅ ET GRATIS TILBUD NÅ
Hvorfor skrue og fatslitasje er viktig
Under ekstrudering transporterer skruen, komprimerer, smelter, blander og setter materialet under trykk før det når dysen. Tønnen gir den kontrollerte behandlingskanalen der disse handlingene finner sted.
Etter hvert som skruen og løpets indre overflate slites, øker klaringen mellom dem. Dette reduserer transporteffektiviteten og gjør det vanskeligere å opprettholde stabilt smeltetrykk.
Konsekvensene kan omfatte:
- · Lavere produksjon
- · Høyere skruhastighet nødvendig for å opprettholde samme effekt
- · Ustabilt smeltetrykk
- · Dårlig plastisering
- · Produktoverflatedefekter
- · Økt materialavfall
- · Høyere energiforbruk
- · Hyppigere produksjonsavbrudd
Slitasje er spesielt vanlig ved bearbeiding av slipende, etsende, resirkulerte eller svært fylte materialer.
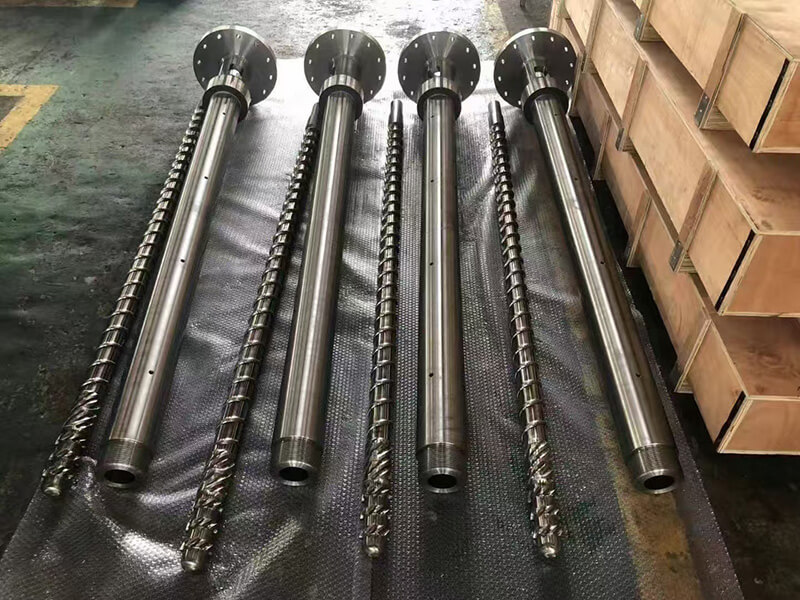
Figur 1. PIPLL enkeltekstruderingsskrue og tønnekomponenter for plastekstruderingsapplikasjoner.1. Utgangen minker gradvis
Et gradvis fall i produksjonen er et av de vanligste varseltegnene på skrue- og tønneslitasje.
Hvis det samme materialet, maskininnstillingene og produksjonsprosessen tidligere ga en høyere ytelse, men linjen nå krever mer skruhastighet for å oppnå samme resultat, bør tilstanden til skruehylsen kontrolleres.
Ettersom klaringen øker mellom skruen og fatet, kan materialet flyte bakover lettere. Dette reduserer skruens transporteffektivitet og svekker dens evne til å bygge stabilt trykk.
- · Råvarekonsistens
- · Fôringsstabilitet
- · Temperaturinnstillinger
- · Varme- og kjøleytelse
- · Die tilstand
- · Skjermpakkens tilstand
- · Drive systemytelse
Men når produksjonstapet utvikler seg gradvis over en lang produksjonsperiode, bør slitasje vurderes som en sannsynlig faktor.
2. Smeltetrykket blir ustabilt
Stabilt smeltetrykk er viktig for jevn ekstruderingskvalitet. Når trykket svinger for mye, kan sluttproduktet vise tykkelsesvariasjoner, overflatedefekter, dimensjonell ustabilitet eller inkonsekvent vekt.
Slitte skruebaner og tønneoverflater kan redusere trykkbyggingsevnen. Ekstruderen kan fortsatt kjøre, men det blir vanskeligere å opprettholde et stabilt prosessvindu.
Dette problemet er spesielt viktig i applikasjoner som PVC-plateekstrudering, rørekstrudering, profilekstrudering, filmekstrudering, kabelbelegg, pelletisering og produksjonslinjer med høy ytelse.
Trykkustabilitet betyr ikke alltid at skruen og tønnen må skiftes ut umiddelbart. Men det er et tydelig signal om at produksjonslinjen bør inspiseres før problemet blir mer alvorlig.
3. Mer skruehastighet kreves for samme produksjonseffekt
Når en ekstruderingslinje trenger høyere skruehastighet enn tidligere for å opprettholde samme effekt, kan dette tyde på at transporteffektiviteten har gått ned.
Et vanlig mønster er at produksjonen begynner å avta, operatører øker skruhastigheten for å kompensere, smeltetemperaturen stiger, trykket blir mindre stabilt og produktkvaliteten blir vanskeligere å kontrollere.
Økende skruehastighet kan midlertidig opprettholde ytelsen, men det kan også øke skjær- og varmeutviklingen. For varmefølsomme materialer som PVC, kan dette gjøre prosessforholdene vanskeligere å kontrollere.
I stedet for kontinuerlig å kompensere med høyere hastighet, bør produsentene vurdere om skruen og tønnen fortsatt samsvarer med den nødvendige driftstilstanden.
4. Produktkvaliteten blir inkonsekvent
Endringer i produktkvalitet kan være relatert til mange faktorer, inkludert råvarer, temperaturkontroll, formtilstand, kjøling og nedstrømsutstyr.
Imidlertid kan slitte skrue- og tønnekomponenter også påvirke smeltehomogenitet og trykkstabilitet, som kan se ut som:
- · Ujevn produkttykkelse
- · Overflateruhet
- · Flytmerker
- · Farge inkonsistens
- · Dårlig dimensjonsstabilitet
- · Ujevn skumdannelse
- · Inkonsekvent produktvekt
- · Smeltetemperatursvingninger
Hovedpoenget er ikke å anta at hvert kvalitetsproblem kommer fra skruehylsen. I stedet bør skrueløpet inngå i en systematisk feilsøkingsprosess.
5. Skruen og fatet har nådd forventet levetid
Hvert skrueløp har en praktisk levetid. Den faktiske levetiden avhenger av materialformulering, fyllstoffnivå, produksjonstimer, skruhastighet, prosesseringstemperatur, vedlikeholdspraksis og komponentmateriale.
En konvensjonell nitrert skrue og løp kan gi passende ytelse under moderate driftsforhold. Imidlertid kan høyt fylte forbindelser, resirkulert plast, glassfiber, kalsiumkarbonat, mineralfyllstoffer og etsende tilsetningsstoffer fremskynde slitasjen betydelig.
Hvis produksjonslinjen har drevet kontinuerlig i årevis under krevende forhold, kan det være mer økonomisk å inspisere skruen og tønnen før en større feil oppstår.
Planlagt utskifting er vanligvis lettere å håndtere enn nødutskifting. Det lar produsenten utarbeide tegninger, bekrefte dimensjoner, velge passende materialer og planlegge nedetid mer effektivt.
6. Inspeksjon viser for stor klaring
Den mest pålitelige måten å evaluere skrueslitasje på er gjennom måling.
En tekniker kan måle den ytre diameteren til skrueflukten og den indre diameteren til tønnen i flere posisjoner. Den målte klaringen kan deretter sammenlignes med det opprinnelige designkravet eller maskinprodusentens spesifikasjon.
Viktige inspeksjonspunkter kan omfatte:
- · Ytre diameter på skruen
- · Innvendig diameter på fatet
- · Slitasje ved kompresjonsdelen
- · Slitasje ved doseringsseksjonen
- · Lokal slitasje nær innmatingsåpningen
- · Tilstanden til skruespissen og endeforbindelsen
- · Overflateriper, korrosjon eller materialoppbygging
Slitasjen er ikke alltid ensartet. I noen applikasjoner kan matesonen eller høytrykksseksjonen slites raskere enn andre områder. Dette er grunnen til at en inspeksjon ikke bare bør stole på ett målepunkt.
7. Hyppige reparasjoner øker vedlikeholdskostnadene
Oppussing kan være en praktisk løsning når slitasjen er begrenset og grunnkomponentene forblir strukturelt solide. Avhengig av tilstanden, kan reparasjonsmetoder inkludere gjenoppbygging av skruer, overflatebehandling, polering eller maskinering.
Gjentatt reparasjon er imidlertid ikke alltid det mest økonomiske alternativet.
En ny skrue og fat kan være mer passende når:
- · Slitasjen er stor eller ujevn
- · Tap av produksjon påvirker produksjonsmålene
- · Reparasjoner blir hyppige
- · Det originale materialet er ikke lenger egnet for applikasjonen
- · Kunden oppgraderer til en mer slipende formulering
- · Tønnens indre overflate er alvorlig slitt eller skadet
- · Produksjonslinjen krever bedre slitestyrke
For krevende bruksområder kan oppgradering fra en konvensjonell nitrert løsning til en bimetalltønne eller en slitesterk legeringsskrue bidra til å forlenge serviceintervallene.
Reparer eller erstatt: Hvordan ta avgjørelsen
Riktig avgjørelse avhenger av den faktiske tilstanden til skruehylsen og produksjonskravene.
Reparasjon kan være egnet når:
- · Slitasje er begrenset
- · Skruekjernen forblir i god stand
- · Tønnen er fortsatt innenfor akseptabel toleranse
- · Produksjonsbehovet er moderat
- · En kortsiktig restaurering er nødvendig
Erstatning kan være mer egnet når:
- · Produksjonen har gått betydelig ned
- · Trykket er ustabilt
- · Klaringen er utenfor det akseptable området
- · Slitasjen er stor eller ujevn
- · Produksjonsmaterialet har blitt mer slipende
- · Utstyret trenger en langsiktig ytelsesoppgradering
Ved utskifting av en skrueskål er det viktig å ikke velge komponenter kun basert på skruediameter. Materialsammensetningen, maskinmodellen, originaltegningen, driftsforholdene og produksjonsmålet bør alle vurderes.
Hvilken informasjon er nødvendig for en erstatningsskrue?
Følgende informasjon er nyttig for å vurdere en erstatning eller tilpasset skruehylse:
- ·Ekstruderprodusent og modell
- · Skruediameter og total lengde
- · L/D-forhold
- · Original skrue- og tønnetegning
- · Skruetype: enkel skrue, konisk tvillingskrue eller parallell tvillingskrue
- · Fyllstoffinnhold eller armeringstype
- · Gjeldende utgangskrav
- · Skruehastighetsområde
- · Eksisterende skrue- og tønnemateriale
- · Nåværende produksjonsproblemer
- · Bilder eller mål av slitte komponenter
Hvis en fullstendig tegning ikke er tilgjengelig, kan en gammel prøve, bilder, maskinnavneskilt og nøkkeldimensjoner fortsatt støtte en innledende teknisk evaluering.
PIPLL Skrue Barrel Solutions
PIPLL leverer skreddersydde skrue- og tønneløsninger for plastekstruderingsapplikasjoner, inkludert:
- · Enkel skrue og tønne
- · Konisk tvillingskrue og løp
- · Parallell tvillingskrue og løp
- · Bimetall løp
- · Slitebestandig legeringsskrue
- ·PVC ekstruderingsskrue
- · Plate og profil ekstruderingsskrueløp
- · Erstatningsskrueløp basert på tegninger eller prøver
For slitte komponenter er målet ikke bare å gjengi de originale dimensjonene. Det er også viktig å vurdere om gjeldende material-, fyllstoffnivå og produksjonskrav rettferdiggjør en oppgradert til slitesterk løsning.
Konklusjon
ENslitt skrue og tønnekan gradvis redusere produksjonen, svekke trykkstabiliteten, øke energibruken og gjøre produktkvaliteten vanskeligere å kontrollere.
De vanligste advarselsskiltene inkluderer synkende ytelse, høyere nødvendig skruhastighet, ustabilt smeltetrykk, inkonsekvente produkter, synlig slitasje og økende vedlikeholdsfrekvens.
Tidlig inspeksjon hjelper produsenter med å unngå uplanlagt nedetid og ta en mer informert avgjørelse om reparasjon eller erstatning. For alle erstatningsprosjekter er maskininformasjon, tegninger, materialdetaljer og aktuelle produksjonsproblemer alle verdifulle for å velge en passende løsning.



