Languages
PVC-rørskrueløp: Matchende koniske, parallelle og enkeltskruede linjer
PVC-rørskrueløp: Matchende koniske, parallelle og enkeltskruede linjer
Stiv PVC er utilgivelig ved skruen. Den riktige arkitekturen holder smelten stabil - den feile viser seg som svarte flekker, bølger og kort levetid.
PVC-rørskruetønne · konisk dobbeltskrue · rørekstruderingsskruetønnen
1. Hvorfor skrueløpet bestemmer PVC-rørkvaliteten
PVC-rørproblemer får ofte skylden på formen eller formuleringen først. I praksis setter skruen og tønnen betingelsene dysen må jobbe med: hvor mye skjærkraft materialet ser, hvor lenge det holder seg varmt, og hvor jevnt det plastiseres før det når hodet.
Stiv PVC gir svært liten margin. Det degraderes i stedet for å bli mykne når det er overarbeidet, og skaden er ikke reversibel:
·Overdreven skjærkraft øker smeltetemperaturen og starter termisk nedbrytning
· Ujevn plastisering gir overflatedefekter og dimensjonsvariasjoner
· Lang eller inkonsekvent oppholdstid forårsaker svarte flekker og misfarging
· Ustabilt smeltetrykk oversettes direkte til rørveggvariasjon
Det er grunnen til at PVC-ekstrudering er en prosess med lav skjærkraft ved design, og hvorfor skruehylsens geometri betyr mer her enn i de fleste andrePVC-applikasjoner . Den samme logikken gjelder på tvers av produktspekteret, fraUPVC avløp og vannrørtilPVC film og ark .
NØKKELINNSIKTVed ekstrudering av PVC-rør smelter ikke skruehylsen bare materiale. Den avgjør om smelten når formen intakt.
2. Tre arkitekturer på ekte PVC-rørledninger
Gå gjennom et røranlegg og du vil se tre skruekonfigurasjoner som utfører PVC-arbeid. De er ikke utskiftbare, og hver av dem får sin plass på et annet punkt i størrelses- og utgangsområdet.
Arkitektur Hvor det passer Karakter Konisk tvillingskrue Lite til middels stivt PVC-rør og profil Stort fôropptak for pulver, høy kompresjon, lav skjærkraft Parallell tvillingskrue Rør-, kartong- og multiformuleringsanlegg med høy ytelse Konstant diameter, modulær, positiv transport med sammenlåsende kammer Enkel skrue Rør med stor diameter, polyolefin og spesialrør Enklere og billigere der plikten er smelte og pumpe, ikke sammensatt Valget tas når linjen er spesifisert, og den er fast i maskinens levetid. Det er viktig for reservedeler:et konisk dobbeltskrueløpogen parallell tvillingskrue er forskjellige maskinkonfigurasjoner, ikke to versjoner av samme del.
3. Konisk tvillingskrue: standarden for mindre stive PVC-rør
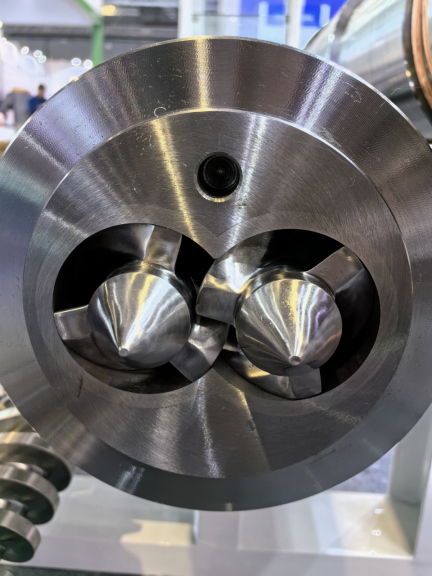
Den koniske skruen er grunnen til at denne geometrien dominerer PVC. Skruen er stor i innmatingsenden, noe som gir et generøst inntaksområde for PVC-pulver med lav bulk-densitet, og den smalner av mot utløpet, og bygger kompresjon gradvis i stedet for i ett trinn.
Fordi kompresjonen er progressiv, forblir skjærkraften moderat og smelten blir ikke overopphetet på vei til dysen. For en polymer som brytes ned i stedet for bare å mykne, er det hele argumentet.
PIPLL bygger den generelle PVC-koniske serien rundt samme prinsipp. Tønnen er smidd fra et enkelt emne som en integrert sømløs struktur, som fjerner flensskjøtene der smeltet PVC kan lekke og brytes ned. Kompresjonsforholdet er satt mellom 2,5:1 og 3,5:1 for å mykne grundig uten å presse skjær forbi punktet hvor PVC begynner å brytes ned.
Konisk tvillingskrue for PVC PIPLL-spesifikasjon Grunnstål 38CrMoAlA, med proprietær ionitrering Nitreret lag 0,4 – 0,6 mm ved HV900 – 1100 Publisert levetid 2 – 3 år i lavfyllingsapplikasjoner Kompresjonsforhold 2,5:1 – 3,5:1 Radiell klaring 0,1 – 0,15 mm Temperaturkontroll 3 – 5 uavhengige varmesoner, enkelt ventilasjonssystem Maskineringssjekk 100% testing før forsendelse Bruksområder går utover vanlig rør: konstruksjonsprofiler, plate for forskaling, granulering, kantbånd og tetningslister er alle produsert på denne geometrien. Der røret er tungt fylt, brukes den samme arkitekturen med en annen legering - sehøyfyllende polymer konisk tvillingskrue løp .
4. Parallell tvillingskrue: når en rørledning går parallelt
Parallelle maskiner holder en konstant skruediameter langs hele prosesslengden. De er modulære, enklere å vedlikeholde, og de holder en lengre prosesseringssone med jevn dreiemomentoverføring - og det er grunnen til at de vises i anlegg med høy ytelse og flere formuleringer.
Den motroterende versjonen er den som betyr noe for PVC. Dens sammenlåsende konjugatdesign fanger materiale i lukkede C-formede kammer og skyver det fremover mekanisk, slik at transporten er positiv og trykkoppbyggingen er sterk. Direkte PVC-pulvermating blir praktisk fordi de lukkede kamrene ikke tillater brodannelse og glidning som ikke-positiv transport støter på med pulver, og den generelle skjærkarakteren forblir skånsom nok for stiv PVC.
PIPLL motroterende parallell dobbelskrue Spekter Skrue diameter Φ45 – Φ300 L/D-forhold 16 – 40 (tilpasses) Grunnmateriale 38CrMoAlA førsteklasses legert stål Overflatealternativer Bimetall tønne og skrue, nitrering, elektrokromering Typisk plikt Rør, profiler, plater, WPC, SPC gulv, pelletisering Kompatibilitet er vanligvis den avgjørende faktoren mellom leverandører, fordi grensesnittdimensjonene varierer fra maskinbygger. PIPLL bygger sett for å matche de vanlige byggene direkte —KraussMaffei KMD ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS ogWeber DSblant dem - i stedet for å jobbe ut fra et generisk mønster.
For pelletisering og gjenvinningsplikt på samme arkitektur, denpelleterende konisk tvillingskrue siden dekker variantene med sukkerbiter og trådkuttede, og resirkulerte formuleringer håndteres medgjenvunnet materiale fatkonfigurasjon.
5. Enkel skrue: hvor den fortsatt vinner på rør
En enkelt skrue er den enklere maskinen, og for en lang rekke røroppgaver er enklere riktig. Der oppgaven er å smelte og pumpe en konsistent smelte inn i en dyse - i stedet for å blande eller homogenisere - gjør en enkelt skruelinje det med færre variabler og lavere kostnader.
·HDPE, PP og PVC dobbeltvegget korrugert rør med stor diameter
· UPVC solid-vegg rør og kabelbeskyttelsesrør
· Varmt- og kaldtvannsrør i PP-R, PE-RT og PE-X
· Medisinsk PVC-rør og spesialrør
· PMMA, PC og ABS industrirør
Konfigurasjonene varierer etter oppgave. Barriereskruedesign forbedrer smelteeffektiviteten og smeltehomogenisering for polyolefinrør med høy ytelse, en sammenligning verdt å lese isperreskrue kontra konvensjonell skrue . Maddock og ananas blandeseksjoner håndterer smeltehomogenisering der kravet ganske enkelt er ensartethet, og rillet fôrkonstruksjon støtter stabile faste stoffer som transporteres i høyytelseslinjer - avveiningen mellom det og en jevn boring er angitt irillet fôr kontra glatte løp .
Hele spekteret av rør- og rørbelastning, inkludert korrugerte, kompositt- og flerlagskonstruksjoner, dekkes underrør- og rørekstruderingsskrueløp .
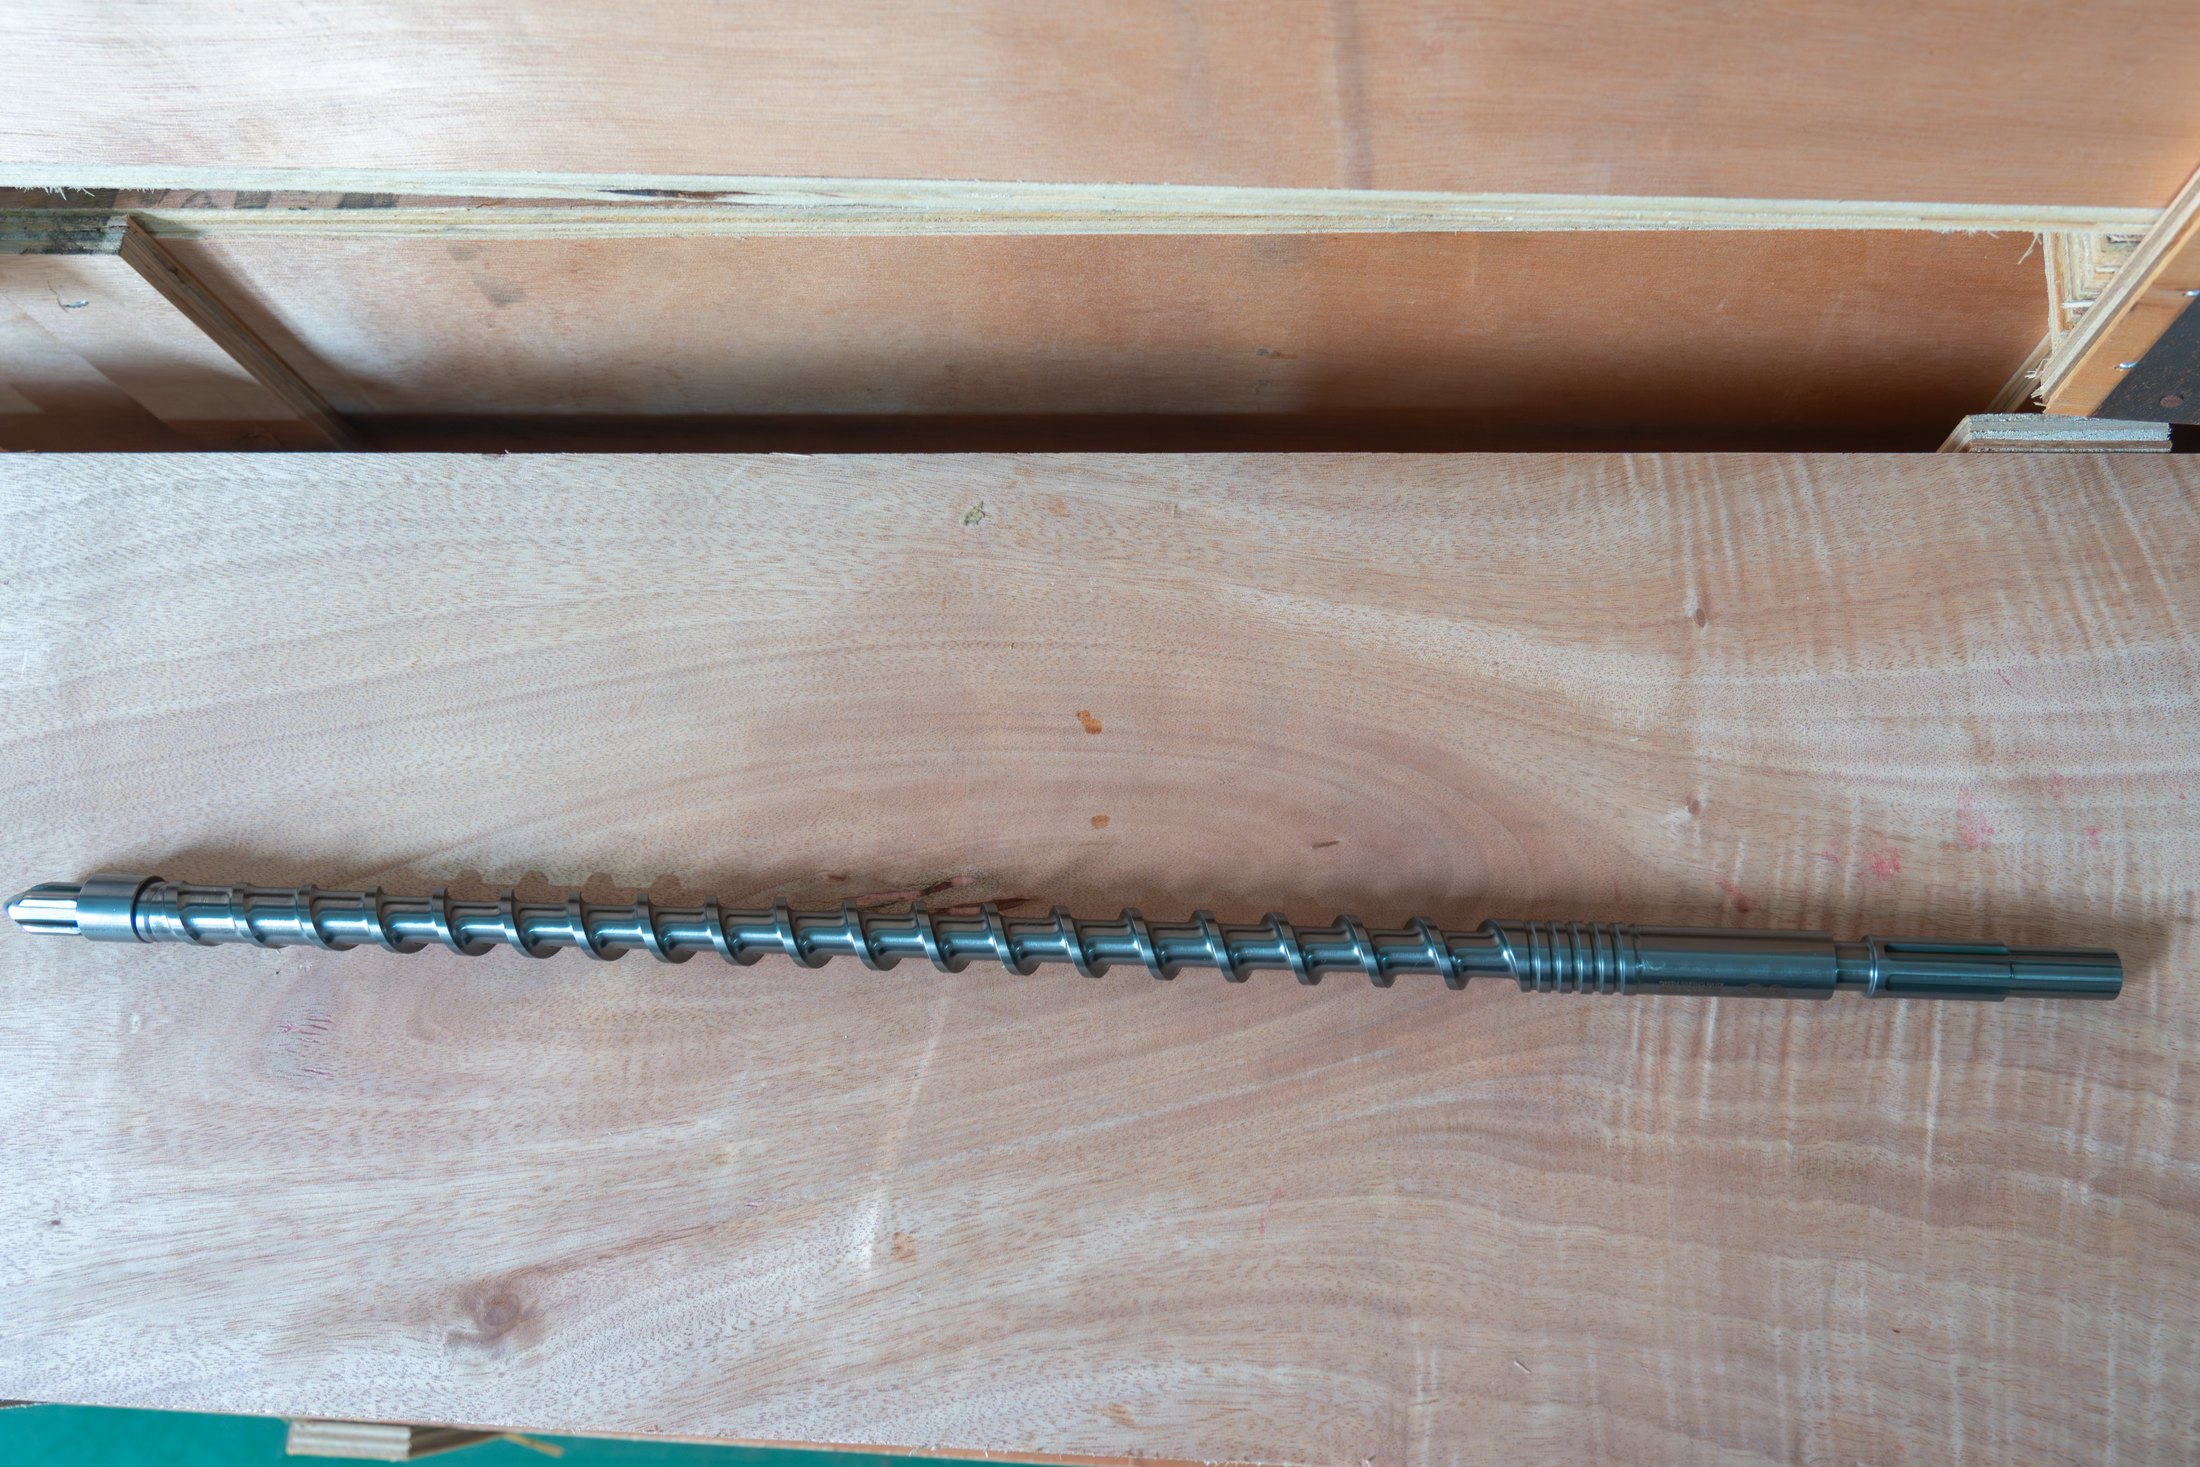
En enkelt skrue og tønne for rørekstrudering. Der plikten smelter og pumper i stedet for å blande seg, er dette det enklere svaret.
6. Dimensjonering av tønnen til rørdiameter og utgang
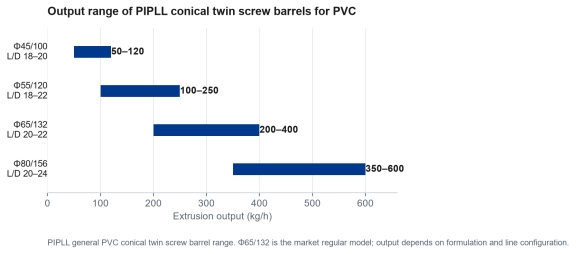
Når arkitekturen er fikset, smalner modellutvalget raskt, fordi rørdiameter og målutgang sammen bestemmer tønnestørrelsen. Den generelle PVC-koniske serien dekker de vanlige produksjonsvinduene:
PIPLL-modell L/D Produksjon Typisk bruk Φ45/100 18–20 50–120 kg/t Rør med liten diameter, presisjonsprofil Φ55/120 18–22 100–250 kg/t Middels rør, ordinær profil Φ65/132 20–22 200–400 kg/t Markeds vanlig modell, universalrør og profil Φ80/156 20–24 350–600 kg/t Rør med stor diameter, tykt ark Utgangsområde for PIPLL generelle PVC koniske tvillingskruer. Φ65/132 er markedets vanlige modell; faktisk utgang avhenger av formulering og linjekonfigurasjon.
To advarsler på det bordet. For det første beskriver tallene tønnerekkevidden, ikke et løfte for linjen din - sammensetning, formdesign og nedstrømsutstyr flytter den oppnåelige utgangen. For det andre er det ikke automatisk tryggere å velge en tønne én størrelse opp 'for takhøyde': en overdimensjonert skrue kjører med lav hastighet med lang oppholdstid, som er den tilstanden som stiv PVC tåler verst.
Et konisk dobbeltskrueløp med innvendig foringshylse, en konstruksjon som gjør at sliteflaten kan fornyes.
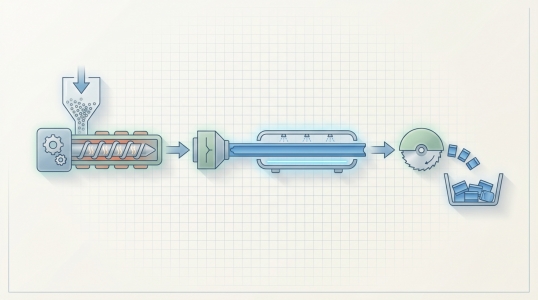
Skjematisk av en ekstruderingslinje: trakt, fat og skrue, oppvarming, dysehode og kjøling. Skruetønnen setter smeltetilstanden formen arver.
NØKKELINNSIKTDimensjoner skruen til den plikten du faktisk kjører. Å overdimensjonere en PVC-skrue for å få takhøyde koster vanligvis smeltekvalitet i stedet for å kjøpe margin.
7. Fyllfylling og slitasjebildet
Nesten ingen PVC-rørformulering er ren harpiks. Kalsiumkarbonat er det vanligste fyllstoffet, og belastningsnivået - ikke rørdiameteren - avgjør vanligvis hvor lenge et skrue- og tønnesett varer.
For ufylte og lett fylte formuleringer er nitrert konstruksjon normalt tilstrekkelig: PIPLL publiserer et 0,4–0,6 mm nitrert lag ved HV900–1100, med 2–3 års bruk i lavfyllingsapplikasjoner. Når fyllstoffbelastningen øker, forskyves balansen. Abrasiv slitasje akselererer ved åpningene og i boringen, og sure nedbrytningsprodukter legger til et korrosjonselement på toppen.
Bimetallkonstruksjon eksisterer for den kombinasjonen, og legeringslaget er det som betales for - PIPLL publiserer 1,5–3 mm avhengig av karakter, ved HRC 50–65 og maksimale arbeidstemperaturer fra ≤400 °C til ≤600 °C. Valget mellombimetallisk og nitrert konstruksjoner et pliktspørsmål, og legeringsfamilien for en gitt formulering er angitt ivalg av bimetalllegering . For selve fyllstoffet,kalsiumkarbonat i plast forklarer hva det gjør med en formulering.
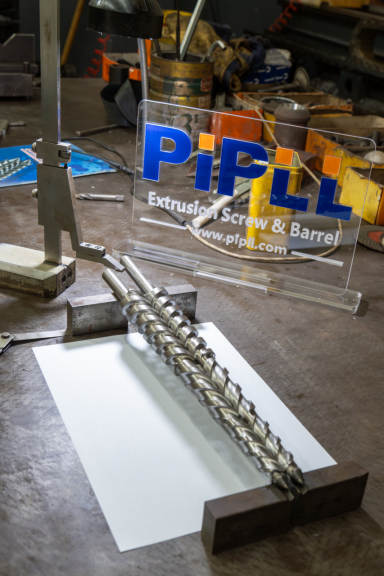
En skrue og dens tønne i verkstedet. Ved fylt PVC-bruk bærer begge overflatene slitasjen, og det er grunnen til at legeringsbeslutningen dekker paret i stedet for tønnen alene.
8. Hva kan og ikke kan byttes
Utskifting er der en god linje blir kompromittert. Reglene er korte, og den første er absolutt.
·En konisk tønne går ikke inn i en parallell maskin, eller omvendt, uten en maskinredesign
· Skruer og løp byttes ut som et matchet sett - senteravstand, profil og klaring er designet sammen
· En hardere legering kompenserer ikke for feil geometri
· Et nytt fat på en slitt skrue gjenoppretter ingenting bortsett fra innkjøpsordren
Dimensjonene som må matches er spesifikke: skruediameter og totallengde, L/D-forhold, senteravstand, boringsgeometri, mateåpningsposisjon, oppvarming og kjøleoppsett, og koblingen til girkassen. Vårparallell dobbelskrue PVC-føring fungerer gjennom den sjekklisten for parallelle maskiner, og den generelle logikken for enhver ekstruder er iutskiftingsguide for skruen . Der det forventes gjentatt slitasje, afat med innvendig foringshylse lar sliteflaten fornyes uten å erstatte hele tønnen.
NØKKELINNSIKTMatch delen til maskinen, og match deretter legeringen til formuleringen. Å snu den rekkefølgen er hvordan erstatningsprosjekter går galt.
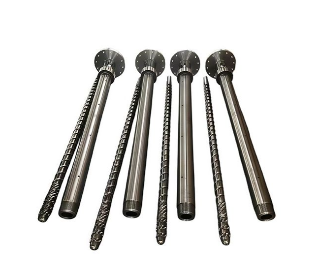
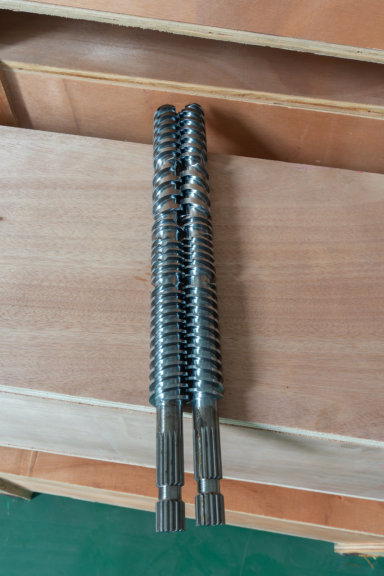
Et matchet parallelle tvillingskruepar. Tilkobling og senteravstand varierer mellom maskinkonstruksjoner, og det er grunnen til at erstatningssett er matchet i stedet for mønstret.
9. Måle et slitt sett før du bestiller
Slitasje på et PVC-skrueløp er sjelden ensartet. Matesonen, kompresjonssonen og høytrykksregionen slites med forskjellige hastigheter, og måling av bare én posisjon kan skjule det virkelige problemet.
·Ytre diameter og tilstand for hver skrue
· Boremåling på flere posisjoner langs løpet
· Avstand mellom skrue og boring i hver posisjon
· Tilstand for matesonen og høytrykksseksjonen
· Skruespiss, spline og koblingstilstand
· Fatvarme- og kjøletilkoblinger
· Fotografier, pluss maskinnavneskilt og produksjonsproblemet observert
Med den informasjonen kan et tilbud bygges på målinger i stedet for antakelser. Uten den er den vanlige tilbakegangen den originale tegningen - og hvis den også mangler, støtter fotografier og nøkkeldimensjoner fortsatt en innledende evaluering, som er hva vårtilpasset skrue- og tønneprosesser designet rundt. Hvordan en tegning blir en ferdig tønne dekkes underproduksjonsprosess ogproduksjonskapasitet .
10. Symptomer som peker på skruehylsen
Wear melder seg selv før den feiler. Signalene nedenfor beviser ikke at skruehylsen er den eneste årsaken - fôring, temperaturkontroll, dysen og nedstrømsutstyr fortjener en sjekk - men de setter det på listen.
· Gradvis reduksjon i produksjon
· Høyere skruhastighet nødvendig for samme resultat
· Ustabilt smeltetrykk og økende utgang
· Dårligere plastisering, flere overflatefeil
· Økende veggtykkelsesvariasjon
· Synlige riper, groper eller korrosjon på fly
· Gjentatt reparasjon av samme komponent
Spesielt surging har flere mulige årsaker, ogfeilsøkingsveiledning for ustabil ekstruderingsutgang skiller årsakene på skruesiden fra de på prosesssiden. Hvis det er mistanke om slitasje, men linjen ikke kan stoppes,inspeksjon uten nedbryting beskriver hva som kan kontrolleres på plass. Tilstøtende PVC-plikt som f.eksPVC film og ark ogPET-flak og ommaling ekstrudering følger samme slitasjelogikk med forskjellige temperaturvinduer.
Trenger du hjelp med et PVC-rørskrueløp?
Send oss maskinmodell, rørdiameter, formulering og måleffekt og vi vil anbefale en tønnestørrelse og konstruksjon. PIPLL produserer koniske og parallelle tvillingskruer og enkeltskruer for PVC-rør, profiler, ark og granuleringslinjer.
· Generelle PVC-koniske tvillingskruer fra Φ45/100 til Φ80/156, med standardspesifikasjoner på lager
· Kompatible sett for Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei og andre store bygg
· Nitrerte og bimetalliske alternativer tilpasset fyllstoffbelastning og driftstemperatur
Kontakt oss nå
Eric Dong | Medgründer |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com