Languages
Parallell Twin Screw Barrel: De fire hovedtypene og hvordan du velger en
Parallell Twin Screw Barrel: De fire hovedtypene og hvordan du velger en
Rotasjonsretning og sammenblanding gir fire arkitekturer - og hver av dem er bygget for en annen jobb på linjen.
Parallell Twin Screw Barrel · Twin Screw Types · Ekstrudering og blanding
1. Hva en parallell dobbelskrue løp egentlig er
En parallell dobbelskrue holder to skruer i to tett tilpassede boringer som holder seg parallelle langs hele prosesslengden. I motsetning til en konisk design, endres ikke skruediameteren fra mating til utløp.
Den viktige konsekvensen er at tønnen aldri er en frittstående reservedel. Skruer og tønne fungerer som et matchet sett, og dimensjonene som forbinder dem må stemme overens:
·Sentrumsavstand mellom de to boringene
·Skrueprofil og flygeometri
·Radiell klaring mellom skrue og boring
·Fôråpningsposisjon og størrelse
·Oppvarming og kjøling layout
·Tilkobling og girkassegrensesnitt
Parallelle tvillingskruesystemer brukes over et bredt produksjonsspenn: PVC rør og profil , polyolefinrør og film , WPC og SPC-kort , pelletiserings- og blandingslinjer. Den samme fatformen tjener dem alle, og det er nøyaktig grunnen til at den indre arkitekturen - ikke de ytre dimensjonene - avgjør om den fungerer. Vår applikasjonsoversikt viser polymergruppene vi bygger for.
NØKKELINNSIKT Maskinarkitekturen bestemmer plikten. Tønnen utfører det bare - og derfor er det første spørsmålet aldri "hvor lang", men "hva slags tvillingskrue er dette".
2. To akser definerer hver tvillingskruedesign
Tvillingskruemaskiner er vanligvis beskrevet etter merke eller applikasjon, noe som skjuler det faktum at de er bygget fra to uavhengige valg. Når du skiller disse valgene, blir hele familien lett å lese.
Akser Alternativer Hva den bestemmer Rotasjonsretning Samroterende / motroterende Hvordan materialet beveger seg: blandebane versus lukkede kammer Sammengripende Sammengripende / ikke-sammengripende Hvor sterkt skruene griper inn: skjærnivå og positiv transport Geometri Parallell / konisk Fôropptak, momentfordeling og hvordan tønnen skiftes Kombiner de to første aksene og du får de fire praktiske arkitekturene: samroterende sammengripende, motroterende sammengripende, ikke-sammengripende motroterende og ikke-sammengripende samroterende. Den tredje aksen, geometri, er en egen beslutning - enkonisk dobbeltskrueløp og en parallell tønne kan dele samme rotasjonsretning og fortsatt oppføre seg veldig forskjellig.
Dette er ikke akademisk. Klassifiseringen forutsier hva en maskin kan og ikke kan gjøre, og det er grunnen til at to anførselstegn for 'samme størrelse' fat kan beskrive helt forskjellige komponenter. En leverandør somproduserer begge familier vil spørre hvilken arkitektur du kjører før du diskuterer dimensjoner i det hele tatt.
3. Samroterende sammenblanding: den sammensatte arbeidshesten
Begge skruene dreier samme vei. Materiale følger en bane på åttetall rundt de to skruene, og overføres kontinuerlig fra den ene kanalen til den andre, og flyene tørker av hverandre når de snur.
Denne kombinasjonen produserer intensiv distributiv og dispersiv blanding, og det er grunnen til at samroterende sammengripende maskiner dominerer blanding, masterbatch og reaktiv ekstrudering. Når en formulering må være ensartet - pigmenter, tilsetningsstoffer, glassfiber, fyllstoffer - er dette geometrien som gir den.
·Compounding og masterbatch, inkludertfylte og glassarmerte forbindelser
·Reaktiv ekstrudering og funksjonell additivproduksjon
·Formuleringer hvor spredningskvalitet avgjør produktet
·Resirkulert og blandet råstoff som trenger homogenisering
Fordi blanding er aggressiv av design, kjøres slipende formuleringer på denne arkitekturen vanligvis med bimetallskruer og fat. Blandekvaliteten er ikke den begrensende faktoren – overflateslitasje er det. Våre notater vedrhøy-CaCO3-blanding ogkalsiumkarbonat i plast dekke den siden av problemet.
4. Motroterende inngrep: lukkede kammer og positiv transport
Her dreier skruene i motsatte retninger, slik at fluene griper inn og fanger materiale i en serie lukkede C-formede kamre som skyves aksialt langs løpet. Fordi materialet er innelukket og beveget mekanisk i stedet for å dras, er transporten positiv og trykkoppbyggingen er sterk.
PIPLLs motroterende parallelle rekkevidde er bygget rundt en fullstendig sammenlåsende konjugatdesign som danner de forseglede C-kamrene. Det er det som gjør direkte PVC-pulvermating praktisk: de lukkede kamrene eliminerer brodannelse og utglidning som en ikke-positiv transportgeometri treffer med pulver. Den generelle skjærkraften forblir lav og skånsom, noe som betyr noe for en polymer som er så varmefølsom som PVC.
PIPLL motroterende parallell dobbelskrue Spekter Skrue diameter Φ45 – Φ300 L/D-forhold 16 – 40 (tilpasses) Grunnmateriale 38CrMoAlA førsteklasses legert stål Overflatealternativer Bimetall tønne og skrue, nitrering, elektrokromering Typisk plikt Rør, profiler, plater, WPC, SPC gulv, pelletisering Erstatningssett er bygget for å matche de viktigste maskinbyggene i stedet for til en generisk standard, fordi grensesnittdimensjonene varierer fra produsent til produsent. Referansesidene for de vanligste inkludererKraussMaffei KMD-serien ,Battenfeld-Cincinnati twinEX ,Bausano MD ,Theysohn XTS ogWeber DS-serien , medKabra ,Mikrosan MCV ogLuigi Bandera 2B HTS også dekket.
·Stivt og fylt PVC-rør og profil
·WPC og SPC gulvhvor dimensjonsstabilitet er kritisk
·Pelleterings- og resirkuleringslinjer
·Varmefølsomme eller høyviskose formuleringer
5. Ikke-sammengripende: høyt fritt volum og skånsom håndtering
I en ikke-sammengripende design går ikke de to skruene i inngrep i det hele tatt. Geometrisk er den nærmere to enkeltskruer som deler en tønne, og materialtransport er avhengig av motstand og friksjon i stedet for positiv forskyvning.
Transporteffektiviteten er lavere og lekkasjestrømmen er høyere, men fritt volum er stort og skjæringen er minimal. Denne handelen gjør ikke-sammengripende geometri nyttig for devolatilization - der flyktige stoffer trenger plass til å unnslippe - og for skjærfølsomme forbindelser som ville bli skadet av en aggressiv blandeseksjon.
Der kravet rett og slett er skånsom transport pluss en stabil smelte, en godt konfigurertenkelt skrue tønne er ofte det mer økonomiske svaret, og for gjenvinningsavgift spesifikt engjenvinnings- og granuleringsskrue gjør den samme jobben med færre bevegelige deler.
6. Parallell eller konisk: den tredje aksen
Parallelle og koniske tvillingskruer sammenlignes ofte som om en rett og slett var bedre. De er forskjellige maskinkonfigurasjoner, og forskjellen viser seg først ved fôringsenden.
Parallell tvillingskrue Konisk tvillingskrue Skrueform Konstant diameter langs lengden Avsmalnende — større ved innmatingen, mindre ved utmating Fôropptak Standard innmatingsåpning Stort inntaksområde, bra for pulver med lav bulk-densitet Dreiemoment Fordelt langs skruelengden Høyt dreiemoment tilgjengelig i mateenden Vedlikehold Modulær, lett å rekonfigurere Koniske dimensjoner må matches som et par Den praktiske forskjellen er hvor hver geometri får sin plass. Koniske maskiner med en konisk mateseksjon håndterer PVC-pulver med lav bulktetthet spesielt godt og er standardvalget for små og mellomstore stive PVC-rør- og profillinjer — sePVC konisk dobbelskrue for generell bruk . Parallelle maskiner holder en konstant diameter, noe som passer høyytelses- og multi-formuleringsanlegg der lengre behandlingssoner og modulær konfigurasjon betyr mer.
En regel er viktigere enn noen sammenligningstabell: en reservedel må matche den installerte ekstrudertypen. En konisk tønne kan ikke erstattes med en parallell maskin, eller omvendt, uten en redesign av maskinen. Vi dekker den erstatningslogikken i detalj iparallell dobbelskrue PVC-føring .
NØKKELINNSIKTVelg arkitekturen når du kjøper maskinen. Når du bytter ut skruen og tønnen, samsvarer du med det maskinen allerede er.
7. Matche arkitekturen til plikten
Les tabellen nedenfor fra plikten bakover. De fleste valgfeilene kommer fra å velge en kjent geometri og deretter be den om å gjøre en jobb den aldri er designet for.
Plikt Vanlig arkitektur Hvorfor Compounding, masterbatch, fylte forbindelser Samroterende sammenblanding Intensiv blanding; selvtørkende flyreiser Stiv PVC-rør og profil Motroterende sammenblanding Lukkede kamre, positiv transport, lav total skjærkraft WPC og SPC gulv Motroterende sammenblanding Høy fyllmengde og dimensjonskontroll Resirkulert flak og film Samroterende sammenblanding Blandet råstoff trenger homogenisering Devolatilisering Ikke-sammengripende Stort fritt volum, minimal skjærkraft To tilstøtende rader kan se like ut på papir og oppføre seg svært forskjellig i produksjonen. Resirkulerte flak og virgin ekstrudering, for eksempel, skiller seg mindre i polymer enn i konsistens på fôr - den ene trenger homogeniseringskraft, den andre trenger stabil transport. Det er det nivået som arkitekturen skal velges på, og det er derfor valget starter med materialhistorien i stedet for med en skruediameter.
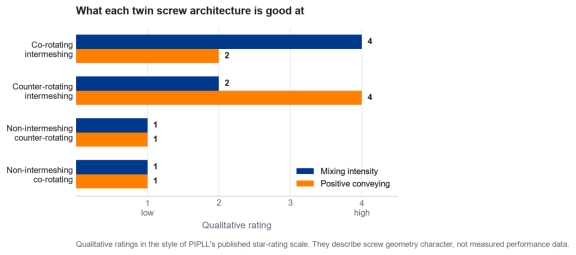
Hva hver enkelt skruearkitektur er god på. Vurderinger er kvalitative og beskriver geometri, ikke målt ytelse.
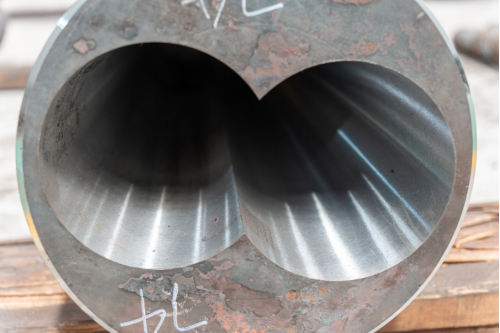
En parallell dobbelskrue tønneboring: to matchende hull holdt i en tønnekropp. Sentrumsavstand og boringsgeometri må stemme overens med skruene før noe annet bestemmes.
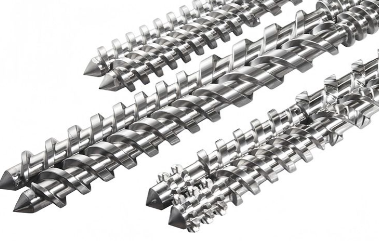
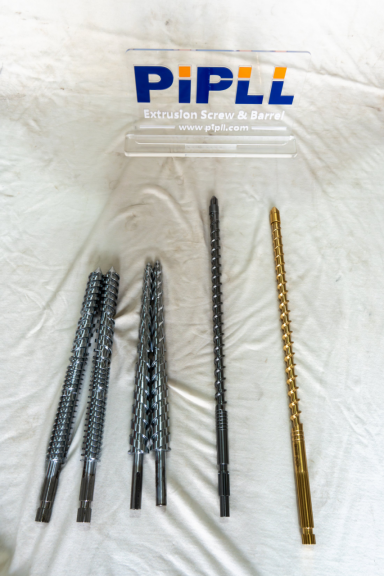
Et matchet parallelle tvillingskruepar. Skruer og løp er utformet som ett sett, ikke som uavhengige reservedeler.
- 8. Slitasje, korrosjon og fatets materialbeslutningNår geometrien er riktig, avgjøres levetiden av hva materialet gjør med metalloverflaten. To mekanismer dominerer. Slipende fyllstoffer - kalsiumkarbonat, talkum, glassfiber - maler ved åpningene og borer. Etsende forbindelser angriper de samme overflatene kjemisk. PVC med høy fyllmasse gjør begge deler på en gang.PIPLL publiserer fire bimetalliske legeringer av denne grunn, og valget er en handel mellom slitestyrke, korrosjonsbestandighet og arbeidstemperatur i stedet for et søk etter den hardeste tilgjengelige overflaten.
Legering Slitasje Korrosjon Lag Hardhet Maks temp PIPLL01 (Fe-Ni-Cr-B) Veldig bra God 2–3 mm HRC 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) God Veldig bra 1,5–2 mm HRC 50–58 ≤450°C PIPLL03 (Ni-Cr-Co-VB) Veldig bra Veldig bra 1,5–2 mm HRC 55–60 ≤450°C PIPLL04 (Ni-WC-Cr-B) Glimrende Veldig bra 1,5–2 mm HRC 55–65 ≤600°C Skruer iscenesatt for sluttkontroll. Legeringsgrad og flygeometri registreres mot tønnesettet de vil bli matchet til.
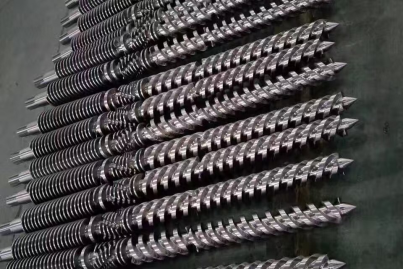
Bimetallskruer i produksjon. Legeringslogikken som beskytter tønneboringen gjelder også for skruene.
For ufylt og lett fylt bruk er en nitrert skrue og tønne vanligvis det kostnadseffektive svaret: et 0,4–0,6 mm nitrert lag ved HV900–1100, som PIPLL publiserer som 2–3 års bruk i lavfyllingsapplikasjoner. Der lasting av slipemiddel er kontinuerlig, vilbimetall tønne og den matcherbimetallisk ekstruderingsskrue bære kostnadene for legeringslaget for et lengre serviceintervall. Avveiningen mellom de to konstruksjonene er angitt i vårt notat vedrbimetalliske og nitrerte skruetønner , og legering-for-applikasjon-logikken ivalg av bimetalllegering .
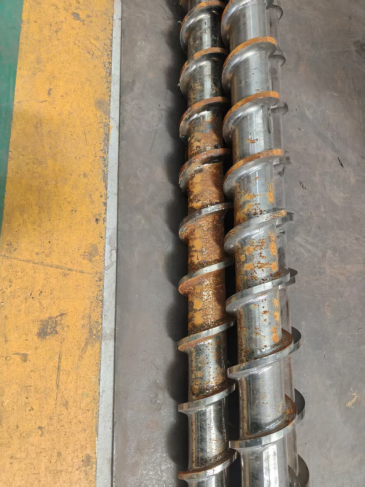
En utrangert skrue som viser kombinert slitasje og korrosjon. Lokaliserte skader som dette peker vanligvis på formulering og temperatur, ikke bare på driftstimer.
NØKKELINNSIKTTilpass legeringen til den faktiske formuleringen og driftstemperaturen. En hardere overflate er ikke automatisk det rette svaret.
9. Hva du skal sende for et nøyaktig tilbud
En parallell dobbelskrue kan ikke angis nøyaktig fra en skruediameter alene. Jo flere av følgende du kan levere, jo færre forutsetninger må gjøres.
·Ekstruderprodusent, modell og applikasjon
·Original skrue- og tønnetegning, hvis tilgjengelig
·Skruediameter, total lengde og L/D-forhold
·Sentrumsavstand og nøkkelforbindelsesdimensjoner
·Formulering og omtrentlig fyllprosent
·Strømutgang, skruhastighetsområde og smeltetrykk
·Materiale til eksisterende skrue og tønne
·Bilder, målinger og produksjonsproblemet du ser
Hvis ingen tegning eksisterer, kan en slitt skrue- eller tønneprøve med detaljerte fotografier og nøkkelmål fortsatt støtte en innledende teknisk evaluering. Vårskreddersydd skrueproduksjon prosessen er bygget rundt akkurat den situasjonenarbeidsflyt for produksjon dekker hvordan en tegning blir et ferdig par, ogproduksjonskapasitet bak er det som gjør korte ledetider på standardspesifikasjoner mulig. Den samme informasjonssjekklisten gjelder fortilpassede erstatningsprosjekter uansett størrelse.
10. Holde forsamlingen i live
Levetiden avhenger mye mer av plikt enn av kalenderen. PIPLLs generelle PVC-koniske serie er publisert som 2–3 år i lavfyllingsapplikasjoner; slipende, tungt fylt og etsende bruk forkorter det, og bimetallkonstruksjon forlenger den.
Slitasje er sjelden ensartet, og det er verdt å måle før det blir et kvalitetsproblem. Utgang som trenger høyere skruhastighet for samme resultat, drivende smeltetrykk og økende dimensjonsvariasjon er de vanlige første signalene.
·Kontroller slitasjen uten å trekke linen fra hverandre:inspeksjon uten nedbryting
·Ustabil utgang som ikke er et skruproblem:ekstruderen bølger
·Når avgjørelsen er å reparere eller erstatte:utskiftingsguide
·Linerbasert konstruksjon for gjentatt slitasje:fat med innvendig foringshylse
·Høy fyllstoffbelastning i praksis:høy-CaCO3 forbindelser
En parallell tvillingskrue er et forbruksmateriale som betaler seg selv, enten veldig sakte eller veldig raskt. Spesifisert mot den virkelige plikten - først geometri, deretter legering, deretter dimensjoner - kjører den i årevis med forutsigbar ytelse. Spesifisert mot en størrelse alene, blir den en gjentakende vedlikeholdslinje.
Trenger du hjelp med å spesifisere en parallell dobbelskrue?
Fortell oss maskinen, formuleringen og plikten, så vil vi anbefale en geometri og en legering. PIPLL produserer parallelle og koniske tvillingskruer og enkeltskruer for ekstruderings- og blandingslinjer, inkludert kompatible erstatningssett for de viktigste maskinbyggene.
·Motroterende parallellløp fra Φ45 til Φ300, L/D 16–40
·Kompatible sett for KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera og andre store bygg
·Bimetalliske, nitrerte og gjennomherdede alternativer for abrasiv og korrosiv bruk
Kontakt oss nå
Eric Dong | Medgründer |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com