Languages
Tại sao vít máy đùn bị gãy: Phân tích lỗi trước khi bạn đặt hàng thay thế
-
-
Tại sao vít máy đùn bị gãy: Phân tích lỗi trước khi bạn đặt hàng thay thế
Một chiếc ốc vít bị gãy là bằng chứng chứ không phải là điều xui xẻo. Đọc vết nứt và bạn sẽ biết nên mua một bộ phận hay sửa chữa một chiếc máy.
Đứt trục vít máy đùn · PHÂN TÍCH LỖI VÍT · MỎI XOẮN · UỐN ĐẢO
-
1. Vít hiếm khi bị gãy do quá tải
Vít đùn hầu như không bao giờ bị hỏng khi vận hành bình thường. Khi làm như vậy, bản năng sẽ đổ lỗi cho mô-men xoắn - bộ truyền động quá mạnh, vật liệu quá cứng, người vận hành quá thiếu kiên nhẫn. Quá mô-men xoắn có thể làm gãy vít, nhưng trong thực tế, uốn cong gây ra nhiều vết gãy hơn so với mô-men xoắn và cả hai đều để lại bằng chứng hoàn toàn khác nhau.
Sự khác biệt đó quyết định số tiền bạn chi tiêu. Lỗi mô-men xoắn là một sự kiện mà bạn thường có thể xác định niên đại và giải thích. Lỗi uốn là một tình trạng đã phát triển trong nhiều tháng và nó sẽ xảy ra tương tự với những lần tiếp theo.víttrừ khi điều kiện thay đổi.
-
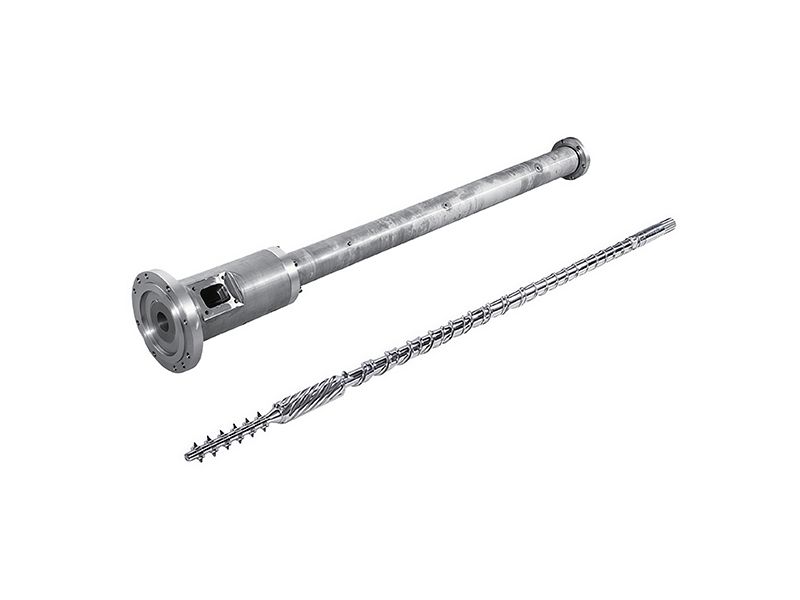
Bộ vít và thùng đùn ống. Hình học và xử lý bề mặt được chọn cho nhiệm vụ; mặt gãy cho bạn biết liệu sự lựa chọn đó đã đủ hay chưa.
-
CHI TIẾT CHÍNH
Một con vít bị gãy ở một trong những phần dày nhất của nó gần như chắc chắn không bị vặn quá mức. Đó là câu hữu ích nhất trong bài viết này và cũng là câu thường bị bỏ qua nhất.Các sự cố cũng được phân cụm theo ứng dụng và các bản sửa lỗi cũng vậy. MỘTvít ốngthường không đạt được mô-men xoắn khởi động sau một thời gian dài tắt máy,vít phimkhi uốn cong khi khe hở mở ra vàvít cápvề lịch sử cắt của vùng chịu nén cao.
-
2. Đọc vết nứt trước khi làm sạch bất cứ thứ gì
Mặt gãy là phương pháp chẩn đoán rẻ nhất hiện có và nó bị phá hủy bởi bàn chải sắt. Chụp ảnh nó trước khi có ai chạm vào nó. Bốn tính năng tách biệt các cơ chế và không tính năng nào trong số đó cần đến phòng thí nghiệm.
Những gì bạn nhìn thấy Cơ chế Ý nghĩa của phần tiếp theo Vết nứt xuyên tâm chạy từ bề mặt bay về phía trung tâm Quá tải xoắn Một sự kiện, mô-men xoắn tăng đột biến - hãy tìm khởi động nguội hoặc va đập kim loại Vít đã “bị thương”; sân bay gần giờ nghỉ ngắn hơn rõ ràng Quá tải xoắn Xác nhận mô-men xoắn, không mệt mỏi. Đường kính vít tăng lên và có thể khó tháo ra Một vết nứt xuyên thẳng, không có vết nứt xuyên tâm, không có sự thay đổi độ cao Độ mỏi uốn ngược Một điều kiện, không phải một sự kiện - cần kiểm tra khoảng trống và căn chỉnh Vùng tiến triển nhẵn với các vết bãi biển, sau đó là vùng đứt gãy cuối cùng Mệt mỏi chu kỳ cao Vết nứt bắt đầu ở mức tập trung ứng suất và phát triển trong một thời gian dài -
Cán vít có phụ kiện ở đầu truyền động. Rãnh then và gốc spline là nơi tập trung ứng suất, đó là lý do tại sao vết nứt mỏi thường bắt đầu ở phần cuối mà không ai kiểm tra.
Quyết định sau khi nghỉ ngơi không giống như quyết định tân trang lại.Sửa chữa so với thay thếđặt ra khi xây dựng lại các công trình, vàthói quen bảo trìlà thứ tạo ra lịch sử cho bạn biết bạn đang ở trong trường hợp nào.
-
3. Nó bị hỏng ở đâu cho bạn biết cần kiểm tra những gì
Vị trí là phần sau của chẩn đoán và nó đáng tin cậy hơn mặt gãy xương vì không cần giải thích. Lỗi quá mô-men xoắn hầu như luôn xảy ra ở phần cấp liệu, bởi vì đó là nơi tải mô-men xoắn được truyền lên đường kính chân răng nhỏ nhất. Lỗi uốn thường xảy ra ở vị trí vít quá chắc, vì đó là nơi cần nhiều lực nhất để uốn cong.
Vị trí nghỉ Cơ chế có khả năng nhất Điều đầu tiên cần kiểm tra Phần nguồn cấp dữ liệu Quá tải xoắn Quy trình khởi động, thời gian ngâm và họng cấp liệu có bị kẹp hay trượt không Vùng nóng chảy hoặc chuyển tiếp Khởi động nguội hoặc có vật lạ Bảo vệ bằng kim loại, gói màn hình và lần tắt máy cuối cùng Đầu truyền động, rãnh then hoặc đường dẫn Mệt mỏi cộng với sai lệch Căn chỉnh khớp nối và độ đảo - xem phầnhướng dẫn bảo trì và hộp số Phần giữa thân, dày nhất Uốn ngược Độ mòn của lỗ khoan, hình bầu dục và khe hở vít-to-thùng Rễ bay, dưới đỉnh mặt cứng Mệt mỏi vì thay đổi đoạn đường Cho dùbề mặt cứngđược hòa vào gốc hoặc kết thúc ở một bước Trên một bộ đôi, logic tương tự cũng thay đổi, bởi vì mô-men xoắn đến thông qua các trục và khớp nối phần tử thay vì thông qua một trục đơn. Một sự cố thường xảy ra vấn đề về trục chính hoặc gốc phần tử hơn là gãy xương phần thân vàcấu hình gộpVàsố học thời gian cư trúcả hai đều bắt đầu từ tải trục chứ không phải từ thùng.
-
4. Quá mô-men xoắn: nguyên nhân vận hành số một là khởi động nguội
Khởi động máy đùn trước khi polyme thực sự tan chảy là cách phổ biến nhất để làm gãy vít. Thùng đọc ở điểm đặt rất lâu trước khi lõi vật liệu đọc và việc vặn vít vào thùng chứa đầy polyme rắn sẽ tạo ra mô-men xoắn tăng đột biến vượt xa phạm vi thiết kế. Các máy lớn cần thời gian ngâm lâu hơn so với gợi ý của bộ điều khiển và cặp nhiệt điện đo kim loại chứ không phải nóng chảy.
- Ngâm đến nhiệt độ rồi giữ - không khởi động vì màn hình màu xanh lục
- Trước tiên hãy chạy bộ ở tốc độ thấp và lắng nghe, thay vì chạy thẳng vào tốc độ
- Kiểm tra xem họng cấp liệu có thực sự cấp liệu không, không bị trượt dưới vít
- Đăng nhập thói quen khởi động; nếu không ai có thể mô tả nó thì đó không phải là một thủ tục
Các vật thể lạ là một loại vật liệu cổ điển khác và chúng thường xuất hiện cùng với vật liệu đã được nghiền lại hoặc cùng với nguyên liệu của nhà cung cấp mới. cáclộ trình vật liệu tái chếVàtái chế hạtlà nơi điều này xuất hiện nhiều nhất, đó là lý do tại sao việc bảo vệ kim loại chống va đập lại nằm trong danh sách mong muốn chứ không phải nằm trong danh sách mong muốn được bảo trì.
Khởi nghiệp cũng là nơi thực hành thanh lọc. Một đường dây thay đổi màu sắc hoặc cấp độ kém sẽ có thời gian lưu trú lâu hơn và tiếp xúc với nhiệt nhiều hơn mức cần thiết, đó là tuyến đường chậm hơn đến cùng một địa điểm -hướng dẫn thanh lọc và chuyển đổibao phủ nó, vàso sánh thức ănđề cập đến hành vi cho ăn gây ra sự khởi đầu lạnh ngay từ đầu.
-
5. Uốn ngược: mài mòn là điều kiện tiên quyết
Đây là chế độ lỗi thường bị chẩn đoán sai nhất và cần được hiểu đúng. Áp suất bên trong đẩy vít sang một bên khi nó quay và vít được giữ ở cả hai đầu — do đó, nó uốn cong một lần trên mỗi vòng quay, theo cả hai hướng. Đó là sự uốn ngược và cơ chế tương tự như việc uốn một sợi dây cho đến khi nó đứt.
Phần quan trọng: để nóng chảy có thể uốn cong vít, phải có khe hở và khe hở đến từ sự mài mòn. Vít không bị hỏng theo cách này đối với thùng kín. Nó hỏng theo cách này sau khi lỗ khoan và các cánh đã mòn đủ để cho vít di chuyển - có nghĩa là nòng súng đã vượt quá khả năng chịu đựng vào thời điểm vít bị gãy.
- Uốn ngược cộng với xoắn không thành công trong rất ít chu kỳ khi ứng suất bề mặt đạt đến giá trị tới hạn
- Giá trị tới hạn đó xấp xỉ 40% độ bền kéo của vật liệu, vì sự uốn cong làm giảm độ bền hữu dụng xuống còn khoảng một nửa.
- Đó là lý do tại sao vết gãy có thể trông đột ngột mặc dù nguyên nhân mất hàng tháng trời.
CHI TIẾT CHÍNH
Nếu vít bị gãy do uốn ngược thì thùng đã bị mòn trước khi vít bị mòn. Chỉ thay thế vít chắc chắn sẽ xảy ra hỏng hóc lần thứ hai - một nửa giá rẻ của cặp sẽ được mua hai lần.Khoảng hở cho phép uốn cong phải đến từ đâu đó. Chất độn mài mòn mở nó nhanh nhất, đó là lý do tại saothùng nhựa PVC thông dụngVàhợp chất có hàm lượng chất độn caođạt đến chế độ thất bại này sớm hơn so với nhựa không được lấp đầy - và tại saolỗ khoan lưỡng kimtrì hoãn nó hơn là ngăn cản nó.
-
6. Đường kính gốc chịu tải và D³ không thể tha thứ
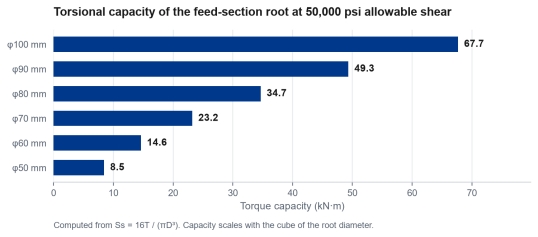
Để kiểm tra độ xoắn, giả định thiết kế thông thường là chỉ có đường kính gốc mang mô-men xoắn - chuyến bay tăng thêm sức mạnh nhưng không phải theo cách mà bạn có thể tin cậy. Với ứng suất cắt cho phép khoảng 50.000 psi, gần bằng một nửa hiệu suất của vít 4140 được xử lý nhiệt, công suất làSs = 16T / (πD³). Khối lập phương là toàn bộ câu chuyện.
Đường kính gốc phần cấp liệu Công suất mô-men xoắn ở mức cắt cho phép 50.000 psi 50mm khoảng 8,5 kN·m 60 mm khoảng 14,6 kN·m 70 mm khoảng 23,2 kN·m 80mm khoảng 34,7 kN·m 90mm khoảng 49,3 kN·m 100mm khoảng 67,7 kN·m Giảm một nửa gốc và bạn không giảm một nửa công suất, bạn chia nó cho tám. Đây là lý do tại sao một ốc vít đã được mài lại hoặc gia công bề mặt cứng mà không chú ý đến gốc hoặc một vít thay thế được sao chép từ bản vẽ có gốc sai, có thể kém bền trong khi trông giống hệt từ bên ngoài.
-
Khả năng xoắn của rễ tiết diện cấp liệu so với đường kính, tính từ Ss = 16T / (πD³) ở lực cắt cho phép 50.000 psi. Công suất tỉ lệ với lập phương của đường kính gốc.
Vật liệu tuân theo logic hình khối tương tự. Thép mạnh hơn sẽ làm tăng lực cắt cho phép, nhưng việc thay đổi mặt cắt có giá trị hơn việc thay đổi cấp độ - đó là lý do tại saolựa chọn hợp kim, cáivỏ vít đơn lưỡng kimvàthùng vít lưỡng kimphạm vi được đọc cùng nhau chứ không phải là lựa chọn thay thế.
-
7. Nồng độ ứng suất: rãnh then, đường trục, đường bay
Mệt mỏi không bắt đầu khi mức độ căng thẳng ở mức trung bình cao nhất; nó bắt đầu ở nơi căng thẳng tập trung. Trong thực tế, điều đó có nghĩa là rãnh then, gốc spline, sự thay đổi rõ rệt trong phần bay hoặc lớp bề mặt cứng kết thúc bằng một bước thay vì được hòa trộn.
- Một cái dũa hoặc vết mài trên chuôi là vết nứt ban đầu, không phải là khiếm khuyết về mặt thẩm mỹ
- Việc xử lý bề mặt dừng đột ngột sẽ tạo ra sự thay đổi của phần — yêu cầu hết phần
- Sửa chữa các mối hàn trên thân vít làm thay đổi cục bộ quá trình luyện kim; chúng không tương đương với một phần mới
Khi vít được thay thế để tăng độ bền chứ không phải để mài mòn, thìtùy chọn đã được làm cứng hoàn toàntạo ra một phần đồng đều hơn so với phần được xử lý bề mặt vàvít và thùng tùy chỉnhviệc xem xét có thể thay đổi hình dạng gốc hơn là tái tạo nó.
Làm thế nào vít được thực hiện cũng quan trọng. MỘTlộ trình sản xuấtViệc mài sau khi xử lý nhiệt sẽ để lại dạng ứng suất dư khác với kiểu mài trước đó và sự khác biệt không bao giờ thể hiện trên bản vẽ.Trang sản xuất của PIPLLđặt ra trình tự vì lý do đó.
Hình học thay thế cũng là nơi mà tác phẩm tương thích với thương hiệu có thể tồn tại được. Trên mộtKraussMaffei KMDhoặc mộtTheysohn XTScác chi tiết trục và chốt đến từ bản vẽ OEM, không phải từ một mẫu chung - đó là lý do tại saobốn kiến trúc song sinhvấn đề trước khi bất cứ điều gì được trích dẫn.
-
8. Sau giờ nghỉ: cần đo lường những gì trước khi đặt hàng
Một sự thay thế được yêu cầu từ một nửa bị hỏng sẽ tái tạo lại vấn đề. Năm phép đo biến lỗi thành một thông số kỹ thuật và bốn trong số đó là về nòng súng chứ không phải về vít.
- ID lỗ khoan thùng ở một số vị trí trục và bất kỳ hình bầu dục nào
- Bắt vít OD chuyến bay ở các vị trí tương tự, bao gồm cả vùng bị mòn
- Độ thẳng của vít và độ đảo ở đầu truyền động
- Căn chỉnh khớp nối và tình trạng khớp đầu truyền động
- Lỗ khoan của phần cấp liệu - nơi bắt đầu xảy ra lỗi mô-men xoắn
Bộ đó cũng là thứ cho bạn biết thùng có thể được cứu hay không. MỘTlỗ khoan chỉ được mặc tại địa phươngcó thể thu hồi được bằng tay áo; lỗ khoan có hình bầu dục hoặc bị nứt thì không. cácmặc séc mà không bị ráchlà điều yêu cầu bạn thực hiện các bài đọc này trước giờ giải lao vàhướng dẫn thay thếđưa ra quyết định một khi bạn có chúng.
-
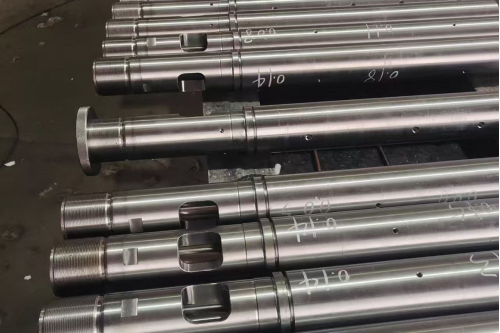
Các vít và phần thùng được giữ chặt với nhau sau khi tháo ra. Chụp ảnh và đo trước khi làm sạch hoặc di chuyển bất cứ thứ gì - mặt vết nứt và kiểu mòn là bằng chứng.
Hai tài liệu tham khảo đáng được mở khi bạn quyết định. cácđiểm chuẩn khoảng thời gian dịch vụcho bạn biết bộ phận đó chết sớm hay đúng thời hạn vàhướng dẫn lựa chọn hợp kimcho bạn biết liệu một cách xây dựng khác có làm thay đổi kết quả hay không. Trường hợp không áp dụng,chỉ mục ứng dụnglà con đường nhanh hơn đến phần bên phải.
-
9. Cần thay đổi điều gì để không xảy ra lần thứ hai
Chỉ có bốn đòn bẩy và hầu hết các nhà máy đều kéo cái đắt nhất trước tiên. Thứ tự dưới đây đại khái là thứ tự chi phí, đảo ngược.
- Quy trình khởi động: thời gian ngâm mình, chạy bộ và viết thói quen - miễn phí
- Căn chỉnh: khớp nối và thùng, được kiểm tra bằng chỉ báo quay số, không phải bằng mắt
- Giải phóng mặt bằng: thay thế hoặc xây dựng lại cặp, không phải một nửa bị mòn
- Phần: chỉ thay đổi gốc hoặc tài liệu nếu ba phần đầu đã đúng
Cần gạt giải phóng mặt bằng là thứ bị bỏ qua vì nó đắt tiền. Đây cũng là một điểm quan trọng: uốn ngược cần có khoảng trống để tồn tại, do đó, một cặp khớp chặt, chặt sẽ loại bỏ cơ chế thay vì trì hoãn nó. Đó là lý do để mua mộtvít và thùng lưỡng kimnhư một bộ, và lý dohướng dẫn lựa chọn vật liệubắt đầu từ nhiệm vụ hơn là từ một phần.
CHI TIẾT CHÍNH
Mọi thất bại đều có cách sửa chữa rẻ nhất và cách sửa chữa đắt nhất. Lời rẻ nhất hầu như luôn mang tính thủ tục và hầu như luôn là điều không ai muốn nghe.Hình học là đòn bẩy cuối cùng và là đòn bẩy thường bị nhầm lẫn nhất với bài toán sức mạnh. Một ốc vít tăng vọt do cấu hình nén sai sẽ bị đổ lỗi cho sự đứt gãy mà nó không gây ra -kết hợp hình học và chất bôi trơnlưu ý vàso sánh đơn và đôitách biệt hai chẩn đoán.
-
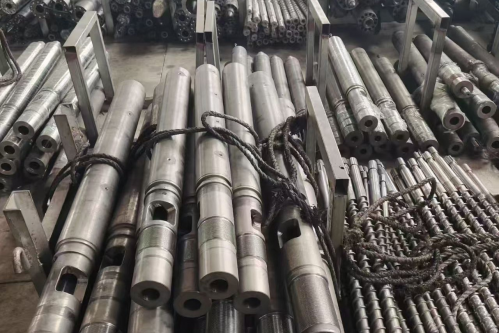
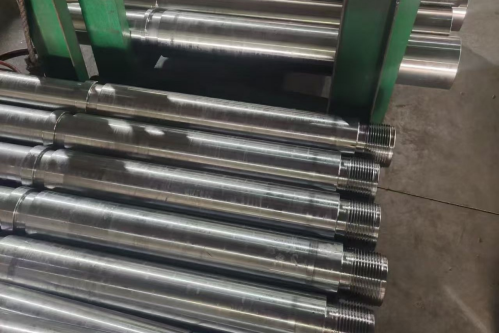
Vít được xếp theo kích cỡ trước khi gửi đi. Đường kính gốc, đường kính ngoài và các thay đổi của mặt cắt đều hiển thị trên phần hoàn thiện - đó là lý do tại sao báo cáo kích thước phải đi kèm với nó.
Ba đòn bẩy đầu tiên cũng là cách rẻ nhất để tìm hiểu xem đòn bẩy thứ tư có phải là vấn đề thực sự hay không. MỘTvít đơn tốc độ caogiờ giải lao đó thường được thực hiện bên ngoàiđường bao tốc độ bề mặt, và mộtvít tạo bọtnhững vết nứt đó thường có vấn đề về khí hoặc áp suất, không phải do kim loại.
-
10. Những gì cần gửi khi bạn yêu cầu thay thế
Gửi lỗi, không chỉ kích thước. Nhà cung cấp có thể thấy bộ phận bị chết như thế nào sẽ chỉ định khác và nhà cung cấp chỉ nhận được đường kính sẽ sao chép những bộ phận bị lỗi.
- Hình ảnh mặt gãy trước khi làm sạch
- Vị trí xảy ra sự cố và máy đang làm gì vào thời điểm đó
- Đo lỗ khoan và chuyến bay từ phần 8
- Kiểu máy, model, đường kính trục vít và L/D, cộng với bản vẽ gốc
- Nhựa, chất độn, số giờ hoạt động và tuổi thọ của bộ phận trước đó
cácdanh sách kiểm tra thông tincó phiên bản dài. Đối với các máy độc quyền, mộtthay thế được xây dựng từ bản vẽ OEMthường là con đường ngắn nhất vàquá trình sản xuấtVàdung tíchcác trang cho biết điều gì là thiết thực và nhanh như thế nào. Đọc so sánh về lựa chọn xây dựng được bậtlưỡng kim và nitridedVàchọn nhà sản xuất.
Một điểm cuối cùng về cặp song sinh. Trên mộtsong songhoặchình nón đôicác trục được tạo rãnh và truyền mô-men xoắn theo một đường khác, do đó, vết gãy thường là hư hỏng của trục hoặc phần tử hơn là gãy thân - gãychi tiết thay thế đáng được xác nhậndanh sách bao gồm các giao diện bị lỗi đầu tiên.
Gia đình vật chất thay đổi ý nghĩa của sự tan vỡ.PVC cứngchạy lạnh và ăn mòn,Thể dụcchạy nóng và khó khăn, vàhợp chất chứa đầytải các chuyến bay khó khăn nhất - do đó, cùng một mặt gãy chỉ ra ba nguyên nhân đầu tiên khác nhau.
-
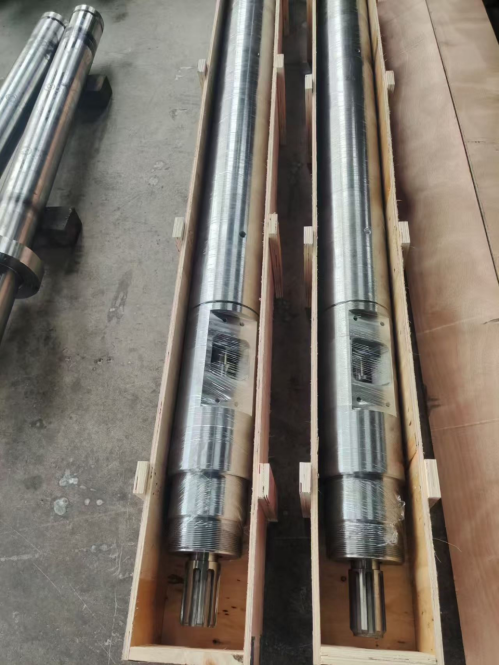
Một sự thay thế được đóng gói cho lô hàng. Cặp đôi này là thứ khôi phục lại khoảng trống; chỉ một cái vít thôi cũng chỉ khôi phục được một phần của nó.
-
✔ Phân tích lỗi trục vít và thùng máy đùn | ✔ Quá tải xoắn · Uốn ngược · Mệt mỏi
✔ Chẩn đoán gãy xương mặt | ✔ Đường kính chân răng · Khoảng hở · Căn chỉnh · Hình học tùy chỉnh