Languages
Thùng vít ống nhựa PVC: Phù hợp với các đường hình nón, song song và vít đơn
Thùng vít ống nhựa PVC: Phù hợp với các đường hình nón, song song và vít đơn
PVC cứng không thể tha thứ ở vít. Cấu trúc đúng giữ cho sự tan chảy ổn định - cấu trúc sai sẽ xuất hiện dưới dạng các đốm đen, dâng trào và thời gian sử dụng ngắn.
Thùng vít ống nhựa PVC · Vít đôi hình côn · Thùng vít đùn ống
1. Tại sao thùng vít quyết định chất lượng ống PVC
Các vấn đề về ống PVC thường được đổ lỗi cho khuôn hoặc công thức đầu tiên. Trong thực tế, trục vít và thùng đặt ra các điều kiện mà khuôn phải làm việc: vật liệu bị cắt bao nhiêu, giữ nóng trong bao lâu và nó được dẻo hóa đồng đều như thế nào trước khi chạm tới đầu.
PVC cứng có rất ít lợi nhuận. Nó xuống cấp thay vì chỉ mềm đi khi làm việc quá sức và hư hỏng không thể khắc phục được:
·Cắt quá mức làm tăng nhiệt độ nóng chảy và bắt đầu suy thoái nhiệt
· Độ dẻo không đồng đều tạo ra các khuyết tật bề mặt và sự thay đổi kích thước
· Thời gian lưu trú lâu hoặc không đồng đều gây ra các đốm đen và biến màu
· Áp suất nóng chảy không ổn định chuyển trực tiếp vào sự biến đổi của thành ống
Đó là lý do vì sao thiết kế ép đùn PVC là một quy trình có độ cắt thấp và tại sao hình dạng thùng vít ở đây lại quan trọng hơn hầu hết các quy trình khác.Ứng dụng PVC . Logic tương tự được áp dụng cho nhiều loại sản phẩm, từỐng thoát nước và ống nước UPVCĐẾNMàng và tấm PVC .
CHI TIẾT CHÍNHTrong ép đùn ống PVC, thùng vít không chỉ làm nóng chảy vật liệu. Nó quyết định liệu chất tan có đến được khuôn còn nguyên vẹn hay không.
2. Ba kiến trúc trên đường ống PVC thật
Đi qua một nhà máy sản xuất đường ống và bạn sẽ thấy ba cấu hình vít làm nhiệm vụ PVC. Chúng không thể thay thế cho nhau và mỗi loại giành được vị trí của mình ở một điểm khác nhau trong phạm vi kích thước và sản lượng.
Ngành kiến trúc Nó phù hợp ở đâu Tính cách Vít đôi hình nón Ống và hồ sơ PVC cứng vừa và nhỏ Lượng thức ăn lớn cho bột, độ nén cao, độ cắt thấp Vít đôi song song Nhà máy sản xuất ống, ván và đa công thức hiệu suất cao Đường kính không đổi, mô-đun, vận chuyển tích cực với các khoang lồng vào nhau Vít đơn Ống đường kính lớn, ống polyolefin và ống đặc biệt Đơn giản hơn và rẻ hơn khi nhiệm vụ là tan chảy và bơm, không phải hỗn hợp Sự lựa chọn được thực hiện khi đường dây được chỉ định và nó được cố định trong suốt tuổi thọ của máy. Điều đó quan trọng đối với phụ tùng:một thùng vít đôi hình nónVàmột thùng vít đôi song song là các cấu hình máy khác nhau chứ không phải hai phiên bản của cùng một bộ phận.
3. Vít đôi hình nón: tiêu chuẩn cho ống PVC cứng nhỏ hơn
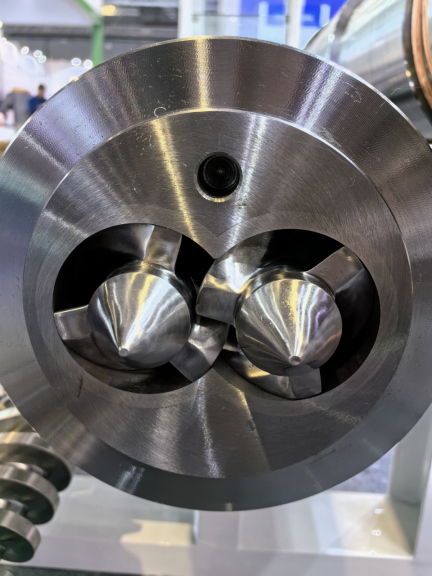
Vít côn là lý do hình học này chiếm ưu thế hơn PVC. Vít có kích thước lớn ở đầu cấp liệu, mang lại diện tích tiếp nhận rộng rãi cho bột PVC mật độ khối thấp và thu hẹp về phía xả, tạo ra lực nén dần dần thay vì trong một bước.
Vì quá trình nén diễn ra lũy tiến nên lực cắt vẫn ở mức vừa phải và quá trình nóng chảy không bị quá nóng trên đường đi tới khuôn. Đối với một loại polymer bị phân hủy thay vì chỉ làm mềm, đó là toàn bộ lập luận.
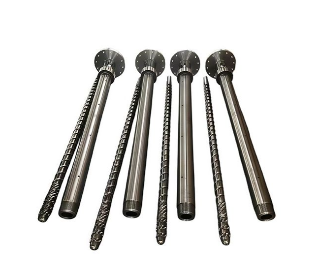
PIPLL xây dựng dòng sản phẩm hình nón PVC nói chung dựa trên cùng một nguyên tắc. Thùng được rèn từ một phôi duy nhất như một cấu trúc liền mạch không thể thiếu, giúp loại bỏ các mối nối mặt bích nơi PVC nóng chảy có thể rò rỉ và xuống cấp. Tỷ lệ nén được đặt trong khoảng từ 2,5:1 đến 3,5:1 để dẻo hóa hoàn toàn mà không đẩy lực cắt vượt qua điểm mà PVC bắt đầu bị hỏng.
Thùng vít đôi hình nón cho PVC đặc điểm kỹ thuật PIPLL Thép cơ bản 38CrMoAlA, với phương pháp thấm nitơ ion độc quyền Lớp thấm nitơ 0,4 – 0,6 mm ở HV900 – 1100 Tuổi thọ công bố 2 – 3 năm đối với các ứng dụng có tỷ lệ lấp đầy thấp Tỷ lệ nén 2,5:1 – 3,5:1 Giải phóng mặt bằng xuyên tâm 0,1 – 0,15mm Kiểm soát nhiệt độ 3 – 5 vùng sưởi độc lập, hệ thống thông gió đơn Kiểm tra gia công Kiểm tra 100% trước khi giao hàng Các ứng dụng vượt ra ngoài đường ống trơn: biên dạng xây dựng, tấm ván khuôn, tạo hạt, dải cạnh và dải bịt kín đều được sản xuất trên dạng hình học này. Khi đường ống được lấp đầy nhiều, kiến trúc tương tự được sử dụng với hợp kim khác - xemthùng vít đôi hình nón polymer làm đầy cao .
4. Vít đôi song song: khi đường ống đi song song
Máy song song giữ đường kính trục vít không đổi dọc theo toàn bộ chiều dài xử lý. Chúng có dạng mô-đun, dễ bảo trì hơn và có vùng xử lý dài hơn với khả năng truyền mô-men xoắn đồng đều — đó là lý do tại sao chúng xuất hiện trong các nhà máy sản xuất cao và đa công thức.
Phiên bản quay ngược chiều là phiên bản quan trọng đối với PVC. Thiết kế liên hợp lồng vào nhau của nó giữ vật liệu trong các buồng hình chữ C kín và đẩy nó về phía trước một cách cơ học, do đó việc truyền tải là dương và tích tụ áp suất mạnh. Việc cấp bột PVC trực tiếp trở nên thiết thực vì các khoang kín không cho phép bắc cầu và trượt mà băng tải không tích cực gặp phải với bột, và đặc tính cắt tổng thể vẫn đủ nhẹ đối với PVC cứng.
PIPLL nòng đôi song song quay ngược chiều Phạm vi Đường kính trục vít Φ45 – Φ300 Tỷ lệ L/D 16 – 40 (có thể tùy chỉnh) Vật liệu cơ bản Thép hợp kim cao cấp 38CrMoAlA Tùy chọn bề mặt Thùng và vít lưỡng kim, thấm nitơ, mạ điện Nhiệm vụ điển hình Ống, profile, ván, WPC, sàn SPC, tạo hạt Khả năng tương thích thường là yếu tố quyết định giữa các nhà cung cấp vì kích thước giao diện khác nhau tùy theo nhà chế tạo máy. Các bộ bản dựng PIPLL để khớp trực tiếp với các bản dựng chung —KraussMaffei KMD ,Cặp song sinh Battenfeld-CincinnatiEX ,Bausano MD ,Theysohn XTS VàWeber DStrong số đó - thay vì làm việc theo một khuôn mẫu chung chung.
Đối với nhiệm vụ tạo hạt và tái chế trên cùng một kiến trúc,thùng vít đôi hình nón ép viên trang bao gồm các biến thể đường viên và đường cắt sợi, đồng thời các công thức tái chế được xử lý bằngthùng vật liệu tái chếcấu hình.
5. Vít đơn: nơi nó vẫn thắng trên đường ống
Một con ốc vít là chiếc máy đơn giản hơn và đối với một danh sách dài các nhiệm vụ về đường ống thì đơn giản hơn là chính xác. Trong trường hợp nhiệm vụ là nấu chảy và bơm một lượng chất lỏng nhất quán vào khuôn — thay vì kết hợp hoặc đồng nhất — thì một đường trục vít đơn sẽ thực hiện việc đó với ít biến đổi hơn và chi phí thấp hơn.
·Ống tôn 2 vách HDPE, PP, PVC đường kính lớn
· Ống vách cứng UPVC và ống bảo vệ cáp
· Ống nước nóng lạnh PP-R, PE-RT và PE-X
· Ống PVC y tế và ống đặc biệt
· Ống công nghiệp PMMA, PC và ABS
Các cấu hình khác nhau tùy theo nhiệm vụ. Thiết kế vít chặn cải thiện hiệu quả nóng chảy và đồng nhất hóa nóng chảy cho ống polyolefin hiệu suất cao, một so sánh đáng đọc trongvít rào cản so với vít thông thường . Phần trộn Maddock và dứa xử lý quá trình đồng nhất tan chảy trong đó yêu cầu đơn giản là tính đồng nhất và kết cấu cấp liệu có rãnh hỗ trợ vận chuyển chất rắn ổn định trong dây chuyền sản lượng cao - sự cân bằng giữa điều đó và lỗ khoan trơn được đặt ra trongthức ăn có rãnh so với thùng có lỗ khoan trơn .
Toàn bộ phạm vi nhiệm vụ của ống và ống, bao gồm kết cấu dạng sóng, composite và nhiều lớp, được bảo hiểm theothùng vít đùn ống và ống .
Một vít và thùng duy nhất để ép đùn ống. Khi nghĩa vụ là tan chảy và bơm hơn là gộp, đây là câu trả lời đơn giản hơn.
6. Định cỡ thùng theo đường kính ống và sản lượng
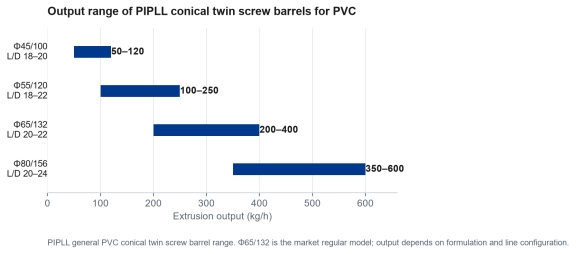
Sau khi kiến trúc được cố định, phạm vi mô hình sẽ thu hẹp nhanh chóng vì đường kính ống và đầu ra mục tiêu cùng nhau xác định kích thước thùng. Phạm vi hình nón PVC chung bao gồm các cửa sổ sản xuất thông thường:
mô hình PIPLL L/D đầu ra Ứng dụng điển hình Φ45/100 18–20 50–120 kg/giờ Ống dẫn đường kính nhỏ, biên dạng chính xác Φ55/120 18–22 100–250 kg/giờ Ống trung bình, biên dạng thông thường Φ65/132 20–22 200–400 kg/giờ Thị trường mô hình thông thường, ống phổ quát và hồ sơ Φ80/156 20–24 350–600 kg/giờ Ống có đường kính lớn, tấm dày Phạm vi đầu ra của thùng trục vít đôi hình nón PVC thông thường PIPLL. Φ65/132 là mẫu thông dụng trên thị trường; sản lượng thực tế phụ thuộc vào công thức và cấu hình dây chuyền.
Hai cảnh báo trên bảng đó. Đầu tiên, các số liệu mô tả phạm vi thùng, không phải là lời hứa cho dây chuyền của bạn - công thức, thiết kế khuôn và thiết bị hạ nguồn đều ảnh hưởng đến sản lượng có thể đạt được. Thứ hai, việc chọn thùng có kích thước lớn hơn 'cho khoảng không' không tự động an toàn hơn: một vít quá khổ chạy ở tốc độ thấp với thời gian lưu trú lâu, đây chính xác là điều kiện mà PVC cứng có khả năng chịu đựng tồi tệ nhất.
Trục vít đôi hình nón có ống lót bên trong, cấu trúc cho phép làm mới bề mặt mài mòn.
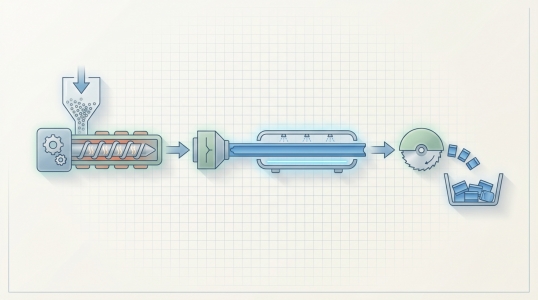
Sơ đồ dây chuyền ép đùn: phễu, thùng và trục vít, gia nhiệt, đầu khuôn và làm mát. Thùng vít thiết lập tình trạng nóng chảy mà khuôn kế thừa.
CHI TIẾT CHÍNHKích thước thùng vít phù hợp với nhiệm vụ bạn thực sự thực hiện. Việc tăng kích thước vít PVC quá khổ để đạt được khoảng không gian thường tốn kém về chất lượng nóng chảy hơn là lợi nhuận mua.
7. Tải phụ và hình ảnh hao mòn
Hầu như không có công thức ống nhựa PVC nào là nhựa nguyên chất. Canxi cacbonat là chất độn phổ biến nhất và mức tải của nó - không phải đường kính ống - thường quyết định tuổi thọ của bộ vít và thùng.
Đối với các công thức không được lấp đầy và được lấp đầy nhẹ, cấu trúc thấm nitrid thường là đủ: PIPLL xuất bản lớp nitrided 0,4–0,6 mm tại HV900–1100, với 2–3 năm phục vụ trong các ứng dụng lấp đầy thấp. Khi tải chất độn tăng lên, sự cân bằng sẽ thay đổi. Sự mài mòn tăng tốc ở các đường bay và trong lỗ khoan, đồng thời các sản phẩm phân hủy có tính axit sẽ bổ sung thêm bộ phận ăn mòn lên trên.
Cấu trúc lưỡng kim tồn tại cho sự kết hợp đó và lớp hợp kim là thứ đang được trả tiền - PIPLL xuất bản 1,5–3 mm tùy theo loại, ở HRC 50–65 và nhiệt độ làm việc tối đa từ ≤400°C đến ≤600°C. Sự lựa chọn giữaxây dựng lưỡng kim và nitridedlà một câu hỏi nghĩa vụ và họ hợp kim cho một công thức nhất định được quy định tronglựa chọn hợp kim lưỡng kim . Đối với bản thân chất độn,canxi cacbonat trong nhựa giải thích tác dụng của nó đối với một công thức.
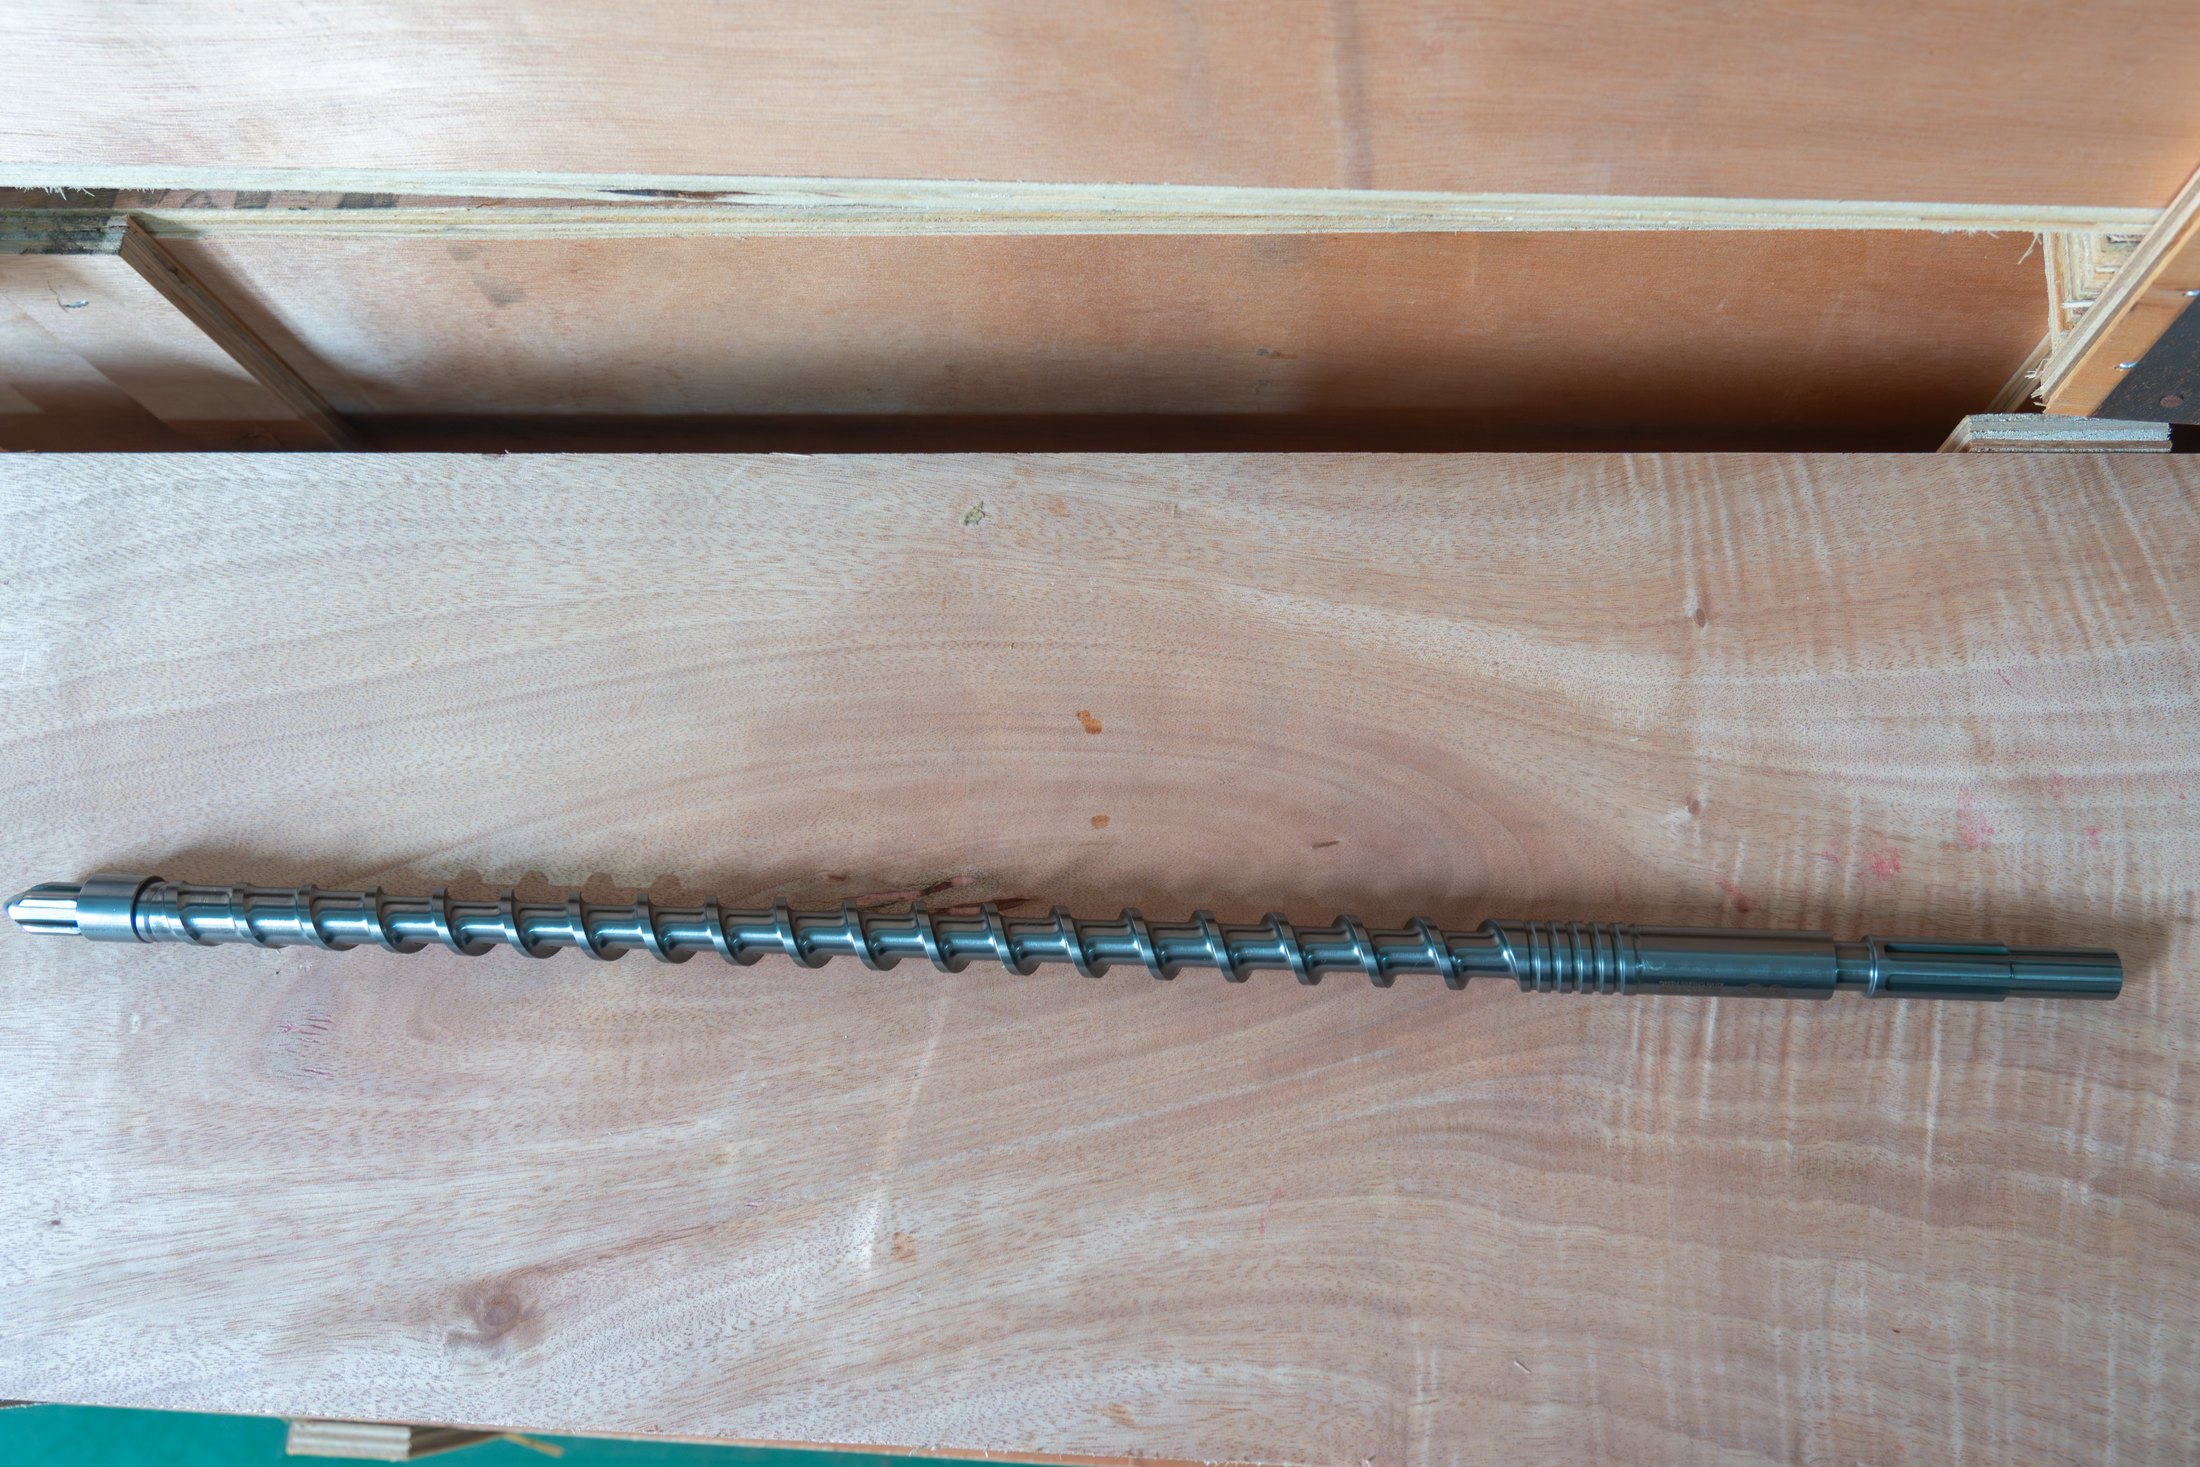
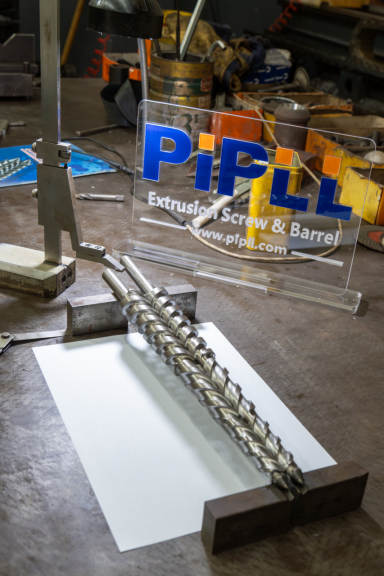
Một chiếc vít và nòng của nó trong xưởng. Khi làm nhiệm vụ làm đầy PVC, cả hai bề mặt đều bị mài mòn, đó là lý do tại sao quyết định hợp kim bao gồm cặp chứ không phải chỉ thùng.
8. Cái gì có thể và không thể hoán đổi
Thay thế là nơi một đường dây tốt bị xâm phạm. Các quy tắc rất ngắn gọn và quy tắc đầu tiên là tuyệt đối.
·Thùng côn không đi vào máy song song, hoặc ngược lại, không thiết kế lại máy
· Vít và nòng được thay thế thành một bộ phù hợp - khoảng cách tâm, biên dạng và khoảng hở được thiết kế cùng nhau
· Hợp kim cứng hơn không bù đắp cho hình dạng sai
· Một thùng mới trên một con vít bị mòn không phục hồi được gì ngoại trừ đơn đặt hàng
Các kích thước phải phù hợp cụ thể: đường kính trục vít và tổng chiều dài, tỷ lệ L/D, khoảng cách tâm, hình học lỗ khoan, vị trí mở cấp liệu, bố trí sưởi và làm mát cũng như kết nối với hộp số. Của chúng tôiHướng dẫn PVC thùng vít đôi song song hoạt động thông qua danh sách kiểm tra đó cho các máy song song và logic chung cho bất kỳ máy đùn nào đều nằm tronghướng dẫn thay thế trục vít . Trường hợp dự kiến sẽ bị mài mòn nhiều lần,thùng có ống lót bên trong cho phép bề mặt mài mòn được làm mới mà không cần thay thế toàn bộ thùng.
CHI TIẾT CHÍNHGhép bộ phận với máy, sau đó ghép hợp kim với công thức. Đảo ngược trật tự đó là nguyên nhân khiến các dự án thay thế gặp trục trặc.
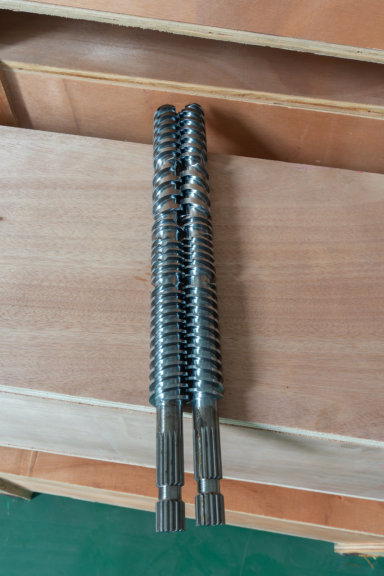
Một cặp vít đôi song song phù hợp. Kết nối và khoảng cách trung tâm khác nhau giữa các kiểu máy, đó là lý do tại sao các bộ thay thế được khớp chứ không phải theo khuôn mẫu.
9. Đo một bộ đồ bị mòn trước khi đặt hàng
Độ mài mòn trên thùng vít PVC hiếm khi đồng đều. Vùng cấp liệu, vùng nén và vùng áp suất cao bị mài mòn ở các tốc độ khác nhau và việc chỉ đo một vị trí có thể che giấu vấn đề thực sự.
·Đường kính ngoài và tình trạng của mỗi chuyến bay vít
· Đo lỗ khoan tại một số vị trí dọc theo thùng
· Khe hở giữa vít và lỗ khoan tại mỗi vị trí
· Tình trạng của vùng cấp liệu và vùng áp suất cao
· Đầu vít, chốt và tình trạng khớp nối
· Kết nối sưởi ấm và làm mát thùng
· Hình ảnh, bảng tên máy và vấn đề sản xuất được quan sát
Với thông tin đó, báo giá có thể được xây dựng dựa trên các phép đo thay vì giả định. Không có nó, dự phòng thông thường là bản vẽ gốc — và nếu thiếu nó, ảnh và các kích thước chính vẫn hỗ trợ đánh giá ban đầu, đó là những gì chúng tôiquá trình vít và thùng tùy chỉnhđược thiết kế xung quanh. Làm thế nào một bản vẽ trở thành một chiếc thùng hoàn thiện được đề cập dưới đâyquá trình sản xuất Vànăng lực sản xuất .
10. Triệu chứng chỉ vào thùng vít
Wear tự thông báo trước khi nó thất bại. Các tín hiệu bên dưới không chứng minh thùng vít là nguyên nhân duy nhất — nạp liệu, kiểm soát nhiệt độ, khuôn dập và thiết bị hạ lưu đều đáng được kiểm tra — nhưng họ đã đưa nó vào danh sách.
· Giảm dần sản lượng
· Cần tốc độ vít cao hơn để có cùng kết quả
· Áp suất nóng chảy không ổn định và sản lượng tăng vọt
· Độ dẻo kém hơn, khuyết tật bề mặt nhiều hơn
· Tăng sự thay đổi độ dày của tường
· Có thể nhìn thấy vết trầy xước, rỗ hoặc ăn mòn trên các chuyến bay
· Sửa chữa lặp đi lặp lại cùng một thành phần
Phẫu thuật nói riêng có một số nguyên nhân có thể xảy ra, vàhướng dẫn khắc phục sự cố cho đầu ra đùn không ổn định tách biệt các nguyên nhân phía vít với các nguyên nhân phía quy trình. Nếu nghi ngờ bị mòn nhưng dây chuyền không thể dừng lại,kiểm tra mà không cần tháo dỡ mô tả những gì có thể được kiểm tra tại chỗ. Nhiệm vụ PVC liền kề nhưMàng và tấm PVC VàĐùn ép và nghiền lại PET tuân theo cùng một logic hao mòn với các cửa sổ nhiệt độ khác nhau.
Cần trợ giúp về thùng vít ống nhựa PVC?
Gửi cho chúng tôi mẫu máy, đường kính ống, công thức và sản lượng mục tiêu và chúng tôi sẽ đề xuất kích thước và cấu trúc thùng. PIPLL sản xuất thùng vít đôi hình nón và song song và vít đơn cho ống PVC, hồ sơ, tấm và dây chuyền tạo hạt.
· Thùng vít đôi hình nón PVC thông dụng từ Φ45/100 đến Φ80/156, có thông số kỹ thuật tiêu chuẩn trong kho
· Các bộ tương thích cho Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei và các bản dựng lớn khác
· Các tùy chọn thấm nitơ và lưỡng kim phù hợp với nhiệt độ vận hành và tải chất độn
Liên hệ với chúng tôi ngay
Eric Đồng | Đồng sáng lập |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipll.com