Languages
Hợp chất gia cố bằng sợi thủy tinh: Xác định vít và thùng
-
-
Hợp chất gia cố bằng sợi thủy tinh: Xác định vít và thùng
Trong đó 20–50% sợi thủy tinh thực sự phá hủy bề mặt làm việc - và công trình nào còn tồn tại được.
Nhựa gia cố bằng sợi thủy tinh · Thùng vít PA66 chứa đầy thủy tinh · Thùng vít cacbua vonfram · Độ mài mòn
-
1. Điều gì thực sự thay đổi khi bạn thêm sợi thủy tinh vào
Hợp chất chứa đầy thủy tinh không phải là phiên bản cứng hơn của nhựa không được làm đầy. Các sợi này ngắn, cứng và cứng hơn nhiều so với thép mà chúng trượt vào, và chúng chiếm 20–50% trọng lượng trong hầu hết các loại gia cố. Điều đó đồng thời làm thay đổi cơ chế mài mòn, lịch sử nhiệt và rủi ro về chất lượng, đó là lý do tại saothùng vít lưỡng kimmua để “làm nhiệm vụ đầy ly” vẫn có thể về sớm.
- Chiều dài sợi là một biến chất lượng và vít có thể rút ngắn nó
- Tải mài mòn là một pha cứng, không phải là chất độn mềm - nó cắt chứ không phải đánh bóng
- Hầu hết các loại kỹ thuật gia cố đều có khả năng hút ẩm, vì vậy việc làm khô và thông gió đều góp phần giải quyết vấn đề mài mòn
-
CHI TIẾT CHÍNH
Việc xác định sợi thủy tinh có nghĩa là xác định bốn yếu tố cùng một lúc: khả năng chống mài mòn, độ bền theo chiều dài sợi, kiểm soát độ ẩm và độ vừa vặn về kích thước. Chỉ mua cái đầu tiên là sai lầm thông thường. -
2. Thiệt hại thực sự xảy ra ở đâu
Trên máy chạy bằng hợp chất gia cố, độ mài mòn không trải đều trên bề mặt làm việc. Nó tập trung ở bốn nơi và mỗi nơi chỉ vào một phần khác nhau của thông số kỹ thuật. cáchướng dẫn chế độ lỗibao gồm các cơ chế nói chung; Sau đây là phiên bản dành riêng cho sợi thủy tinh.
Vị trí Những gì bạn tìm thấy Tại sao nó xảy ra ở đây Nó thay đổi cái gì Đỉnh chuyến bay vít Chiều rộng chuyến bay bị mòn, đỉnh phẳng, khoảng trống mở ra Tốc độ trượt cao nhất so với lỗ khoan, tiết diện mỏng, kim loại nóng nhất Bề mặt cứng của chuyến bay, hình dạng đỉnh và hợp kim trên vít - không chỉ thùng Lỗ khoan, vùng đo sáng Ghi điểm theo trục và dải mài mòn được đánh bóng, đầu ra giảm dần Tan chảy hoàn toàn, tan chảy hoàn toàn bằng sợi chuyển động ở áp suất Họ hợp kim lỗ khoan và độ dày lớp lót cho mức phụ đó Phần nguồn cấp dữ liệu và chuyến bay đầu tiên Các cạnh bay tròn, gốc được đánh bóng, thỉnh thoảng có rãnh Hạt lạnh, không nén có hàm lượng chất xơ cao, cộng với tải trọng cơ học Hình dạng vùng cấp liệu và liệu vỏ cấp liệu có được làm cứng hay không Đầu vít, van một chiều, vòng kiểm tra (phun) Xói mòn các mặt bịt kín, rò rỉ trở lại, trọng lượng bắn không nhất quán Sự tan chảy mài mòn tương tự buộc phải vượt qua những khoảng trống hẹp nhất Vật liệu đầu và van, được thay thế theo bộ bằng vít -
3. Bốn con số quyết định thông số kỹ thuật
Bốn đầu vào sẽ đưa ra câu trả lời nhiều hơn bất kỳ điều gì khác trong câu hỏi. Nếu một báo giá đến mà họ không yêu cầu, thì hợp kim được chọn theo thói quen hơn là theo nghĩa vụ.
- Hàm lượng chất độn theo trọng lượng và đó là thủy tinh, khoáng chất hay cả hai
- Loại sợi và chiều dài danh nghĩa - sợi được cắt nhỏ, được xay hoặc hỗn hợp
- Nhiệt độ nóng chảy và liệu lớp có hút ẩm hay không
- Số giờ hoạt động mỗi năm và khoảng thời gian bảo trì bạn đang cố gắng đạt được
Hai cái đầu tiên thiết lập tốc độ mài mòn. Hai yếu tố thứ hai quyết định liệu có cần một nhóm chống ăn mòn cũng như nhóm chống mài mòn hay không, bởi vì chất nóng chảy, ẩm, có tính axit nhẹ tấn công một số hợp kim cứng nhanh hơn hợp kim mềm hơn nhưng chống ăn mòn hơn. Sự đánh đổi đó được trình bày chi tiết trênhướng dẫn lựa chọn hợp kim lưỡng kim.
-
Thùng và ốc vít được giữ theo kích cỡ. Lớp chống mài mòn chỉ cách thành trong vài mm; mọi thứ bên ngoài nó đều có cấu trúc và hao mòn ở một tốc độ hoàn toàn khác.
-
4. Tại sao “lưỡng kim” không phải là câu trả lời
Từ này mô tả một công trình chứ không phải mức độ hiệu suất. Lớp lót đế bằng gang đúc ly tâm tiêu chuẩn và hỗn hợp cacbua vonfram đều là “lưỡng kim” và trên PA66 chứa đầy thủy tinh 30–50%, chúng không thể thay thế cho nhau. Hệ số nhân được công bố đối với hệ cacbua ở chế độ sợi thủy tinh cao gấp khoảng bốn đến sáu lần lỗ khoan thấm nitơ; một lớp lót bằng sắt được chỉ định cho chất độn từ thấp đến trung bình nằm ở mức thấp hơn nhiều.
Sự thi công Độ cứng làm việc Lớp điển hình Phù hợp nhất Sự đánh đổi Nitrided (lớp 38CrMoAlA) Vỏ được làm cứng bề mặt, không được làm cứng hoàn toàn Một phần của một milimet trường hợp Các loại hàng hóa chưa được lấp đầy và được lấp đầy nhẹ Độ sâu trường hợp là toàn bộ ngân sách hao mòn; một khi bị vi phạm, sự mài mòn sẽ tăng tốc Lưỡng kim tiêu chuẩn, đế sắt HRC 58–62 1,5–2,0 mm Cấp kỹ thuật chung, kính dưới khoảng 15–20% Tiết kiệm chi phí nhưng không có khối lượng cacbua đối với sợi có hàm lượng sợi trên 30% Hợp chất vonfram-cacbua HRC 65–68 1,0–1,5 mm 30–50% sợi thủy tinh hoặc sợi carbon, loại kỹ thuật chứa đầy khoáng chất Lớp mỏng hơn, chi phí cao hơn - đặc điểm kỹ thuật phải thực sự cần đến nó Dựa trên niken, chống ăn mòn HRC 45–50 2,0–3,0 mm Ăn mòn và mài mòn cùng nhau: loại chống cháy, axit hoặc halogen hóa Độ cứng thấp hơn theo thiết kế; chọn nó chỉ để mài mòn là một thông số sai CHI TIẾT CHÍNH
Câu hỏi không phải là “nó có phải là lưỡng kim” mà là “họ hợp kim nào, độ dày lớp nào, trên thành phần nào”. Hai trong số ba câu trả lời đó thường bị thiếu trong một đoạn trích dẫn. -
5. Mặt vít: mặt cứng và tại sao đỉnh lại được đặt trước
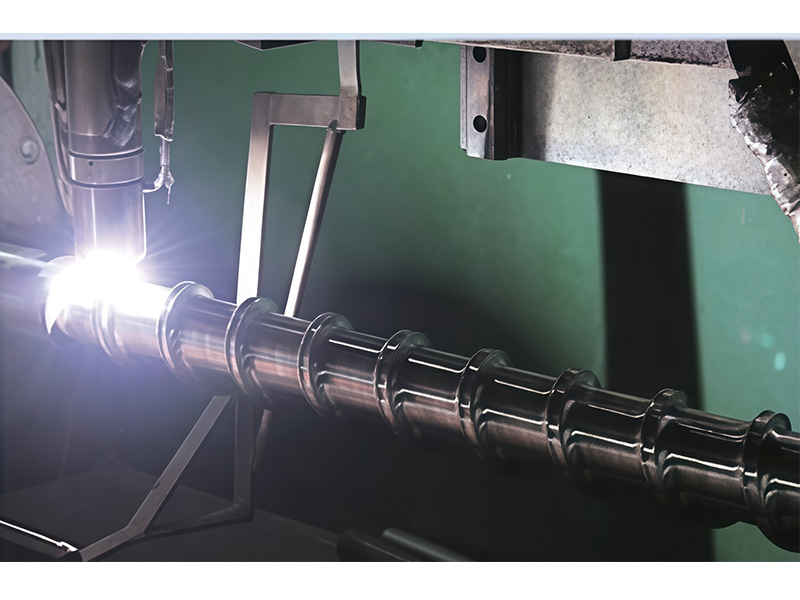
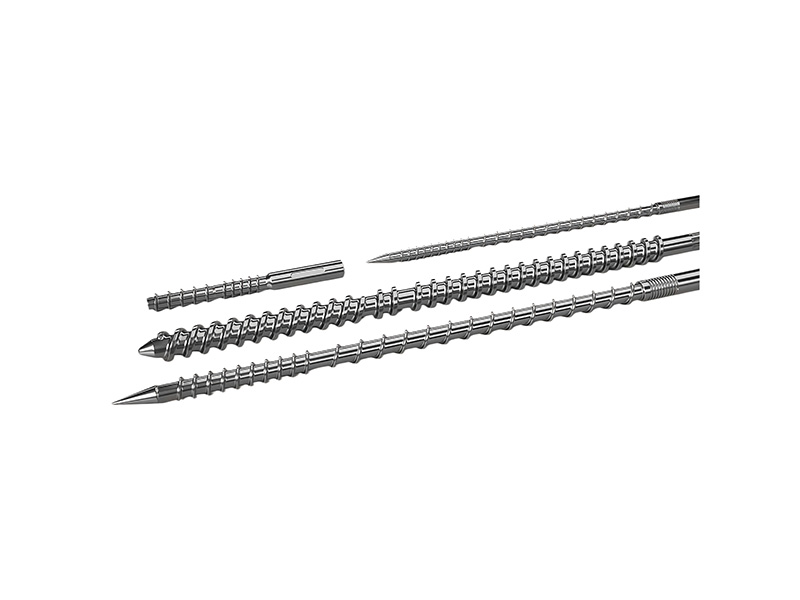
Khi làm nhiệm vụ được tăng cường, trục vít thường mất bề mặt làm việc trước nòng súng, vì đỉnh bay kết hợp tốc độ trượt cao nhất với phần mỏng nhất. MỘTvít đùn lưỡng kimgiải quyết vấn đề này bằng cách lắng đọng một lớp chứa cacbua trên chuyến bay, thường bằng hàn PTA hoặc lớp phủ laser, ở khoảng 1,5–2,0 mm.
- Lớp này phải đủ dày để tồn tại được sau khi nghiền lại ít nhất một lần
- Nó phải được áp dụng cho đỉnh và sườn chính, không chỉ phần trên
- Pha loãng với kim loại cơ bản là nguyên nhân âm thầm làm giảm độ cứng - hãy hỏi cách kiểm soát nó
- Các chuyến bay mặt cứng không thể được hoàn thành giống như một trục vít đơn giản; hồ sơ hoàn thiện phải được cắt sau khi lắng đọng
Trường hợp toàn bộ vít được thay thế thay vì được làm lại,vít được tôi cứng hoàn toànđôi khi là câu trả lời hợp lý hơn cho mức chất độn vừa phải - nó mòn đều và có thể được đánh bóng lại nhưng phải đánh đổi bằng khả năng chống mài mòn ở mức cao nhất.
-
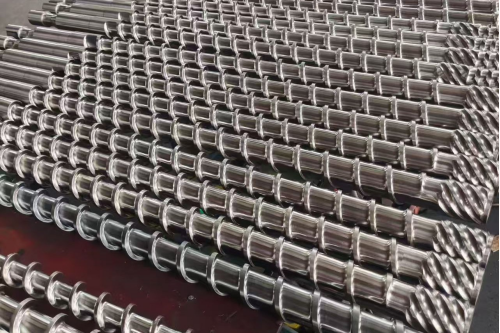
Vít hoàn thiện được xếp trên giá đỡ. Một vít được chế tạo cho một tổ hợp và một máy; đường kính là kích thước duy nhất mà hai nhiệm vụ khác nhau có thể chia sẻ một cách đáng tin cậy.
-
6. Chiều dài sợi là thông số chất lượng, không chỉ là thông số hao mòn
Đây là phần của quá trình xử lý sợi thủy tinh ít được chú ý nhất trong cuộc điều tra về vít và gây ra nhiều tranh cãi nhất về sau. Gia cố chỉ có tác dụng khi sợi đủ dài; mọi phần tử trộn có lực cắt cao, mọi chuyển tiếp nén mạnh và mọi cài đặt áp suất ngược quá mức đều làm chúng rút ngắn lại. Kết quả là một bộ phận đã vượt qua kiểm tra kích thước và không vượt qua bài kiểm tra độ bền.
- Các bộ phận vận chuyển di chuyển vật liệu với lực cắt thấp; khối nhào trộn với sợi cắt và đứt cao
- Một vít được cấu hình để phân tán chất độn khoáng sẽ làm việc quá mức với lớp chứa đầy thủy tinh
- Áp suất ngược và hạn chế của gói màn hình sẽ tạo thêm lực cắt ở mọi nơi, không chỉ ở nơi bạn dự định
- Việc nghiền lại phế liệu được gia cố mang theo các sợi đã được rút ngắn; coi nó như một vật liệu khác
Trên dây chuyền trộn vít đôi, đây là câu hỏi về cấu hình phần tử, được đề cập trong phầntrang phần tử vít đôivà trongghi chú ứng dụng ghép lãi. Trên một vít duy nhất, vấn đề là tỷ lệ nén, tiết diện trộn và tốc độ vít -phạm vi vít đơnlà nơi những lựa chọn đó được thực hiện.
CHI TIẾT CHÍNH
Vít giúp tối đa hóa độ phân tán và vít duy trì chiều dài sợi quang là các loại vít khác nhau. Quyết định xem bộ phận nào thực sự cần trước khi báo giá, không phải sau khi kiểm tra độ bền. -
7. Hình học trục vít cho hợp chất chứa đầy thủy tinh
Các lớp gia cố thường cứng hơn, mài mòn hơn và ít tạo ra các điểm chết hơn so với phiên bản không được gia cố của cùng một loại polymer. Hình học bắt nguồn từ đó chứ không phải từ một mẫu chung chung “vít mòn”.
- Lực nén sâu hơn, nhẹ nhàng hơn để sợi được làm ướt mà không bị nát
- Không có bậc thang sắc nhọn hoặc đường cắt nhỏ khiến vật liệu có thể đọng lại và xuống cấp
- Phần rào chắn hoặc phần trộn chỉ khi yêu cầu phân tán phù hợp với lực cắt
- Một phần cấp liệu thực sự có thể giữ được hạt trơn, mật độ khối thấp
Đối với các hợp chất vừa chứa đầy vừa nhạy cảm với nhiệt,thùng polymer làm đầy caovàlưu ý xử lý CaCO3 caomô tả cùng một vấn đề hình học từ phía khoáng sản và lý luận được đưa ra.
-
8. Làm khô, thông hơi và hỏng hóc trông giống như bị mòn
PA, PBT và hầu hết các loại kỹ thuật gia cố đều có tính hút ẩm. Độ ẩm mang theo vào quá trình tan chảy sẽ thủy phân polyme và các triệu chứng - bong bóng, lỗ rỗng, bong tróc, giảm độ bền, trọng lượng bắn không nhất quán - thường được đổ lỗi cho vít và nòng súng. Trước khi thay đổi hợp kim, vật liệu phải khô và máy phải có khả năng chứng minh điều đó.
- Nhựa được sấy khô đến giới hạn độ ẩm đã nêu và được kiểm tra lại sau khi bảo quản, không chỉ sau khi sấy khô
- Một thùng có lỗ thông hơi hoặc có lỗ thông hơi chân không nơi cấp độ và thành phần nghiền lại phù hợp với điều đó
- Nhiệt độ nóng chảy đo tại đầu phun hoặc khuôn, không đọc ra khỏi bộ điều khiển
- Kiểm tra xem “hao mòn” thực chất là do kích thước chứ không phải do hóa chất
Sự khác biệt có ý nghĩa quan trọng về mặt thương mại: vấn đề ăn mòn hoặc thủy phân không thể được giải quyết bằng cách mua một hợp kim cứng hơn và cuối cùng nhà máy phải trả gấp đôi. cáctrang ứng dụng polyamitvàTrang PE và PPđặt ra những gì mỗi gia đình cần; đối với vật liệu gia cố nặng tái chế hoặc nghiền lại, hãy bắt đầu từlộ trình vật liệu tái chế.
-
9. Đo lường bộ phận bạn đang thay thế
Một sự thay thế được gia cố bằng nhiệm vụ chỉ tốt khi có thành tích hao mòn đằng sau nó. Năm phép đo biến “nó bị hao mòn” thành một thông số kỹ thuật và tất cả chúng có thể được thực hiện trước khi máy được lắp ráp lại.
Đo lường Ở đâu Nó nói gì với bạn Nó thay đổi cái gì Chuyến bay trục vít OD Dọc theo toàn bộ chiều dài, cứ sau 100–150 mm Mào bị mất chất liệu ở đâu và bao nhiêu Vít có được chế tạo lại hoặc thay thế hay không và vùng nào cần được mài cứng ID lỗ khoan thùng Vị trí trục giống như vít Độ mòn lỗ khoan và bất kỳ hình bầu dục nào Liệu nòng súng đã được bọc, lót lại hay thay thế Giải phóng mặt bằng OD trừ ID tại mỗi vị trí Con số thực sự chi phối đầu ra và rò rỉ ngược Liệu cả hai bộ phận có phải được thay thế cùng nhau hay không Chiều rộng chuyến bay tại đỉnh Vùng nạp, nén và đo sáng Áo khoác mà chỉ có OD che giấu Độ dày bề mặt cứng và liệu có thể mài lại được không Mẫu mặc - hình ảnh Mỗi vùng, có một tỷ lệ trong khung Mài mòn so với ăn mòn so với hư hỏng cơ học Họ hợp kim, không chỉ độ cứng của hợp kim -
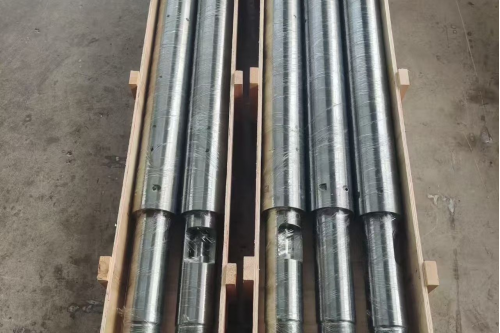
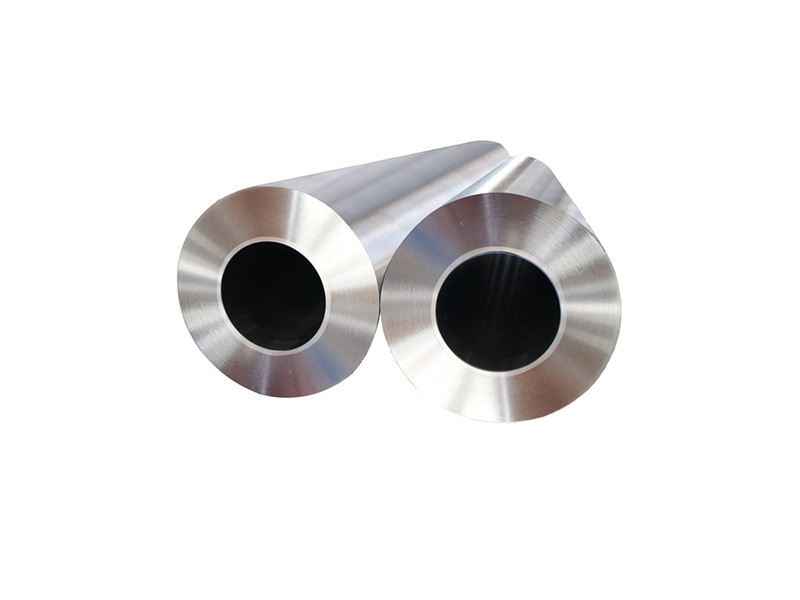
Bộ vít và thùng được đóng gói để vận chuyển. Cặp này được chỉ định cùng nhau - khoảng cách giữa chúng là số quyết định đầu ra và nó không thuộc về phần nào.
-
10. Gửi gì để báo giá
Các yêu cầu về nhiệm vụ tăng cường lần nào cũng thất bại vì cùng một lý do: các chi tiết máy được giao đến mà không có các chi tiết kết hợp hoặc kết hợp đến mà không có bằng chứng hao mòn. cácdanh sách kiểm tra cho một dự án thay thếcó phiên bản dài; cái ngắn ở dưới.
- Kiểu máy, model và đường kính trục vít, cộng với bản vẽ gốc nếu có
- Loại nhựa, loại chất độn và tỷ lệ phần trăm cũng như tỷ lệ nghiền lại
- Nhiệt độ nóng chảy, sản lượng, tốc độ trục vít và số giờ chạy mỗi năm
- Các phép đo trong phần 9 và ảnh chụp từng vùng hao mòn
- Khoảng thời gian dịch vụ bạn đang cố gắng đạt được và phần cuối cùng đã đạt được
Nếu máy được thiết kế độc quyền,thay thế được xây dựng từ bản vẽ OEMthường là con đường ngắn nhất vàquá trình sản xuấtVàtrang năng lựcmô tả chi tiết đó được thực hiện như thế nào và mất bao lâu. Khi hình dạng cũng như hợp kim phải thay đổi,vít và thùng tùy chỉnhtuyến đường bao gồm cặp với nhau.
Cũng cần nêu rõ khoảng thời gian phục vụ mà bạn yêu cầu tính bằng tháng thay vì bằng tính từ. Một lỗ khoan gia cố được mua để đạt tới 24 tháng và một lỗ được mua để đạt tới 36 tháng không phải là một giao dịch mua giống nhau, vàđiểm chuẩn khoảng thời gian dự kiếncung cấp cho bạn một cái gì đó để so sánh với.Trang sản xuất của PIPLLđặt ra những gì nhà máy có thể nắm giữ đối với hợp kim, độ dày lớp và hình dạng lỗ khoan, đó là điều khiến khoảng thời gian này trở thành một cam kết hơn là một hy vọng.
-
✔ Chuyên gia về vít và thùng bằng sợi thủy tinh | ✔ Cacbua vonfram · Lưỡng kim · Làm cứng · Làm cứng hoàn toàn
✔ Hình học sống sót theo chiều dài sợi | ✔ Lập bản đồ hao mòn · Thay thế OEM · Kỹ thuật theo khoảng thời gian dịch vụ