Languages
เหตุใดสกรูอัดรีดจึงแตกหัก: การวิเคราะห์ความล้มเหลวก่อนที่คุณจะสั่งซื้อชิ้นส่วนทดแทน
-
-
เหตุใดสกรูอัดรีดจึงแตกหัก: การวิเคราะห์ความล้มเหลวก่อนที่คุณจะสั่งซื้อชิ้นส่วนทดแทน
สกรูที่หักคือหลักฐาน ไม่ใช่โชคร้าย อ่านการแตกหักแล้วคุณจะรู้ว่าจะซื้ออะไหล่หรือซ่อมเครื่องจักร
การแตกหักของสกรูเครื่องอัดรีด · การวิเคราะห์ความล้มเหลวของสกรู · ความล้าแบบบิด · การโค้งงอแบบย้อนกลับ
-
1. สกรูไม่ค่อยหักเพราะรับน้ำหนักมากเกินไป
สกรูอัดรีดแทบไม่เคยล้มเหลวในการทำงานปกติ เมื่อเกิดเหตุการณ์เช่นนี้ สัญชาตญาณคือการตำหนิแรงบิด — ตัวขับแรงเกินไป วัสดุแข็งเกินไป ผู้ควบคุมรถใจร้อนเกินไป แรงบิดที่มากเกินไปจะทำให้สกรูหัก แต่ในทางปฏิบัติการโค้งงอทำให้เกิดการแตกหักมากกว่าแรงบิด และทั้งสองก็ทิ้งหลักฐานที่แตกต่างกันโดยสิ้นเชิง
ความแตกต่างนั้นเป็นตัวกำหนดสิ่งที่คุณใช้จ่าย แรงบิดขัดข้องเป็นเหตุการณ์ที่คุณสามารถนัดพบและอธิบายได้ ความล้มเหลวในการโค้งงอเป็นภาวะที่พัฒนามาเป็นเวลาหลายเดือน และจะทำให้เกิดสิ่งเดียวกันในครั้งต่อไปสกรูเว้นแต่เงื่อนไขจะเปลี่ยนแปลง
-
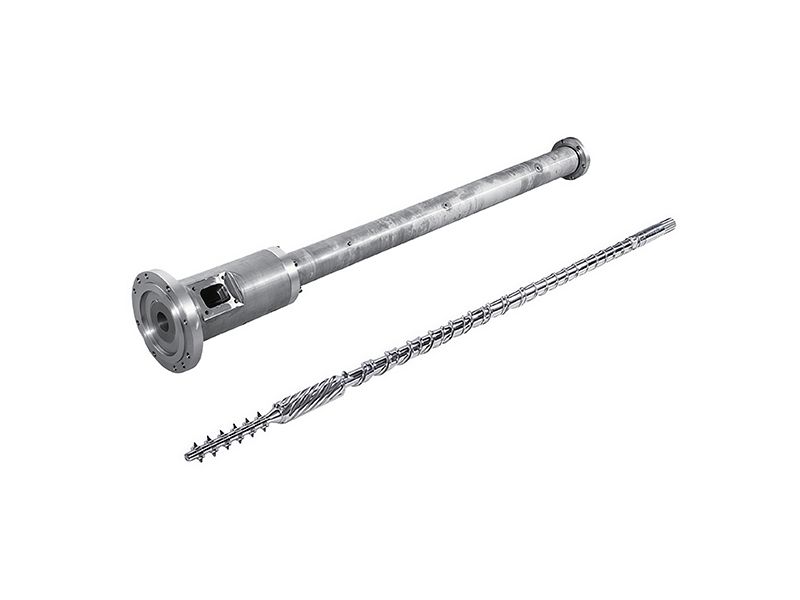
ชุดสกรูและกระบอกอัดรีดท่อ รูปทรงเรขาคณิตและการรักษาพื้นผิวถูกเลือกสำหรับหน้าที่ ใบหน้าที่แตกหักจะบอกคุณว่าตัวเลือกนั้นเพียงพอหรือไม่
-
ข้อมูลเชิงลึกที่สำคัญ
สกรูที่หักในส่วนที่หนาที่สุดชิ้นหนึ่งนั้นแทบจะไม่ได้รับแรงบิดมากเกินไปอย่างแน่นอน นั่นคือประโยคเดียวที่มีประโยชน์ที่สุดในบทความนี้ และเป็นประโยคที่มักถูกละเลยแบ่งคลัสเตอร์ตามแอปพลิเคชันด้วย และการแก้ไขก็เช่นกัน กสกรูท่อมักจะล้มเหลวในแรงบิดสตาร์ทเครื่องหลังจากการปิดเครื่องเป็นเวลานานสกรูฟิล์มในการดัดงอเมื่อเปิดช่องว่างแล้ว และสกรูสายเคเบิลประวัติแรงเฉือนของโซนกำลังอัดสูง
-
2. อ่านรอยแตกก่อนที่จะทำความสะอาดสิ่งใดๆ
ใบหน้าที่แตกหักเป็นวิธีการวินิจฉัยที่ถูกที่สุด และจะถูกทำลายด้วยแปรงลวด ถ่ายรูปไว้ก่อนใครจะแตะ คุณสมบัติสี่ประการแยกกลไกออกจากกัน และไม่มีคุณสมบัติใดที่ต้องการห้องปฏิบัติการ
สิ่งที่คุณเห็น กลไก ความหมายสำหรับส่วนถัดไป รอยแตกแนวรัศมีที่วิ่งจากพื้นผิวการบินไปยังศูนย์กลาง แรงบิดเกิน เหตุการณ์หนึ่งคือแรงบิดพุ่งสูง — มองหาการสตาร์ทขณะเย็นหรือโลหะจรจัด สกรูมี "แผล"; ระยะพิทช์การบินใกล้จุดพักจะสั้นลงอย่างเห็นได้ชัด แรงบิดเกิน ยืนยันแรงบิดไม่เมื่อยล้า สกรูมีเส้นผ่านศูนย์กลางใหญ่ขึ้นและอาจถอดออกได้ยาก รอยแตกร้าวเพียงเส้นเดียว ไม่มีรอยแตกร้าวในแนวรัศมี ไม่มีการเปลี่ยนระดับเสียง ความเมื่อยล้าจากการดัดกลับ เงื่อนไข ไม่ใช่เหตุการณ์ - จำเป็นต้องตรวจสอบระยะห่างและการจัดแนว โซนก้าวหน้าที่ราบเรียบโดยมีรอยชายหาด จากนั้นจึงเป็นบริเวณรอยแตกสุดท้ายแบบหยาบ ความเหนื่อยล้ารอบสูง รอยแตกเริ่มต้นที่ความเข้มข้นของความเครียดและขยายใหญ่ขึ้นเป็นระยะเวลานาน -
ด้ามสกรูพร้อมข้อต่อปลายตัวขับ รูกุญแจและรากของร่องสลักนั้นมีความเข้มข้นของความเครียด ซึ่งเป็นเหตุผลว่าทำไมรอยแตกเมื่อยล้าจึงมักเริ่มต้นที่ส่วนท้ายโดยไม่มีใครตรวจสอบ
การตัดสินใจหลังจากหยุดพักไม่เหมือนกับการตัดสินใจตกแต่งใหม่การซ่อมแซมกับการเปลี่ยนกำหนดไว้เมื่อมีการสร้างงานใหม่และกิจวัตรการบำรุงรักษาคือสิ่งที่สร้างประวัติศาสตร์ที่บอกคุณว่าคุณอยู่ในกรณีใด
-
3. ตรงไหนที่พังจะบอกว่าต้องตรวจสอบอะไร
ตำแหน่งคือช่วงครึ่งหลังของการวินิจฉัย และเชื่อถือได้มากกว่าใบหน้าแตกหัก เนื่องจากไม่จำเป็นต้องตีความ ความล้มเหลวของแรงบิดเกินมักจะเกิดขึ้นในส่วนป้อนเสมอ เนื่องจากนั่นคือจุดที่โหลดแรงบิดไปที่เส้นผ่านศูนย์กลางรูตที่เล็กที่สุด ความล้มเหลวในการโค้งงอมักเกิดขึ้นในบริเวณที่สกรูมีความแข็งแรง เนื่องจากเป็นจุดที่ต้องใช้แรงมากที่สุดในการโค้งงอ
สถานที่พัก กลไกที่เป็นไปได้มากที่สุด สิ่งแรกที่ต้องตรวจสอบ ส่วนฟีด แรงบิดเกิน ขั้นตอนการเริ่มต้น เวลาในการแช่ และดูว่าคอป้อนอาหารจับหรือเลื่อนหรือไม่ โซนละลายหรือทรานซิชัน สตาร์ทเย็นหรือวัตถุแปลกปลอม การป้องกัน Tramp-metal ชุดหน้าจอ และการปิดเครื่องครั้งสุดท้าย ส่วนปลายของตัวขับ รูกุญแจ หรือร่องสลัก ความเหนื่อยล้าบวกกับการวางแนวที่ไม่ตรง การจัดตำแหน่งข้อต่อและการเบี่ยงเบนหนีศูนย์ — ดูที่คู่มือการบำรุงรักษาและกระปุกเกียร์ ส่วนกลางลำตัว ส่วนที่หนาที่สุด การดัดกลับ การสึกหรอของรูเจาะลำกล้อง รูปไข่ และระยะห่างจากสกรูถึงลำกล้อง รากบินอยู่ใต้ยอดแข็ง ความเมื่อยล้าจากการเปลี่ยนส่วน ไม่ว่าจะเป็นเคลือบแข็งถูกผสมเข้ารากหรือจบแบบขั้นบันได สำหรับเครื่องยนต์แฝด ตรรกะเดียวกันจะเปลี่ยนไป เนื่องจากแรงบิดมาถึงทางร่องฟันและข้อต่อองค์ประกอบต่างๆ แทนที่จะผ่านเพลาเดี่ยว ความล้มเหลวมักมีปัญหาเกี่ยวกับเส้นโค้งหรือองค์ประกอบ-รากมากกว่าการแตกหักของร่างกาย และการกำหนดค่าแบบทบต้นและเลขคณิตเวลาที่อยู่อาศัยทั้งสองเริ่มต้นจากภาระของเพลามากกว่าจากลำกล้อง
-
4. แรงบิดเกิน: สาเหตุอันดับหนึ่งในการปฏิบัติงานคือการสตาร์ทขณะเครื่องเย็น
การสตาร์ทเครื่องอัดรีดก่อนที่โพลีเมอร์จะละลายจริงเป็นวิธีที่พบได้บ่อยที่สุดในการหักสกรู ลำกล้องจะอ่านค่าที่จุดที่กำหนดก่อนที่แกนวัสดุจะอ่าน และการหมุนสกรูกับลำกล้องที่เต็มไปด้วยโพลีเมอร์ที่เป็นของแข็งจะทำให้เกิดแรงบิดพุ่งไปไกลนอกกรอบการออกแบบ เครื่องจักรขนาดใหญ่ต้องใช้เวลาแช่นานกว่าที่คอนโทรลเลอร์แนะนำ และเทอร์โมคัปเปิลจะตรวจวัดโลหะ ไม่ใช่ละลาย
- แช่ที่อุณหภูมิ แล้วพักไว้ — อย่าสตาร์ทเพราะหน้าจอเป็นสีเขียว
- จ็อกกิ้งด้วยความเร็วต่ำก่อนแล้วฟัง แทนที่จะวิ่งตรงไปเพื่อวิ่งด้วยความเร็ว
- ตรวจสอบว่าคอฟีดป้อนเข้าจริงๆ โดยไม่ลื่นไถลใต้สกรู
- บันทึกรูทีนการเริ่มต้น; ถ้าไม่มีใครอธิบายได้ก็ไม่ใช่ขั้นตอน
วัตถุแปลกปลอมเป็นอีกเหล็กแหลมแบบคลาสสิก และมักจะมาถึงด้วยการบดใหม่หรือด้วยวัสดุของซัพพลายเออร์รายใหม่ ที่เส้นทางวัสดุรีไซเคิลและเม็ดรีไซเคิลเป็นที่ที่เหตุการณ์นี้เกิดขึ้นมากที่สุด ซึ่งเป็นเหตุผลว่าทำไมการป้องกันโลหะจรจัดจึงอยู่ในสายการผลิตและไม่ได้อยู่ในรายการการบำรุงรักษาที่ต้องการ
การเริ่มต้นก็เป็นที่ซึ่งการฝึกฝนการล้างข้อมูลอยู่ด้วย เส้นที่เปลี่ยนสีหรือเกรดไม่ดีจะมีระยะเวลาการคงตัวนานขึ้นและมีการสัมผัสกับความร้อนมากกว่าที่ต้องการ ซึ่งเป็นเส้นทางที่ช้ากว่าไปยังจุดเดิม —คู่มือการล้างและการเปลี่ยนแปลงครอบคลุมมันและการเปรียบเทียบคออาหารครอบคลุมพฤติกรรมการให้อาหารที่ทำให้เกิดการสตาร์ทเย็นตั้งแต่แรก
-
5. การดัดกลับ: การสึกหรอเป็นเงื่อนไขเบื้องต้น
นี่คือโหมดความล้มเหลวที่ได้รับการวินิจฉัยผิดพลาดบ่อยที่สุด และเป็นโหมดที่คุ้มค่าที่จะทำความเข้าใจอย่างถูกต้อง แรงดันภายในจะดันสกรูไปด้านข้างขณะหมุน และสกรูจะยึดอยู่ที่ปลายทั้งสองข้าง สกรูจึงงอหนึ่งครั้งต่อรอบในทั้งสองทิศทาง นั่นคือการดัดกลับ และเป็นกลไกเดียวกับการงอลวดจนหัก
ส่วนสำคัญ: เพื่อให้วัสดุหลอมโค้งงอสกรู จะต้องมีระยะห่าง และระยะห่างมาจากการสึกหรอ สกรูจะไม่หลุดในลักษณะนี้บนกระบอกที่แน่น มันจะล้มเหลวในลักษณะนี้หลังจากที่เจาะและแผ่นขั้นบันไดสึกหรอมากพอที่จะทำให้สกรูเคลื่อนที่ได้ ซึ่งหมายความว่ากระบอกปืนจะทนไม่ไหวแล้วเมื่อสกรูแตก
- การพับกลับและการบิดจะล้มเหลวในไม่กี่รอบเมื่อความเค้นพื้นผิวถึงค่าวิกฤต
- ค่าวิกฤตนั้นคือประมาณ 40% ของความต้านทานแรงดึงของวัสดุ เนื่องจากการดัดงอจะลดความแข็งแรงในการใช้งานลงเหลือประมาณครึ่งหนึ่ง
- ซึ่งเป็นเหตุผลว่าทำไมการแตกหักจึงอาจดูเกิดขึ้นอย่างกะทันหันแม้ว่าสาเหตุจะใช้เวลาหลายเดือนก็ตาม
ข้อมูลเชิงลึกที่สำคัญ
ถ้าสกรูหักจากการดัดกลับ แสดงว่ากระบอกสึกก่อนสกรู การเปลี่ยนเฉพาะสกรูรับประกันความล้มเหลวครั้งที่สอง — ราคาถูกครึ่งหนึ่งของคู่ถูกซื้อสองครั้งระยะห่างที่สามารถดัดงอได้ต้องมาจากที่ไหนสักแห่ง สารกัดกร่อนจะเปิดออกได้เร็วที่สุด ซึ่งเป็นเหตุผลว่าทำไมกระบอก PVC เอนกประสงค์และสารประกอบที่มีสารตัวเติมสูงเข้าสู่โหมดความล้มเหลวนี้เร็วกว่าเรซินที่ยังไม่ได้เติม — และเพราะเหตุใดเจาะ bimetallicเลื่อนออกไปแทนที่จะป้องกันมัน
-
6. เส้นผ่านศูนย์กลางของรูทจะรับน้ำหนัก และD³ก็ไม่ยอมให้อภัย
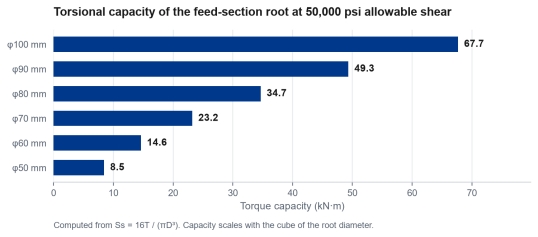
สำหรับการตรวจสอบแรงบิด ข้อสันนิษฐานการออกแบบตามปกติคือ มีเพียงเส้นผ่านศูนย์กลางรูตเท่านั้นที่รับแรงบิด — การบินจะเพิ่มความแข็งแกร่ง แต่ไม่ใช่ในแบบที่คุณวางใจได้ ด้วยความเค้นเฉือนที่ยอมรับได้ประมาณ 50,000 psi หรือประมาณครึ่งหนึ่งของผลผลิตของสกรู 4140 ที่ผ่านการอบร้อน ความจุคือเอสเอส = 16T / (πD³). คิวบ์เป็นเรื่องราวทั้งหมด
เส้นผ่านศูนย์กลางรูตส่วนฟีด ความจุแรงบิดที่ 50,000 psi แรงเฉือนที่อนุญาต 50 มม ประมาณ 8.5 กิโลนิวตัน·เมตร 60 มม ประมาณ 14.6 กิโลนิวตัน·เมตร 70 มม ประมาณ 23.2 กิโลนิวตัน·เมตร 80 มม ประมาณ 34.7 กิโลนิวตัน·เมตร 90 มม ประมาณ 49.3 กิโลนิวตัน·เมตร 100 มม ประมาณ 67.7 กิโลนิวตัน·เมตร ลดรากลงครึ่งหนึ่งและคุณไม่ได้ลดความจุลงครึ่งหนึ่ง คุณหารมันด้วยแปด นี่คือเหตุผลว่าทำไมสกรูที่ถูกกราวด์ใหม่หรือเคลือบผิวแข็งโดยไม่สนใจราก หรือสกรูทดแทนที่คัดลอกมาจากแบบที่มีรูตไม่ถูกต้อง อาจมีความแข็งแรงต่ำกว่าปกติในขณะที่มองจากภายนอก
-
ความสามารถในการบิดของรากส่วนป้อนต่อเส้นผ่านศูนย์กลาง คำนวณจาก Ss = 16T / (πD³) ที่แรงเฉือนที่อนุญาต 50,000 psi ความจุจะปรับขนาดด้วยลูกบาศก์ของเส้นผ่านศูนย์กลางรูต
วัสดุเป็นไปตามตรรกะคิวบ์เดียวกัน เหล็กที่แข็งแรงกว่าจะเพิ่มแรงเฉือนที่ยอมรับได้ แต่การเปลี่ยนหน้าตัดมีค่ามากกว่าการเปลี่ยนเกรด ซึ่งเป็นเหตุผลว่าทำไมการเลือกโลหะผสม, ที่กล่องสกรูเดี่ยว bimetallicและกระบอกสกรู bimetallicช่วงจะถูกอ่านร่วมกันแทนที่จะอ่านเป็นทางเลือก
-
7. ความเข้มข้นของความเครียด: รูกุญแจ, ร่องสลัก, การวิ่งหนีของเที่ยวบิน
ความเหนื่อยล้าไม่ได้เริ่มต้นเมื่อมีความเครียดโดยเฉลี่ยสูงสุด มันเริ่มต้นตรงที่ความเครียดมุ่งความสนใจไปที่ ในทางปฏิบัตินั่นหมายถึงรูกุญแจ รากของร่องฟัน การเปลี่ยนแปลงอย่างรุนแรงในส่วนการบิน หรือชั้นที่เคลือบแข็งซึ่งสิ้นสุดในขั้นตอนหนึ่งแทนที่จะถูกผสมออก
- ตะไบหรือรอยเจียรที่พาดก้านคือสารสตาร์ทเตอร์ของรอยแตก ไม่ใช่ข้อบกพร่องด้านความสวยงาม
- การเคลือบผิวแข็งที่หยุดกะทันหันจะทำให้เกิดการเปลี่ยนแปลงส่วนต่างๆ — ขอให้มีการเบี่ยงเบนหนีศูนย์
- การซ่อมแซมรอยเชื่อมบนก้านสกรูจะเปลี่ยนโลหะวิทยาเฉพาะที่ มันไม่เทียบเท่ากับส่วนใหม่
ในกรณีที่มีการเปลี่ยนสกรูเพื่อความแข็งแรงมากกว่าการสึกหรอตัวเลือกที่ผ่านการชุบแข็งให้ส่วนที่สม่ำเสมอมากกว่าส่วนที่เคลือบพื้นผิวและสกรูและกระบอกแบบกำหนดเองการทบทวนสามารถเปลี่ยนเรขาคณิตของรูทแทนที่จะสร้างซ้ำ
วิธีทำสกรูก็มีความสำคัญเช่นกัน กเส้นทางการผลิตการบดหลังจากการเจียรด้วยความร้อนจะทิ้งรูปแบบความเค้นตกค้างที่แตกต่างจากการเจียรก่อนหน้านี้ และความแตกต่างไม่เคยแสดงบนแบบร่างหน้าการผลิตของ PIPLLกำหนดลำดับด้วยเหตุผลนั้น
รูปทรงการแทนที่ยังเป็นจุดที่งานทà
Contact us