Languages
กระบอกสกรูมีอายุการใช้งานนานแค่ไหน และควรเปลี่ยนเมื่อใด
กระบอกสกรูมีอายุการใช้งานนานแค่ไหน และควรเปลี่ยนเมื่อใด
คู่มือที่เป็นประโยชน์เกี่ยวกับช่วงอายุการใช้งาน สัญญาณเตือนที่คุณเห็นก่อนวัดสิ่งใดๆ และการตัดสินใจระหว่างการซ่อมแซมกับการเปลี่ยน
อายุการใช้งานของกระบอกสกรู · การตรวจสอบการสึกหรอ · การเปลี่ยนบาร์เรล · การบำรุงรักษาการอัดขึ้นรูป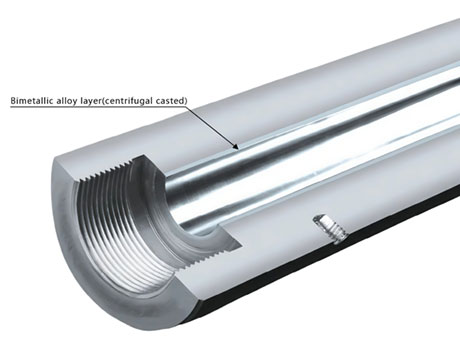
ภาพตัดขวางของกระบอกโลหะคู่
ซับโลหะผสมหล่อแบบหมุนเหวี่ยงภายในเปลือกเหล็กหลอม
กระบอกสกรูเป็นวัสดุสิ้นเปลือง — วางแผนไว้
กสกรูและกระบอกเสื่อมสภาพ ไม่มีกระบอกสกรูที่อยู่ได้ยาวนานกว่าเครื่องจักรที่ติดตั้ง ดังนั้นคำถามที่เป็นประโยชน์จึงไม่ใช่ว่าจำเป็นต้องเปลี่ยนหรือไม่ แต่คำถามคือ เมื่อใด จะวางแผนอย่างไร และจะตรวจจับการสึกหรอได้อย่างไรก่อนที่จะกลายเป็นวิกฤตในการผลิต
ช่วงเวลาการเปลี่ยนโดยทั่วไป: สองถึงเจ็ดปี ขับเคลื่อนด้วยสิ่งที่คุณดำเนินการ วิธีสร้างสายการผลิต และวิธีการใช้งาน
ต้นทุนไม่ค่อยได้เป็นเพียงส่วนหนึ่งเท่านั้น. ในสายการผลิตแบบหลายกะ ผลผลิตที่สูญเสียไป การขนส่งที่เร่งด่วน และการติดตั้งล่วงเวลามักจะเกินต้นทุนการจัดซื้อของบาร์เรล
กำหนดการที่วางแผนไว้ ณ การติดตั้งเป็นวิธีเดียวที่มีประสิทธิภาพสูงสุดในการลดต้นทุนตลอดอายุการใช้งานปัจจัยสี่ประการที่กำหนดอายุการใช้งาน
ประมวลผลวัสดุแล้ว โพลีเมอร์ที่ไม่ได้บรรจุที่สะอาดมีความอ่อนโยนต่อเหล็ก ใยแก้วเป็นกระดาษทราย แคลเซียมคาร์บอเนตเป็นกระดาษทรายเกรดปานกลาง ผงไม้ ผงหิน และการรีไซเคิลหลังการบริโภคมีความรุนแรงที่สุด บรรทัดเดียวกันสำหรับสูตรอาหารที่แตกต่างกันสามารถให้อายุการใช้งานที่แตกต่างกันโดยสิ้นเชิง
การก่อสร้างสกรูและกระบอก. กกระบอกไนไตรด์เหมาะสำหรับงานเบาและล้มเหลวก่อนงานหนักการก่อสร้างแบบไบเมทัลลิก— ชั้นโลหะผสมหนาที่ทนทานต่อการสึกหรอภายในตัวเครื่องเหล็กกล้าที่แข็งแกร่ง — มีอยู่ด้วยเหตุผลนี้จริงๆ
อุณหภูมิและความเร็วของสกรู. อุณหภูมิที่สูงขึ้นและความเร็วที่สูงขึ้นจะเร่งการสึกหรอ การวิ่งเย็นเกินไปเพราะต้องดันสกรูให้แรงขึ้น ทุกสายการผลิตมีขอบเขตการดำเนินงานที่มั่นคง และพบว่ามีอายุการใช้งานยาวนานขึ้น
วินัยในการปฏิบัติงาน. การสตาร์ทขณะเครื่องเย็น การวิ่งแบบแห้ง การไล่อากาศที่ไม่เหมาะสม และการปิดเครื่องโดยไม่ได้วางแผนล้วนเป็นสาเหตุของอายุการใช้งานถังน้ำมันที่เงียบงัน นิสัยที่ป้องกันได้อยู่ในมาตรา 7ข้อมูลเชิงลึกที่สำคัญ วัสดุและโครงสร้างเป็นตัวกำหนดงบประมาณของอายุการใช้งานที่มีอยู่ กรอบการปฏิบัติงานและระเบียบวินัยในการบำรุงรักษาเป็นตัวกำหนดว่างบประมาณนั้นถูกใช้ไปเร็วแค่ไหน โครงสร้างไบเมทัลลิกระดับพรีเมี่ยมที่ทำงานอย่างไม่ระมัดระวังสามารถหมดลงในสองปี โครงสร้างไนไตรด์ที่พอประมาณทำงานได้ดีสามารถส่งได้หกครั้ง
อายุการใช้งานโดยทั่วไป ตามหน้าที่และการก่อสร้าง
หน้าที่ กระบอกไนไตรด์ กระบอก Bimetallic โพลีเมอร์ที่ไม่ได้บรรจุ 5–8 ปี ซึ่งมักจะนานกว่านั้นในสายงานที่ดี มักไม่จำเป็น สารประกอบที่เติมปานกลาง (แคลเซียมคาร์บอเนต, แป้งโรยตัว) 3-5 ปี 6-8 ปี สารประกอบใยแก้วที่เติมมาก / 2–3 ปี 5–7 ปี วัตถุดิบตั้งต้นรีไซเคิลหลังผู้บริโภคที่มีการปนเปื้อน 1-3 ปี 3-5 ปี พื้น WPC และพื้น SPC (ตัวเติม≥50%) 12–18 เดือน 3-5 ปี แต่ละบรรทัดมีความแตกต่างกัน แต่มีการกำหนดลำดับความสำคัญไว้อย่างดี สายการผลิตที่เปลี่ยนกระบอกสกรูทุกๆ สิบสองเดือนมีปัญหาพื้นฐาน เช่น ข้อมูลจำเพาะของวัสดุไม่ถูกต้อง การออกแบบสกรูไม่ถูกต้อง พฤติกรรมการใช้งานที่ไม่ถูกต้อง หรือปัญหาด้านคุณภาพของชิ้นส่วนเอง ที่คู่มือการเปลี่ยนกระบอกสกรูเครื่องอัดรีดทำงานผ่านผู้ต้องสงสัยตามปกติ
ระบบที่มีผู้ใช้เต็มจำนวนมากสมควรได้รับการกล่าวถึงแยกต่างหาก พื้น WPC และพื้น SPC บรรจุสารตัวเติมตั้งแต่ 50% ขึ้นไป ซึ่งมักเป็นแคลเซียมคาร์บอเนต แป้งโรยตัว หรือเส้นใยไม้ และฮาร์ดแวร์สึกหรออย่างรวดเร็วตามลำดับ ที่หน้ากระบอกสกรูคู่ทรงกรวยโพลีเมอร์บรรจุสูงเอกสารการกำหนดค่า PIPLL ระบุสำหรับหน้าที่นี้ ควบคู่ไปกับWPCและสพีซีหน้าแอปพลิเคชัน
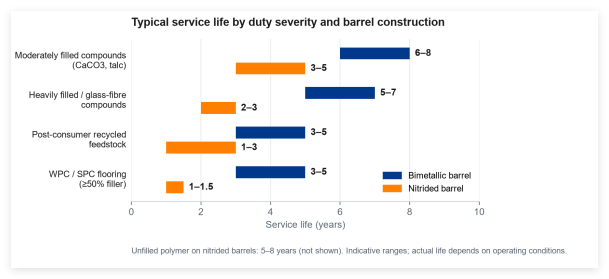 อายุการใช้งานโดยทั่วไปตามความเข้มงวดของหน้าที่และการก่อสร้างถัง (ช่วงบ่งชี้)
สัญญาณเตือนหกประการที่คุณสามารถมองเห็นได้ก่อนที่จะวัดสิ่งใดๆ
การสึกหรอสามารถตรวจพบได้โดยไม่ต้องใช้เครื่องมือ ก่อนที่มิติต่างๆ จะหลุดลอยไปจากเกณฑ์ที่ยอมรับได้ เส้นนี้จะบอกคุณว่ามีบางอย่างเปลี่ยนแปลงไป
- ผลผลิตลดลงอย่างช้าๆอุณหภูมิและความเร็วของสกรูไม่เปลี่ยนแปลง แต่เอาท์พุตต่ำกว่าค่าพื้นฐาน 5–10% การไหลย้อนกลับที่เพิ่มขึ้นผ่านช่องว่างที่กว้างขึ้นเป็นสาเหตุปกติ
- อุณหภูมิโซนลอยสูงขึ้นผู้ปฏิบัติงานชดเชยเอาท์พุตที่ตกลงมาโดยการเพิ่มค่าที่ตั้งไว้ — สัญญาณว่าสกรูและกระบอกไม่เข้ากันอีกต่อไป
- ละลายความไม่แน่นอนหรือพลุ่งพล่านพัลส์เอาท์พุตหรือพื้นผิวอัดรีดกลายเป็นคลื่น เป็นริ้วหรือหยาบ สกรูที่สึกหรอและระยะห่างมากเกินไปเป็นสาเหตุทั่วไป ดูเหตุใดเอาท์พุตการอัดขึ้นรูปจึงขึ้นและลงสำหรับผู้ต้องสงสัยคนอื่นๆ
- จุดด่างดำปรากฏขึ้นวัสดุคาร์บอไนซ์ถูกยึดไว้ที่มุมที่ตายแล้วของสกรูที่สึกหรอหรือมีรอยขีดข่วน การล้างจะไม่ชัดเจน — ชิ้นส่วนสึกหรอ
- กระแสมอเตอร์เพิ่มขึ้นตัวขับเคลื่อนทำงานหนักขึ้นในการดันวัสดุผ่านช่องว่างที่กว้างขึ้น มองเห็นได้บนแนวโน้มของแผงควบคุม
- ความถี่ในการล้างเพิ่มขึ้นหากเส้นถูกกำจัดออกสองครั้งบ่อยกว่าเมื่อหกเดือนที่แล้ว พื้นผิวจะเสื่อมสภาพและกักเก็บวัสดุที่ถูกเผาไว้
เพิ่มข้อมูลที่กำลังมาแรงลงในรายการนั้น เมื่อสายการผลิตทำงานอย่างสม่ำเสมอ อุณหภูมิของโซน กระแสไฟของมอเตอร์ และเอาท์พุตจะเป็นพื้นฐานที่ผู้ปฏิบัติงานที่มีความสามารถสามารถอ่านได้อย่างรวดเร็ว การคลาดเคลื่อน 5% ที่เกิดขึ้นตลอดหลายสัปดาห์เป็นตัวบ่งชี้ชั้นนำ และจะปรากฏขึ้นก่อนที่การวัดใดๆ จะเกินเกณฑ์ บันทึกแนวโน้มอย่างง่ายคือแนวทางปฏิบัติในการตรวจสอบที่มีมูลค่าสูงสุดสำหรับทีมการผลิต
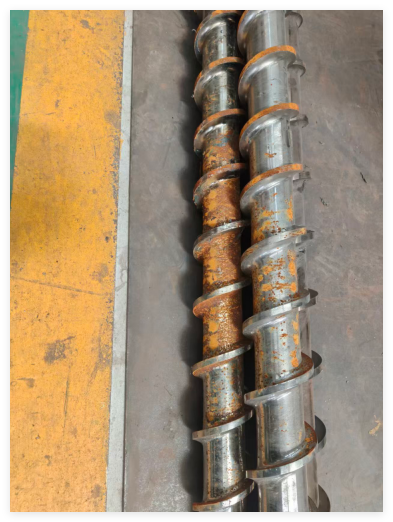 การสึกหรอและการกัดกร่อนขั้นสูงของสกรูเลิกใช้งาน — สถานะสิ้นสุดของสัญญาณเตือนที่ปรากฏหลายเดือนก่อนหน้านี้
วิธีวัดการสึกหรอจริงๆ
เมื่อสัญญาณเตือนสะสม การวัดผลจึงเป็นขั้นตอนต่อไป ตัวเลขสามตัวมีความสำคัญ:
- เส้นผ่านศูนย์กลางภายนอกของสกรูหลายจุดตลอดความยาว ไมโครมิเตอร์มาตรฐานก็เพียงพอแล้ว ผลลัพธ์จะถูกเปรียบเทียบกับภาพวาดต้นฉบับหรือการอ้างอิงที่ทราบดี
- เส้นผ่านศูนย์กลางภายในของบาร์เรลในหลายตำแหน่งโดยใช้ไมโครมิเตอร์ภายในหรือเกจวัดรู
- การกวาดล้างระหว่างทั้งสองคำนวณจากสองค่าแรก นี่คือตัวบ่งชี้การสึกหรอที่สำคัญที่สุดเพียงตัวเดียวบนชุดประกอบ
ที่ตรวจสอบการสึกหรอของสกรูเครื่องอัดรีดโดยไม่ต้องฉีกขาดขั้นตอนนี้เขียนไว้สำหรับผู้ปฏิบัติงานที่ต้องการค่าที่วัดได้โดยไม่ต้องดึงสกรู เมื่อได้ตัวเลขแล้ว ให้เปรียบเทียบระยะห่างที่วัดได้กับขีดจำกัดการสึกหรอเฉพาะเรซินที่เผยแพร่โดยผู้ผลิต ที่คู่มือกระบอกสกรู bimetallicเผยแพร่ขีดจำกัดการสึกหรอโดยทั่วไปตามกลุ่มเรซิน โดยมีการดำเนินการที่แนะนำในแต่ละเกณฑ์:
การกวาดล้างเทียบกับขีดจำกัดการสึกหรอ การดำเนินการที่แนะนำ ต่ำกว่า 60% วางแผนการเปลี่ยนครั้งต่อไปสำหรับการปิดระบบตามกำหนดการต่อไปนี้ 60–80% จัดหาอุปกรณ์ทดแทนภายในไตรมาสปัจจุบัน สูงกว่า 80% ถือว่าการเปลี่ยนเป็นสิ่งเร่งด่วน ทำการวัดพื้นฐานกับคู่กระบอกสกรูและบาร์เรลที่ทราบว่าใช้ได้ดีทันทีหลังการติดตั้ง อัตราที่การเปลี่ยนแปลงการกวาดล้างเมื่อเวลาผ่านไปมีข้อมูลมากกว่าการอ่านค่าสัมบูรณ์ใดๆ และผู้ปฏิบัติงานที่เก็บบันทึกแนวโน้มการกวาดล้างมักจะตรวจพบสัปดาห์หรือเดือนทดแทนที่กำลังจะเกิดขึ้นก่อนที่การวัดค่าจะเกินขีดจำกัดที่เผยแพร่
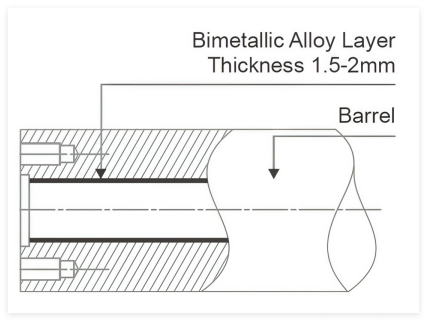 ชั้นโลหะผสมไบเมทัลลิก โดยทั่วไปจะมีขนาด 1.5–2 มม. ภายในรูกระบอกสูบ: มีการระบุความหนาและความแข็งตามลำดับและตรวจสอบในการตรวจสอบ
ซ่อมหรือเปลี่ยน? ไม่ใช่ทุกกระบอกที่สึกหรอจำเป็นต้องเปลี่ยนใหม่ทั้งหมด
ตอบคำถามสามข้อ
- เป็นชุดที่สวมใส่หรือเป็นภาษาท้องถิ่น?การสวมใส่เครื่องแบบบนกระบอกโลหะ bimetallic บางครั้งสามารถถูกขัดเกลาใหม่และกลับมาให้บริการได้อีกปี โดยทั่วไปการเซาะร่องลึกหรือแผ่นที่สึกกร่อนหมายถึงการเปลี่ยนใหม่
- สกรูสึกหรอด้วย?การเปลี่ยนส่วนประกอบหนึ่งโดยไม่มีส่วนประกอบอื่นนั้นแทบจะไม่คุ้มต้นทุนเลย: กระบอกปืนใหม่ที่จับคู่กับสกรูที่สึกหรอจะทำให้ระยะเวลาการสึกหรอซ้ำอีกครั้งที่ความเข้มข้นสูงสุด ที่คู่มือกระบอกสกรู bimetallicครอบคลุมตรรกะการจับคู่
- การหยุดทำงานโดยไม่ได้วางแผนมีค่าใช้จ่ายเท่าไร?ในการทำงานแบบสามกะ ต้นทุนการหยุดทำงานของการเปลี่ยนฉุกเฉินมักจะเกินกว่าการประหยัดจากการแยกชิ้นส่วนที่สึกหรอออกไปเป็นเวลาหลายเดือน
ในกรณีที่มีการสึกหรอเล็กน้อย การปิดระบบตามแผนจะปิดลง และส่วนที่เหลือของสายการà
Contact us