Languages
สารประกอบเสริมใยแก้ว: การระบุสกรูและลำกล้อง
-
-
สารประกอบเสริมใยแก้ว: การระบุสกรูและลำกล้อง
โดยที่ใยแก้ว 20–50% ทำลายพื้นผิวการทำงานจริงๆ และโครงสร้างใดที่ยังคงอยู่ได้
พลาสติกเสริมใยแก้ว · กระบอกสกรู PA66 ที่เติมแก้ว · กระบอกสกรูทังสเตนคาร์ไบด์ · การสึกหรอจากการเสียดสี
-
1. สิ่งที่เปลี่ยนแปลงจริง ๆ เมื่อคุณเพิ่มใยแก้ว
สารประกอบที่เติมแก้วไม่ใช่เวอร์ชันที่แข็งกว่าของเรซินที่ไม่ได้เติม เส้นใยนั้นสั้น แข็ง และแข็งกว่าเหล็กที่พวกมันสไลด์ทับกันมาก และเส้นใยเหล่านี้จะอยู่ที่ 20–50% โดยน้ำหนักในเกรดเสริมแรงส่วนใหญ่ ซึ่งทำให้เกิดการเปลี่ยนแปลงกลไกการสึกหรอ ประวัติความร้อน และความเสี่ยงด้านคุณภาพไปพร้อมๆ กัน ซึ่งเป็นสาเหตุว่าทำไมกระบอกสกรู bimetallicซื้อเพื่อ “หน้าที่เติมแก้ว” ยังกลับมาเร็วได้
- ความยาวของเส้นใยเป็นตัวแปรด้านคุณภาพ และสกรูสามารถทำให้สั้นลงได้
- โหลดการเสียดสีเป็นเฟสแข็ง ไม่ใช่ฟิลเลอร์แบบอ่อน — เป็นการตัดมากกว่าการขัดเงา
- เกรดทางวิศวกรรมเสริมแรงส่วนใหญ่จะดูดความชื้น ดังนั้นการทำให้แห้งและการระบายอากาศจึงเป็นหนึ่งในปัญหาการสึกหรอ
-
ข้อมูลเชิงลึกที่สำคัญ
การระบุสำหรับใยแก้วหมายถึงการระบุสี่สิ่งในคราวเดียว: ความต้านทานการเสียดสี การคงอยู่ของความยาวของเส้นใย การควบคุมความชื้น และขนาดที่พอดี การซื้อเพียงอันแรกถือเป็นความผิดพลาดตามปกติ -
2. ในกรณีที่ความเสียหายเกิดขึ้นจริง
บนเครื่องจักรที่ใช้คอมปาวน์เสริมแรง การสึกหรอจะไม่กระจายอย่างสม่ำเสมอบนพื้นผิวการทำงาน โดยจะมุ่งเน้นไปที่สี่ตำแหน่ง และแต่ละจุดจะชี้ไปยังส่วนที่แตกต่างกันของข้อกำหนด ที่การแนะนำโหมดความล้มเหลวครอบคลุมถึงกลไกโดยทั่วไป สิ่งต่อไปนี้คือเวอร์ชันเฉพาะของใยแก้ว
ที่ตั้ง สิ่งที่คุณพบ ทำไมมันถึงเกิดขึ้นที่นี่ มันเปลี่ยนแปลงอะไร สกรูยอดเที่ยวบิน ความกว้างของปีกบินลดลง หงอนแบน ระยะห่างเปิดออก ความเร็วในการเลื่อนสูงสุดเมื่อเทียบกับการเจาะ ส่วนบาง โลหะที่ร้อนแรงที่สุด การเคลือบผิวแข็งแบบเครื่องบิน รูปทรงยอด และโลหะผสมบนสกรู ไม่ใช่แค่ตัวลำกล้อง เจาะบาร์เรล, โซนวัดแสง การให้คะแนนตามแนวแกนและแถบสึกหรอขัดเงา เอาท์พุตเลื่อนลง วัสดุหลอมที่ละลายเต็มที่และมีเส้นใยเต็มซึ่งเคลื่อนที่ที่ความดัน กลุ่มโลหะผสมเจาะและความหนาของชั้นบุสำหรับระดับฟิลเลอร์นั้น ส่วนฟีดและเที่ยวบินแรก ขอบใบโค้งมน รากขัดเงา มีการเซาะร่องเป็นครั้งคราว เม็ดเย็นที่ไม่มีการอัดแน่นซึ่งมีปริมาณเส้นใยสูง พร้อมด้วยภาระทางกล รูปทรงของโซนป้อนและดูว่าตัวป้อนมีการแข็งตัวหรือไม่ ปลายสกรู, วาล์วกันกลับ, เช็คริง (หัวฉีด) การพังทลายของหน้าซีล รอยรั่ว น้ำหนักช็อตไม่สอดคล้องกัน การหลอมที่มีฤทธิ์กัดกร่อนแบบเดียวกันถูกบังคับผ่านช่องว่างที่แคบที่สุด วัสดุปลายและวาล์วเปลี่ยนเป็นชุดด้วยสกรู -
3. ตัวเลขสี่ตัวที่เป็นตัวกำหนดคุณสมบัติ
อินพุตสี่ช่องย้ายคำตอบมากกว่าสิ่งอื่นใดในการสอบถาม หากใบเสนอราคามาถึงโดยไม่ได้ขอ โลหะผสมจะถูกเลือกตามนิสัยมากกว่าตามหน้าที่
- ปริมาณสารตัวเติมตามน้ำหนัก ไม่ว่าจะเป็นแก้ว แร่ หรือทั้งสองอย่าง
- ประเภทเส้นใยและความยาวที่กำหนด — เส้นสับ บด หรือผสม
- อุณหภูมิหลอมละลายและเกรดดูดความชื้นหรือไม่
- ชั่วโมงการทำงานต่อปีและช่วงเวลาการบริการที่คุณพยายามเข้าถึง
สองอันแรกกำหนดอัตราการขัดถู สองกลุ่มที่สองตัดสินใจว่าจำเป็นต้องใช้กลุ่มที่ทนต่อการกัดกร่อนและกลุ่มที่ทนต่อการเสียดสีหรือไม่ เนื่องจากการหลอมที่ร้อน ชื้น และมีกรดเล็กน้อยจะโจมตีโลหะผสมแข็งบางชนิดได้เร็วกว่าโลหะผสมที่อ่อนกว่าแต่ทนทานต่อการกัดกร่อนมากกว่า การแลกเปลี่ยนดังกล่าวมีรายละเอียดระบุไว้ในคู่มือการเลือกโลหะผสม bimetallic.
-
ลำกล้องและสกรูยึดตามขนาดต่างๆ ชั้นที่ทนต่อการสึกหรออยู่ห่างจากผนังด้านในเพียงไม่กี่มิลลิเมตร ทุกสิ่งที่อยู่ภายนอกนั้นมีโครงสร้างและสึกหรอในอัตราที่แตกต่างไปจากเดิมอย่างสิ้นเชิง
-
4. เหตุใด “bimetallic” จึงไม่ใช่คำตอบในตัวมันเอง
คำนี้อธิบายถึงการก่อสร้าง ไม่ใช่ระดับประสิทธิภาพ ซับฐานเหล็กหล่อแบบหมุนเหวี่ยงมาตรฐานและคอมโพสิตทังสเตนคาร์ไบด์มีทั้งแบบ "ไบเมทัลลิก" และบน PA66 ที่เติมแก้ว 30–50% ทั้งสองชนิดไม่สามารถใช้แทนกันได้ ตัวคูณที่เผยแพร่สำหรับระบบคาร์ไบด์ที่ใช้งานใยแก้วสูงคือประมาณสี่ถึงหกเท่าของรูเจาะไนไตรด์ ซับในฐานเหล็กที่ระบุไว้สำหรับฟิลเลอร์ระดับต่ำถึงกลางนั้นอยู่ต่ำกว่านั้นมาก
การก่อสร้าง ความแข็งในการทำงาน ชั้นทั่วไป พอดีที่สุด การแลกเปลี่ยน ไนไตรด์ (คลาส 38CrMoAlA) เคสชุบผิวแข็ง ไม่ผ่านการชุบแข็ง เศษของตัวเรือนขนาดมิลลิเมตร เกรดสินค้าโภคภัณฑ์ที่ยังไม่ได้เติมและเติมเล็กน้อย ความลึกของตัวเรือนคืองบประมาณการสึกหรอทั้งหมด เมื่อชำรุดสึกหรอจะเร็วขึ้น ไบเมทัลลิกมาตรฐาน ฐานเหล็ก เหล็กแผ่นรีดร้อน 58–62 1.5–2.0 มม เกรดวิศวกรรมทั่วไป กระจกต่ำกว่าประมาณ 15–20% คุ้มค่า แต่ปริมาณคาร์ไบด์ไม่ได้มีไว้สำหรับไฟเบอร์ 30%+ คอมโพสิตทังสเตนคาร์ไบด์ เหล็กแผ่นรีดร้อน 65–68 1.0–1.5 มม แก้วหรือคาร์บอนไฟเบอร์ 30–50% เกรดวิศวกรรมที่เติมแร่ธาตุ ชั้นบางกว่า ต้นทุนสูงกว่า — ข้อกำหนดจำเพาะจำเป็นต้องใช้งานจริง ทำจากนิกเกิล ทนต่อการกัดกร่อน เหล็กแผ่นรีดร้อน 45–50 2.0–3.0 มม มีฤทธิ์กัดกร่อนและกัดกร่อนร่วมกัน: เกรดทนไฟ กรด หรือฮาโลเจน ความแข็งลดลงตามการออกแบบ การเลือกให้มีรอยถลอกเพียงอย่างเดียวถือเป็นความผิดพลาด ข้อมูลเชิงลึกที่สำคัญ
คำถามไม่ใช่ "เป็นโลหะคู่" แต่เป็น "โลหะผสมตระกูลไหน ความหนาของชั้นใด และส่วนประกอบใด" คำตอบสองในสามข้อนี้มักจะหายไปจากใบเสนอราคา -
5. ด้านสกรู: หันหน้าไปทางแข็ง และทำไมถึงต้องสวมหงอนก่อน
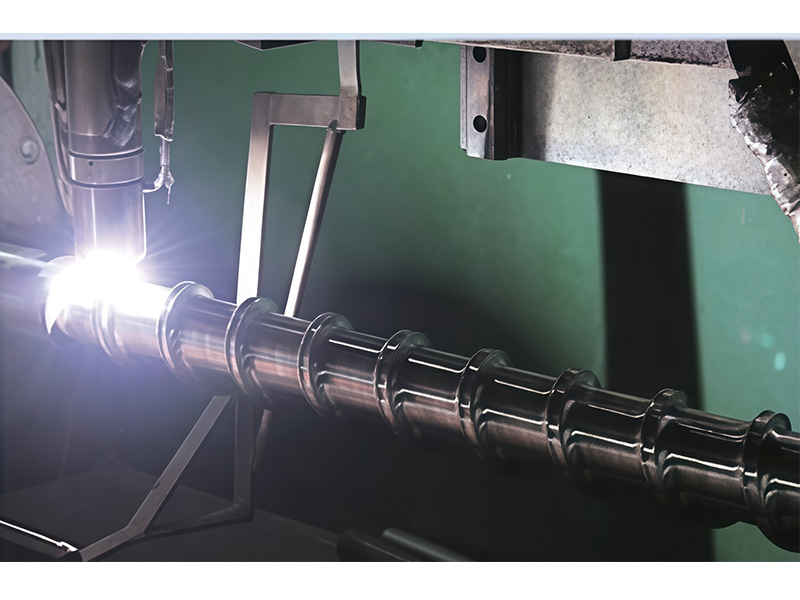
ในการทำงานเสริม สกรูมักจะสูญเสียพื้นผิวการทำงานก่อนที่กระบอกปืนจะหมด เนื่องจากยอดการบินจะรวมความเร็วการเลื่อนสูงสุดเข้ากับส่วนที่บางที่สุด กสกรูอัดขึ้นรูป bimetallicแก้ไขปัญหานี้โดยการวางชั้นแบริ่งคาร์ไบด์ไว้บนแผ่นบิน โดยทั่วไปโดยการเชื่อม PTA หรือการหุ้มด้วยเลเซอร์ ที่ประมาณ 1.5–2.0 มม.
- ชั้นจะต้องมีความหนาพอที่จะบดใหม่ได้อย่างน้อยหนึ่งครั้ง
- จะต้องทาที่หงอนและปีกนำ ไม่ใช่แค่ด้านบน
- การเจือจางด้วยโลหะฐานคือสิ่งที่ทำให้สูญเสียความแข็งไปอย่างเงียบๆ ลองถามว่ามีการควบคุมอย่างไร
- การบินแบบแข็งไม่สามารถเสร็จสิ้นได้ในลักษณะเดียวกับสกรูธรรมดา จะต้องตัดโปรไฟล์ที่เสร็จแล้วหลังจากการทับถม
ในกรณีที่มีการเปลี่ยนสกรูทั้งหมดแทนที่จะสร้างใหม่ กสกรูที่ผ่านการชุบแข็งบางครั้งเป็นคำตอบที่สมเหตุสมผลกว่าสำหรับสารตัวเติมที่มีระดับปานกลาง โดยจะมีการสึกหรอสม่ำเสมอและสามารถขัดเงาใหม่ได้ โดยต้องทนต่อการขีดข่วนสูงสุด
-
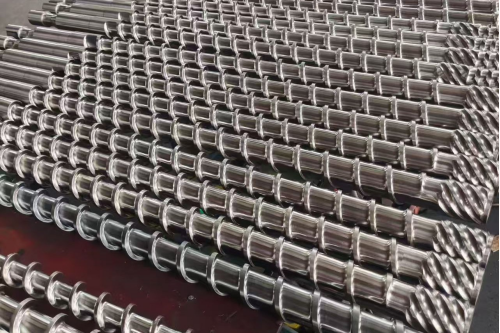
สกรูที่เสร็จแล้วจัดวางในชั้นวาง สกรูถูกสร้างขึ้นสำหรับสารประกอบหนึ่งชิ้นและเครื่องจักรหนึ่งเครื่อง เส้นผ่านศูนย์กลางเป็นเพียงมิติเดียวที่มีหน้าที่ต่างกันสองอย่างที่เชื่อถือได้
-
6. ความยาวของไฟเบอร์เป็นข้อมูลจำเพาะด้านคุณภาพ ไม่ใช่แค่ข้อกำหนดการสึกหรอ
นี่เป็นส่วนหนึ่งของการประมวลผลใยแก้วที่ได้รับความสนใจน้อยที่สุดในคำถามเกี่ยวกับสกรูและทำให้เกิดการโต้แย้งปลายน้ำมากที่สุด การเสริมแรงจะทำงานเฉพาะในขณะที่เส้นใยยาวเพียงพอ องค์ประกอบการผสมที่มีแรงเฉือนสูงทุกรายการ การเปลี่ยนการบีบอัดอย่างรวดเร็ว และการตั้งค่าแรงดันย้อนกลับที่มากเกินไปจะทำให้องค์ประกอบเหล่านั้นสั้นลง ผลลัพธ์คือชิ้นส่วนที่ผ่านการทดสอบมิติและไม่ผ่านการทดสอบความแข็งแรง
- องค์ประกอบการลำเลียงจะเคลื่อนย้ายวัสดุด้วยแรงเฉือนต่ำ บล็อกการนวดผสมกับแรงเฉือนสูงและเส้นใยแตก
- สกรูที่กำหนดค่าไว้สำหรับการกระจายตัวของตัวเติมแร่จะทำให้เกรดที่เติมแก้วทำงานหนักเกินไป
- แรงกดด้านหลังและข้อจำกัดของชุดหน้าจอทำให้เกิดแรงเฉือนในทุกจุด ไม่ใช่แค่ตรงจุดที่คุณต้องการเท่านั้น
- การบดเศษเหล็กเสริมจะมีเส้นใยที่สั้นลงแล้ว ให้ถือว่าเป็นวัสดุอื่น
สำหรับสายการผลิตแบบสกรูคู่ นี่เป็นคำถามเกี่ยวกับการกำหนดค่าองค์ประกอบ ซึ่งครอบคลุมอยู่ในหน้าองค์ประกอบสกรูคู่และในบันทึกการใช้งานแบบประนอม. สำหรับสกรูตัวเดียว มันเป็นเรื่องของอัตราส่วนการอัด ส่วนการผสม และความเร็วของสกรู —ช่วงสกรูเดี่ยวคือที่ที่ตัวเลือกเหล่านั้นเกิดขึ้น
ข้อมูลเชิงลึกที่สำคัญ
สกรูที่ช่วยเพิ่มการกระจายตัวสูงสุดและสกรูที่รักษาความยาวของเส้นใยนั้นเป็นสกรูที่แตกต่างกัน ตัดสินใจว่าชิ้นส่วนใดที่ต้องการจริงๆ ก่อนการเสนอราคา ไม่ใช่หลังจากการทดสอบความแข็งแรง -
7. รูปทรงของสกรูสำหรับสารประกอบที่เติมแก้ว
เกรดเสริมแรงมักจะมีความแข็งกว่า เสียดสีมากกว่า และช่วยชดเชยจุดตายได้น้อยกว่าโพลีเมอร์ชนิดเดียวกันที่ยังไม่ได้เติม เรขาคณิตเป็นไปตามนั้น แทนที่จะเป็นรูปแบบ "สกรูสึกหรอ" ทั่วไป
- การบีบอัดที่ลึกและอ่อนโยนยิ่งขึ้น เส้นใยจึงเปียกโดยไม่ถูกบดขยี้
- ไม่มีขั้นตอนที่แหลมคมหรือรอยตัดที่วัสดุสามารถนั่งและย่อยสลายได้
- สิ่งกีดขวางหรือส่วนผสมเฉพาะในกรณีที่ข้อกำหนดการกระจายตัวเหมาะสมต่อแรงเฉือน
- ส่วนป้อนที่สามารถจับยึดเม็ดลื่นที่มีความหนาแน่นต่ำได้จริง
สำหรับสารประกอบที่มีการเติมสารสูงและไวต่อความร้อนกระบอกโพลีเมอร์บรรจุสูงและบันทึกการประมวลผลที่มี CaCO3 สูงอธิบายปัญหาเรขาคณิตเดียวกันจากด้านแร่ และให้เหตุผลต่อไป
-
8. การอบแห้ง การระบายอากาศ และความล้มเหลวที่ดูเหมือนการสึกหรอ
เกรด PA, PBT และวิศวกรรมเสริมส่วนใหญ่จะมีคุณสมบัติดูดความชื้น ความชื้นที่ถูกพาเข้าไปในของเหลวที่ละลายจะไฮโดรไลซ์โพลีเมอร์ และอาการต่างๆ เช่น ฟองอากาศ ช่องว่าง การกระเด็น ความแข็งแรงที่ลดลง และน้ำหนักช็อตที่ไม่สอดคล้องกัน มักถูกตำหนิที่สกรูและกระบอกปืน ก่อนที่จะเปลี่ยนโลหะผสม วัสดุจะต้องแห้ง และเครื่องจะต้องสามารถพิสูจน์ได้
- เรซินทำให้แห้งตามขีดจำกัดความชื้นที่ระบุไว้ของเกรด และตรวจสอบอีกครั้งหลังการเก็บรักษา ไม่ใช่แค่หลังจากเครื่องอบแห้งเท่านั้น
- ถังที่มีการระบายอากาศหรือช่องระบายอากาศแบบสุญญากาศซึ่งเกรดและเนื้อหาในการลับคมเหมาะสม
- อุณหภูมิหลอมละลายวัดที่หัวฉีดหรือดาย ไม่ได้อ่านจากตัวควบคุม
- การตรวจสอบว่า “การสึกหรอ” นั้นเป็นมิติจริงๆ ไม่ใช่สารเคมี
ความแตกต่างมีความสำคัญในเชิงพาณิชย์: ปัญหาการกัดกร่อนหรือการไฮโดรไลซิสไม่สามารถแก้ไขได้ด้วยการซื้อโลหะผสมที่แข็งกว่า และโรงงานก็ต้องจ่ายเงินสองเท่า ที่หน้าการใช้งานโพลีเอไมด์และหน้า PE และ PPกำหนดสิ่งที่แต่ละครอบครัวต้องการ สำหรับวัสดุเสริมแรงรีไซเคิลหรือบดซ้ำ ให้เริ่มจากเส้นทางวัสดุรีไซเคิล.
-
9. สิ่งที่ต้องวัดกับชิ้นส่วนที่คุณกำลังเปลี่ยน
การเปลี่ยนทดแทนเสริมจะดีพอๆ กับบันทึกการสึกหรอที่อยู่เบื้องหลังเท่านั้น การวัดทั้งห้าครั้งจะทำให้ "เสื่อมสภาพ" กลายเป็นข้อกำหนด และสามารถทำการวัดทั้งหมดได้ก่อนที่จะประกอบเครื่องจักรอีกครั้ง
การวัด ที่ไหน มันบอกอะไรคุณ มันเปลี่ยนแปลงอะไร สกรูเที่ยวบิน OD ตลอดความยาวทุกๆ 100–150 มม หงอนสูญเสียวัสดุไปมากน้อยเพียงใด ไม่ว่าสกรูจะถูกสร้างขึ้นใหม่หรือเปลี่ยนใหม่ และโซนใดที่ต้องมีการเคลือบผิวแข็ง ID กระบอกสูบ ตำแหน่งแกนเดียวกันกับสกรู การสึกหรอของรูและการตกไข่ ไม่ว่าจะปลอกหุ้ม หุ้มหรือเปลี่ยนใหม่ การกวาดล้าง Related Products
Contact us