






 Languages
กระบอกสกรูทำอย่างไร?
คู่มือฉบับสมบูรณ์เกี่ยวกับการผลิตกระบอกสกรูและการควบคุมคุณภาพ
ตั้งแต่การเลือกวัสดุไปจนถึงการตรวจสอบขั้นสุดท้าย สิ่งที่กำหนดอายุการใช้งาน ความแม่นยำ และประสิทธิภาพของการฉีดขึ้นรูปหรือกระบอกสกรูอัดขึ้นรูปอย่างแท้จริง
รับใบเสนอราคาฟรีทันที
ประเด็นสำคัญ
กระบอกสกรูสองตัวที่มีเส้นผ่านศูนย์กลาง, L/D และอัตราส่วนกำลังอัดเท่ากันอาจมีอายุการใช้งานที่แตกต่างกันหลายเท่า ความแตกต่างที่เกิดขึ้นในการผลิต: วัสดุ การรักษาความร้อน ความแม่นยำในการตัดเฉือน การชุบแข็งพื้นผิว และการควบคุมคุณภาพ
วัสดุควรจับคู่กับเรซินและฟิลเลอร์ ไม่ใช่ตามรายการราคาเหล็กไนไตรด์, เหล็กหล่อแบบแรงเหวี่ยงประเภท Bimetallic, PM HSS, โลหะผสมนิกเกิล และทังสเตนคาร์ไบด์ ต่างก็แก้ปัญหาที่แตกต่างกัน
ทุกขั้นตอนการผลิตมีเอาต์พุตที่วัดได้เพียงรายการเดียวซึ่งจะต้องได้รับการตรวจสอบก่อนจัดส่ง — ความหนาแน่นของการตีขึ้นรูป ความลึกของไนไตรด์ ความกลมของรูเจาะ และระยะห่างระหว่างสกรูและลำกล้อง
ผู้ซื้อควรประเมินซัพพลายเออร์โดยเทียบกับรายการตรวจสอบคุณภาพที่เป็นลายลักษณ์อักษร ไม่ใช่เทียบกับรูปลักษณ์ภายนอก
1. เหตุใดคุณภาพการผลิตจึงมีความสำคัญ
กระบอกสกรูทำงานภายใต้อุณหภูมิสูง แรงดันสูง มีแรงเสียดทานต่อเนื่อง โดยมีเส้นผ่านศูนย์กลาง L/D และอัตราส่วนการอัดเท่ากัน ยังคงมีอายุการใช้งานที่แตกต่างกันหลายเท่า ข้อแตกต่างเกิดขึ้นในการผลิต:วัสดุการรักษาความร้อน ความแม่นยำของเครื่องจักร การชุบแข็งพื้นผิว และ
กระบอกสกรูคุณภาพสูงไม่ใช่เหล็กกล้ากลึงธรรมดา แต่เป็นส่วนประกอบที่มีความแม่นยำซึ่งผลิตผ่านห่วงโซ่ที่มีการควบคุมเป็นขั้นตอน ซึ่งแต่ละขั้นตอนมีเอาต์พุตที่วัดได้ ด้วยเหตุนี้จึงเชื่อถือได้ผู้ผลิตกระบอกสกรูคู่เผยแพร่ผังกระบวนการ รายงานการตรวจสอบ และใบรับรองวัสดุร่วมกัน สิ่งที่ซ่อนข้อมูลนี้มักจะเป็นราคาที่ใช้งานได้จนกว่าจะมีการเรียกร้องการรับประกันเท่านั้น
สำหรับคอมพาวนด์หรือเครื่องอัดรีด คุณภาพการผลิตของกระบอกสกรูคู่เป็นปัจจัยเดียวที่ควบคุมได้มากที่สุดในด้านสภาพพร้อมใช้งาน — และเป็นปัจจัยที่ใหญ่เป็นอันดับสองในด้านต้นทุนรวมในการเป็นเจ้าของตลอดอายุการใช้งาน (ประการแรกคือการเลือกใช้วัสดุ ซึ่งครอบคลุมอยู่ในส่วนที่ 2) การเลือกผู้ส่งออกกระบอกสกรู ไม่ว่าจะมาจากจีน อินเดีย ตุรกี หรือยุโรป ขึ้นอยู่กับว่าใครสามารถแสดงห่วงโซ่การควบคุมคุณภาพ ไม่ใช่แค่อ้างสิทธิ์เท่านั้น
*มุมมองของ PIPLL* ในฐานะผู้ส่งออกกระบอกสกรูแบบกำหนดเองและเป็นหนึ่งในผู้ส่งออกถังสกรูชั้นนำที่ให้บริการมากกว่า 30 ประเทศ PIPLL รู้ดีว่าคุณภาพการผลิตเป็นสิ่งที่ลูกค้าควรสามารถตรวจสอบได้ ไม่ใช่แค่เชื่อมั่นเท่านั้น นั่นเป็นเหตุผลว่าทำไมพีเพิลเอกสารการควบคุมคุณภาพเดินทางไปพร้อมกับการจัดส่งทุกครั้ง รวมถึงใบรับรองวัสดุ บันทึกความแข็ง การทดสอบพันธะชั้นโลหะคู่ และรายงานการเคลียร์สินค้า
2. การเลือกวัสดุ: ประตูคุณภาพแรก
การเลือกใช้วัสดุเป็นรากฐานสำคัญของอายุการใช้งานกระบอกสกรู วัสดุที่ไม่ถูกต้องอาจล้มเหลวได้แม้จะมีการตัดเฉือนที่ดีเยี่ยมก็ตาม ใช้ตารางด้านล่างเพื่อจับคู่การใช้งานกับวัสดุ
2.1 วัสดุสกรูทั่วไป
วัสดุสกรูทั่วไปประกอบด้วยเหล็กไนไตรดิ้ง (38CrMoAlA, SACM645) สำหรับสกรูอเนกประสงค์ เหล็กแม่พิมพ์สำหรับงานหนัก (SKD61 / H13) และเหล็กกล้าเครื่องมือ D2 / Cr12MoV สำหรับการต้านทานการเสียดสี สูงถึง PM HSS และตัวเลือกปลายคาร์ไบด์สำหรับกระบอกสกรูคู่ที่มีการเสียดสีมากที่สุด
2.2 วัสดุถังทั่วไป
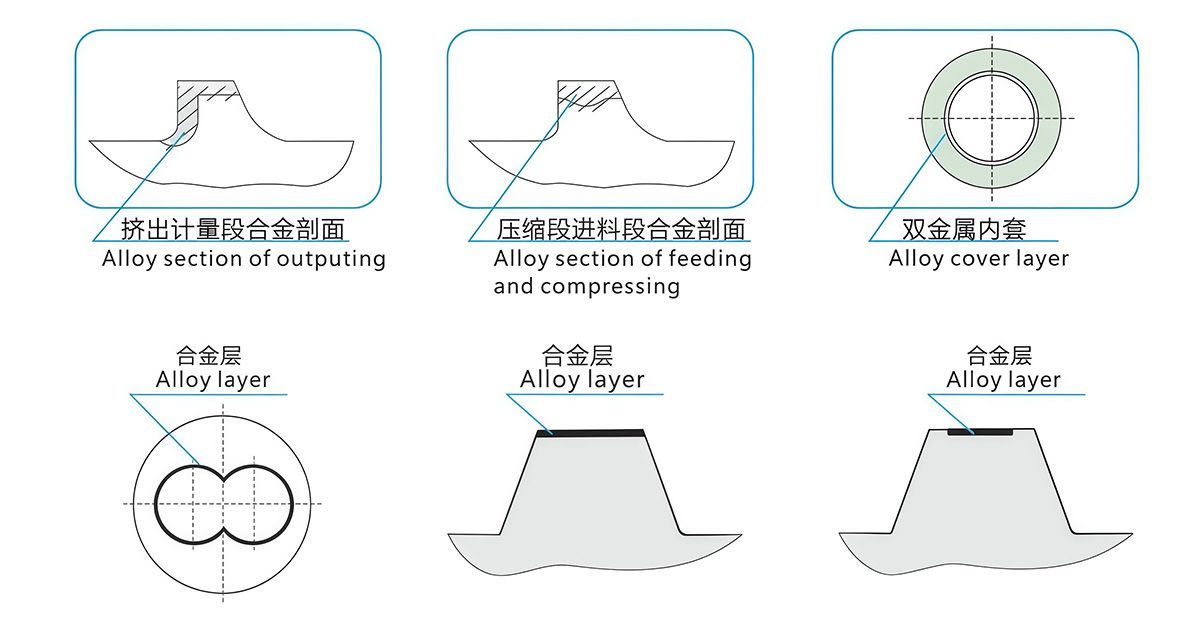
โดยทั่วไปแล้วช่องว่างของลำกล้องจะเป็นท่อเหล็กอัลลอยด์ที่หลอมร้อนหรือไนไตรด์สำหรับงานมาตรฐาน เจาะเหล็กแท่งปลอมและลับคมเพื่อการใช้งานที่มีแรงดันสูง ไปจนถึงท่อไลเนอร์หล่อแบบแรงเหวี่ยงแบบไบเมทัลลิก ซึ่งเป็นทางเลือกกระบอกสกรูไบเมทัลลิกที่ต้องการสำหรับเรซินที่เติมแก้วและแร่
2.3 การจับคู่วัสดุกับการใช้งาน
| วัสดุ/กระบวนการ | เหมาะสำหรับ | ข้อดี | ข้อจำกัด |
|---|---|---|---|
| เหล็กไนไตรด์ | PP, PE, PS, ABS, พลาสติกทั่วไปที่ยังไม่บรรจุ | ต้นทุนปานกลาง ความแข็งผิวดี | ความต้านทานจำกัดต่อปริมาณใยแก้วสูงและการกัดกร่อนที่รุนแรง |
| หล่อแบบแรงเหวี่ยง Bimetallic | เรซินที่เติมแก้วและเติมแร่ธาตุ | ชั้นทนการสึกหรอหนาอายุการใช้งานยาวนาน | ต้นทุนที่สูงขึ้น |
| ผงโลหะวิทยาเหล็กความเร็วสูง | ปริมาณสารตัวเติมสูง การสึกหรอสูง | ทนต่อการสึกหรอได้ดีเยี่ยม | ราคาแพงอาจเปราะได้ |
| โลหะผสมนิกเกิล | พีวีซี สารเติมแต่งที่มีฤทธิ์กัดกร่อน | ทนต่อการกัดกร่อนได้ดี | ต้นทุนที่สูงขึ้น ความต้องการการประมวลผลเฉพาะ |
| การเคลือบทังสเตนคาร์ไบด์ | การสึกหรอและการกัดกร่อนอย่างรุนแรง | มีความแข็งสูง ป้องกันได้ดี | ขึ้นอยู่กับกระบวนการ ไม่ใช่สากล |
2.4 ทางลัดการตัดสินใจระยะสั้น
วิธีลัด: เรซินสินค้าโภคภัณฑ์ที่ยังไม่ได้เติมจะเริ่มต้นด้วยสกรูไนไตรด์และกระบอกไนไตรด์ การเติมแก้วหรือแร่ที่ต่ำกว่า ~20% ต้องใช้สกรูไนไตรด์ที่มีกระบอกโลหะคู่ สารตัวเติมที่สูงกว่า ~20% หรือมีสารเติมแต่งที่มีฤทธิ์กัดกร่อน ให้ระบุกระบอกสกรูคู่โลหะคู่ที่มี PM HSS หรือส่วนประกอบสกรูปลายคาร์ไบด์
สิ่งสำคัญคือไม่ต้องเลือกวัสดุที่แพงที่สุด สิ่งสำคัญคือการเลือกวัสดุที่เหมาะกับเรซิน สารตัวเติม อุณหภูมิ และความเข้มข้นในการผลิต
2.5 ตระกูลวัสดุทั้งสี่กลุ่มสอดคล้องกับคำแนะนำของผู้ส่งออกกระบอกสกรูอย่างไร
คำถามทั่วไปจากลูกค้านักทบต้นรายใหม่คือ: ฉันควรใช้ตระกูลวัสดุใดในสี่กลุ่มที่เป็นมาตรฐาน ไม่มีคำตอบเดียว — เหล็กฐานที่เหมาะสม ไลเนอร์โลหะผสม และการปรับสภาพพื้นผิวขึ้นอยู่กับเรซิน สารตัวเติม เป้าหมายผลผลิต และแผนการบำรุงรักษา
ผู้ผลิตกระบอกสกรูคู่ที่เชื่อถือได้มักจะแนะนำตามลำดับ:
**เหล็กไนไตรดิงมาตรฐาน** หากใช้งานเป็นโพลิโอเลฟินเอนกประสงค์ ไม่กัดกร่อน มีการกัดกร่อนต่ำ
**ไบเมทัลลิกพร้อมไลเนอร์โลหะผสม Ni-base** หากหน้าที่เป็นสารหน่วงการติดไฟ มีฮาโลเจน หรือมีการกัดกร่อนเล็กน้อย
**วัสดุ Bimetallic พร้อมไลเนอร์ WC-Co** หากงานนี้มีฤทธิ์กัดกร่อนสูง (สารประกอบทางวิศวกรรมที่มีกระจกสูง, PP ที่เติมแร่ธาตุ, PA ที่เติมเซรามิก)
**PM HSS หรือเหล็กกล้าเครื่องมือ** หากงานนั้นเป็นงานระยะสั้นของโพลีเมอร์วิศวกรรมที่หลอมละลายสูง หรือหากมีการวางแผนการสร้างใหม่โดยใช้วงจรชีวิตที่ยาวนานขึ้น
ในการคอมพาวนด์ในโลกแห่งความเป็นจริง มากกว่า 70% ของการจัดส่งถังสกรูคู่สำหรับลูกค้าที่คอมพาวนด์นั้นเป็นโลหะคู่ ราคาพรีเมียมของโครงสร้างไนไตรด์จะถูกกู้คืนในปีแรกด้วยระยะเวลาการให้บริการที่นานขึ้น
*แนวปฏิบัติเกี่ยวกับวัสดุ PIPLL:* ผู้ส่งออกกระบอกสกรูอุตสาหกรรม เช่น PIPLL เผยแพร่โลหะผสมที่แนะนำสำหรับเรซินและฟิลเลอร์แต่ละชนิดผสมกัน ผู้ส่งออกกระบอกสกรูแบบกำหนดเองที่ปฏิเสธที่จะหารือเกี่ยวกับตัวเลือกโลหะผสมในการโทรครั้งแรก มักจะเป็นผู้ส่งออกที่มีการกำหนดราคาโดยไม่มีการสนับสนุนการรับประกันเท่านั้น ผู้ส่งออกถังสกรูชั้นนำจะอธิบายตัวเลือกโลหะผสมเสมอ ไม่เคยซ่อนมันไว้
3. กระบวนการผลิต: สกรูและบาร์เรลเคียงข้างกัน
ทั้งสกรูและกระบอกผ่านห่วงโซ่ที่มีการควบคุม แต่ละขั้นตอนมีผลลัพธ์ที่วัดได้ซึ่งจะต้องได้รับการตรวจสอบก่อนที่จะเริ่มต้นครั้งต่อไป
3.1 การผลิตสกรู — สิบขั้นตอน
| ขั้นตอน | กระบวนการ | วัตถุประสงค์ | คีย์คอนโทรลก่อนเดินหน้าต่อไป |
|---|---|---|---|
| 1 | การออกแบบและวิศวกรรม | กำหนดเรขาคณิตสำหรับการใช้งาน | พารามิเตอร์ที่ลงนามกับเรซินและข้อมูลเครื่องจักร |
| 2 | การตรวจสอบและตัดวัตถุดิบ | ยืนยันคุณภาพเหล็ก | องค์ประกอบทางเคมีและการตรวจสอบข้อบกพร่องภายใน |
| 3 | การตีหรือการกลิ้ง | ปรับปรุงการไหลและความหนาแน่นของเมล็ดข้าว | อัตราส่วนการตีและความสมบูรณ์ของอัลตราโซนิก |
| 4 | การตัดเฉือนหยาบ | สร้างโปรไฟล์พื้นฐาน | ค่าเผื่อการตัดเฉือนสำหรับการบำบัดความร้อนและการเจียร |
| 5 | การรักษาความร้อน | ปรับปรุงความแข็งและความเหนียว บรรเทาความเครียด | ความแข็ง โครงสร้างจุลภาค ความตรงหลังการรักษา |
| 6 | การตัดเฉือนกึ่งสำเร็จ | ขั้นตัด, ราก, ส่วนผสม, ตรวจสอบเบาะวงแหวน | ความแม่นยำของเรขาคณิตและสภาพพื้นผิว |
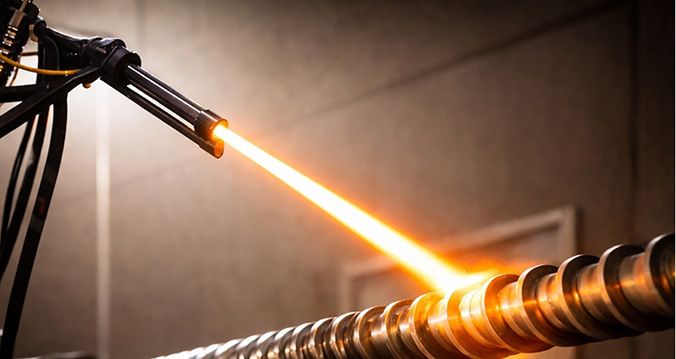
| 7 | การชุบแข็งพื้นผิว | ให้ความต้านทานการสึกหรอและการกัดกร่อน | ความลึกของชั้น ความแข็ง การยึดเกาะ |
| 8 | ขัดให้เสร็จ | ควบคุมเส้นผ่านศูนย์กลาง ความกว้างและความลึกของใบมีด ความหยาบ | ความทนทานต่อมิติและความขรุขระของพื้นผิว |
| 9 | ขัด | ลดการเสียดสีและการเกาะติดของวัสดุ | ความหยาบในช่องละลาย |
| 10 | การตรวจสอบขั้นสุดท้าย | ตรวจสอบสกรูที่เสร็จแล้ว | ขนาด ความแข็ง ความตรง ความลึกของไนไตรด์ แบบทดลอง |
พารามิเตอร์การออกแบบที่ขับเคลื่อนขั้นตอนที่ 1 และ 6 ประกอบด้วยเส้นผ่านศูนย์กลางของสกรู อัตราส่วน L/D อัตราส่วนกำลังอัด อัตราป้อน / การบีบอัด / ความยาวโซนการสูบจ่าย ระยะพิทช์และความลึก องค์ประกอบการผสม (หมุด แมดด็อก สิ่งกีดขวาง การผสมแบบกระจาย) การออกแบบวาล์วตรวจสอบหรือวาล์วกันกลับ และการจับคู่ปลายสกรู / หัวฉีด ตัวเลือกการรักษาพื้นผิวในขั้นตอนที่ 7 — ไนไตรด์, ฮาร์ดโครม, ทังสเตนคาร์ไบด์, HVOF, PVD, การเชื่อมพอกหน้าแข็ง หรือการเชื่อมโลหะผสม — ความต้านทานการสึกหรอตามการค้า ความต้านทานการกัดกร่อน และต้นทุนที่แตกต่างกัน
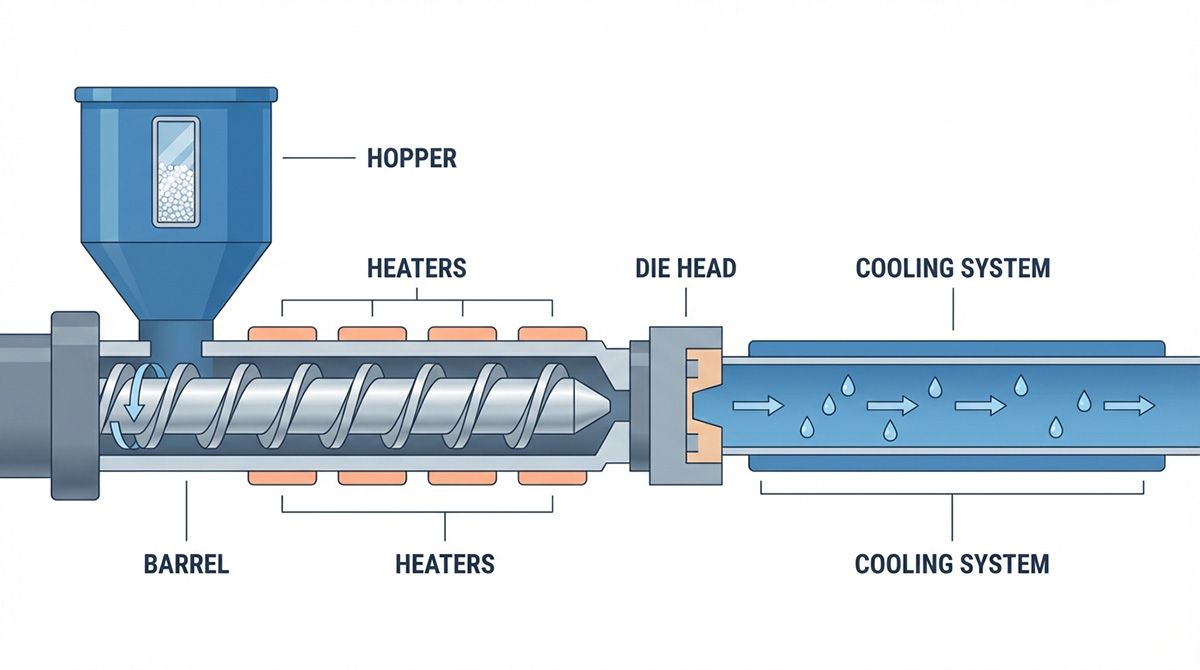
3.2 การผลิตบาร์เรล — เจ็ดขั้นตอน
| ขั้นตอน | กระบวนการ | วัตถุประสงค์ | คีย์คอนโทรลก่อนเดินหน้าต่อไป |
|---|---|---|---|
| 1 | การเตรียมวัสดุ | เลือกเหล็กแท่งที่ตรงตามความดันและหน้าที่การกัดกร่อน | ใบรับรองวัสดุและความสมบูรณ์ของเหล็กแท่ง |
| 2 | น่าเบื่อหยาบ | นำวัสดุออก เตรียมการประมวลผลต่อไป | ความตรงของรูเจาะและความหนาของผนัง |
| 3 | การหล่อแบบแรงเหวี่ยง Bimetallic | ฟิวส์ชั้นโลหะผสมเข้ากับผนังด้านใน | ความหนาของชั้น แรงยึดเกาะ ไม่มีช่องว่าง |
| 4 | การรักษาความร้อน | ทำให้ลำกล้องมั่นคงขึ้น ปรับปรุงคุณสมบัติทางกล | การควบคุมความผิดเพี้ยนหลังการรักษา |
| 5 | จบการน่าเบื่อและการขัดเกลา | บรรลุเรขาคณิตภายในขั้นสุดท้าย | ความทนทานต่อ ID ความกลม ความหยาบ ความร่วมศูนย์ |
| 6 | จับเจ่า, ด้าย, เครื่องจักรกล, ป้อนคอ | กลึงกระบอกเข้ากับอินเทอร์เฟซบรรทัด | ขนาดอินเทอร์เฟซและความเรียบของพื้นผิว |
| 7 | การประกอบและการตรวจสอบขั้นสุดท้าย | ตรวจสอบความพอดีก่อนจัดส่ง | ระยะห่างและพอดีกับสกรู |
ขั้นตอนที่ 5 ต้องการการควบคุมพิกัดความเผื่อเส้นผ่านศูนย์กลางภายใน ความกลม ความตรง ความหยาบของพื้นผิว และศูนย์กลางร่วมกับหน้าแปลนอย่างเข้มงวด ขั้นตอนที่ 6 ครอบคลุมถึงหน้าแปลน ช่องป้อนอาหาร รูเทอร์โมคัปเปิล และพื้นผิวแถบตัวทำความร้อน ข้อผิดพลาดของอินเทอร์เฟซทำให้เกิดปัญหาในการติดตั้งและการควบคุมอุณหภูมิ สำหรับการบริการที่ทนทานต่อการสึกหรอ ขั้นตอนที่ 3 วางผงโลหะผสมไว้ในถัง จากนั้นหมุนและให้ความร้อนเพื่อให้โลหะผสมละลายและยึดติดกับผนังด้านใน
4. การรักษาพื้นผิวและการใช้งาน
การรักษาพื้นผิวเป็นค่าอ้างอิงทางอุตสาหกรรมของซัพพลายเออร์ ยืนยันข้อกำหนดขั้นสุดท้ายกับตัวเลขที่รูปวาดของซัพพลายเออร์เสมอก่อนที่เครื่องจักรจะยืนยัน ไม่มีการรักษาใดที่เหมาะกับทุกการใช้งาน — ทางเลือกที่เหมาะสมขึ้นอยู่กับเรซินและฟิลเลอร์
การบำบัดทั่วไป ได้แก่ การทำไนไตรดิ้ง (ความลึกตัวเรือนประมาณ 0.4–0.7 มม.) สำหรับงานทั่วไป เฟอร์ริติกไนโตรคาร์บูไรซิ่ง คาร์ไบด์หล่อแบบไบเมทัลลิกสำหรับพลาสติกที่มีตัวเติมสูงสำหรับสารประกอบที่มีฤทธิ์กัดกร่อน รวมถึงความทนทานต่อการกัดกร่อนของโลหะไบเมทัลลิกสำหรับการใช้งานกระบอกสกรูคู่ที่ยากที่สุด
5. จุดควบคุมคุณภาพที่สำคัญ
เมื่อประเมินซัพพลายเออร์กระบอกสกรู อย่าเน้นเพียงรูปลักษณ์ภายนอกเท่านั้น ตรวจสอบรายการด้านล่าง
5.A — การตรวจสอบการควบคุมคุณภาพที่สำคัญสิบสี่ครั้งสำหรับการสั่งซื้อกระบอกสกรู
เมื่อประเมินซัพพลายเออร์กระบอกสกรู — รวมถึงผู้ผลิตกระบอกสกรูและผู้ส่งออกโรงงานกระบอกสกรู — อย่ามุ่งเน้นไปที่รูปลักษณ์ภายนอกเท่านั้น การตรวจสอบสิบสี่รายการด้านล่างนี้คือรายการตรวจสอบการทำงานที่ PIPLL ใช้กับการขนส่งกระบอกสกรูคู่ไบเมทัลลิกทุกครั้งก่อนออกจากโรงงาน และผู้ผลิตกระบอกสกรูคู่ที่น่าเชื่อถือที่สุดจะเสนอให้แบ่งปันรายงานเบื้องหลังตามคำขอ:
1. ใบรับรององค์ประกอบทางเคมี—ยืนยันเกรดเหล็กที่จัดหาจริง (ใบรับรองโรงงาน
-
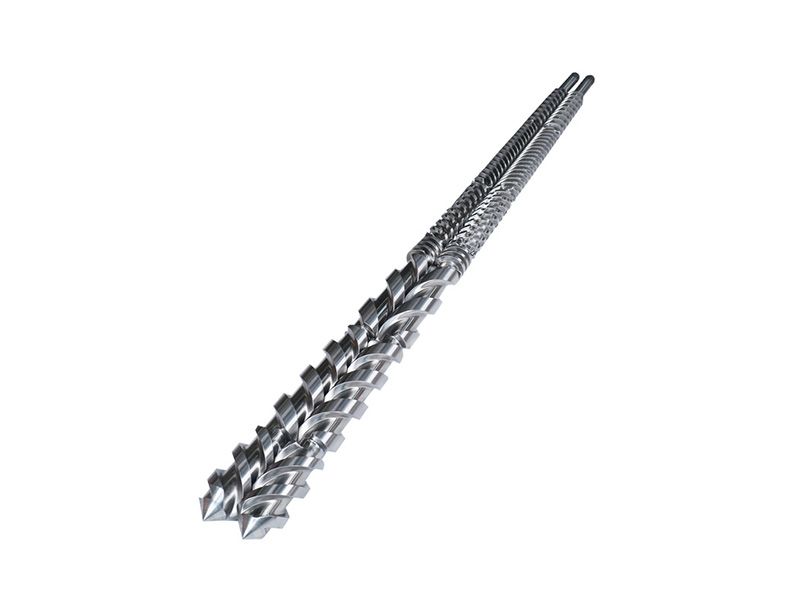
Plastic Polymer Compounding Parallell Twin Screw Barrel
-
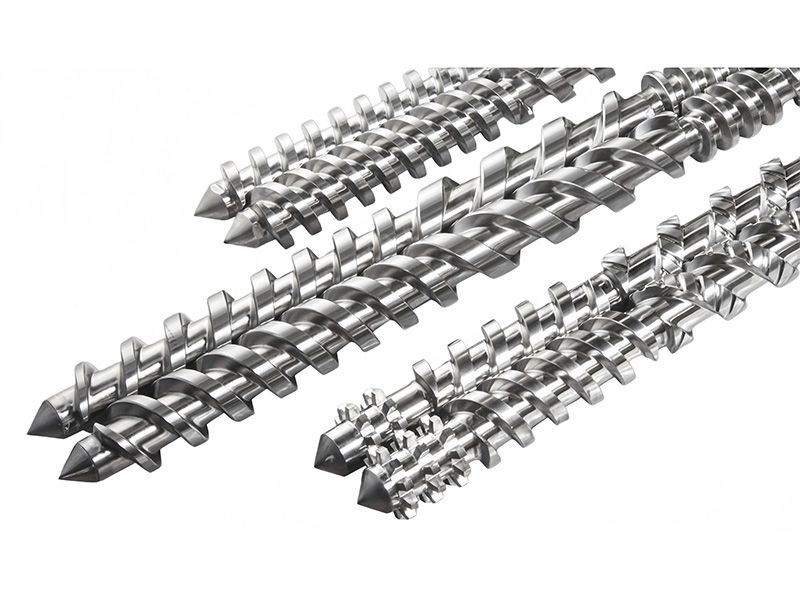
Battenfeld-Cincinnati twinEX Counter-Rotating Parallel Twin Screw Barrel
-
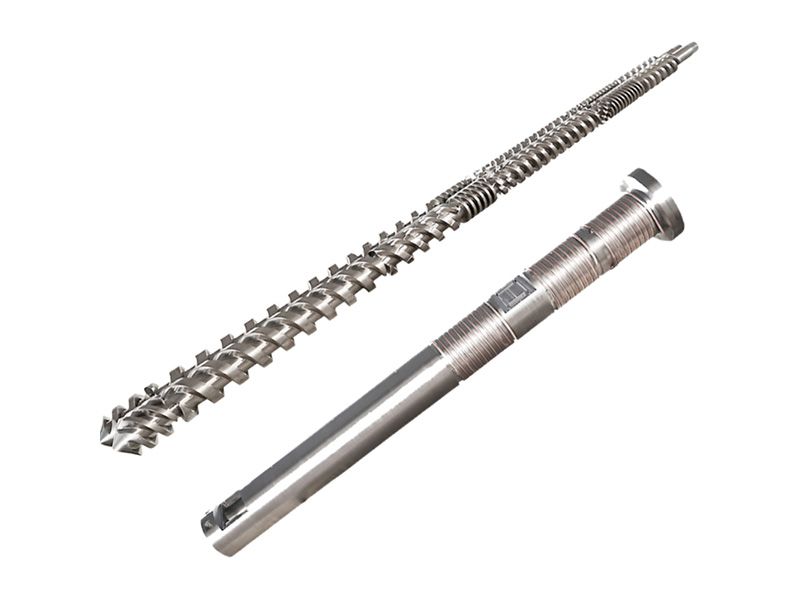
BAUSANO MD Counter-Rotating Parallel Twin Screw Barrel
-
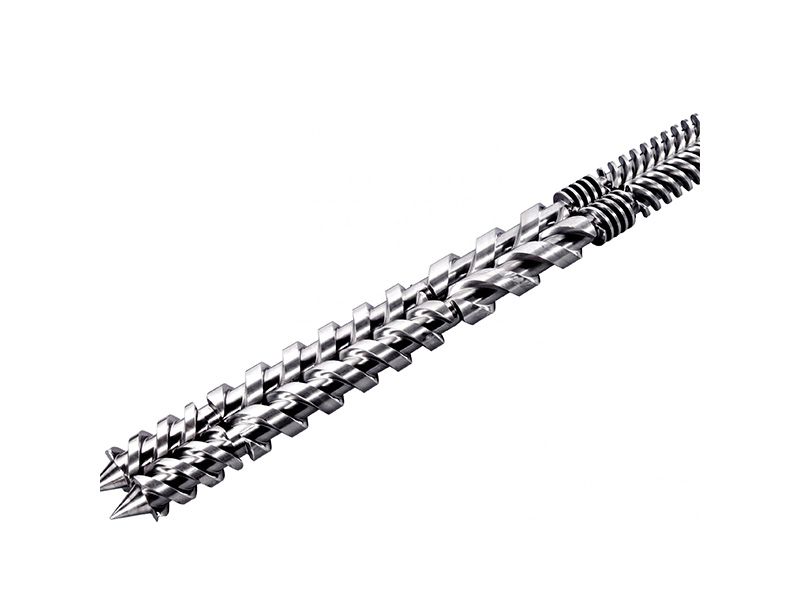
KABRA(Kabra Extrusion Technik)Counter-Rotating Parallel Twin Screw Barrel
-
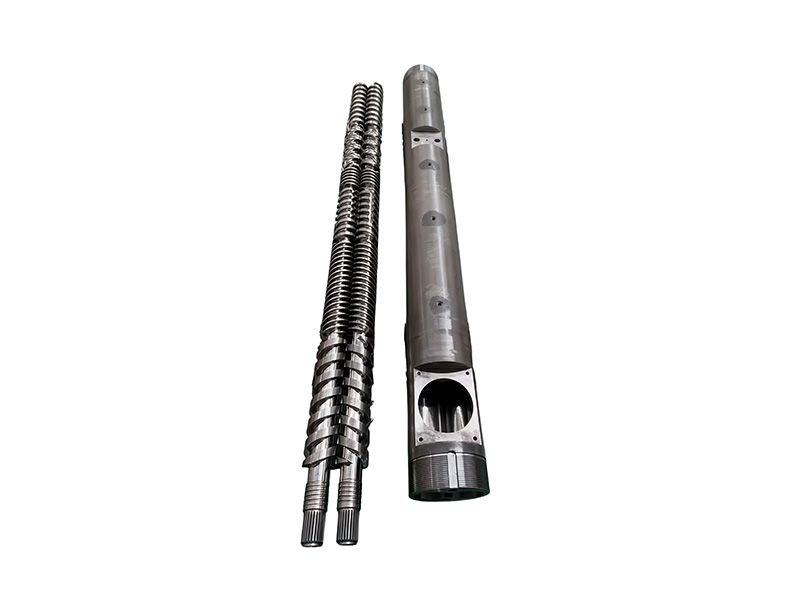
KRAUSS MAFFEI KMD Counter-Rotating Parallel Twin Screw Barrel
-
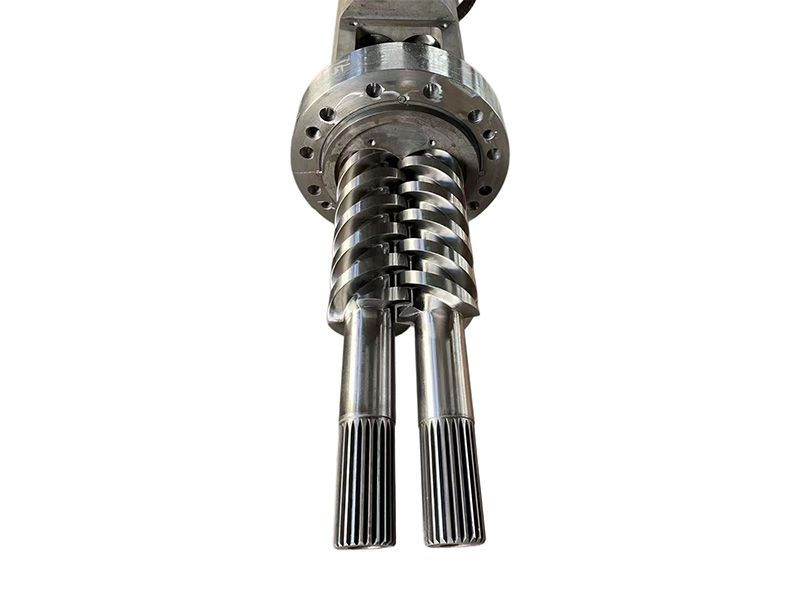
LUIGI BANDERA 2B HTS Counter-Rotating Parallel Twin Screw Barrel
-
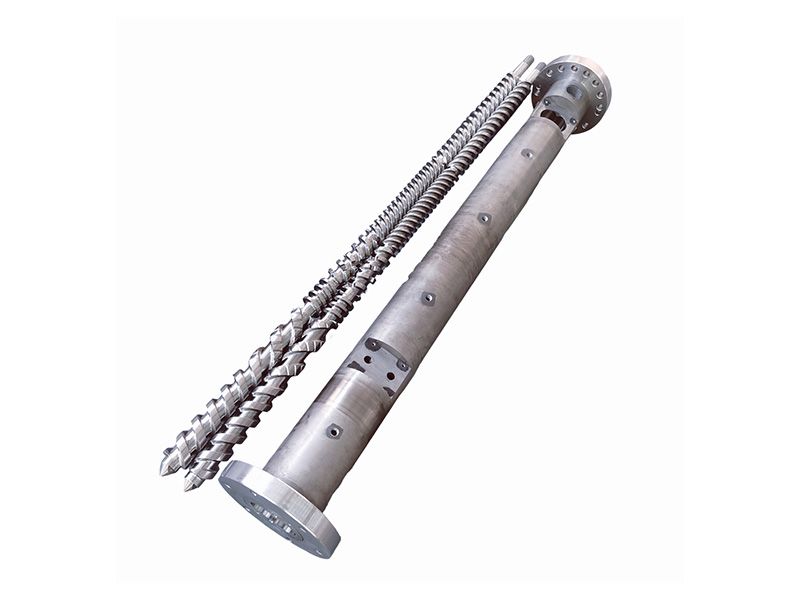
MIKROSAN MCV Counter-Rotating Parallel Twin Screw Barrel
-
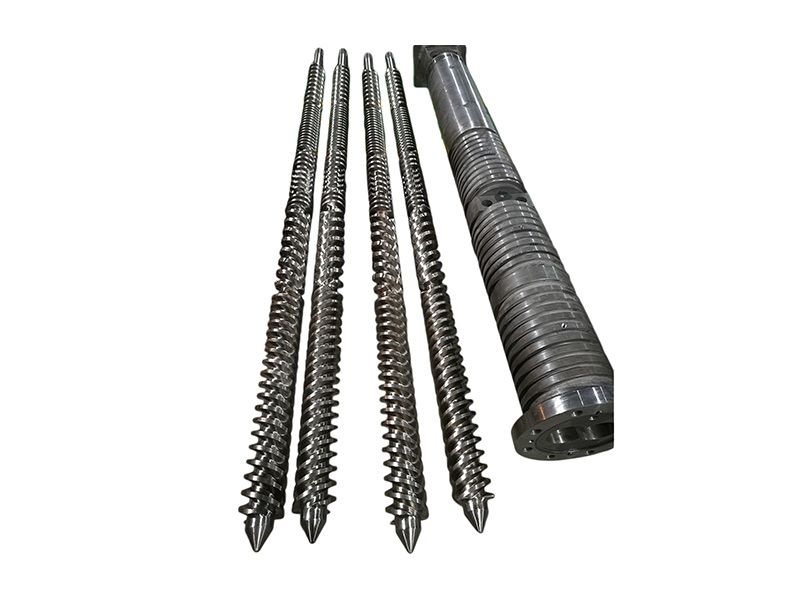
THEYSOHN XTS Counter-Rotating Parallel Twin Screw Barrel
-
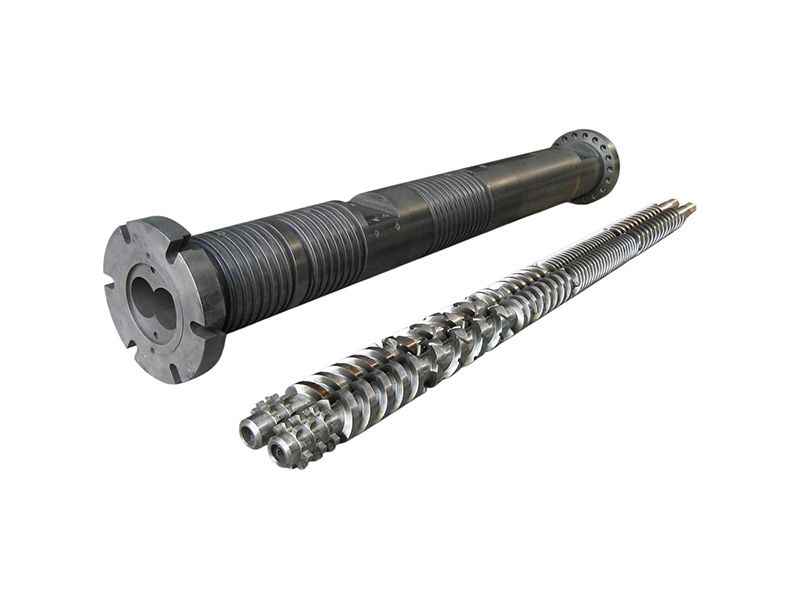
Weber DS Counter-Rotating Parallel Twin Screw Barrel