Languages
ภายในถังสกรูคู่: พลาสติกรีไซเคิลได้รับการออกแบบทางวิศวกรรมใหม่อย่างไร
คู่มือปฏิบัติว่าเกล็ดหลังผู้บริโภคกลายมาเป็นเม็ดเกรดข้อมูลจำเพาะได้อย่างไร และเหตุใดชุดประกอบกระบอกสกรูจึงตัดสินใจว่าสายการผลิตจะสร้างรายได้หรือไม่
การรีไซเคิลหลังผู้บริโภค · กระบอกสกรูคู่ทรงกรวย · การป้องกันการสึกหรอ · คุณภาพเม็ด
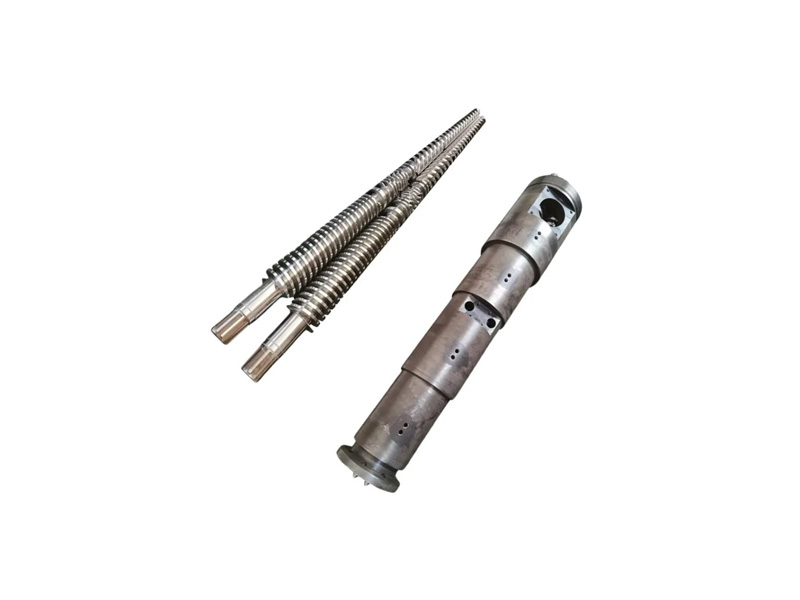
กระบอกสกรูคู่ขนาน
รูปทรงเรขาคณิตทางเลือก และเหตุผลที่ถังทรงกรวยมีบทบาทในการรีไซเคิล
จากก้อนฟางไปจนถึงเม็ด: ตำแหน่งที่รับภาระทางเทคนิค
สายการผลิตการรีไซเคิลหลังผู้บริโภคเป็นลำดับขั้นตอนการปรับสภาพและการแปลงสภาพ ส่วนใหญ่จะเตรียมวัตถุดิบ มีเพียงคนเดียวเท่านั้นที่ต้องแปลงมัน
- การเรียงลำดับ– วัสดุแยกจากตระกูลโพลีเมอร์
- ซักผ้า– กำจัดสารตกค้างอินทรีย์และอนินทรีย์
- ทำลายเอกสาร– เกล็ดที่มีขนาดสม่ำเสมอและควบคุมได้
- การอบแห้ง– ความชื้นลดลงจนถึงข้อกำหนดที่เหมาะสมสำหรับการแปรรูปโลหะหลอม
- การอัดขึ้นรูป– อัดเกล็ด ไล่ก๊าซ ละลาย ทำให้เป็นเนื้อเดียวกัน และกดผ่านแม่พิมพ์
- การอัดเป็นก้อน– ระบายความร้อนด้วยน้ำแล้วตัดเป็นเม็ด
- การบดอัดที่ไม่สมบูรณ์ → ช่องว่างภายในที่ลดความหนาแน่นรวม
- การผสมไม่เพียงพอ → เส้นสีและละลายความไม่เป็นเนื้อเดียวกัน
- สารระเหยที่ตกค้าง → ฟองอากาศบนชิ้นส่วนที่เสร็จแล้ว
- การบริโภคอาหารรูปทรงแบบขนานจะเริ่มอดอาหารเมื่อความหนาแน่นรวมของเกล็ดลดลงต่ำกว่าประมาณ 0.4 กก./ลิตร รูปทรงกรวยที่ระบุอย่างถูกต้องช่วยให้ป้อนได้ที่ 0.2 กก./ลิตรหรือต่ำกว่า
- แรงดันปลายตายการใช้งานที่ต้องการแรงดันปลายดายสูง — เม็ดหนาแน่นที่ปริมาณงานสูง — ได้รับประโยชน์จากการสร้างแรงดันตามธรรมชาติของรูปทรงกรวย
- พลังงาน.แรงดันเดียวกันนี้ถูกสร้างขึ้นโดยป้อนพลังงานจำเพาะที่ต่ำกว่า หลีกเลี่ยงไดรฟ์ที่หนักกว่าและระบบทำความร้อนที่ใหญ่ขึ้น
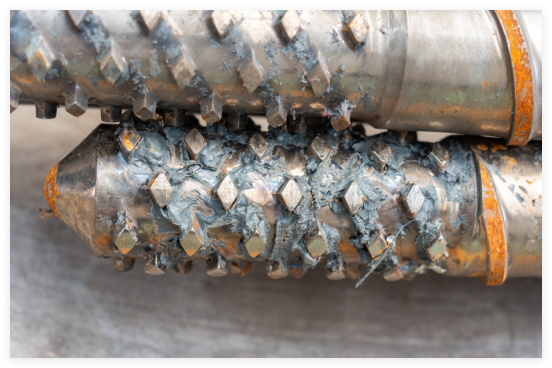
- การปนเปื้อนที่ตกค้างแม้หลังจากการซัก เกล็ดก็ยังยังคงมีเส้นใยกระดาษ อะลูมิเนียม แก้วละเอียด และฝุ่นแร่อยู่ เมื่อโพลีเมอร์หลอมละลาย สารเหล่านี้จะกลายเป็นสารกัดกร่อนแข็ง ซึ่งทำหน้าที่เจาะกระบอกเหมือนสารประกอบขัดอย่างต่อเนื่อง
- ละลายความไม่เป็นเนื้อเดียวกันเกรดผสมที่มีความหนืดและประวัติความร้อนที่แตกต่างกันจะทำให้การหลอมละลายไม่สม่ำเสมอ ส่งผลให้การขันสกรูมีแรงเฉือนและแรงดันที่ผันผวน
- สารตกค้างที่ระเหยและมีฤทธิ์กัดกร่อนน้ำมันสำหรับอาหาร สารทำความสะอาด และส่วนประกอบของเครื่องดื่มจะสร้างผลพลอยได้ที่เป็นกรดและออกซิเดชันที่อุณหภูมิการผลิต โจมตีพื้นผิวไนไตรด์ก่อนที่จะพิจารณาการเสียดสีทางกลด้วยซ้ำ
- แกนสกรูฟอร์จความต้านทานต่อความเมื่อยล้าที่สูงขึ้นและความต้านทานต่อแรงกระแทกสำหรับแรงบิดที่พุ่งสูงขึ้นทำให้เกิดการป้อนที่ผิดปกติ
- เที่ยวบินฟีดที่ลึกยิ่งขึ้นปริมาณการบริโภคที่มีปริมาตรมากขึ้นในส่วนฟีด เกล็ดที่มีความหนาแน่นต่ำจึงถูกดึงเข้าไปในช่องแทนที่จะขี่บน OD ของเที่ยวบิน
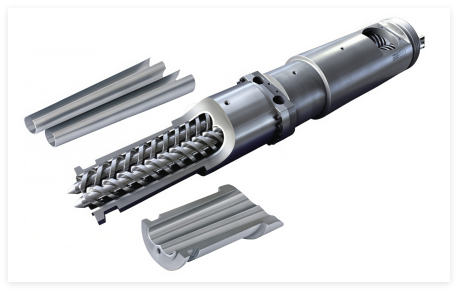
- ซับในเจาะที่ทนต่อการสึกหรอการปรับเปลี่ยนที่เป็นผลสืบเนื่องที่สุดเพียงครั้งเดียว — กล่าวถึงในหัวข้อถัดไป
- การระบายอากาศแบบสุญญากาศฟีดรีไซเคิลจะกักเก็บสารระเหยและความชื้นได้มากขึ้น ซึ่งจะต้องกำจัดออก ณ จุดที่กำหนดก่อนส่วนการสูบจ่าย ตำแหน่งช่องระบายอากาศและหน้าที่ของปั๊มสุญญากาศระบุไว้กับกระบอกปืน ไม่ได้ดัดแปลงเพิ่มเติม
ความไร้ประสิทธิภาพใดๆ ในชุดประกอบกระบอกสกรูจะแสดงขึ้นในเพลเลตที่เสร็จแล้ว ไม่ใช่ที่อื่น:
กลับยังถือ การประกอบที่มีการกำหนดไว้อย่างดีจะดูดซับความแปรปรวนต้นน้ำในระดับที่มีนัยสำคัญในการจ่ายเกล็ด ดังนั้นการลงทุนจึงตอบแทนคืนทั่วทั้งสายการผลิต แทนที่จะจ่ายไปที่เครื่องอัดรีดเพียงอย่างเดียว
เหตุใดรูปทรงทรงกรวยจึงเป็นมาตรฐานสำหรับวัตถุดิบตั้งต้นรีไซเคิล
เม็ดบริสุทธิ์จะมาถึงคอป้อนอาหารในลักษณะของแข็งที่มีความหนาแน่นสูงสม่ำเสมอ เกล็ดรีไซเคิลไม่ได้ มีรูปทรงไม่สม่ำเสมอ มีความหนาแน่นรวมต่ำกว่า และไม่สอดคล้องกันในพฤติกรรมการหลอม — ดังนั้นสกรูจึงต้องจับวัตถุดิบตั้งต้นอย่างแข็งขัน แทนที่จะแค่ขนย้ายเท่านั้น
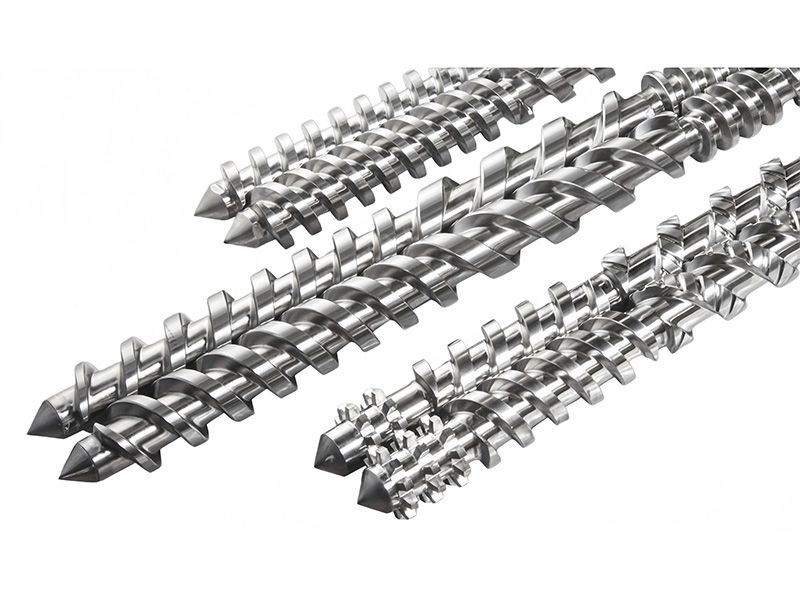
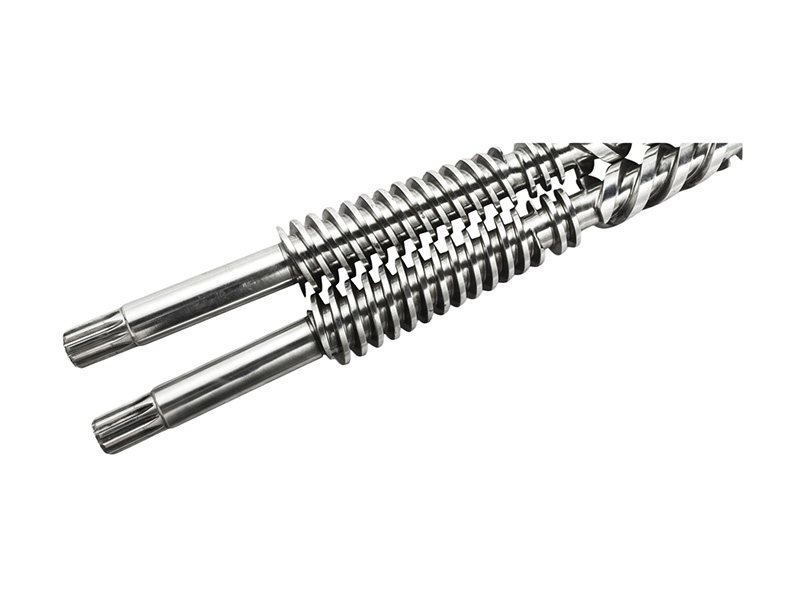
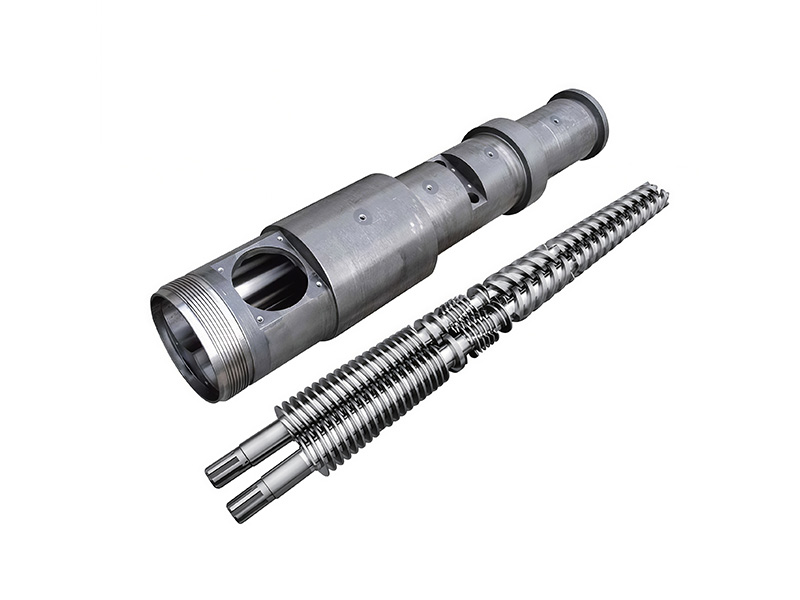
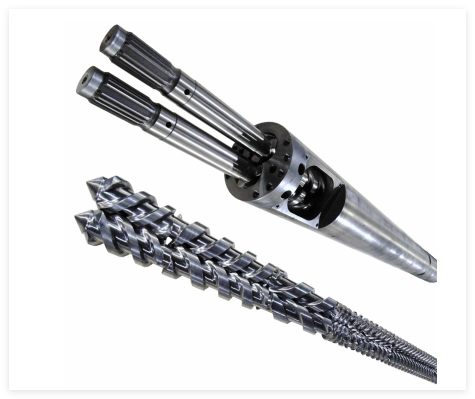
กกระบอกสกรูคู่ทรงกรวยแก้สิ่งนี้ในเชิงเรขาคณิต เมื่อสกรูเรียวไปทางปลายดาย ปริมาตรระหว่างแผ่นขั้นบันไดจะลดลงเรื่อยๆ ดังนั้นเกล็ดที่หลวมจึงถูกบีบอัดจนกลายเป็นของเหลวที่หลอมละลายอย่างหนาแน่นและไร้ช่องว่างโดยไม่ต้องอดอาหารหรือทำให้เกิดรูปทรงเรขาคณิตที่ขนานกันเพิ่มขึ้น
| เรขาคณิต | ปริมาณการป้อนอาหารบนเกล็ดที่มีความหนาแน่นต่ำ | เกณฑ์การอดอาหาร | การสร้างแรงดันแบบ Die-end | หน้าที่รีไซเคิลโดยทั่วไป |
|---|---|---|---|---|
| แฝดทรงกรวย | ยอดเยี่ยม | ประมาณ 0.2 กก./ลิตร หรือต่ำกว่า | แข็งแรงเป็นธรรมชาติ | ทางเลือกมาตรฐาน |
| แฝดขนาน | จำกัด | mut0.4กก./ลิตร | ต้องการพลังขับเคลื่อนที่มากขึ้น | การผสมแบบทบต้น บริสุทธิ์ และแบบแห้ง |
การอัดเม็ดเริ่มต้นด้วยคุณภาพการหลอมละลาย
เส้นที่ออกจากแม่พิมพ์จะถูกระบายความร้อนด้วยน้ำและตัดด้วยเครื่องตัดแบบโรตารี่ คุณภาพการตัดและรูปร่างของเม็ดขึ้นอยู่กับความสม่ำเสมอของสารหลอมที่แม่พิมพ์ การหลอมที่เป็นเนื้อเดียวกันและไร้ช่องว่างช่วยปรับปรุงคุณภาพการตัดและลดค่าละเอียด ซึ่งส่งผลให้ความหนาแน่นรวมและคุณภาพการจัดการเพิ่มขึ้น ที่หน้ากระบอกสกรูคู่ทรงกรวยอัดเป็นก้อนเอกสารการกำหนดค่า PIPLL ระบุสำหรับเม็ดรีไซเคิลเกรดข้อมูลจำเพาะ
เหตุใดวัตถุดิบที่รีไซเคิลจึงทำให้ฮาร์ดแวร์สึกหรอเร็วขึ้น
กกระบอกสกรูในสายการผลิตผสมพีวีซีบริสุทธิ์มักจะหมดอายุการใช้งานภายในห้าถึงเจ็ดปี ในสายผลิตภัณฑ์วัตถุดิบรีไซเคิลที่มีปริมาณงานเทียบเคียง ตัวเลขดังกล่าวอาจลดลงครึ่งหนึ่งหรือแย่กว่านั้น กลไกทั้งสามทำหน้าที่ร่วมกัน
การปรับเปลี่ยนการออกแบบโดยเฉพาะสำหรับหน้าที่รีไซเคิล
กกระบอกสกรูคู่ทรงกรวยวัสดุรีไซเคิลปรับให้เหมาะสมสำหรับ PVC หรือ PE บริสุทธิ์ไม่ใช่เครื่องมือที่เหมาะสมสำหรับสายการผลิตรีไซเคิล การปรับเปลี่ยนสี่เรื่องมีความสำคัญ
PIPLL เผยแพร่ข้อกำหนด ตระกูลเรซิน และช่วงปริมาณงานสำหรับการกำหนดค่านี้บนกระบอกสกรูคู่ทรงกรวยวัสดุรีไซเคิล. กรณีที่มีการเติมแคลเซียมสูงที่เกี่ยวข้องอย่างใกล้ชิด — การใส่แคลเซียมในปริมาณมาก, WPC และ SPC — ได้รับการบันทึกไว้ในเอกสารกระบอกสกรูคู่ทรงกรวยโพลีเมอร์บรรจุสูง.
ไบเมทัลลิกหรือไนไตรด์: การตัดสินใจเรื่องการป้องกันการสึกหรอ
เทคโนโลยีซับในสองชนิดครองตลาด และโปรไฟล์ต้นทุนและอายุการใช้งานแตกต่างกันอย่างมาก
| เกณฑ์ | ไนไตรด์ | ไบเมทัลลิก |
|---|---|---|
| การก่อสร้าง | การชุบแข็งด้วยเทอร์โมเคมี ความลึกไม่เกินมิลลิเมตร | Ni-Fe-Cr-B หรือโลหะผสมที่อุดมด้วยโคบอลต์ 2–3 มม. หลอมรวมกับเหล็กกล้า |
| ความแข็งผิว | โดยทั่วไป 900–1,000 HV ลดลงตามความลึก | สูงกว่า 60 HRC ผ่านความลึกของโลหะผสมทั้งหมด |
| ทนต่อการขัดถู | เพียงพอสำหรับโพลีเมอร์ที่ไม่ได้บรรจุที่สะอาด | มากกว่าไนไตรด์หลายเท่า |
| ต้นทุนเริ่มต้น | ลดลง 40–50% สำหรับชุดประกอบทรงกรวยขนาด 65 มม. ที่เทียบเท่ากัน | สูงกว่า |
| หน้าที่ที่ดีที่สุด | Virgin PVC, PE บริสุทธิ์, โพลีเมอร์ที่ไม่ได้บรรจุที่สะอาด | เติมแก้ว เติมแร่ธาตุ รีไซเคิลหลังผู้บริโภค |
สำหรับหน้าที่ Virgin-PVC หรือ Virgin-PE ไนไตรดิ้งเป็นทางเลือกทางเศรษฐกิจ: ต้นทุนเริ่มต้นที่ต่ำกว่าและต้นทุนบริการต่อปีที่ยอมรับได้ สำหรับหน้าที่การรีไซเคิลที่เติมแก้ว เติมแร่ หรือหลังผู้บริโภค ส่วนต่างต้นทุนการดำเนินงานเอื้อต่อการก่อสร้างโลหะคู่แม้จะใช้ค่าใช้จ่ายสูงกว่าก็ตาม โดยทั่วไปการประกอบโลหะคู่จะมีอายุการใช้งานยาวนานกว่าไนไตรด์หนึ่งคูณสองถึงสาม ซึ่งจะทำให้การคำนวณต้นทุนต่อปีกลับคืนอย่างเด็ดขาด