Languages
คู่มือทางวิศวกรรมสำหรับสกรูและบาร์เรลชนิดไบเมทัลลิก: โลหะวิทยา การเลือกโลหะผสม ความเข้ากันได้ของโพลีเมอร์ และการวิเคราะห์ TCO ตลอดอายุการใช้งาน
1. บทสรุปผู้บริหารและภาพรวมโลหะวิทยา
การเติบโตอย่างรวดเร็วของเทอร์โมพลาสติกเชิงวิศวกรรมประสิทธิภาพสูง เช่น PA66 ที่เสริมด้วยเส้นใยแก้ว 30%–50%, สารประกอบ PBT/PET, สารหน่วงการติดไฟที่ปราศจากฮาโลเจน (HFFR) และโพลีเมอร์ที่มีอุณหภูมิสูงพิเศษ เช่น PEEK, LCP และ PEI ได้เปิดโปงขีดจำกัดด้านประสิทธิภาพของเหล็กไนไตรด์ทั่วไป
ส่วนประกอบไนไตรด์มาตรฐาน (เช่น 38CrMoAlA / SACM645) มีชั้นแข็งผิวบาง (ลึก 0.4–0.7 มม., HV 850–950) ในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อนหรือกัดกร่อน ชั้นบางๆ นี้จะสึกหรอภายใน 2 ถึง 6 เดือนของการทำงานต่อเนื่อง เมื่อแตกร้าว วัสดุซับสเตรตที่อ่อนนุ่ม (HRC 28–32) จะสลายตัวอย่างรวดเร็ว นำไปสู่การสูญเสียขนาดอย่างรุนแรง การปนเปื้อนของผลิตภัณฑ์ และเวลาหยุดทำงานที่ไม่ได้กำหนดไว้ซึ่งมีค่าใช้จ่ายสูง
ไบเมทัลลิกเทคโนโลยีแก้ไขปัญหานี้โดยการประสานโลหะวิทยากับชั้นโลหะผสมที่มีความหนา (1.5–2.5 มม.) ซึ่งมีความทนทานต่อการสึกหรอและการกัดกร่อนสูงบนพื้นผิวเหล็กที่ทนทานและทนต่อแรงกระแทก โครงสร้างคอมโพสิตนี้ให้ความทนทานต่อการสึกหรอเป็นพิเศษในขณะที่ยังคงความแข็งแกร่งของโครงสร้างไว้
3. การวิเคราะห์ทางเคมีและโลหะวิทยาของระบบโลหะผสม Bimetallic หลักสี่ระบบ
การเลือกโลหะผสมไบเมทัลลิกที่เหมาะสมที่สุดนั้นจำเป็นต้องจับคู่โครงสร้างจุลภาคและองค์ประกอบทางเคมีของวัสดุให้ตรงกับสภาวะการสึกหรอและการกัดกร่อนเฉพาะของกระบวนการแปรรูป
| ระบบอัลลอยด์เมทริกซ์ | ช่วงความแข็ง | ความต้านทานต่อการขัดถู | ความต้านทานการกัดกร่อน | แกนโลหะผสมและโครงสร้างจุลภาค | แอปพลิเคชันการประมวลผลทั่วไป |
|---|---|---|---|---|---|
| โลหะผสม Fe-Base (เหล็กเมทริกซ์) | เหล็กแผ่นรีดร้อน 58 – 64 | ★★★☆☆ | ★★☆☆☆ | เมทริกซ์ Fe-Cr-C เสริมด้วยโครเมียมคาร์ไบด์ปฐมภูมิ (Cr7ค3). คุ้มค่าอย่างยิ่งสำหรับสภาพแวดล้อมที่มีการสึกหรอปานกลางและไม่กัดกร่อน | พลาสติกสินค้าโภคภัณฑ์ทั่วไป (PP, PE, PS) ที่มีแร่หรือตัวเติมแก้ว <15% |
| โลหะผสม Ni-Base (นิกเกิลเมทริกซ์) | เหล็กแผ่นรีดร้อน 52 – 58 | ★★★★☆ | ★★★★★ | เมทริกซ์ Ni-Cr-B-Si ที่มีบอไรด์และนิกเกิลซิลิไซด์ ทนทานต่อการกัดกร่อนของกรดและสารเคมีได้ดีเยี่ยม | พลาสติกที่มีฤทธิ์กัดกร่อน: PVC ชนิดแข็ง, CPVC, ฟลูออโรโพลีเมอร์ (PVDF), เรซินทนไฟ |
| โลหะผสมโคเบส (Stellite Matrix) | เหล็กแผ่นรีดร้อน 46 – 52 | ★★★☆☆ | ★★★★★ | เมทริกซ์ Co-Cr-W ให้ความแข็งสีแดงจากความร้อนสูงถึง 650°C และทนทานต่อการกัดกร่อนของก๊าซ | เรซินวิศวกรรมอุณหภูมิสูง: LCP, PEEK, PEI, PPS ประมวลผลที่อุณหภูมิสูงกว่า 350°C |
| ทังสเตนคาร์ไบด์ (คอมโพสิต WC) | เหล็กแผ่นรีดร้อน 62 – 68 | ★★★★★ | ★★★★☆ | ทังสเตนคาร์ไบด์เกรดไมโคร 60%–85% (WC/W2C) อนุภาคที่ฝังอยู่ในเมทริกซ์ Ni-Cr ที่แข็งแกร่ง การป้องกันการสึกหรอขั้นสูงสุด | การเสียดสีขั้นรุนแรง: 30%–50%+ PA66 ที่เติมแก้ว, คาร์บอนไฟเบอร์, สารประกอบเซรามิก |
4. เมทริกซ์การคัดเลือกเรซินโพลีเมอร์ไปจนถึงโลหะวิทยาที่ครอบคลุม
การจับคู่คู่โลหะวิทยาของสกรูและบาร์เรลที่ถูกต้องกับเกรดเรซินที่ผ่านกระบวนการจะช่วยป้องกันการสึกหรอก่อนเวลาอันควร และรับประกันอายุการใช้งานของอุปกรณ์ที่คาดการณ์ได้
| หมวดเรซิน | ตัวอย่างสารประกอบโพลีเมอร์ | แนะนำสกรูโลหะผสม | แนะนำโลหะผสมบาร์เรล | ตัวคูณอายุขัยที่คาดหวัง |
|---|---|---|---|---|
| เรซินสินค้าโภคภัณฑ์ที่ยังไม่ได้เติม | PP, PE, PS, ABS, เรซิน PET | เหล็กไนไตรด์มาตรฐาน (38CrMoAlA / SACM645) | เหล็กไนไตรด์มาตรฐาน (38CrMoAlA / SACM645) | 1.0× (พื้นฐาน 12–18 Mos) |
| เสริมใยแก้วต่ำ/กลาง | PA6/66 + 15% GF, PBT + 15% GF | Screw Flight PTA หุ้มด้วยโลหะผสม Fe-Base / Ni-Base | Fe-Base หล่อ Bimetallic Barrel แบบแรงเหวี่ยง | 2.5× – 3.0× |
| GF สูง / เติมสารขัดถูสูง | PA66 + 30%–50% GF, PBT + 40% GF, คาร์บอนไฟเบอร์ | สกรู Bimetallic (30% –50% WC ทังสเตนคาร์ไบด์ PTA หุ้ม) | ทังสเตนคาร์ไบด์ (WC 40%) กระบอก Bimetallic แบบแรงเหวี่ยง | 4.0× – 6.0× |
| มีฤทธิ์กัดกร่อน/เกิดกรด | PVC แข็ง, CPVC, ฟลูออโรโพลีเมอร์ (PVDF), HFFR | สกรูหุ้ม PTA Ni-Base หรือสกรูสแตนเลส 9Cr18Mo | Ni-Base (Ni-60) กระบอก Bimetallic หล่อแบบแรงเหวี่ยง | 3.5× – 5.0× |
| อุณหภูมิสูง / มีฤทธิ์กัดกร่อน / มีฤทธิ์กัดกร่อน | LCP + 40% GF, PEEK + 30% GF, PEI, PPS | ฐานโคบอลต์ (สเตลไลท์) หรือสกรู Bimetallic WC | โคบอลต์ฐาน / ทังสเตนคาร์ไบด์ Bimetallic Barrel | 4.0× – 5.5× |
2. กระบวนการผลิต: การหล่อแบบแรงเหวี่ยงและการหุ้ม PTA
การบรรลุพันธะทางโลหะวิทยาที่ปราศจากข้อบกพร่องระหว่างโลหะผสมฐานและซับในการป้องกัน ต้องใช้กระบวนการผลิตเฉพาะทางสำหรับทั้งกระบอกและสกรู
-
2.1 การหล่อแบบแรงเหวี่ยงสำหรับถัง
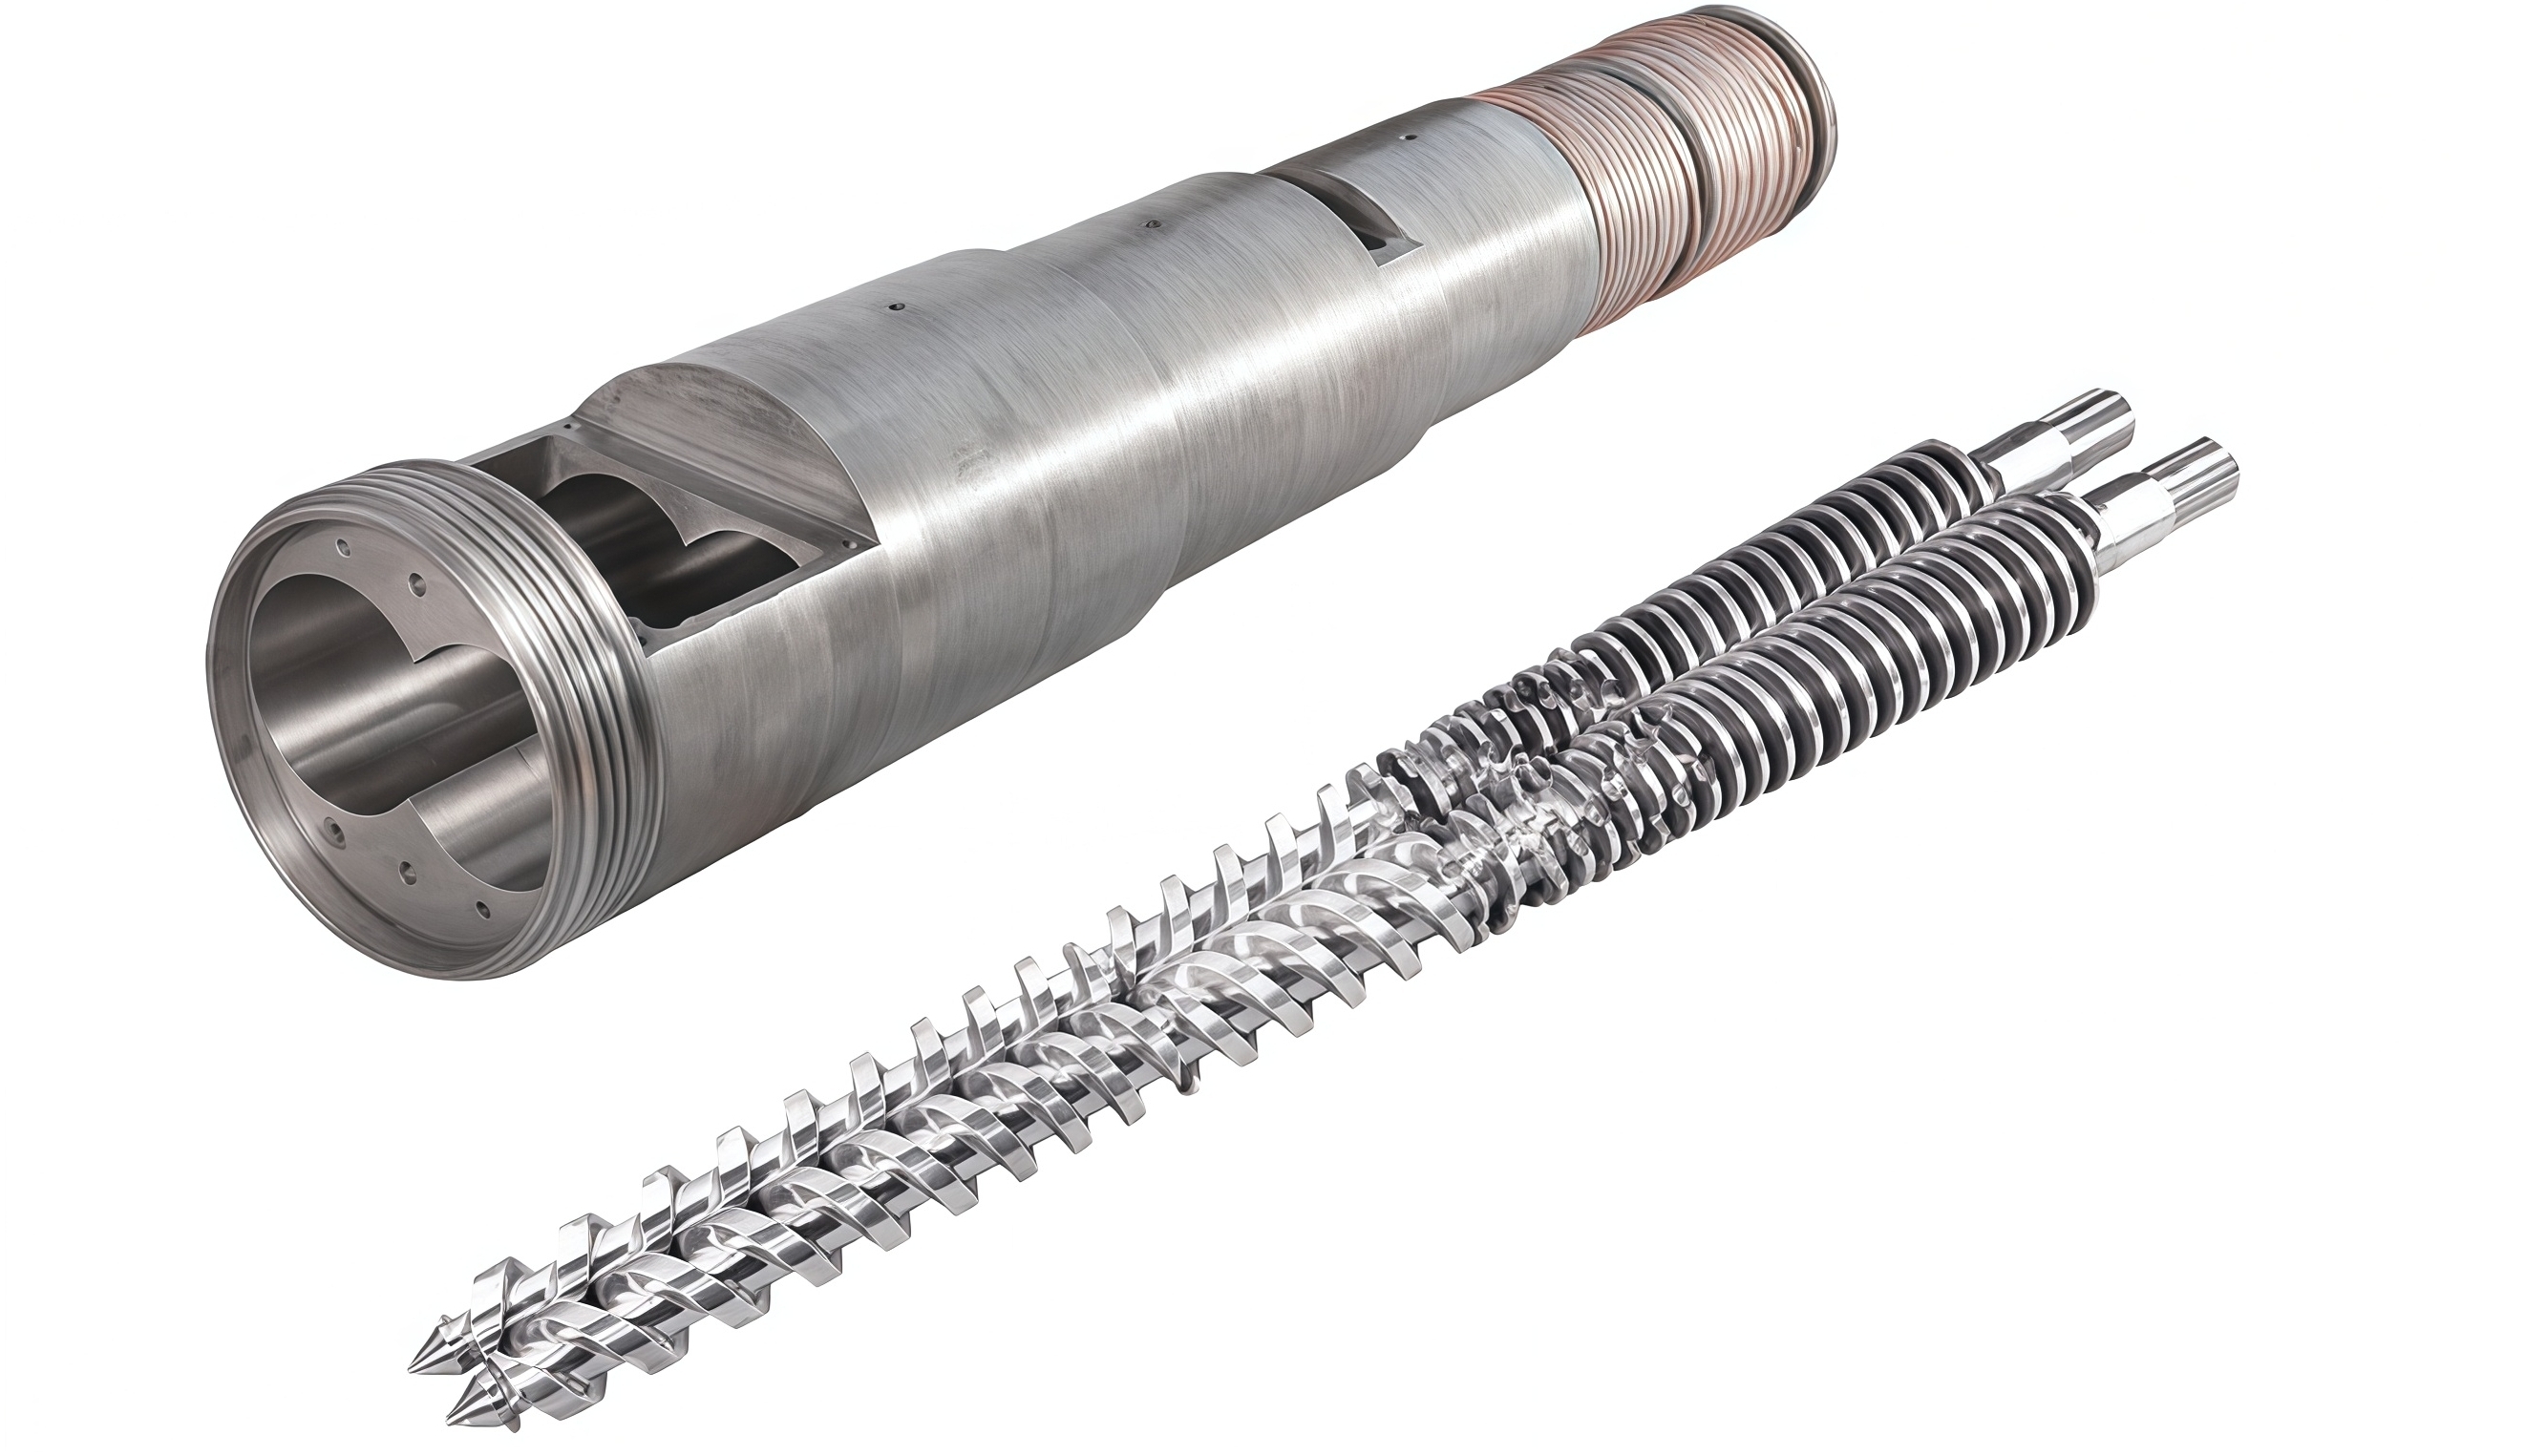
ถัง Bimetallicผลิตโดยใช้การหล่อแบบแรงเหวี่ยงที่อุณหภูมิสูง ผงโลหะผสมที่มีความแม่นยำ (Fe-base, Ni-base, Co-base หรือ WC-composite) มีการกระจายอย่างเท่าเทียมกันภายในท่อรองรับเหล็กโลหะผสมไร้รอยต่อ (เช่น 4140 หรือ 38CrMoAlA)
ส่วนประกอบถูกปิดผนึก วางในเตาเฉพาะ และให้ความร้อนที่ 1,050°C–1250°C เพื่อละลายผงโลหะผสมจนหมด เตาจะหมุนท่อด้วยความเร็วรอบสูง ทำให้เกิดแรงเหวี่ยงเกิน 50G แรงนี้ผลักของเหลวโลหะผสมที่มีความหนาแน่นสูงออกไปทางผนังด้านใน เพื่อบีบก๊าซ ตะกรัน และสิ่งสกปรกออกมา เมื่อเย็นตัวลง ก็จะเกิดชั้นบุที่หนาแน่นและไม่มีรูพรุน (หนา 1.5–2.5 มม.) หลอมรวมกับเปลือกเหล็ก
-
2.2 PTA Plasma และ Laser Cladding สำหรับสกรู
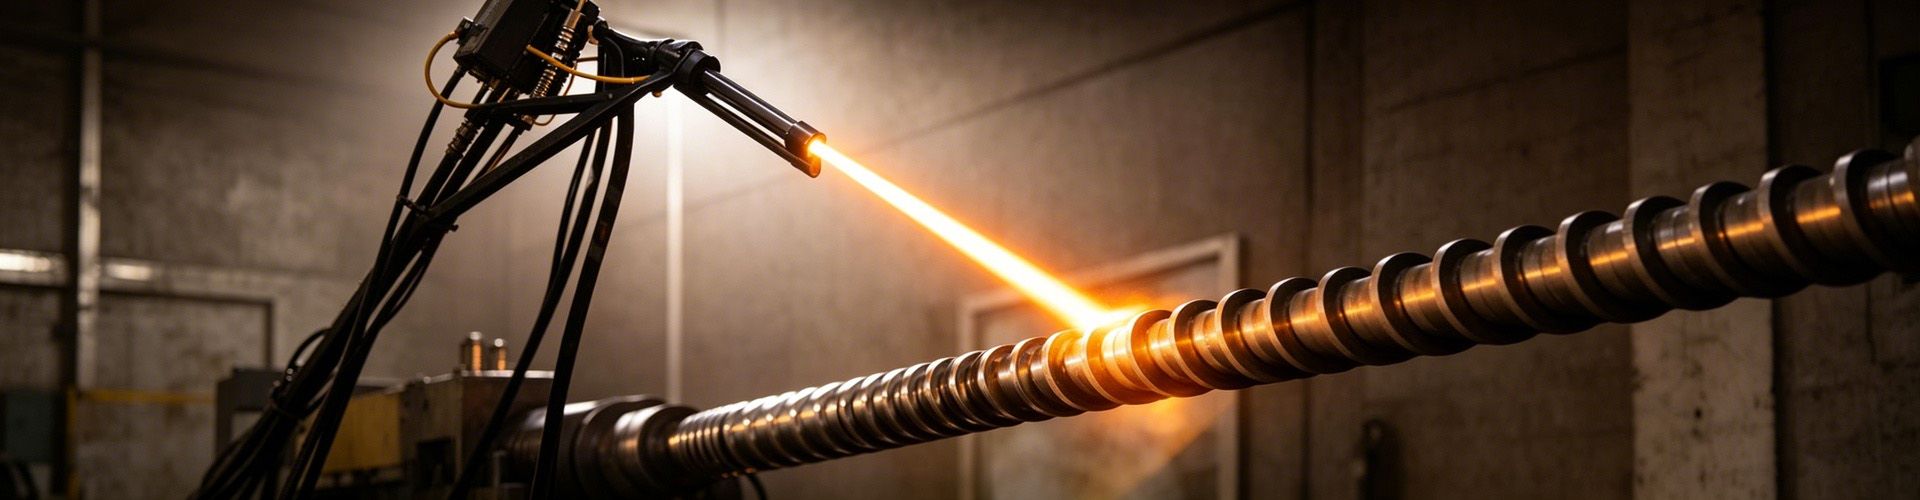
สกรู Bimetallicผลิตขึ้นโดยใช้การหุ้มผิวแข็งด้วยพลาสมาทรานเฟอร์เรดอาร์ค (PTA) หรือการหุ้มด้วยเลเซอร์กำลังสูง คบเพลิงพลาสม่าอาร์กหรือลำแสงเลเซอร์โฟกัสจะละลายทั้งพื้นผิวของสกรูและผงโลหะผสมที่ทำให้เป็นอะตอม (ประกอบด้วยอนุภาคทังสเตนคาร์ไบด์ที่แขวนลอยอยู่ในเมทริกซ์นิกเกิลหรือโคบอลต์)
กระบวนการนี้จะสะสมชั้นการสึกหรอหนาแน่น (หนา 1.5–2.0 มม.) ไว้บนยอดสกรูหรือบนพื้นผิวช่องทั้งหมด การป้อนความร้อนต่ำจะลดการเจือจางด้วยโลหะฐาน รักษาความแข็งสูงและทนต่อการกัดกร่อนของการเคลือบโลหะผสมที่สะสมอยู่
5. ต้นทุนรวมในการเป็นเจ้าของทางการเงิน (TCO) และการวิเคราะห์ ROI
แม้ว่าส่วนประกอบโลหะคู่ต้องการการลงทุนเริ่มแรกสูงกว่าหน่วยไนไตรด์ แต่อายุการใช้งานที่ยาวนานขึ้นและการหยุดทำงานที่ลดลงทำให้ต้นทุนการดำเนินงานโดยรวมลดลง
ด้านล่างนี้คือการวิเคราะห์ทางการเงิน TCO 3 ปีสำหรับเครื่องฉีดขึ้นรูป Ø55 มม. ประมวลผล PA66 ที่เสริมด้วยใยแก้ว 30% อย่างต่อเนื่อง (PA66 + 30% GF):
| หมวดหมู่ต้นทุน | แอสเซมบลีไนไตรด์มาตรฐาน | หน่วย Bimetallic ทังสเตนคาร์ไบด์ PIPLL | ผลกระทบด้านต้นทุนและการประหยัดสุทธิ |
|---|---|---|---|
| ราคาซื้อฮาร์ดแวร์เริ่มต้น | 1,200 ดอลลาร์ | 2,800 ดอลลาร์ | เบี้ยประกันภัยเริ่มต้น: +$1,600 |
| ความถี่ในการเปลี่ยน (36 เดือน) | จำเป็นต้องเปลี่ยน 3 ครั้ง (ทุกๆ 9–12 เดือน) | จำเป็นต้องเปลี่ยน 0 ครั้ง (อายุการใช้งาน 36+ เดือน) | บันทึก 3 รอบการยกเครื่องที่สมบูรณ์ |
| ต้นทุนการจัดซื้อฮาร์ดแวร์โดยตรง | 3,600 เหรียญสหรัฐฯ (1,200 เหรียญสหรัฐฯ × 3 หน่วย) | 2,800 เหรียญสหรัฐฯ (2,800 เหรียญสหรัฐฯ × 1 หน่วย) | ประหยัดฮาร์ดแวร์โดยตรง: 800 ดอลลาร์ |
| การสูญเสียการหยุดทำงานของการผลิต | $5,400 (เวลาหยุดทำงานทั้งหมด 36 ชั่วโมง @ $150/ชม.) | $0 (การหยุดทำงานที่ไม่ได้กำหนดไว้เป็นศูนย์) | ต้นทุนการหยุดทำงานที่หลีกเลี่ยงได้: 5,400 เหรียญสหรัฐ |
| ต้นทุนของเสียจากเศษเหล็กและเรซิน | 4,500 เหรียญสหรัฐ (อัตราเศษเฉลี่ย 2.5% จากการดริฟท์เบาะ) | 900 เหรียญสหรัฐ (อัตราเศษ <0.5% พร้อมเบาะรองนั่งที่มั่นคง) | ประหยัดขยะวัสดุ: 3,600 ดอลลาร์ |
| ต้นทุนการดำเนินงานรวม 3 ปี (TCO) | 13,500 ดอลลาร์ | 3,700 ดอลลาร์ | เงินออมสุทธิสะสม: $9,800! |
5.1 ผลตอบแทนจากการลงทุน (ROI) ระยะเวลาคืนทุน
ระยะเวลาคืนทุน = (เบี้ยประกันภัยการลงทุน Bimetallic เริ่มต้น) / (อัตราการออมรายเดือน)
ระยะเวลาคืนทุน = $1,600 / ($9,800 / 36 เดือน) = 5.87 เดือน
สรุป: การลงทุนเพิ่มเติมในชุดสกรูและกระบอกโลหะคู่ระดับพรีเมียมของ PIPLL ให้ผลตอบแทนภายในเวลาไม่ถึง 6 เดือน ตลอดระยะเวลาการดำเนินงาน 3 ปี หน่วยนี้สามารถลดต้นทุนสุทธิได้ 9,800 เหรียญสหรัฐต่อเครื่อง
6. การประกันคุณภาพ ความคลาดเคลื่อนในการผลิต และวิธีปฏิบัติในการบำรุงรักษา
เพื่อเพิ่มอายุการใช้งานของส่วนประกอบให้สูงสุด PIPLL ใช้เกณฑ์ความคลาดเคลื่อนในการผลิตและการควบคุมคุณภาพที่เข้มงวดกับสกรูและกระบอกโลหะทุกตัว:
-
การตรวจสอบความสมบูรณ์ของพันธะอัลตราโซนิก: บาร์เรลผ่านการตรวจจับข้อบกพร่องล้ำเสียง 100% และการทดสอบแรงดันไฮโดรสแตติกเพื่อให้แน่ใจว่าการยึดเกาะทางโลหะวิทยาไร้ที่ติโดยไม่มีความพรุนของเยื่อบุหรือการแตกร้าวระดับไมโคร
-
พื้นผิว CNC ที่แม่นยำ: OD การบินของสกรูและ ID ลำกล้องผ่านการกราวด์ CNC ตามมาตรฐาน DIN ISO 2768-m โดยคงความตรงไว้ภายใน 0.02 มม./ม. และความขรุขระของพื้นผิวต่ำกว่า Ra 0.4 µm
-
รัศมีรากขัดเงา: รัศมีรากของสกรูและโซนการเปลี่ยนผ่านได้รับการขัดเงาเงาสูง เพื่อป้องกันความเมื่อยล้าของเรซินและการเสื่อมสภาพจากความร้อน
หากต้องการหารือเกี่ยวกับความท้าทายในการประมวลผลโพลีเมอร์เฉพาะของคุณ ขอคำแนะนำวัสดุแบบกำหนดเอง หรือสั่งซื้อชุดเปลี่ยนโลหะคู่ โปรดติดต่อฝ่ายสนับสนุนด้านเทคนิคของ PIPLL ที่อีเมล: eric@pipll.com
เซลล์/Whatsapp: +86-15267878906 หรือไปที่ https://www.pipll.com