Languages
การบำรุงรักษาและการแก้ไขปัญหากระบอกสกรู
คู่มือการปฏิบัติเพื่อการขยายกระบอกสกรูอายุการใช้งาน ลดเวลาหยุดทำงาน และแก้ไขปัญหาการฉีดขึ้นรูปและการอัดขึ้นรูปทั่วไป
รับใบเสนอราคาฟรีทันที
ประเด็นสำคัญ
- • การสึกหรอของกระบอกสกรูเป็นเรื่องปกติคืออะไรไม่ปกติคือจุดสีดำ การทำให้เป็นพลาสติกไม่สม่ำเสมอ ผลผลิตตก เสียงรบกวน หรือการสึกหรออย่างรวดเร็วภายในระยะเวลาอันสั้น เหล่านี้คือสัญญาณไม่ใช่ "วัยชรา"
- • ปัญหาภาคสนามเก้าในสิบติดตามสาเหตุหนึ่งในสี่ประการ: การเลือกวัสดุที่ไม่ถูกต้อง การตั้งค่ากระบวนการที่ไม่ถูกต้อง การบำรุงรักษาที่ไม่ถูกต้อง หรือการปนเปื้อน การแก้ไขคือการหาหนึ่งในสี่สิ่งที่ถูกต้อง
- •กตารางการบำรุงรักษาเชิงป้องกันที่เป็นลายลักษณ์อักษร (รายวัน/รายสัปดาห์/รายเดือน/รายไตรมาส/รายปี)ตรวจพบปัญหาส่วนใหญ่ก่อนที่จะทำให้เกิดการหยุดทำงานโดยไม่ได้วางแผนไว้
- • การวัด ไม่ใช่การคาดเดาขับเคลื่อนการตัดสินใจซ่อมแซมหรือเปลี่ยนใหม่ ตัวเลขสามตัวที่สำคัญคือ OD ของสกรู ID ของลำกล้อง และระยะห่างจากตัวเลขเหล่านั้น
- • การฝึกอบรมผู้ปฏิบัติงานเกี่ยวกับการอุ่น การล้าง และการปิดเครื่องเป็นวิธีเดียวที่ถูกที่สุดในการขยายกระบอกสกรูชีวิต.
1. อาการ → สาเหตุ → ตารางการดำเนินการ
วิธีที่เร็วที่สุดในการเริ่มการวินิจฉัยคือการอ่านอาการ ค้นหาสาเหตุที่เป็นไปได้มากที่สุด และใช้ขั้นตอนการตรวจสอบที่ถูกที่สุดก่อนที่จะเปลี่ยนชิ้นส่วน ตารางด้านล่างครอบคลุมอาการของ Shop Floor ที่พบบ่อยที่สุด
| อาการ | สาเหตุน่าจะ | ตรวจสอบครั้งแรก (ต้นทุนต่ำสุด) | จะทำอย่างไรต่อไป |
|---|---|---|---|
| เอาท์พุตลดลง | การสึกหรอของกระบอกสกรู, เช็คริงรั่ว, ความร้อนไม่เพียงพอ, ปัญหาการป้อน | วัด OD ของสกรูและ ID ของบาร์เรล ตรวจสอบตัวบ่งชี้เครื่องทำความร้อน | คำนวณระยะห่าง ตรวจสอบวงแหวน ตรวจสอบโปรไฟล์อุณหภูมิ จากนั้นตรวจสอบคอฟีด |
| จุดดำ/ริ้วเหลือง | วัสดุซบเซา มุมตาย ร้อนเกินไป การล้างไม่ดี | ตรวจสอบส่วนการผสม ตรวจสอบผนังด้านในของถัง | ปรับปรุงสารประกอบและขั้นตอนในการไล่ล้าง ลดอุณหภูมิ ทำความสะอาดหรือเปลี่ยนสกรูหากจำเป็น |
| การทำให้เป็นพลาสติกไม่สม่ำเสมอ | องค์ประกอบการผสมที่สึกหรอ อัตราการบีบอัดไม่ถูกต้อง แรงดันต้านกลับไม่เสถียร | ตรวจสอบแรงดันต้านและแนวโน้มความเร็วของสกรูในช่วง 50 รอบที่ผ่านมา | ประเมินการออกแบบสกรูสำหรับเรซินอีกครั้ง เพื่อรักษาแรงดันต้านให้คงที่ |
| เสียงรบกวน / ความผันผวนของกระแส | การวางแนวไม่ตรง, การขาดแคลนวัสดุ, วัตถุแปลกปลอม, ปัญหาตลับลูกปืน | การตรวจสอบฮอปเปอร์และสกรูด้วยสายตา ฟังเสียงเมื่อสตาร์ทเครื่อง | ตรวจสอบการจัดตำแหน่ง หน้าจอการปนเปื้อน ตรวจสอบระบบขับเคลื่อน |
| การรั่วไหล/การฉีดไม่เสถียร | แหวนเช็คสึกหรอ กระบอกปืนสึก หัวฉีดไม่พอดี | วัดขนาดวงแหวนตรวจสอบและขนาดเบาะนั่ง | เปลี่ยนเช็คริงก่อน จากนั้นจึงวัด ID บาร์เรลอีกครั้ง |
| สกรูแตก | แรงบิดมากเกินไป วัตถุแปลกปลอมติดขัด ความเหนื่อยล้า | ตรวจสอบหน้าแตกเพื่อหาจุดกำเนิด | ตรวจสอบการปนเปื้อนของวัสดุและการตั้งค่ากระบวนการ ยืนยันว่าวัสดุสกรูมีความเหมาะสม |
| พลุ่งพล่าน/เร้าใจ | ความไม่แน่นอนของฟีดสึกหรอ | ตรวจสอบวัสดุไหล | วัดการสึกหรอของสกรู, เอาท์พุต |
| เอาท์พุท | สกรู, ความผันผวนของอุณหภูมิ | และประสิทธิภาพของแถบทำความร้อน | ปรับแรงดันต้านให้คงที่ ติดตั้งเครื่องป้อนแบบกราวิเมตริกหากจำเป็น |
| หัวฉีดน้ำลายไหล / เอ็น | อุณหภูมิสูงเกินไป หัวฉีดสึก ทิปไม่ถูกต้อง | ตรวจสอบอุณหภูมิหัวฉีดและสภาพทิป | อุณหภูมิหัวฉีดลดลง ตรวจสอบปลาย เปลี่ยนหัวฉีดหากสึกหรอ |
2. สาเหตุที่แท้จริงของการสึกหรอและการกัดกร่อน
ตารางด้านล่างนี้จะแมปแต่ละสาเหตุที่แท้จริงกับรูปแบบความเสียหายที่เกิดขึ้นและการควบคุมต้นทางที่จำกัดความเสียหาย
| สาเหตุที่แท้จริง | รูปแบบความเสียหาย | การควบคุมต้นน้ำ |
|---|---|---|
| สารกัดกร่อน (ฟิลเลอร์ แก้ว คาร์บอน) | การให้คะแนนเหมือนกระดาษทรายบนกระบอกสูบและการบินของสกรู | การเลือกวัสดุและการรักษาพื้นผิว การหล่อลื่น |
| ก๊าซที่มีฤทธิ์กัดกร่อน (พีวีซี, สารหน่วงไฟชนิดฮาโลเจน) | รูพรุนและสนิมบนพื้นผิวกระบอก การกัดกร่อนของสกรู | กระบอกโลหะผสมนิกเกิลและสกรู ควบคุมอุณหภูมิที่เข้มงวดยิ่งขึ้น |
| ออกซิเดชันที่อุณหภูมิสูง | ชั้นไนไตรด์แตกและหลุดล่อน | อยู่ภายในหน้าต่างการประมวลผลที่แนะนำของเรซิน |
| ดรายรัน (ไม่มีวัสดุ) | ความร้อนสูงเกินไปในท้องถิ่น การสึกหรอแบบเร่ง | วินัยของผู้ปฏิบัติงาน ปิดเครื่องอัตโนมัติโดยใช้วัสดุน้อย |
| สตาร์ทเย็น แนวไม่ตรง | แรงบิดสูงบนกระบอกสกรูและสกรูคู่ขับเคลื่อน | เปิดเครื่องและแช่ขั้นตอนก่อนสตาร์ทเครื่อง |
| การวางแนวไม่ตรง | สกรูถูด้านเดียว การสึกหรอไม่สม่ำเสมอ มีเสียงรบกวน | การตรวจสอบการวางตำแหน่ง ณ การติดตั้ง การตรวจสอบเป็นระยะ |
| การล้างและการปิดระบบที่ไม่เหมาะสม | กากคาร์บอน จุดดำ | การคัดแยกสารประกอบ การชะล้าง ขั้นตอนการชะล้าง |
| การปนเปื้อน (โลหะ ทราย) | รอยขีดข่วนบนรู, เที่ยวบินบิ่น | กับดักแม่เหล็ก ตะแกรง การจัดการวัสดุแบบควบคุม |
| แรงกดต้านกลับหรือความเร็วของสกรูมากเกินไป | แรงเฉือนสูงเกินไป การเสื่อมสภาพของวัสดุ | การตรวจสอบสูตรกระบวนการ การตรวจสอบอุณหภูมิหลอมละลาย |
3.สกรูบาร์เรลการอ้างอิงความคลาดเคลื่อนการกวาดล้าง
3.A — การอ้างอิงพิกัดความเผื่อระยะห่างของกระบอกสกรู (ใช้งานทั่วไป)
ระยะหลบคือการวัดที่สำคัญที่สุดเพียงครั้งเดียวในคู่สกรู-บาร์เรล การกวาดล้างที่มากเกินไปทำให้เกิดการสูญเสียเอาต์พุต แรงดันต้านที่ไม่เสถียร การพลุ่งพล่าน จุดสีดำ และการทำให้เป็นพลาสติกไม่สม่ำเสมอ สำหรับแฝดเอนกประสงค์กระบอกสกรูระยะห่างระหว่างกระบอกสกรูและตัวกระตุ้นการเปลี่ยนที่แนะนำคือ:
- สกรู OD 30–50 มม— ระยะห่างเป้าหมาย 0.08–0.15 มม. ทริกเกอร์ทดแทน > 0.30 มม.
- สกรู OD 30–60 มม— ระยะห่างเป้าหมาย 0.10–0.20 มม. ทริกเกอร์ทดแทน > 0.40 มม.
- สกรู OD 60–100 มม— ระยะห่างเป้าหมาย 0.15–0.25 มม. ทริกเกอร์ทดแทน > 0.50 มม.
- สกรู OD 100–150 มม— ระยะห่างเป้าหมาย 0.20–0.30 มม. ทริกเกอร์ทดแทน > 0.60 มม.
- สกรู OD > 150 มม— ระยะห่างเป้าหมาย 0.25–0.40 มม. ทริกเกอร์ทดแทน > 0.80 มม.
สำหรับหน้าที่ขัด(สารเติมแก้ว, สารเติมแร่ธาตุ, สารตัวเติมสูง) กระชับเป้าหมายประมาณ 30% และนำหน้าต่างทดแทนมาก่อนหน้านี้ สำหรับหน้าที่กัดกร่อน(เกรดทนไฟ,พีวีซี, สารประกอบฮาโลเจน) ให้กระชับบนขีดจำกัดบนและระวังการเกิดรูพรุน ไม่ใช่แค่ระยะห่างเท่านั้น สำหรับหน้าที่ไม่ขัดสีและไม่กัดกร่อน(PE, PP, PS เอนกประสงค์) ช่วงมาตรฐานก็ได้
มีความน่าเชื่อถือผู้ผลิตกระบอกสกรูจะเผยแพร่เกณฑ์ความคลาดเคลื่อนประเภทนี้พร้อมกับการจัดส่งเสมอ และแบบที่ดีกว่า — ผู้ส่งออกกระบอกสกรูทางอุตสาหกรรมที่คุ้มค่าที่จะร่วมงานด้วย — จะวัดขนาดสกรูและกระบอกเฉพาะของคุณเมื่อได้รับสินค้า และยืนยันตัวเลขก่อนที่จะเริ่มดำเนินการครั้งแรก
ความคิดเห็นของ PIPLL: ในฐานะหนึ่งในผู้ส่งออกกระบอกสกรูทางอุตสาหกรรมที่ให้บริการลูกค้าด้านคอมพาวนด์ทั่วโลก PIPLL ได้จัดทำบัตรอ้างอิงสำหรับการผ่านพิธีการศุลกากรสำหรับการจัดส่งทุกครั้ง โดยมีป้ายกำกับตามภาษีเรซินเฉพาะ นั่นเป็นเหตุผลเล็กๆ น้อยๆ แต่มีประโยชน์ที่ผู้ส่งออกชั้นนำลงทุนในการวัดผลก่อนการจัดส่ง การไม่ลงรอยกันเพียงตัวเลขเดียวในการเริ่มธุรกิจครั้งแรกอาจทำให้สายการผลิตผสมต้องเสียค่าใช้จ่ายทั้งกะ
4. สวม Pattern Atlas
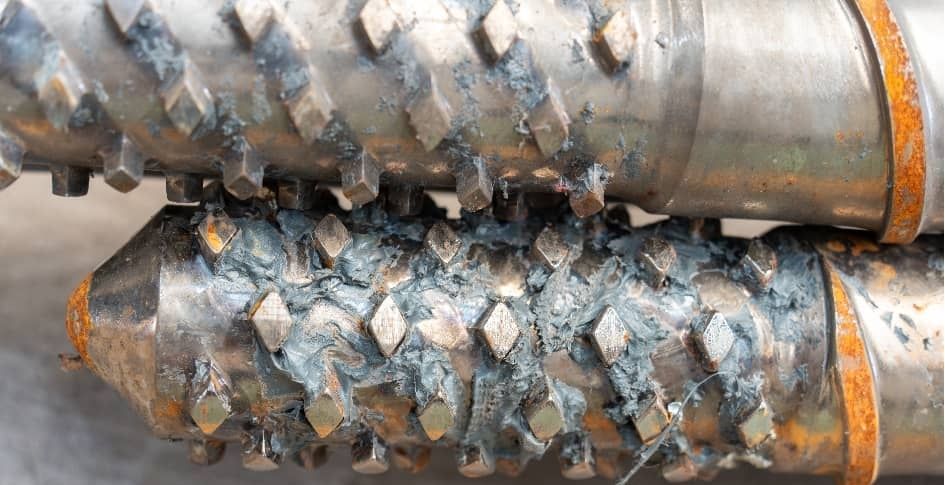
ความล้มเหลวที่แตกต่างกันก็ทิ้งรอยที่แตกต่างกัน ใช้ตารางด้านล่างเพื่ออ่านว่าสกรูหรือกระบอกบอกอะไรคุณก่อนถอดแยกชิ้นส่วน
| รูปแบบที่สังเกตได้ | มันปรากฏที่ไหน | สาเหตุที่เป็นไปได้มากที่สุด | ยืนยันโดย |
|---|---|---|---|
| การให้คะแนนตามยาวในการเจาะ | โซนการบีบอัดและการวัดแสง | สารเติมแต่งที่มีฤทธิ์กัดกร่อน (แก้ว, แร่) | ตรวจสอบปริมาณสารตัวเติมในเอกสารข้อมูลเรซิน |
| การสึกหรอด้านเดียวบนแผ่นขั้นเกลียว | ใบหน้าเที่ยวบินที่เฉพาะเจาะจง | การวางแนวไม่ตรง | การตรวจสอบตัวบ่งชี้การหมุน การทดสอบการจัดตำแหน่ง |
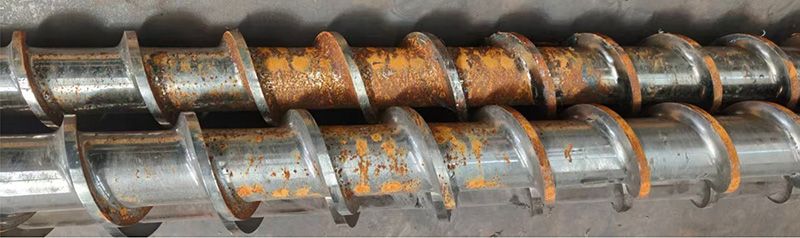
| มีรูพรุนที่รู สนิมที่สกรู | ฟีดไปที่ส่วนหน้า | การกัดกร่อนจากพีวีซีหรือสารเติมแต่งฮาโลเจน | วัดค่า pH ของคอนเดนเสท เปลี่ยนไปใช้โลหะผสมนิกเกิล |
| ชั้นไนไตรด์แตกหรือเป็นสะเก็ด | ที่ไหนก็ได้ | ออกซิเดชันที่อุณหภูมิสูง / อุณหภูมิสูงเกินไป | การเคลื่อนที่ของความแข็งบนคูปอง |
| การสึกหรอของขั้นบันไดที่ส่วนท้ายของโซนสูบจ่าย | เที่ยวบินสกรู | การสึกหรอจากการเสียดสีจากแรงกดต้านที่มากเกินไป | ยืนยันว่ากระบอกสกรูกำลังสูบจ่ายและ OD |
| สวมที่เบาะเช็คริง | ด้านหน้าของที่นั่งแบบสกรูและบาร์เรล | จำนวนรอบสูงในการฉีดขึ้นรูป | วัด OD ของแหวนตรวจสอบและ ID ที่นั่ง |
| การสะสมของสีดำหรือคาร์บอน | ส่วนผสม มุมตาย | การเสื่อมสภาพของวัสดุ การชะล้างไม่ดี | บอร์สโคป จากนั้นจึงล้างการทดสอบ |
| เกลียวชิปหรือความเสียหายจากแรงกระแทก | ที่ไหนก็ได้ | การปนเปื้อนของวัตถุแปลกปลอม | การตรวจสอบกับดักแม่เหล็ก การตรวจสอบฮอปเปอร์ |
5. การวินิจฉัยผิดพลาดทั่วไป
การเรียกใช้บริการหลายครั้งผิดพลาดเมื่อถึงทีมบำรุงรักษา รายการด้านล่างจะจับคู่อาการที่เหมือนกันกับสาเหตุที่แท้จริง และการตรวจสอบเพียงครั้งเดียวที่แยกแยะอาการเหล่านั้น
5.A — วิธีอ่านการวินิจฉัยผิดพลาดก่อนที่คุณจะเสียเงินหนึ่งสัปดาห์
การวินิจฉัยที่ไม่ถูกต้องมักจะมีราคาแพงกว่าข้อผิดพลาดของชิ้นส่วน เนื่องจากจะส่งทีมงานไปแก้ไขการวินิจฉัยที่ผิดพลาดในสายการผลิตแบบผสมและการอัดขึ้นรูป:
- จุดด่างดำตำหนิการปนเปื้อนของเรซิน เมื่อสาเหตุที่แท้จริงคือส่วนที่ผสมหรือเช็คริงสึกหรอที่ผนังถัง
- เอาท์พุตลดลงสาเหตุมาจากความแปรปรวนของเรซิน เมื่อสาเหตุมาจากระยะห่างจากกระบอกสกรูที่เกินพิกัดความเผื่อไปแล้ว
- สึกหรออย่างรวดเร็วตำหนิซัพพลายเออร์กระบอกสกรู เมื่อสาเหตุเพิ่มขึ้นจากการสตาร์ทเย็น หรือการดริฟท์ของกระบวนการ
- พลุ่งพล่านตำหนิสกรูเมื่อคอป้อนเป็นคอขวดที่เกิดขึ้นจริง
- หัวฉีดน้ำลายไหลตำหนิเรื่องอุณหภูมิเมื่อซีลเช็คริงสึกหรอและบายพาส
ผู้ผลิตกระบอกสกรูที่เชื่อถือได้จะปฏิบัติต่อสิ่งเหล่านี้เหมือนเป็นรายการตรวจสอบในการโทรครั้งแรก ในการตรวจสอบ PIPLL ขั้นตอนการวินิจฉัยของ PIPLL เริ่มต้นด้วยการวัดสามแบบ ได้แก่ OD ของสกรู ID ของลำกล้อง และระยะห่างสำหรับตัวอย่างที่สึกหรอแต่ละตัวอย่าง ก่อนที่จะให้คำแนะนำและดำเนินการใดๆ
หากสายของคุณถูก "วินิจฉัย" สามครั้งในช่วงหกเดือนที่ผ่านมาโดยไม่มีการแก้ไข ปัญหาน่าจะอยู่ที่การวัดผล ไม่ใช่เนื้อหา
6. แนวทางปฏิบัติที่ดีที่สุดในการปฏิบัติงานประจำวัน
การปรับปรุงอายุการใช้งานกระบอกสกรูที่ถูกที่สุดนั้นมาจากวิธีการทำงานของสายการผลิตทุกวัน รายการด้านล่างนี้ไม่มีค่าใช้จ่ายใดๆ ทั้งสิ้น พวกเขาร่วมกันป้องกันความล้มเหลวส่วนใหญ่ที่เราเห็นในภาคสนาม
- เปิดเตาอย่างถูกต้อง ปฏิบัติตามโปรไฟล์อุณหภูมิที่แนะนำของซัพพลายเออร์เรซิน
- หลีกเลี่ยงการวิ่งแห้งเป็นเวลานาน อย่าปล่อยให้สกรูหมุนโดยไม่มีวัสดุเป็นเวลานาน
- เก็บถังบรรจุไว้ เลือกเอาต์พุตที่เหมาะสมซึ่งเข้ากันได้กับเรซินและเครื่องจักร
- ป้องกันระหว่างหยุดรถ ถอดวัสดุที่ลุกลามหรือไวต่อความร้อนออก ถ้าเป็นไปได้ ให้ถอดสกรูสำหรับทำความสะอาดและจัดเก็บออก
- ตรวจสอบเครื่องทำความร้อน, เทอร์โมคัปเปิ้ล เครื่องทำความร้อนที่ล้มเหลว ไม่ถูกต้อง และเทอร์โมคัปเปิลสามารถสร้างจุดร้อนได้
- ประวัติการบำรุงรักษา เก็บไฟล์บันทึกของอุณหภูมิเป้าหมาย เอาต์พุต และ PIPLL สารประกอบสำหรับการแก้ไขปัญหา
ข้อควรระวังของ PIPLL: สำหรับลูกค้าที่เป็นคอมพาวนด์ การสูญเสียการเปลี่ยนไปใช้การสึกหรอก่อนกำหนดเพียงครั้งเดียวจะมีค่าใช้จ่ายมากกว่าสิบปีในคอมปาวน์ไล่ล้างเชิงป้องกัน