Languages
เหตุใดจึงต้องใช้การป้อนด้านข้างในการอัดขึ้นรูปสกรูคู่
เหตุใดจึงต้องใช้การป้อนด้านข้างในการอัดขึ้นรูปสกรูคู่
เหตุใดจึงต้องใช้การป้อนด้านข้างในการอัดขึ้นรูปสกรูคู่
ในการผสม การผลิตมาสเตอร์แบทช์ และการดัดแปลงพลาสติกเชิงวิศวกรรม ไม่ใช่ว่าส่วนผสมทุกชนิดควรเข้าไปในฮอปเปอร์หลัก
เครื่องป้อนด้านข้างจะเพิ่มวัสดุผ่านถังที่เปิดลงไปตามเครื่องอัดรีด หลังจากที่โพลีเมอร์พื้นฐานเริ่มละลายและเป็นเนื้อเดียวกัน มักใช้กับการหมุนร่วมกระบอกสกรูคู่ขนานเมื่อโปรเซสเซอร์จำเป็นต้องเพิ่มใยแก้ว สารตัวเติมแร่ สารหน่วงการติดไฟ หรือสารเติมแต่งที่ละเอียดอ่อนพร้อมการควบคุมที่ดีขึ้น
สำหรับสกรูคู่ขนานและกระบอกสำหรับเครื่องอัดรีด การป้อนด้านข้างไม่ใช่แค่การเติมวัสดุในภายหลัง เป็นการตัดสินใจเกี่ยวกับกระบวนการที่สามารถปกป้องความยาวของเส้นใย ปรับปรุงความเสถียรในการป้อน ลดประวัติความร้อนของส่วนผสมที่ละเอียดอ่อน และลดการสึกหรอที่ไม่จำเป็นบนส่วนประกอบสกรูต้นทาง
ที่ PIPLL เราออกแบบและผลิตโซลูชันสกรูและกระบอกสำหรับโรงงานอัดขึ้นรูปที่ต้องการความสมดุลในทางปฏิบัติระหว่างคุณภาพการผสม ปริมาณงาน ความต้านทานการสึกหรอ และอายุการใช้งาน
การป้อนด้านข้างในเครื่องอัดรีดแบบสกรูคู่คืออะไร
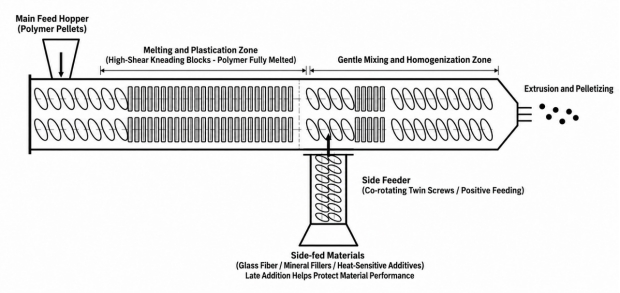
เครื่องป้อนด้านข้างมักจะเป็นหน่วยสูบจ่ายแบบสกรูคู่ขนาดเล็กที่ติดตั้งอยู่ที่ด้านข้างของกระบอกอัดรีดหลัก แทนที่จะทิ้งส่วนผสมทั้งหมดลงในช่องป้อนอาหารหลัก เรซินหลักจะเข้าไปก่อนและถูกละลายโดยการกำหนดค่าสกรูอัปสตรีม จากนั้นเครื่องป้อนด้านข้างจะแนะนำวัสดุที่สองเข้าไปในกระแสโพลีเมอร์หลอมเหลวบางส่วนหรือทั้งหมด
รูปที่ 1 การป้อนหลักและการป้อนด้านข้างในการอัดรีดแบบสกรูคู่แบบหมุนร่วม
เค้าโครงนี้ใช้กันอย่างแพร่หลายในกระบอกสกรูคู่ขนานสำหรับการผสมมาสเตอร์แบทช์และการดัดแปลงพลาสติกวิศวกรรม เครื่องอัดรีดหลักจะจัดการกับการหลอมเหลวและการเกิดพลาสติกเบื้องต้น เครื่องป้อนด้านข้างส่งวัสดุที่ไม่ควรประสบกับประวัติแรงเฉือนจากต้นน้ำทั้งหมด
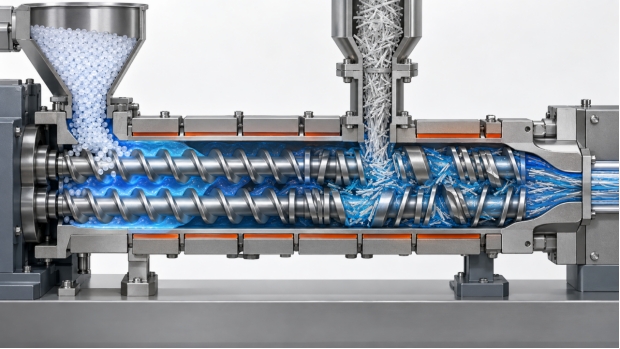
วัสดุป้อนด้านข้างโดยทั่วไปได้แก่:·ใยแก้วและคาร์บอนไฟเบอร์· แป้ง แคลเซียมคาร์บอเนต ซิลิกา และสารตัวเติมแร่ธาตุอื่นๆ· สารหน่วงไฟ· สารเติมแต่งที่ไวต่อความร้อน· ผงที่มีความหนาแน่นต่ำ· เม็ดสีที่คัดสรร สารเติมแต่งเชิงฟังก์ชัน และส่วนประกอบของวัสดุรีไซเคิลทำไมไม่ใส่ทุกอย่างลงในถังหลักช่องป้อนอาหารหลักมีเวลาพักนานที่สุด และโดยปกติจะเป็นส่วนการหลอมและการผสมที่เข้มข้นที่สุด ซึ่งเหมาะสำหรับเรซินฐาน แต่ไม่เหมาะกับส่วนประกอบทุกสูตรเสมอไปตัวอย่างเช่น คอมพาวเดอร์อาจต้องการประสิทธิภาพการหลอมเหลวสูงสำหรับ PA, PP, PBT หรือ TPU อย่างไรก็ตาม องค์ประกอบสกรูเฉือนสูงแบบเดียวกันที่ละลายโพลีเมอร์ได้อย่างมีประสิทธิภาพอาจทำให้เส้นใยแก้วสั้นลง เพิ่มความร้อนให้กับสารเติมแต่งที่ละเอียดอ่อน หรือเร่งการสึกหรอเมื่อมีการเติมสารตัวเติมแร่ที่มีฤทธิ์กัดกร่อนเร็วเกินไป นี่คือเหตุผลว่าทำไมการป้อนด้านข้างจึงมีความสำคัญในการหมุนร่วมกระบอกสกรูคู่ขนานระบบ.การป้อนด้านข้างช่วยปกป้องความยาวของใยแก้วสารประกอบเสริมใยแก้วเป็นหนึ่งในการใช้งานทั่วไปสำหรับการป้อนด้านข้าง หากใยแก้วเข้ามาจากฮอปเปอร์หลัก ใยแก้วจะเคลื่อนที่ผ่านโซนการหลอมเหลวและแรงเฉือนสูงในช่วงแรกพร้อมกับโพลีเมอร์ดิบ แรงเฉือนที่มากเกินไปสามารถลดความยาวของเส้นใย ซึ่งอาจลดผลการเสริมแรงในชิ้นงานที่เสร็จแล้วด้วยการป้อนด้านข้าง เมทริกซ์โพลีเมอร์จะถูกหลอมละลายก่อน จากนั้นจึงนำใยแก้วไปใช้ที่ปลายน้ำและกระจายตัวผ่านโครงสร้างสกรูควบคุม โดยมีการผสมเพียงพอสำหรับการทำให้เปียกและการกระจาย แต่ไม่มีแรงเฉือนที่ไม่จำเป็นเป้าหมายไม่ใช่แรงเฉือนเป็นศูนย์ ใยแก้วยังคงต้องเปียกและกระจายตัว เป้าหมายคือการใช้ระดับแรงเฉือนที่เหมาะสมและระยะเวลาการคงตัวที่เหมาะสม สำหรับโปรเซสเซอร์ที่ใช้กระบอกสกรูคู่ขนานสำหรับการผสมมาสเตอร์แบทช์หรือพลาสติกวิศวกรรมเสริมแรง สามารถรองรับสมรรถนะทางกลที่เสถียรยิ่งขึ้น และผลิตภัณฑ์ขั้นสุดท้ายที่สม่ำเสมอยิ่งขึ้นรูปที่ 2 ใยแก้วที่ถูกป้อนผ่านเครื่องป้อนด้านข้างหลังจากที่โพลีเมอร์ฐานละลาย
การป้อนด้านข้างช่วยปรับปรุงการจัดการผงที่มีความหนาแน่นรวมต่ำ
ผงละเอียดอาจป้อนผ่านถังพักหลักได้ยาก แป้ง แคลเซียมคาร์บอเนต คาร์บอนแบล็ก แมกนีเซียมไฮดรอกไซด์ อลูมิเนียมไฮดรอกไซด์ และวัสดุที่คล้ายกันอาจเชื่อมต่อ ลอย หรือป้อนไม่สม่ำเสมอเนื่องจากมีความหนาแน่นรวมต่ำเครื่องป้อนด้านข้างใช้สกรูลำเลียงเชิงบวกเพื่อดันผงลงในเครื่องอัดรีดหลัก สิ่งนี้ทำให้โปรเซสเซอร์ควบคุมอัตราการป้อนได้มากขึ้น ในสกรูคู่ขนานและกระบอกสำหรับเครื่องอัดรีดที่ออกแบบมาอย่างดี ตำแหน่งป้อนด้านข้าง การเปิดกระบอก โครงร่างสกรู การระบายอากาศ และแรงดันหลอมต้องทำงานร่วมกันเครื่องป้อนด้านข้างไม่ได้แก้ปัญหาการป้อนผงทุกปัญหาโดยอัตโนมัติ อย่างไรก็ตาม มันช่วยให้วิศวกรกระบวนการมีเครื่องมือที่ดีกว่าในการจ่ายวัสดุที่ยากในการหลอมละลาย สิ่งนี้มีประโยชน์อย่างยิ่งสำหรับสารประกอบเติมสูงและการผลิตมาสเตอร์แบทช์ตัวเติม ซึ่งการให้ปริมาณที่ไม่เสถียรอาจทำให้เกิดการเปลี่ยนแปลงของความหนาแน่น การกระจายตัวไม่ดี ข้อบกพร่องที่พื้นผิว หรือความผันผวนของเอาต์พุตการป้อนด้านข้างสามารถลดประวัติความร้อนของสารเติมแต่งที่ละเอียดอ่อนได้สารเติมแต่งบางชนิดไม่ยอมให้สัมผัสกับความร้อนและแรงเฉือนเป็นเวลานาน อาจรวมถึงสารหน่วงการติดไฟ สารเป่า สารเติมแต่งที่เกิดปฏิกิริยา ระบบฟอสฟอรัสแดง หรือตัวดัดแปลงที่ไวต่อความร้อน ทั้งนี้ขึ้นอยู่กับสูตรการป้อนวัสดุเหล่านี้ในภายหลังในกระบวนการสามารถลดเวลาที่ใช้ในเครื่องอัดรีดได้ สารเติมแต่งยังคงต้องการการผสมที่เพียงพอเพื่อกระจายตัวอย่างเหมาะสม แต่จะหลีกเลี่ยงส่วนการหลอมเหลวจากต้นน้ำทั้งหมด ส่วนปลายน้ำจึงต้องควบคุมการผสมแบบกระจาย ไม่ใช้แรงเฉือนมากเกินไปPIPLL สามารถรองรับลูกค้าด้วยการกำหนดค่าองค์ประกอบสกรูและบาร์เรลแบบกำหนดเองตามประเภทของเรซิน แพ็คเกจเสริม เป้าหมายปริมาณงาน สภาพการสึกหรอ และตำแหน่งที่แท้จริงของตัวป้อนด้านข้างการป้อนด้านข้างสามารถลดการสึกหรอจากการเสียดสีต้นน้ำได้สารตัวเติมแร่มักมีฤทธิ์กัดกร่อน เมื่อสารตัวเติมชนิดแข็งผ่านตลอดความยาวของเครื่องอัดรีด พวกมันสามารถเพิ่มการสึกหรอบนส่วนประกอบของสกรูและพื้นผิวกระบอกสูบได้ โดยเฉพาะในบริเวณที่มีแรงเฉือนสูงการเพิ่มวัสดุที่มีฤทธิ์กัดกร่อนผ่านตัวป้อนด้านข้างจะช่วยลดระยะทางที่มันเคลื่อนที่ผ่านเครื่องอัดรีดหลัก สิ่งนี้ไม่ได้กำจัดการสึกหรอ โซนป้อนด้านข้างและส่วนการผสมขั้นปลายยังคงต้องการการเลือกวัสดุที่เหมาะสมและการป้องกันการสึกหรอ อย่างไรก็ตาม สามารถลดการสึกหรอที่หลีกเลี่ยงได้ในบริเวณจุดหลอมเหลวต้นน้ำนี่คือที่ที่มีโลหะคู่กระบอกสกรูคู่ขนานสามารถพิจารณาได้ สารละลายบาร์เรลที่ถูกต้องขึ้นอยู่กับประเภทของตัวเติม ปริมาณของตัวเติม ความเร็วของสกรู ปริมาณงาน โพลีเมอร์ และเวลาทำงานที่คาดหวัง สารละลายไบเมทัลลิกมักจะเกี่ยวข้องกับสภาวะที่มีการเสียดสีหรือการกัดกร่อนมากกว่าสูตรที่มีการสึกหรอต่ำการป้อนด้านข้างส่งผลต่อการออกแบบสกรูและลำกล้องอย่างไรควรพิจารณาการป้อนด้านข้างเมื่อเลือกหรือเปลี่ยนกระบอกสกรูคู่ขนาน ช่องป้อนด้านข้างไม่ใช่ส่วนประกอบที่แยกออกจากกัน มันส่งผลต่อโครงร่างกระบวนการทั้งหมดวัสดุลำกล้องและความต้านทานการสึกหรอการใส่แร่ในปริมาณมาก พลาสติกเสริมแรง และสูตรที่มีฤทธิ์กัดกร่อนอาจต้องใช้วัสดุถังที่ทนทานต่อการสึกหรอมากกว่า ผู้ผลิตสกรูอัดรีดโลหะคู่ควรประเมินสูตรจริง แทนที่จะแนะนำวัสดุชนิดเดียวกันสำหรับทุกการใช้งานการกำหนดค่าองค์ประกอบสกรูส่วนต้นน้ำจะต้องละลายโพลีเมอร์ฐานอย่างน่าเชื่อถือก่อนที่จะป้อนด้านข้าง ส่วนปลายน้ำจะต้องกระจายวัสดุที่เพิ่มเข้าไปโดยไม่สร้างแรงเฉือนที่ไม่จำเป็น แรงกดมากเกินไป หรือการกักเก็บเส้นใยไม่ดีการออกแบบพอร์ตฟีดด้านข้างช่องเปิดต้องยอมให้วัสดุเข้าได้มั่นคงและหลีกเลี่ยงการไหลย้อนกลับที่ไม่พึงประสงค์ ควรปรับให้เข้ากับการกำหนดค่าของสกรู ระดับการเติม โปรไฟล์แรงดัน และความสามารถในการป้อนด้านข้างการระบายอากาศและการกำจัดก๊าซนมสูตรป้อนด้านข้างบางสูตรต้องมีส่วนระบายอากาศเพื่อขจัดความชื้น อากาศ หรือสารระเหย ต้องเลือกตำแหน่งช่องระบายอากาศอย่างระมัดระวังเพื่อหลีกเลี่ยงการซึมของผงหรือการรั่วไหลของของเหลวความเข้ากันได้ทดแทนเมื่อเปลี่ยนชิ้นส่วนที่สึกหรอ โปรเซสเซอร์ควรจัดเตรียมแบบถัง แบบสกรูหรือตัวอย่าง ยี่ห้อเครื่องจักร เส้นผ่านศูนย์กลางของสกรู ระยะห่างจากศูนย์กลาง อัตราส่วน LD เรซิน ผลลัพธ์ และตำแหน่งป้อนด้านข้าง ซึ่งจะช่วยให้ผู้ผลิตสกรูอัดรีดแบบกำหนดเองประเมินความเข้ากันได้ก่อนการผลิตกระบอกสกรูคู่ขนานและกระบอกสกรูคู่ทรงกรวยคำถามเกี่ยวกับกระบอกสกรูคู่แบบขนานและทรงกรวยนั้นขึ้นอยู่กับการใช้งาน กระบอกสกรูคู่ขนานถูกนำมาใช้กันอย่างแพร่หลายในการผสม มาสเตอร์แบทช์ พลาสติกวิศวกรรมเสริมแรง การอัดขึ้นรูปปฏิกิริยา และการผสมที่ให้ผลผลิตสูง เหมาะอย่างยิ่งสำหรับการใช้งานที่ต้องการการกำหนดค่าสกรูที่ยืดหยุ่นและโซนกระบวนการหลายโซน รวมถึงการป้อนด้านข้างและการระบายอากาศกระบอกสกรูคู่ทรงกรวยมักใช้ในโปรไฟล์ PVC ท่อ และการใช้งานที่เกี่ยวข้อง ซึ่งลักษณะการบีบอัดและการประมวลผลของวัสดุแตกต่างกัน สำหรับการป้อนใยแก้ว สารตัวเติม และสารเติมแต่งในการผสมด้านข้าง โดยทั่วไปแล้ว แท่นสกรูคู่ขนานที่หมุนร่วมจะเป็นตัวเลือกที่ใช้กันทั่วไปมากกว่าวิธีการเลือกผู้ผลิตกระบอกสกรูคู่ขนานเมื่อเลือกกกระบอกสกรูคู่ขนานผู้ผลิตอย่าเปรียบเทียบราคาต่อหน่วยเท่านั้น สกรูและกระบอกสำหรับเปลี่ยนจะต้องพอดีกับกระบวนการจริงถามซัพพลายเออร์:·คุณสามารถตรวจสอบการโหลดวัสดุและฟิลเลอร์ของเราได้หรือไม่?· คุณสามารถผลิตตามรูปวาดหรือตัวอย่างต้นฉบับได้หรือไม่?· วัสดุกระบอกใดที่แนะนำสำหรับสภาวะการสึกหรอและการกัดกร่อนของเรา· คุณสามารถรองรับส่วนกระบอกป้อนด้านข้างและส่วนประกอบสกรูที่เข้ากันได้หรือไม่· คุณจะควบคุมขนาด ความแข็ง และความเข้ากันได้ของชุดประกอบได้อย่างไร?PIPLL ทำงานเป็นผู้ผลิตสกรูเครื่องอัดรีดแบบกำหนดเองและซัพพลายเออร์กระบอกสกรูเครื่องอัดรีด OEM สำหรับการอัดขึ้นรูปพลาสติก ทีมของเราสามารถตรวจสอบส่วนประกอบที่สึกหรอ ข้อมูลเครื่องจักร สภาพวัสดุ และข้อกำหนดการผลิต ก่อนที่จะแนะนำโซลูชันทดแทนคำถามที่พบบ่อยการป้อนด้านข้างจำเป็นสำหรับเครื่องอัดรีดแบบสกรูคู่ทุกเครื่องหรือไม่ไม่ได้ สูตรธรรมดาอาจทำงานได้อย่างมีประสิทธิภาพด้วยการป้อนอาหารหลักเท่านั้น การป้อนด้านข้างมีประโยชน์มากที่สุดเมื่อวัสดุไวต่อแรงเฉือน ป้อนยาก ไวต่อความร้อน มีฤทธิ์กัดกร่อน ความหนาแน่นต่ำ หรือเติมได้ดีขึ้นหลังจากที่โพลีเมอร์พื้นฐานถูกละลายการป้อนด้านข้างต้องใช้กระบอกสกรูคู่ขนานแบบไบเมทัลลิกเสมอหรือไม่เลขที่ ไบเมทัลลิกกระบอกสกรูคู่ขนานถูกเลือกตามความเสี่ยงต่อการสึกหรอและการกัดกร่อน ไม่ใช่เพียงเพราะติดตั้งเครื่องป้อนด้านข้าง ปริมาณสารตัวเติมสูง ใยแก้ว ผงแร่ และสารเติมแต่งที่มีฤทธิ์กัดกร่อนเป็นปัจจัยสำคัญในการประเมินPIPLL สามารถผลิตสกรูคู่ขนานและกระบอกสำหรับเครื่องอัดรีดได้หรือไม่ใช่. PIPLL จัดจำหน่ายโซลูชันสกรูและกระบอกแบบกำหนดเอง รวมถึงส่วนกระบอกสกรูคู่ขนาน ส่วนประกอบสกรู และตัวเลือกที่ทนทานต่อการสึกหรอสำหรับการผสม มาสเตอร์แบทช์ PVC, PE, PP และการอัดขึ้นรูปพลาสติกวิศวกรรมPIPLL ต้องการข้อมูลอะไรบ้างสำหรับใบเสนอราคาทดแทนโปรดระบุยี่ห้อและรุ่นของเครื่องจักร เส้นผ่านศูนย์กลางของสกรู อัตราส่วน LD ระยะห่างจากศูนย์กลาง ภาพวาดหรือตัวอย่างต้นฉบับ วัสดุที่กำลังดำเนินการ ผลลัพธ์ ความเร็วของสกรู ตำแหน่งป้อนด้านข้าง และรูปถ่ายชิ้นส่วนที่สึกหรอ ซึ่งช่วยให้ PIPLL สามารถแนะนำโซลูชันสกรูและกระบอกทàRelated Products
Contact us