Languages
Por que os parafusos da extrusora quebram: análise de falhas antes de solicitar uma substituição
-
-
Por que os parafusos da extrusora quebram: análise de falhas antes de solicitar uma substituição
Um parafuso quebrado é uma prova, não um azar. Leia a fratura e você saberá se deve comprar uma peça ou consertar uma máquina.
QUEBRA DO PARAFUSO DA EXTRUSORA · ANÁLISE DE FALHA DO PARAFUSO · FADIGA TORCIONAL · DOBRAMENTO INVERSO
-
1. Um parafuso raramente quebra porque estava sobrecarregado
Os parafusos de extrusão quase nunca falham no funcionamento normal. Quando isso acontece, o instinto é culpar o torque – o acionamento era muito forte, o material muito rígido, o operador muito impaciente. O torque excessivo quebra os parafusos, mas na prática a flexão causa mais quebras do que o torque, e os dois deixam evidências completamente diferentes.
Essa distinção decide quanto você gasta. Uma falha de torque é um evento que geralmente você pode datar e explicar. Uma falha por flexão é uma condição que vem se desenvolvendo há meses e fará o mesmo nos próximos meses.parafusoa menos que a condição mude.
-
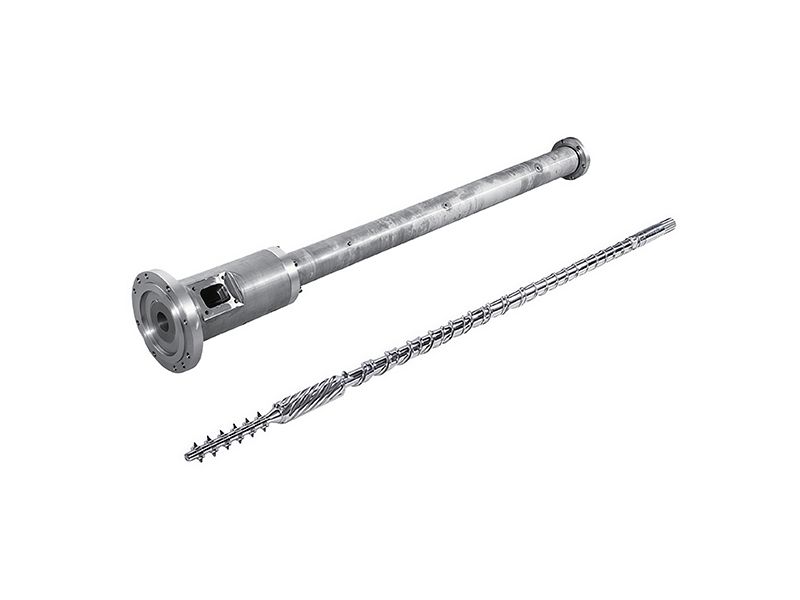
Conjunto de parafuso e cilindro extrusor de tubo. A geometria e o tratamento superficial são escolhidos para a função; a face da fratura informa se essa escolha foi suficiente.
-
PRINCIPAL INFORMAÇÃO
Um parafuso que quebrou em uma de suas seções mais grossas quase certamente não estava com torque excessivo. Essa é a frase mais útil neste artigo e a mais frequentemente ignorada.As quebras também agrupam por aplicativo, assim como as correções. UMparafuso de tubogeralmente falha no torque de partida após um longo desligamento, umparafuso de filmena flexão quando a folga for aberta, e umparafuso de cabona história de cisalhamento de uma zona de alta compressão.
-
2. Leia a fratura antes de limpar qualquer coisa
A face da fratura é o diagnóstico mais barato disponível e é destruída por uma escova de aço. Fotografe-o antes que alguém o toque. Quatro características separam os mecanismos e nenhuma delas precisa de laboratório.
O que você vê Mecanismo O que isso significa para a próxima parte Rachaduras radiais que vão da superfície de vôo em direção ao centro Sobrecarga torcional Um evento, pico de torque alto – procure por uma partida a frio ou metal preso O parafuso “acabou”; a inclinação do vôo perto do intervalo é visivelmente mais curta Sobrecarga torcional Confirma o torque, não a fadiga. O parafuso aumentou de diâmetro e pode ser difícil de remover Uma única fissura direta, sem fissuras radiais, sem alteração de passo Fadiga de flexão invertida Uma condição, não um evento – a liberação e o alinhamento precisam ser verificados Zona progressiva suave com marcas de praia e, em seguida, uma área áspera de ruptura final Fadiga de alto ciclo O crack começou em uma concentração de tensão e cresceu durante um longo período -
Aparafuse as hastes com seus acessórios de extremidade de acionamento. A chaveta e a raiz da estria são concentrações de tensão, e é por isso que uma trinca por fadiga muitas vezes começa no final que ninguém inspeciona.
A decisão após uma pausa não é a mesma que uma decisão de remodelação.Reparo versus substituiçãoestabelece quando das obras de reconstrução, e orotina de manutençãoé o que produz o histórico que informa em qual caso você está.
-
3. Onde quebrou informa o que verificar
A localização é a segunda metade do diagnóstico e é mais confiável que a face da fratura porque não necessita de interpretação. Uma falha por excesso de torque quase sempre acontece na seção de alimentação, porque é onde a carga de torque é transportada no menor diâmetro da raiz. Uma falha por flexão geralmente ocorre em algum lugar onde o parafuso é forte, porque é onde é necessária mais força para dobrá-lo.
Local de pausa Mecanismo mais provável Primeira coisa a verificar Seção de feed Sobrecarga torcional Procedimento de inicialização, tempo de imersão e se a garganta de alimentação prendeu ou escorregou Zona de fusão ou transição Partida a frio ou objeto estranho Proteção Tramp-metal, pacote de tela e o último desligamento Extremidade de acionamento, rasgo de chaveta ou spline Fadiga mais desalinhamento Alinhamento e desvio do acoplamento — consulte oguia de manutenção e caixa de câmbio Meio do corpo, seção mais espessa Flexão invertida Desgaste do furo do cano, ovalização e folga do parafuso ao cano Raiz de vôo, sob uma crista dura Fadiga de uma mudança de seção Quer orevestimento durofoi misturado na raiz ou terminou em uma etapa Em um gêmeo, a mesma lógica muda, porque o torque chega através de estrias e acoplamentos de elementos, e não através de um único eixo. Uma falha é mais frequentemente um problema de spline ou raiz do elemento do que uma fratura do corpo, e oconfiguração compostaearitmética do tempo de residênciaambos partem da carga do eixo e não do cano.
-
4. Torque excessivo: a causa operacional número um é uma partida a frio
Iniciar uma extrusora antes que o polímero realmente derreta é a maneira mais comum de quebrar uma rosca. O cano lê no ponto de ajuste muito antes do núcleo do material, e girar um parafuso contra um cano cheio de polímero sólido produz um pico de torque muito fora do envelope do projeto. Máquinas grandes precisam de tempos de imersão mais longos do que o sugerido pelo controlador, e o termopar mede o metal, não o derretimento.
- Mergulhe até a temperatura e segure - não inicie porque o display está verde
- Corra primeiro em baixa velocidade e ouça, em vez de ir direto para a velocidade de corrida
- Verifique se a garganta de alimentação está realmente alimentando e não deslizando sob o parafuso
- Registrar a rotina de inicialização; se ninguém consegue descrevê-lo, não é um procedimento
Objetos estranhos são o outro pico clássico e geralmente chegam com material reciclado ou com material de um novo fornecedor. Orota de material recicladoegranulação de reciclagemsão onde isso acontece mais, e é por isso que a proteção contra metal pertence à linha e não à lista de desejos de manutenção.
A start-up também é onde pertence a prática de purga. Uma linha que muda mal de cor ou de grau acarreta um tempo de permanência mais longo e mais exposição térmica do que o necessário, o que é um caminho mais lento para o mesmo local - oguia de purga e trocacobre-o, e ocomparação de gargantacobre o comportamento alimentar que produz partidas a frio em primeiro lugar.
-
5. Flexão invertida: o desgaste é a pré-condição
Este é o modo de falha que é mal diagnosticado com mais frequência e é aquele que vale a pena ser compreendido adequadamente. A pressão interna empurra o parafuso lateralmente enquanto ele gira, e o parafuso é mantido em ambas as extremidades – portanto, ele flexiona uma vez por revolução, em ambas as direções. Isso é flexão invertida e é o mesmo mecanismo que flexionar um fio até que ele se rompa.
A parte importante: para que o fundido dobre o parafuso, é preciso que haja folga, e a folga vem do desgaste. Um parafuso não falha desta forma em um cano apertado. Ele falha dessa maneira depois que o furo e as hélices se desgastam o suficiente para permitir que o parafuso se mova - o que significa que o cano já está fora da tolerância no momento em que o parafuso quebra.
- A flexão reversa mais a torção falham em poucos ciclos, uma vez que a tensão superficial atinge o valor crítico
- Esse valor crítico é aproximadamente 40% da resistência à tração do material, porque a flexão reduz a resistência utilizável para cerca de metade
- É por isso que a fratura pode parecer repentina, mesmo que a causa tenha demorado meses
PRINCIPAL INFORMAÇÃO
Se o parafuso quebrasse devido à flexão invertida, o cano estava desgastado antes do parafuso. Substituir apenas o parafuso garante uma segunda falha – a metade barata do par é comprada duas vezes.A folga que permite a flexão tem que vir de algum lugar. Enchimentos abrasivos abrem mais rápido, e é por isso que umbarril de PVC de uso geralecompostos de alto enchimentoatingir este modo de falha mais cedo do que a resina não preenchida - e por que umfuro bimetálicoadia-a em vez de a impedir.
-
6. O diâmetro da raiz suporta a carga e D³ é implacável
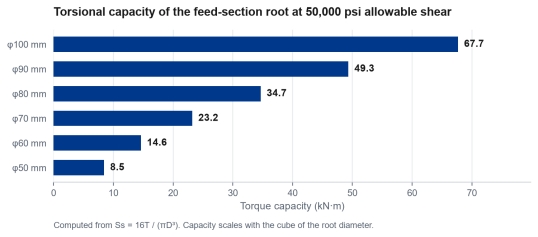
Para uma verificação de torção, a suposição usual do projeto é que apenas o diâmetro da raiz carrega o torque – o voo adiciona força, mas não de uma forma na qual você possa confiar. Com uma tensão de cisalhamento admissível em torno de 50.000 psi, aproximadamente metade do rendimento de um parafuso 4140 tratado termicamente, a capacidade éSs = 16T / (πD³). O cubo é toda a história.
Diâmetro da raiz da seção de alimentação Capacidade de torque a 50.000 psi de cisalhamento permitido 50mm cerca de 8,5 kN·m 60mm cerca de 14,6 kN·m 70mm cerca de 23,2 kN·m 80mm cerca de 34,7 kN·m 90mm cerca de 49,3 kN·m 100 milímetros cerca de 67,7 kN·m Reduza a raiz pela metade e você não reduz a capacidade pela metade, você divide por oito. É por isso que um parafuso que foi reafiado ou revestido sem atenção à raiz, ou um substituto copiado de um desenho com a raiz errada, pode ter pouca resistência e parecer idêntico visto de fora.
-
Capacidade torcional da raiz da seção de alimentação em relação ao diâmetro, calculada a partir de Ss = 16T/(πD³) a 50.000 psi de cisalhamento permitido. A capacidade é dimensionada com o cubo do diâmetro da raiz.
O material segue a mesma lógica do cubo. Um aço mais forte aumenta o cisalhamento permitido, mas uma mudança de seção vale mais do que uma mudança de classe — e é por issoseleção de liga, ocaixa bimetálica de parafuso únicoe obarril de parafuso bimetálicointervalo são lidos juntos e não como alternativas.
-
7. Concentrações de tensão: rasgo de chaveta, spline, desvio de voo
A fadiga não começa onde o estresse é, em média, maior; começa onde o estresse se concentra. Na prática, isso significa o rasgo de chaveta, a raiz do spline, uma mudança brusca na seção do voo ou uma camada de revestimento duro que termina em um degrau em vez de ser mesclada.
- Uma lima ou marca de esmeril na haste é um começo de rachadura, não um defeito cosmético
- O revestimento duro que para abruptamente cria uma mudança de seção – solicite o batimento
- As soldas de reparo na haste do parafuso alteram a metalurgia localmente; eles não são equivalentes a uma peça nova
Quando um parafuso for substituído por motivos de resistência e não de desgaste, oopção completamente endurecidadá uma seção mais uniforme do que uma com superfície tratada, e umparafuso e barril personalizadosa revisão pode alterar a geometria da raiz em vez de reproduzi-la.
A forma como o parafuso foi feito também é importante. UMrota de fabricaçãoque retifica após o tratamento térmico deixa um padrão de tensão residual diferente daquele que retifica antes, e a diferença nunca aparece em um desenho.Página de fabricação do PIPLLestabelece a sequência por esse motivo.
A geometria de substituição também é onde o trabalho compatível com a marca ganha seu sustento. Em umKraussMaffei KMDou umTheysohn XTSos detalhes do eixo e da estria vêm do desenho do OEM, não de um padrão genérico - é por isso que oquatro arquiteturas gêmeasimporta antes de qualquer coisa ser citada.
-
8. Depois do intervalo: o que medir antes de pedir
Uma substituição encomendada a partir das metades quebradas reproduz o problema. Cinco medições transformam a falha em uma especificação, e quatro delas são sobre o cano, não sobre o parafuso.
- ID do furo do cano em diversas posições axiais e qualquer ovalização
- Aparafuse o diâmetro externo do voo nas mesmas posições, incluindo as zonas desgastadas
- Retidão do parafuso e excentricidade na extremidade do acionamento
- Alinhamento do acoplamento e a condição do ajuste da extremidade de acionamento
- O furo da seção de alimentação — onde começou uma falha de torque
Esse conjunto também é o que informa se o barril pode ser salvo. UMfuro que está desgastado apenas localmentepode ser recuperável com manga; um furo oval ou rachado não o é. Overificação de desgaste sem desmontagemé o que diz para você fazer essas leituras antes do intervalo, e oguia de substituiçãocobre a decisão assim que você os tiver.
-
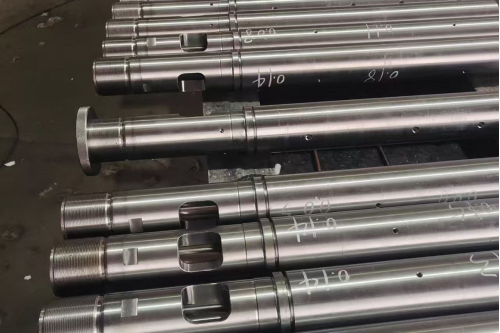
Parafusos e seções do cilindro mantidos juntos após a remoção. Fotografe e meça antes que qualquer coisa seja limpa ou movida – a face da fratura e o padrão de desgaste são a evidência.
Vale a pena ter duas referências abertas enquanto você decide. Obenchmarks de intervalo de serviçodizer se a parte morreu cedo ou na hora certa, e oguia de seleção de ligainforma se uma construção diferente teria mudado o resultado. Quando nenhum dos dois se aplica, oíndice de aplicaçãoé o caminho mais rápido para a parte certa.
-
9. O que mudar para que não aconteça duas vezes
Existem apenas quatro alavancas, e a maioria das fábricas puxa primeiro a mais cara. A ordem abaixo é aproximadamente a ordem de custo, invertida.
- Procedimento de inicialização: tempo de imersão, corrida e uma rotina escrita – grátis
- Alinhamento: acoplamento e cano, verificado com um relógio comparador, não a olho nu
- Folga: substitua ou reconstrua o par, não a metade desgastada
- Seção: altere a raiz ou o material somente se os três primeiros já estiverem corretos
A alavanca de folga é a que passa despercebida, porque é a mais cara. É também o que importa: a flexão invertida precisa de folga para existir, então um par apertado e combinado remove o mecanismo em vez de adiá-lo. Esse é o argumento para comprar umparafuso bimetálico e cilindrocomo um conjunto, e a razão pela qualguia de seleção de materiaisparte do dever e não da parte.
PRINCIPAL INFORMAÇÃO
Cada falha tem uma solução mais barata e uma solução mais cara. O mais barato é quase sempre processual e quase sempre aquele que ninguém quer ouvir.A geometria é a última alavanca e a mais frequentemente confundida com um problema de força. Um parafuso que surge porque o perfil de compressão está errado é responsabilizado por uma quebra que não causou – ocorrespondência de geometria e lubrificantenota e ocomparação entre solteiro e gêmeoseparar os dois diagnósticos.
-
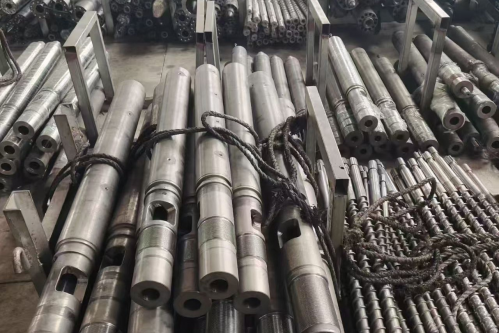
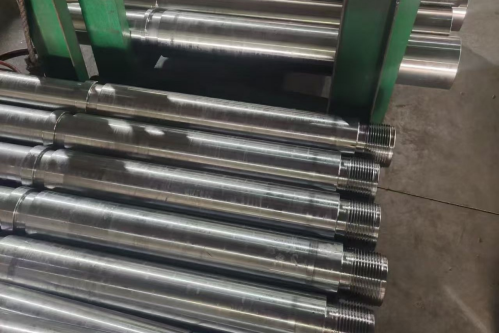
Parafusos organizados por tamanho antes do envio. O diâmetro da raiz, o diâmetro externo do voo e as alterações de seção são visíveis na peça acabada – e é por isso que um relatório dimensional deve acompanhá-la.
As três primeiras alavancas também são a forma mais barata de descobrir se a quarta é o verdadeiro problema. UMparafuso único de alta velocidadeque os breaks geralmente foram executados fora de seuenvelope de velocidade superficial, e umparafuso de espumaque as quebras geralmente tinham um problema de gás ou pressão, não de metal.
-
10. O que enviar quando solicitar uma substituição
Envie a falha, não apenas as dimensões. Um fornecedor que consegue ver como a peça morreu especificará de forma diferente, e um fornecedor que receber apenas um diâmetro copiará o que falhou.
- Fotografias da face da fratura, antes da limpeza
- Onde ocorreu a quebra e o que a máquina estava fazendo naquele momento
- Medições de furo e voo da seção 8
- Marca da máquina, modelo, diâmetro do parafuso e L/D, além do desenho original
- Resina, massa de enchimento, horas de funcionamento e vida útil da peça anterior
Olista de verificação de informaçõestem a versão longa. Para máquinas proprietárias, umsubstituição construída a partir de desenhos OEMgeralmente é o caminho mais curto e oprocesso de fabricaçãoecapacidadeas páginas dizem o que é prático e com que rapidez. A leitura comparativa sobre a escolha da construção está ativadabimetálico versus nitretadoeescolhendo um fabricante.
Um último ponto sobre gêmeos. Em umgêmeo paraleloougêmeo cônicoos eixos são estriados e transportam o torque por um caminho diferente, portanto, uma quebra é mais frequentemente uma estria ou falha de elemento do que uma fratura do corpo - odetalhes de substituição que valem a pena confirmarlist cobre as interfaces que falham primeiro.
As famílias materiais mudam o que significa uma ruptura.PVC rígidocorre frio e corrosivo,Educação Físicacorre quente e resistente, ecompostos fortemente preenchidoscarregue os voos com mais força - então a mesma face de fratura aponta para três causas primeiras diferentes.
-
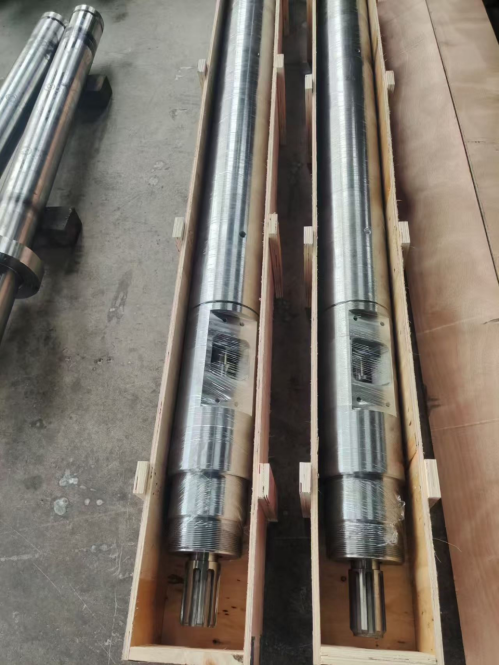
Um substituto embalado para envio. O par é o que restaura a folga; um parafuso sozinho restaura apenas parte dele.
-
✔ Análise de falhas de parafuso e cilindro de extrusora | ✔ Sobrecarga torcional · Flexão invertida · Fadiga
✔ Diagnóstico Facial de Fratura | ✔ Diâmetro da raiz · Folga · Alinhamento · Geometria personalizada