Languages
Tambor de parafuso de tubo de PVC: linhas cônicas, paralelas e de parafuso único correspondentes
Tambor de parafuso de tubo de PVC: linhas cônicas, paralelas e de parafuso único correspondentes
O PVC rígido é implacável no parafuso. A arquitetura certa mantém a fusão estável – a arquitetura errada aparece como pontos negros, oscilações e vida útil curta.
Tambor de parafuso de tubo de PVC · Parafuso duplo cônico · Tambor de parafuso de extrusão de tubo
1. Por que o cilindro do parafuso decide a qualidade do tubo de PVC
Os problemas dos tubos de PVC são frequentemente atribuídos primeiro à matriz ou à formulação. Na prática, o parafuso e o cilindro definem as condições com as quais a matriz deve trabalhar: quanto cisalhamento o material sofre, quanto tempo permanece quente e quão uniformemente é plastificado antes de atingir a cabeça.
O PVC rígido oferece muito pouca margem. Ele se degrada em vez de simplesmente amolecer quando está sobrecarregado, e o dano não é reversível:
·O cisalhamento excessivo aumenta a temperatura do fundido e inicia a degradação térmica
· A plastificação irregular produz defeitos superficiais e variação dimensional
· Tempo de permanência longo ou inconsistente causa manchas pretas e descoloração
· A pressão de fusão instável se traduz diretamente na variação da parede do tubo
É por isso que a extrusão de PVC é um processo de baixo cisalhamento por design, e é por isso que a geometria do corpo do parafuso é mais importante aqui do que na maioria dos outros processos.Aplicações de PVC . A mesma lógica se aplica a toda a gama de produtos, desdeDrenagem UPVC e tubulação de águaparaFilme e folha de PVC .
PRINCIPAL INFORMAÇÃONa extrusão de tubos de PVC, o cilindro do parafuso não derrete apenas o material. Ele decide se o fundido chega intacto à matriz.
2. Três arquiteturas em linhas de tubos de PVC reais
Caminhe por uma fábrica de tubos e você verá três configurações de parafusos atendendo ao PVC. Eles não são intercambiáveis e cada um ganha seu lugar em um ponto diferente no tamanho e na faixa de produção.
Arquitetura Onde cabe Personagem Parafuso duplo cônico Tubo e perfil de PVC rígido de pequeno a médio porte Grande entrada de alimentação para pó, alta compressão, baixo cisalhamento Parafuso duplo paralelo Plantas de tubos, placas e multiformulações de alto rendimento Diâmetro constante, modular, transporte positivo com câmaras interligadas Parafuso único Tubo de grande diâmetro, poliolefina e tubo especial Mais simples e barato onde o dever é derreter e bombear, não composto A escolha é feita quando a linha é especificada e ela é fixada durante toda a vida útil da máquina. Isso é importante para peças sobressalentes:um cano cônico de parafuso duploeum barril de parafuso duplo paralelo são configurações de máquina diferentes e não duas versões da mesma peça.
3. Parafuso duplo cônico: o padrão para tubos de PVC rígidos menores
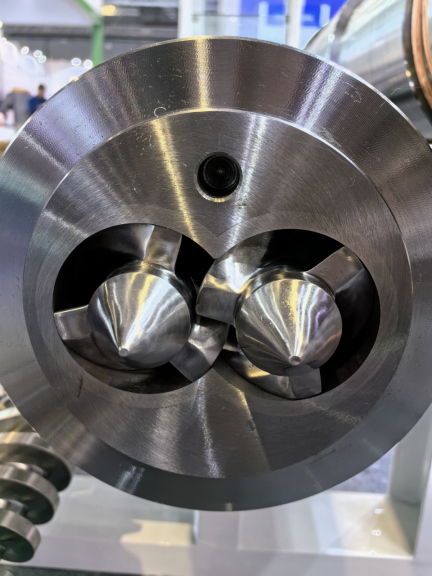
O parafuso cônico é a razão pela qual esta geometria domina o PVC. O parafuso é grande na extremidade de alimentação, o que proporciona uma área de entrada generosa para pó de PVC de baixa densidade aparente, e se estreita em direção à descarga, aumentando a compressão gradualmente, em vez de em uma única etapa.
Como a compressão é progressiva, o cisalhamento permanece moderado e o fundido não superaquece no caminho para a matriz. Para um polímero que se degrada em vez de apenas amolecer, esse é todo o argumento.
A PIPLL constrói a linha cônica geral de PVC em torno do mesmo princípio. O cano é forjado a partir de um único tarugo como uma estrutura integral sem costura, que remove as juntas de flange onde o PVC derretido pode vazar e degradar. A taxa de compressão é definida entre 2,5:1 e 3,5:1 para plastificar completamente sem forçar o cisalhamento além do ponto onde o PVC começa a quebrar.
Corpo cônico de parafuso duplo para PVC Especificação PIPLL Aço base 38CrMoAlA, com nitretação iônica proprietária Camada nitretada 0,4 – 0,6 mm em HV900 – 1100 Vida útil publicada 2 – 3 anos em aplicações com pouco preenchimento Taxa de compressão 2,5:1 – 3,5:1 Folga radial 0,1 – 0,15mm Controle de temperatura 3 – 5 zonas de aquecimento independentes, sistema de ventilação único Verificação de usinagem 100% testes antes do envio As aplicações vão além do tubo simples: perfis de construção, chapas para cofragem, granulação, faixas de borda e tiras de vedação são todos produzidos nesta geometria. Onde o tubo está muito cheio, a mesma arquitetura é usada com uma liga diferente – vejacano duplo cônico de polímero de alto enchimento .
4. Parafuso duplo paralelo: quando uma linha de tubulação fica paralela
As máquinas paralelas mantêm um diâmetro de parafuso constante ao longo de todo o comprimento de processamento. Eles são modulares, mais fáceis de manter e possuem uma zona de processamento mais longa com transferência de torque uniforme – e é por isso que aparecem em plantas de alto rendimento e multiformulações.
A versão contra-rotativa é a que importa para o PVC. Seu design conjugado interligado retém o material em câmaras fechadas em forma de C e o empurra para frente mecanicamente, de modo que o transporte é positivo e o aumento de pressão é forte. A alimentação direta de pó de PVC torna-se prática porque as câmaras fechadas não permitem a formação de pontes e deslizamentos que o transporte não positivo ocorre com o pó, e o caráter de cisalhamento geral permanece suave o suficiente para o PVC rígido.
Cilindro de parafuso duplo paralelo contra-rotativo PIPLL Faixa Diâmetro do parafuso Φ45 – Φ300 Relação L/D 16 – 40 (personalizável) Material base Aço de liga 38CrMoAlA premium Opções de superfície Corpo e parafuso bimetálicos, nitretação, eletrocromização Dever típico Tubos, perfis, placas, WPC, pisos SPC, pelotização A compatibilidade geralmente é o fator decisivo entre fornecedores, porque as dimensões da interface variam de acordo com o fabricante da máquina. Conjuntos de compilações PIPLL para corresponder diretamente às compilações comuns -Krauss Maffei KMD ,Gêmeo Battenfeld-CincinnatiEX ,MD Bausano ,Theysohn XTS eWeber DSentre eles – em vez de trabalhar a partir de um padrão genérico.
Para tarefas de pelotização e reciclagem na mesma arquitetura, obarril de parafuso duplo cônico de pelotização a página cobre as variantes de cubo de açúcar e corte em fio, e as formulações recicladas são tratadas com obarril de material recicladoconfiguração.
5. Parafuso único: onde ainda ganha no tubo
Um único parafuso é a máquina mais simples e, para uma longa lista de tarefas em tubos, mais simples é o correto. Onde a tarefa é derreter e bombear uma massa fundida consistente em uma matriz – em vez de compor ou homogeneizar – uma única linha de rosca faz isso com menos variáveis e menor custo.
·Tubo corrugado de parede dupla HDPE, PP e PVC de grande diâmetro
· Tubo de parede sólida UPVC e tubo de proteção de cabo
· Tubulação de água quente e fria em PP-R, PE-RT e PE-X
· Tubo médico de PVC e tubo especial
· Tubo industrial PMMA, PC e ABS
As configurações diferem de acordo com a função. Os projetos de parafusos de barreira melhoram a eficiência de fusão e a homogeneização da fusão para tubos de poliolefina de alto rendimento, uma comparação que vale a pena ler emparafuso de barreira versus parafuso convencional . As seções de mistura Maddock e abacaxi lidam com a homogeneização do fundido onde o requisito é simplesmente uniformidade, e a construção de alimentação ranhurada suporta o transporte estável de sólidos em linhas de alto rendimento - a compensação entre isso e um furo liso é estabelecida emalimentação ranhurada versus barris de furo liso .
Toda a gama de aplicações de tubos e tubulações, incluindo construção corrugada, composta e multicamadas, é coberta embarris de parafuso de extrusão de tubos e tubos .
Um único parafuso e cilindro para extrusão de tubos. Onde o dever é derreter e bombear, em vez de aumentar, esta é a resposta mais simples.
6. Dimensionamento do cano de acordo com o diâmetro e saída do tubo
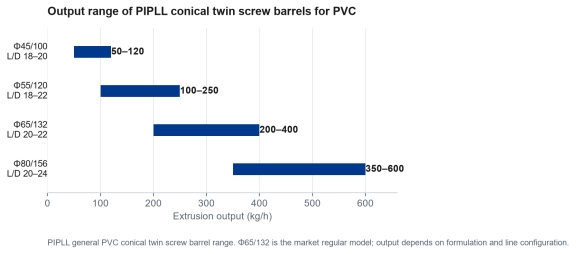
Depois que a arquitetura é fixada, a gama de modelos diminui rapidamente, porque o diâmetro do tubo e a saída alvo juntos determinam o tamanho do barril. A gama geral de PVC cónico cobre as janelas de produção habituais:
Modelo PIPLL L/D Saída Aplicação típica Φ45/100 18–20 50–120 kg/hora Conduíte de pequeno diâmetro, perfil de precisão Φ55/120 18–22 100–250 kg/h Tubo médio, perfil comum Φ65/132 20–22 200–400 kg/h Modelo regular de mercado, tubo e perfil universal Φ80/156 20–24 350–600 kg/h Tubo de grande diâmetro, chapa grossa Faixa de saída de barris duplos cônicos de PVC geral PIPLL. Φ65/132 é o modelo regular do mercado; a produção real depende da formulação e da configuração da linha.
Duas advertências naquela mesa. Primeiro, os números descrevem a faixa de barris, não uma promessa para sua linha – a formulação, o projeto da matriz e o equipamento posterior movimentam o resultado alcançável. Em segundo lugar, escolher um cano de tamanho maior 'para altura livre' não é automaticamente mais seguro: um parafuso superdimensionado funciona em baixa velocidade com longo tempo de permanência, que é precisamente a condição que o PVC rígido tolera pior.
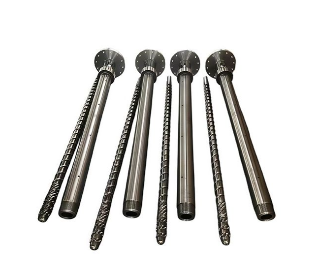
Corpo de parafuso duplo cônico com manga de revestimento interno, construção que permite a renovação da superfície de desgaste.
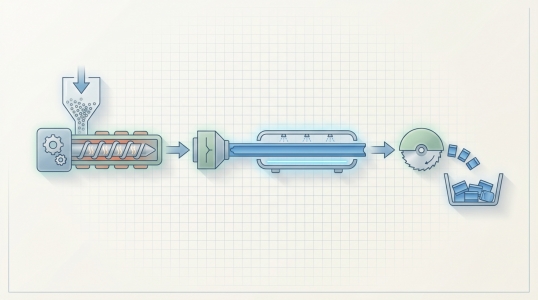
Esquema de uma linha de extrusão: funil, cilindro e rosca, aquecimento, cabeçote e resfriamento. O cilindro do parafuso define a condição de fusão que a matriz herda.
PRINCIPAL INFORMAÇÃODimensione o cilindro do parafuso de acordo com a tarefa que você realmente executa. Superdimensionar um parafuso de PVC para ganhar espaço geralmente custa a qualidade do derretimento, em vez de comprar margem.
7. Carregamento de enchimento e imagem de desgaste
Quase nenhuma formulação de tubo de PVC é de resina pura. O carbonato de cálcio é o enchimento mais comum, e seu nível de carga – e não o diâmetro do tubo – geralmente decide quanto tempo dura um conjunto de parafuso e cilindro.
Para formulações sem carga e com carga leve, a construção nitretada normalmente é suficiente: a PIPLL publica uma camada nitretada de 0,4–0,6 mm em HV900–1100, com 2–3 anos de serviço em aplicações de baixo enchimento. À medida que a carga de enchimento aumenta, o equilíbrio muda. O desgaste abrasivo acelera nas hélices e no furo, e os produtos de degradação ácida adicionam um elemento de corrosão na parte superior.
Existe uma construção bimetálica para essa combinação, e a camada de liga é o que está sendo pago – PIPLL publica 1,5–3 mm dependendo do tipo, em HRC 50–65 e temperaturas máximas de trabalho de ≤400°C a ≤600°C. A escolha entreconstrução bimetálica e nitretadaé uma questão de dever, e a família de ligas para uma determinada formulação é definida emseleção de liga bimetálica . Para o enchimento em si,carbonato de cálcio em plástico explica o que faz com uma formulação.
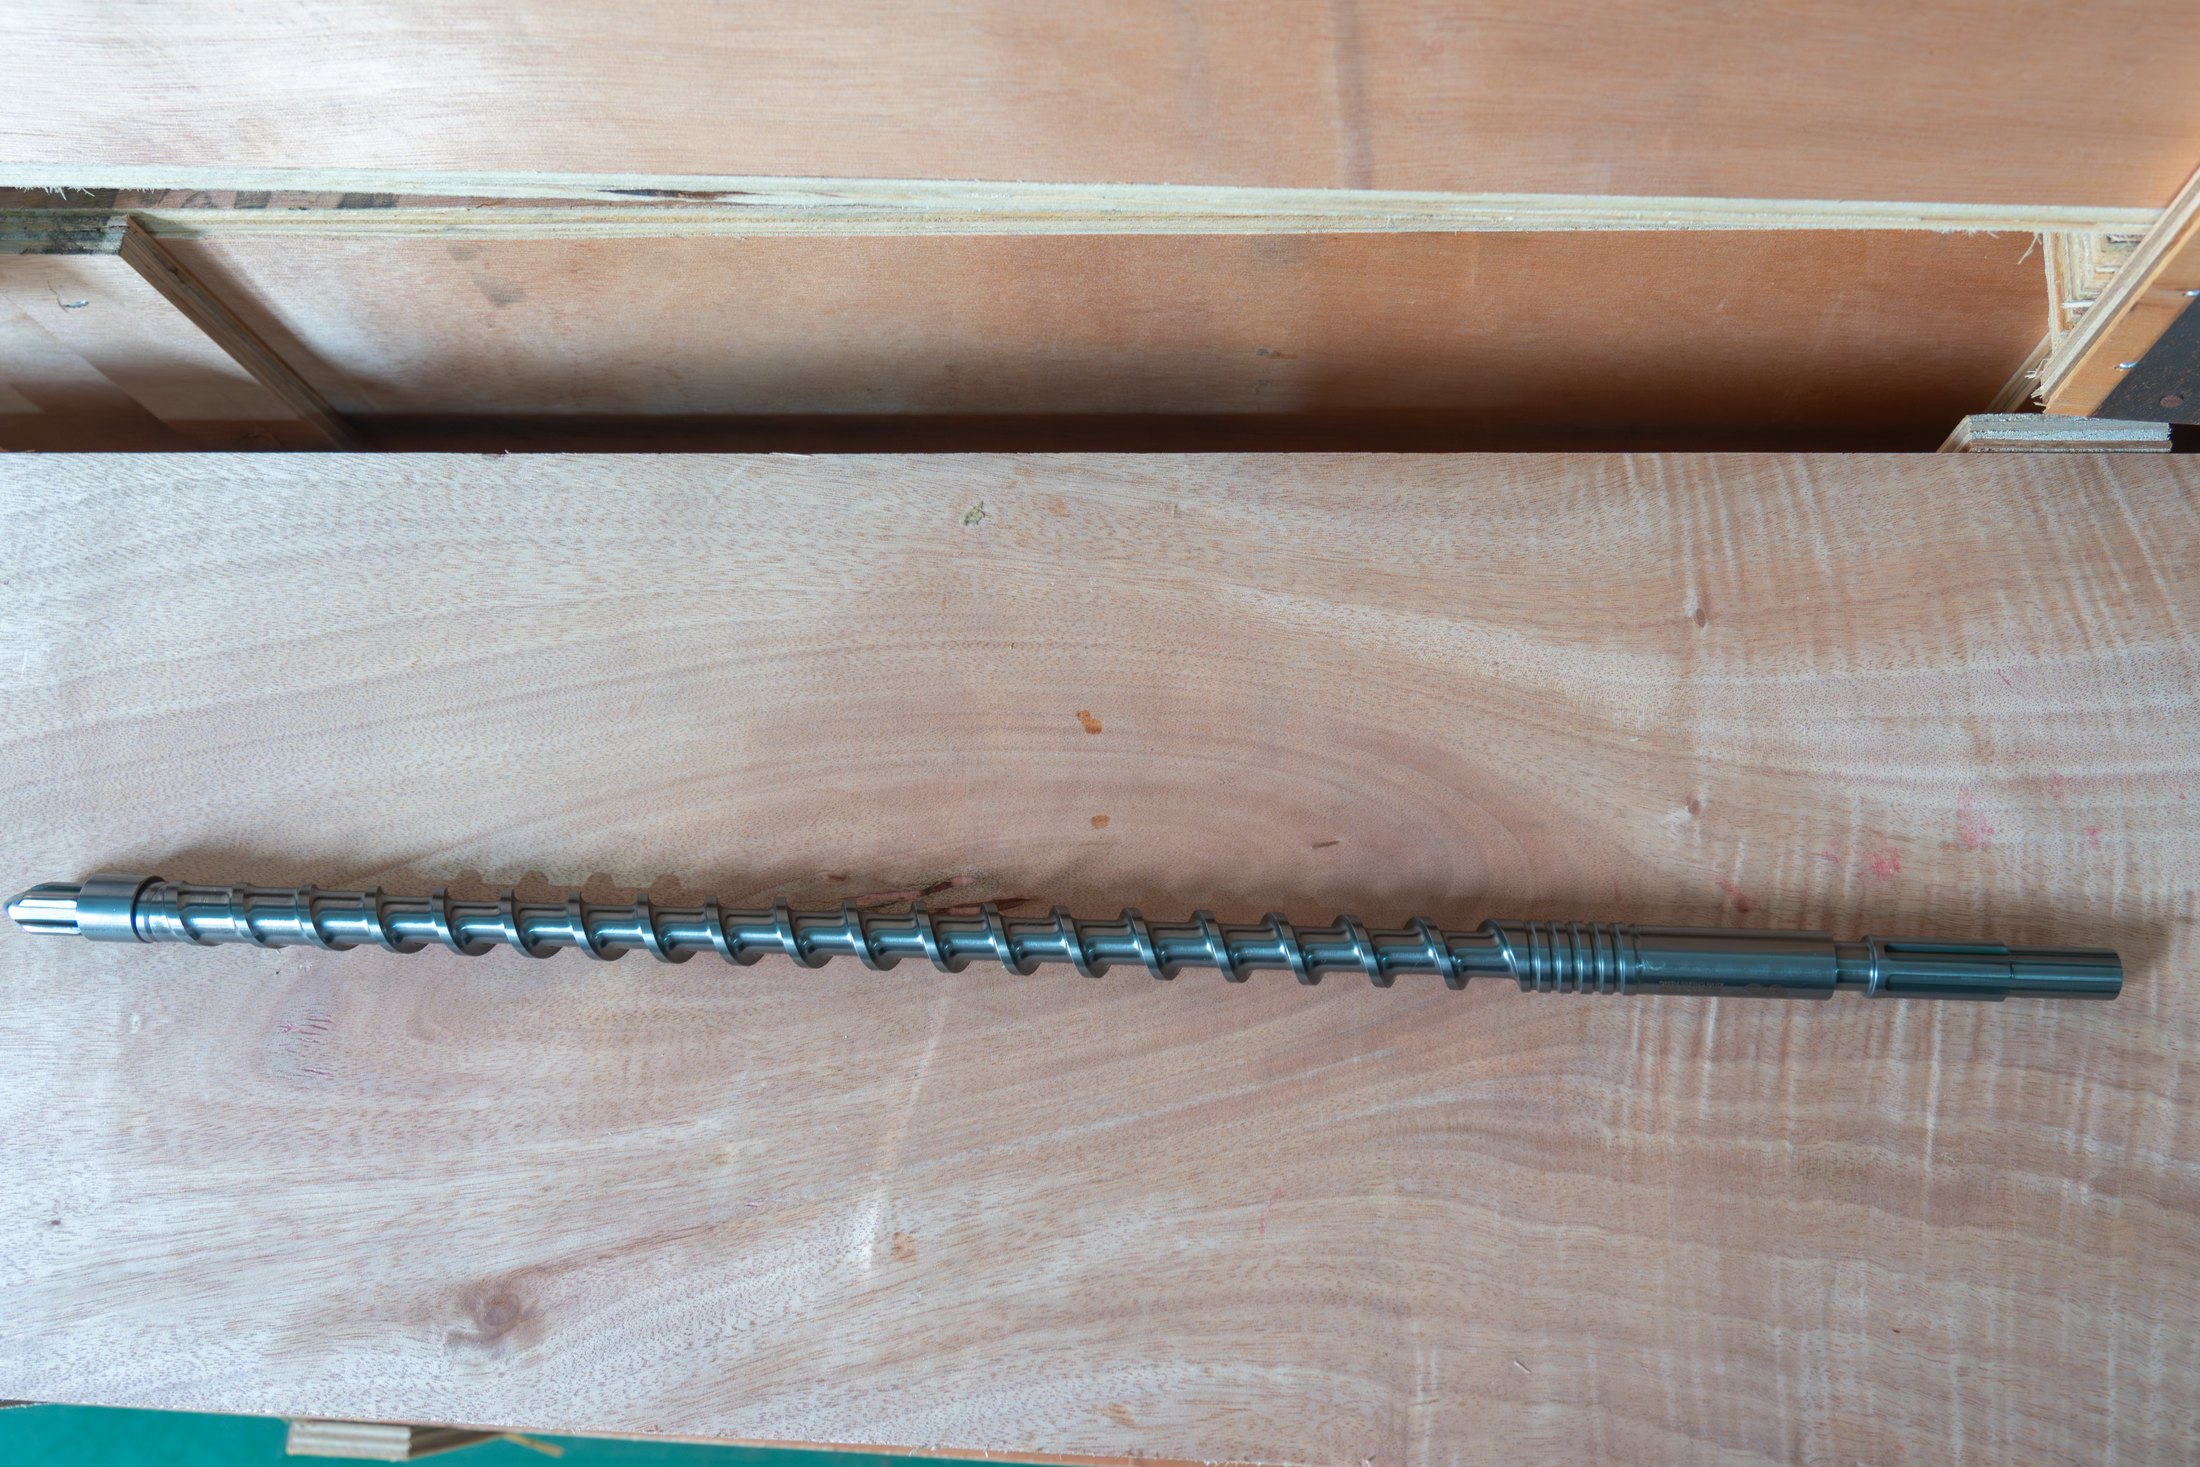
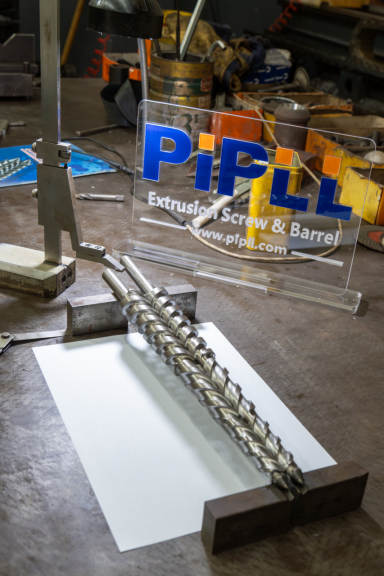
Um parafuso e seu cano na oficina. No serviço de PVC preenchido, ambas as superfícies sofrem desgaste, razão pela qual a decisão da liga cobre o par e não apenas o cano.
8. O que pode e o que não pode ser trocado
A substituição é onde uma boa linha fica comprometida. As regras são curtas e a primeira é absoluta.
·Um cano cônico não entra em uma máquina paralela, ou vice-versa, sem um redesenho da máquina
· Os parafusos e o cilindro são substituídos como um conjunto correspondente – a distância central, o perfil e a folga são projetados juntos
· Uma liga mais dura não compensa uma geometria errada
· Um novo cano em um parafuso desgastado não restaura nada, exceto o pedido de compra
As dimensões que devem ser correspondidas são específicas: diâmetro do parafuso e comprimento total, relação L/D, distância central, geometria do furo, posição da abertura de alimentação, layout de aquecimento e resfriamento e conexão à caixa de engrenagens. Nossoguia de PVC de barril de parafuso duplo paralelo funciona através dessa lista de verificação para máquinas paralelas, e a lógica geral para qualquer extrusora está noguia de substituição do cilindro do parafuso . Onde for esperado desgaste repetido, umcano com manga de forro interno permite que a superfície de desgaste seja renovada sem substituir todo o cano.
PRINCIPAL INFORMAÇÃOCombine a peça com a máquina e, em seguida, combine a liga com a formulação. Inverter essa ordem é como os projetos de substituição dão errado.
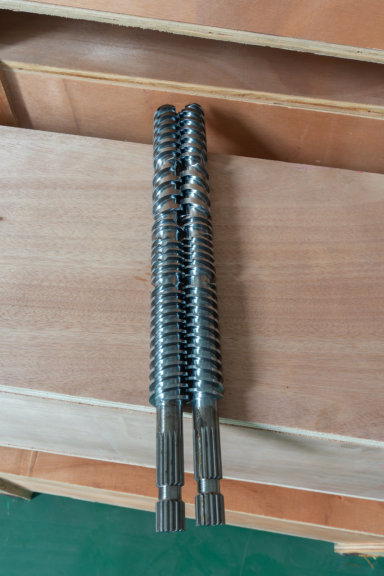
Um par de parafusos duplos paralelos combinados. A conexão e a distância central diferem entre os modelos de máquina, e é por isso que os conjuntos de reposição são combinados em vez de padronizados.
9. Medir um conjunto desgastado antes de fazer o pedido
O desgaste em um cilindro de parafuso de PVC raramente é uniforme. A zona de alimentação, a zona de compressão e a região de alta pressão desgastam-se em taxas diferentes, e medir apenas uma posição pode esconder o problema real.
·Diâmetro externo e condição de cada rosca
· Medição do furo em diversas posições ao longo do cano
· Folga entre o parafuso e o furo em cada posição
· Condição da zona de alimentação e da seção de alta pressão
· Ponta do parafuso, estria e condição do acoplamento
· Conexões de aquecimento e resfriamento de barril
· Fotografias, além da placa de identificação da máquina e o problema de produção observado
Com essas informações, uma cotação pode ser construída com base em medições e não em suposições. Sem ele, a alternativa habitual é o desenho original - e se este também estiver faltando, as fotografias e as dimensões principais ainda suportam uma avaliação inicial, que é o que o nossoprocesso personalizado de parafuso e barrilé projetado ao redor. Como um desenho se transforma em um barril acabado é abordado abaixoprocesso de fabricação ecapacidade de produção .
10. Sintomas que apontam para o cano do parafuso
O desgaste se anuncia antes de falhar. Os sinais abaixo não provam que o cilindro da rosca seja a única causa – a alimentação, o controle de temperatura, a matriz e o equipamento posterior merecem uma verificação – mas eles colocaram isso na lista.
· Redução gradual na produção
· Maior velocidade do parafuso necessária para o mesmo resultado
· Pressão de fusão instável e saída crescente
· Menor plastificação, mais defeitos superficiais
· Aumentando a variação da espessura da parede
· Arranhões, corrosão ou corrosão visíveis nos voos
· Reparação repetida do mesmo componente
O surto, em particular, tem várias causas possíveis, e oguia de solução de problemas para saída de extrusão instável separa as causas do lado do parafuso das causas do lado do processo. Se houver suspeita de desgaste, mas a linha não puder ser parada,inspeção sem desmontagem descreve o que pode ser verificado no local. Deveres de PVC adjacentes, comoFilme e folha de PVC eExtrusão de flocos e remoídos PET segue a mesma lógica de desgaste com diferentes janelas de temperatura.
Precisa de ajuda com um cilindro de parafuso para tubo de PVC?
Envie-nos o modelo da máquina, diâmetro do tubo, formulação e produção alvo e recomendaremos o tamanho e a construção do barril. A PIPLL fabrica cilindros de parafuso duplo cônicos e paralelos e parafusos simples para tubos de PVC, perfis, chapas e linhas de granulação.
· Barris duplos cônicos de PVC geral de Φ45/100 a Φ80/156, com especificações padrão em estoque
· Conjuntos compatíveis para Bausano, Weber, Theysohn, Luigi Bandera, Battenfeld, KraussMaffei e outras construções importantes
· Opções nitretadas e bimetálicas adequadas à carga de enchimento e à temperatura operacional
Contate-nos agora
Eric Dong | Cofundador |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipl.com