Languages
Porta de ventilação de PVC versus ventilação a vácuo para pelotização de PVC rígido | PIPLL
Você precisa de uma porta de ventilação ou ventilação a vácuo para pelotização de PVC rígido
- Por que a ventilação de PVC é uma decisão de processo e não uma atualização padrãoA pelotização de PVC rígido transparente é muitas vezes julgada pelo que sai no final da linha: clareza, consistência da cor, densidade do pellet, odor e ausência de manchas pretas ou bolhas.Quando a qualidade se torna instável, muitos processadores perguntam imediatamente se precisam de um sistema de vácuo. Outros presumem que uma porta de ventilação é sempre uma atualização em relação a um barril fechado. Nenhuma das suposições é confiável.Um desabafadobarril de parafuso únicopode ajudar a liberar ar, umidade e componentes voláteis. A ventilação a vácuo pode proporcionar uma desvolatilização mais forte quando a aplicação realmente precisa dela. Mas uma porta de ventilação inadequada, vedação inadequada ou perfil de parafuso instável podem criar novos problemas: vazamento de material pela ventilação, saída inconsistente, tempo de residência excessivo, contaminação e defeitos ainda mais visíveis.Para a pelotização de PVC rígido, a pergunta certa não é simplesmente: 'Devemos adicionar vácuo?' A questão útil é: O que precisa ser removido do fundido e o sistema de parafuso-barril pode expô-lo e liberá-lo sem danificar o PVC?Na PIPLL, abordamos um cilindro de rosca única para PVC como um componente completo do processo. A porta de ventilação, o perfil do parafuso, a relação L/D, o comportamento de compressão e o requisito de pressão a jusante devem funcionar juntos.
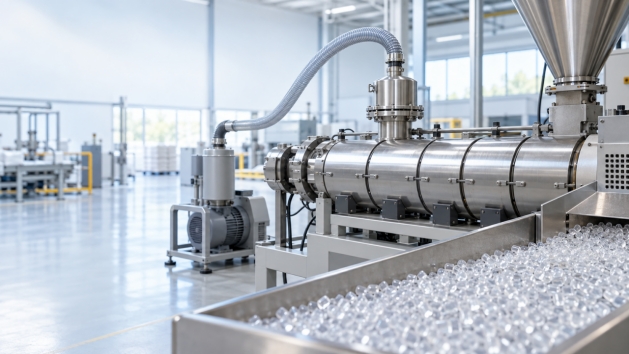
Visual em destaque. Pelotização ilustrativa de PVC rígido com ventilação a vácuo; esta não é uma fotografia de um PIPLL específico ou de uma instalação do cliente.
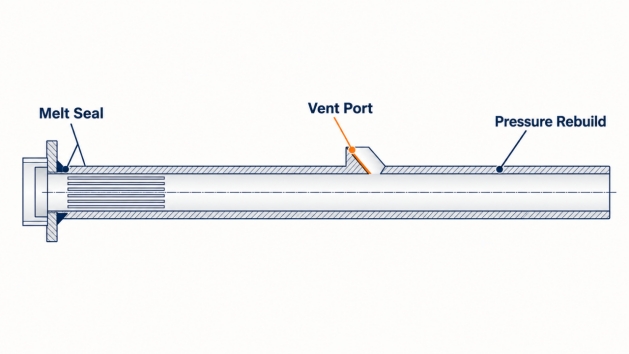
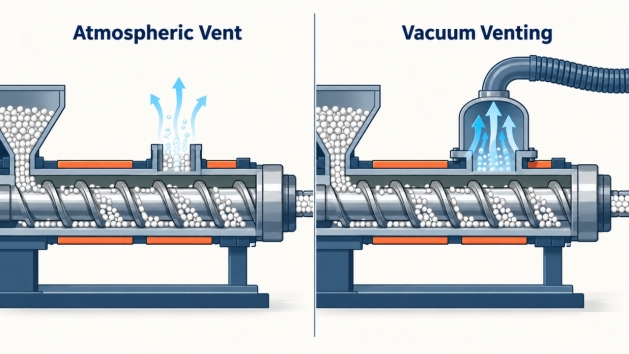
- A porta de ventilação e a ventilação a vácuo não são iguaisUma porta de ventilação atmosférica é uma abertura no barril que permite que o ar arrastado e baixos níveis de vapor escapem sob condições normais de pressão. Um sistema de ventilação a vácuo conecta a zona de ventilação a uma fonte de vácuo. Reduz a pressão ao redor do fundido exposto e pode melhorar a remoção de umidade, ar e componentes voláteis.Ambas as opções exigem que o material chegue à zona de ventilação nas condições corretas. O PVC deve ser suficientemente plastificado para liberar gases, mas não empurrado de forma tão agressiva que o derretimento escape pela abertura.·Uma seção estável de fusão e transporte antes da ventilação· Uma vedação fundida ou seção de aumento de pressão que evita que o material inunde a abertura de ventilação· Uma zona de descompressão e ventilação, seguida por uma seção a jusante que reconstrói a pressão para pelotizaçãoÉ por isso que adicionar um furo a um cilindro padrão não é o mesmo que projetar um cilindro e parafuso único ventilado para uso em extrusora de plástico.
Figura 1. Conceito de barril ventilado PIPLL de segurança pública. As funções de vedação fundida, porta de ventilação e recuperação de pressão devem funcionar como uma sequência de processo. Todas as dimensões e detalhes de fabricação foram removidos.
- Quando um barril não ventilado pode ser suficienteUm barril fechado e sem ventilação não é automaticamente uma fraqueza. Pode ser a escolha correta quando o material e o processo de PVC são estáveis.Um cilindro de parafuso único não ventilado pode ser suficiente quando:·A formulação de PVC rígido é limpa, seca e consistente· Material virgem é usado com pouco ou nenhum conteúdo reciclado· Não há bolhas, espuma, odor ou defeitos visíveis relacionados a voláteis· A produção é estável e a qualidade do fundido já é aceitável· O processo não apresenta evidências de ar aprisionado, umidade residual ou contaminaçãoSe o PVC transparente estiver ficando amarelo ou desenvolvendo manchas pretas devido ao cisalhamento excessivo, resíduo degradado ou uma zona morta no sistema parafuso-corpo, o vácuo por si só não resolverá a causa raiz. O projeto do parafuso, o perfil de transição, a condição da superfície e as práticas de limpeza devem ser revisados primeiro.Quando uma porta de ventilação atmosférica pode ajudarUma porta de ventilação atmosférica pode ser uma opção intermediária prática quando o processo precisa liberar ar arrastado ou uma quantidade limitada de vapor, mas não requer desvolatilização em vácuo profundo.Pode valer a pena considerar quando:·O material contém uma porcentagem controlada de material reciclado interno limpo· O ar é arrastado durante a alimentação ou mistura· Porosidade menor ou densidade inconsistente do pellet aparece ocasionalmente· A formulação produz vapor limitado durante o processamento· A produção é estável o suficiente para manter um nível de enchimento controlado na zona de ventilaçãoUma ventilação atmosférica não se destina a remover todos os componentes voláteis. Seu principal objetivo é fornecer aos gases uma rota de escape sem tornar o processo desnecessariamente agressivo.
Figura 2. A ventilação atmosférica pode liberar ar ou vapor limitado. A ventilação a vácuo proporciona uma desvolatilização mais forte quando a formulação e o design do cilindro roscado podem suportá-la.
- Quando vale a pena considerar a ventilação a vácuoA ventilação a vácuo torna-se mais relevante quando a questão da qualidade está ligada à umidade, gás retido, odor, contaminação volátil ou variação de material reciclado.A pelotização de PVC rígido pode se beneficiar da ventilação a vácuo quando:·PVC reciclado ou reciclado é usado em uma porcentagem significativa· A matéria-prima tem condições de armazenamento inconsistentes ou umidade residual· Os pellets apresentam bolhas, vazios, espuma ou densidade instável· O material acabado carrega um odor indesejado ou resíduo volátil· O processo deve melhorar a clareza e consistência visual em PVC transparente· A formulação inclui componentes que liberam vapor ou gás durante o processamentoPara material reciclado, o vácuo pode ser valioso porque o desafio não se limita à umidade. A moagem pode introduzir contaminação de ar, superfície, voláteis residuais e histórico térmico inconsistente. A ventilação a vácuo ainda deve ser tratada como uma ferramenta de processo, e não como um substituto para a classificação de materiais, limpeza, peneiramento ou projeto correto de parafusos.Por que uma porta de vácuo pode piorar o processamento de PVCUma ventilação a vácuo pode criar problemas se for adicionada sem considerar o perfil do parafuso e o layout do cilindro.·Derreta escapando pela abertura de ventilação· Bloqueio de ventilação causado por acúmulo de material· Nível de vácuo instável causado por vazamentos ou tubulação inadequada· Fusão insuficiente antes da zona de ventilação· Muita descompressão, causando baixa estabilidade de transporte· Longo tempo de residência que aumenta o risco de degradação do PVC· Um perfil de parafuso que não reconstrói a pressão de forma eficaz após a ventilaçãoPara PVC sensível ao calor, um processo ventilado instável pode ser pior do que um processo de barril fechado adequadamente controlado. A característica de projeto mais importante é a vedação por fusão antes da zona de ventilação. Ele cria controle de pressão suficiente para manter o polímero dentro do barril enquanto permite que os gases escapem. Após a ventilação, a seção da rosca a jusante deve transportar e recomprimir o fundido de forma constante em direção à matriz.
- A porta de ventilação do barril é apenas metade do designUma porta de ventilação muda o cano. Também altera os requisitos do parafuso. Quando a PIPLL analisa um cilindro de parafuso único ventilado para PVC, a revisão técnica deve incluir:·Diâmetro da extrusora e relação L/D atual· Tipo de PVC e requisitos de transparência· Material virgem, porcentagem de material reciclado e fonte de material reciclado· Pacote estabilizador, nível de enchimento e aditivos· Saída atual, saída alvo e temperatura real de fusão· Desenho de parafuso existente e localização da porta de ventilação· Tipo de defeito: bolhas, odor, amarelecimento, manchas pretas, oscilação de saída ou vazamento de material· Condição do parafuso e do cilindro existentes, incluindo desgaste, corrosão e depósitosEssas informações ajudam a determinar se a solução correta é manter o cilindro fechado e otimizar o perfil da rosca, adicionar uma porta de ventilação atmosférica, usar ventilação a vácuo com uma rosca de dois estágios projetada especificamente, reparar primeiro os componentes desgastados ou melhorar a preparação do material antes de trocar a extrusora.A seleção de materiais ainda é importanteO desempenho da ventilação depende da geometria do processo, mas a resistência ao desgaste e à corrosão ainda afeta a estabilidade a longo prazo. Um cilindro de parafuso nitretado pode ser adequado para muitas aplicações padrão de extrusão de PVC. Um cilindro de parafuso único bimetálico pode ser considerado onde a abrasão, a corrosão ou a contaminação de material reciclado criam condições de serviço mais exigentes.Mas a seleção de materiais deve seguir a análise do processo. Um material de barril premium não pode compensar um layout incorreto da zona de ventilação, uma vedação de fusão deficiente ou um histórico térmico excessivo.
- Uma tabela de decisão prática
Condição do processo Ponto de partida recomendado PVC rígido virgem limpo, seco e estável, sem defeitos relacionados a voláteis Barril não ventilado pode ser suficiente Ar arrastado menor ou vapor limitado com matéria-prima estável Avalie uma porta de ventilação atmosférica PVC reciclado, variação de umidade, odor, bolhas ou problemas de qualidade relacionados a voláteis Avalie a ventilação a vácuo com um perfil de parafuso projetado especificamente Derreter vazando de uma ventilação existente Revise a vedação fundida, a geometria do parafuso, o nível de enchimento, a localização da ventilação e a pressão a jusante Manchas amareladas ou pretas sem bolhas ou odor Revise o cisalhamento, as zonas mortas, o desgaste e a limpeza antes de assumir que o vácuo é necessário Alto conteúdo de material reciclado com qualidade inconsistente Revise a preparação do material e considere a ventilação a vácuo como parte de uma solução completa de processo - Como o PIPLL apoia decisões de ventilação de PVCA PIPLL não parte do pressuposto de que toda linha de pelotização de PVC precisa de vácuo. Como fabricante de parafusos de extrusora personalizados, a PIPLL pode revisar o desenho do parafuso existente, o layout do cilindro, as informações do material e a descrição do defeito para identificar se o problema está relacionado à ventilação, geometria do parafuso, desgaste, retenção ou condições operacionais.Para um novo cilindro de parafuso único ventilado, o objetivo é criar uma sequência estável: derreter o PVC com segurança, construir uma vedação de fusão controlada, liberar gases na ventilação, reconstruir a pressão e peletizar de forma consistente.ConclusãoUma porta de ventilação não é uma atualização universal e a ventilação a vácuo não é uma cura para todos os defeitos do PVC. Para PVC rígido limpo e estável, um cilindro de parafuso único não ventilado pode ser a melhor escolha. Para liberação moderada de ar ou vapor, uma ventilação atmosférica pode ser suficiente. Para PVC reciclado, variação de umidade, odor, bolhas ou instabilidade relacionada a voláteis, a ventilação a vácuo pode ser justificada.A decisão correta depende do material, do defeito, da condição operacional e do projeto completo do corpo do parafuso. A PIPLL fabrica barris de parafuso único personalizados para aplicações de extrusão e pelotização de PVC. Se você estiver considerando uma porta de ventilação, cilindro de vácuo ou parafuso de reposição, envie os detalhes da sua máquina, desenho atual do parafuso, informações do material e fotos do defeito para uma revisão técnica.Leitura relacionada: Como o design do parafuso ajuda a prevenir manchas amareladas e pretas na pelotização de PVC rígido transparente.Contato Técnico e de VendasHarry Jiang | PIPLL | Soluções de parafuso e barril para extrusão de plásticoApoiar fabricantes de extrusão com soluções personalizadas de rosca e cilindro para PVC, PE, PP, PET e outras aplicações de processamento de polímeros.E-mail: Harry@pipll.com | WhatsApp: +86 182 6854 1152 | Site: www.pipl.com