Languages
Barril de parafuso duplo paralelo: os quatro tipos principais e como escolher um
Barril de parafuso duplo paralelo: os quatro tipos principais e como escolher um
A direção de rotação e o entrelaçamento fornecem quatro arquiteturas – e cada uma é construída para um trabalho diferente na linha.
Tambor de parafuso duplo paralelo · Tipos de parafuso duplo · Extrusão e composição
1. O que realmente é um cilindro de parafuso duplo paralelo
Um cilindro de parafuso duplo paralelo contém dois parafusos em dois furos estreitamente combinados que permanecem paralelos ao longo de todo o comprimento de processamento. Ao contrário de um projeto cônico, o diâmetro do parafuso não muda da alimentação até a descarga.
A consequência importante é que o cano nunca é uma peça sobressalente independente. Os parafusos e o cano funcionam como um conjunto combinado, e as dimensões que os unem devem estar de acordo:
·Distância central entre os dois furos
·Perfil do parafuso e geometria do voo
·Folga radial entre o parafuso e o furo
·Posição e tamanho da abertura de alimentação
·Layout de aquecimento e resfriamento
·Interface de conexão e caixa de câmbio
Os sistemas de parafuso duplo paralelo são usados em uma ampla gama de produção: Tubo e perfil de PVC , tubo e filme de poliolefina , Placa WPC e SPC , linhas de pelotização e composição. O mesmo formato de barril serve a todos eles, e é exatamente por isso que a arquitetura interna – e não as dimensões externas – decide se ela funciona. Nosso visão geral do aplicativo lista os grupos de polímeros para os quais construímos.
PRINCIPAL INFORMAÇÃO A arquitetura da máquina decide a tarefa. O cano apenas o executa – e é por isso que a primeira pergunta nunca é “quanto tempo”, mas “que tipo de parafuso duplo é este”.
2. Dois eixos definem cada projeto de parafuso duplo
As máquinas de rosca dupla são comumente descritas por marca ou aplicação, o que esconde o fato de serem construídas a partir de duas escolhas independentes. Depois de separar essas escolhas, toda a família se torna fácil de ler.
Eixo Opções O que decide Direção de rotação Co-rotação / contra-rotação Como o material viaja: caminho de mistura versus câmaras fechadas Entrelaçamento Entrelaçamento/não entrelaçamento Quão fortemente os parafusos engatam: nível de cisalhamento e transporte positivo Geometria Paralelo / cônico Ingestão de ração, distribuição de torque e como o barril é substituído Combine os dois primeiros eixos e você obterá as quatro arquiteturas práticas: entrelaçamento co-rotativo, entrelaçamento contra-rotativo, contra-rotação não entrelaçado e co-rotação não entrelaçado. O terceiro eixo, a geometria, é uma decisão separada – umacano cônico de parafuso duplo e um cano paralelo pode compartilhar a mesma direção de rotação e ainda assim se comportar de maneira muito diferente.
Isto não é acadêmico. A classificação prevê o que uma máquina pode ou não fazer, e é a razão pela qual duas citações para o barril do “mesmo tamanho” podem descrever componentes completamente diferentes. Um fornecedor quefabrica ambas as famílias perguntará qual arquitetura você está executando antes de discutir as dimensões.
3. Entrelaçamento co-rotativo: o carro-chefe da composição
Ambos os parafusos giram da mesma maneira. O material segue um caminho em forma de oito ao redor dos dois parafusos, transferindo-se continuamente de um canal para o outro, e as alças se limpam à medida que giram.
Essa combinação produz mistura distributiva e dispersiva intensiva, razão pela qual as máquinas entrelaçadas co-rotativas dominam a composição, masterbatch e extrusão reativa. Quando uma formulação precisa ser uniforme – pigmentos, aditivos, fibra de vidro, cargas – esta é a geometria que o proporciona.
·Composição e masterbatch, incluindocompostos preenchidos e reforçados com vidro
·Extrusão reativa e produção de aditivos funcionais
·Formulações onde a qualidade da dispersão decide o produto
·Matéria-prima reciclada e misturada que precisa de homogeneização
Como a mistura tem um design agressivo, as formulações abrasivas nesta arquitetura geralmente são executadas com parafusos e cilindros bimetálicos. A qualidade da mistura não é o fator limitante – o desgaste da superfície é. Nossas notas sobrecomposição com alto teor de CaCO3 ecarbonato de cálcio em plásticos cobrir esse lado do problema.
4. Entrelaçamento contra-rotativo: câmaras fechadas e transporte positivo
Aqui, os parafusos giram em direções opostas, de modo que as hélices se engrenam e prendem o material em uma série de câmaras fechadas em forma de C que são empurradas axialmente ao longo do cano. Como o material é fechado e movido mecanicamente em vez de arrastado, o transporte é positivo e o aumento de pressão é forte.
A faixa paralela contra-rotativa do PIPLL é construída em torno de um design conjugado totalmente interligado que forma essas câmaras C seladas. É isso que torna prática a alimentação direta de pó de PVC: as câmaras fechadas eliminam as pontes e o deslizamento que uma geometria de transporte não positiva apresenta com o pó. O cisalhamento geral permanece baixo e suave, o que é importante para um polímero tão sensível ao calor como o PVC.
Cilindro de parafuso duplo paralelo contra-rotativo PIPLL Faixa Diâmetro do parafuso Φ45 – Φ300 Relação L/D 16 – 40 (personalizável) Material base Aço de liga 38CrMoAlA premium Opções de superfície Corpo e parafuso bimetálicos, nitretação, eletrocromização Dever típico Tubos, perfis, placas, WPC, pisos SPC, pelotização Os conjuntos de reposição são construídos para corresponder às principais construções da máquina, e não a um padrão genérico, porque as dimensões da interface diferem de um fabricante para outro. As páginas de referência para os mais comuns incluem oSérie KraussMaffei KMD ,Gêmeo Battenfeld-CincinnatiEX ,MD Bausano ,Theysohn XTS eSérie Weber DS , comKabra ,Microsan MCV eLuigi Bandera 2B HTS também coberto.
·Tubo e perfil de PVC rígido e preenchido
·Pisos WPC e SPConde a estabilidade dimensional é crítica
·Linhas de pelotização e reciclagem
·Formulações sensíveis ao calor ou de alta viscosidade
5. Sem entrelaçamento: alto volume livre e manuseio suave
Em um projeto sem engrenamento, os dois parafusos não engatam de forma alguma. Geometricamente, está mais próximo de dois parafusos únicos compartilhando um cilindro, e o transporte de material depende de arrasto e fricção, em vez de deslocamento positivo.
A eficiência do transporte é menor e o fluxo de vazamento é maior, mas o volume livre é grande e o cisalhamento é mínimo. Esse comércio torna a geometria sem entrelaçamento útil para a desvolatilização – onde os voláteis precisam de espaço para escapar – e para compostos sensíveis ao cisalhamento que seriam danificados por uma seção de mistura agressiva.
Onde o requisito é simplesmente um transporte suave além de um fundido estável, um material bem configuradobarril de parafuso único é muitas vezes a resposta mais económica e, para o imposto de reciclagem, é especificamente umaparafuso de reciclagem e granulação faz o mesmo trabalho com menos peças móveis.
6. Paralelo ou cônico: o terceiro eixo
Parafusos duplos paralelos e cônicos são frequentemente comparados como se um fosse simplesmente melhor. São configurações de máquinas diferentes e a diferença aparece primeiro no final da alimentação.
Parafuso duplo paralelo Parafuso duplo cônico Forma de parafuso Diâmetro constante ao longo do comprimento Cônico – maior na alimentação, menor na descarga Ingestão de ração Abertura de alimentação padrão Grande área de entrada, boa para pó de baixa densidade aparente Torque Distribuído ao longo do comprimento do parafuso Alto torque disponível na extremidade de alimentação Manutenção Modular, fácil de reconfigurar As dimensões cônicas devem ser combinadas como um par A diferença prática é onde cada geometria ganha seu lugar. As máquinas cônicas com uma seção de alimentação cônica lidam particularmente bem com pó de PVC de baixa densidade aparente e são a escolha padrão para tubos de PVC rígidos pequenos e médios e linhas de perfil - consulte ocano de parafuso duplo cônico de PVC de uso geral . As máquinas paralelas mantêm um diâmetro constante, o que é adequado para plantas de alto rendimento e multiformulação, onde zonas de processamento mais longas e configuração modular são mais importantes.
Uma regra é mais importante do que qualquer tabela de comparação: uma peça de reposição deve corresponder ao tipo de extrusora instalada. Um cano cônico não pode ser substituído por uma máquina paralela, ou vice-versa, sem um redesenho da máquina. Abordamos essa lógica de substituição em detalhes noguia de PVC de barril de parafuso duplo paralelo .
PRINCIPAL INFORMAÇÃOEscolha a arquitetura ao comprar a máquina. Ao substituir o parafuso e o cilindro, combine o que a máquina já é.
7. Adequar a arquitetura à função
Leia a tabela abaixo do dever de trás para frente. A maioria dos erros de seleção vem de escolher uma geometria familiar e depois pedir-lhe para fazer um trabalho para o qual nunca foi projetado.
Obrigação Arquitetura usual Por que Composição, masterbatch, compostos preenchidos Entrelaçamento co-rotativo Mistura intensiva; voos autolimpantes Tubo e perfil de PVC rígido Entrelaçamento contra-rotativo Câmaras fechadas, transporte positivo, baixo cisalhamento geral Pisos WPC e SPC Entrelaçamento contra-rotativo Altas cargas de enchimento e controle dimensional Floco e filme reciclado Entrelaçamento co-rotativo Matéria-prima mista precisa de homogeneização Devolatilização Não entrelaçado Grande volume livre, cisalhamento mínimo Duas linhas adjacentes podem parecer semelhantes no papel e se comportar de maneira muito diferente na produção. Os flocos reciclados e a extrusão virgem, por exemplo, diferem menos no polímero do que na consistência da alimentação – um necessita de poder de homogeneização, o outro necessita de transporte estável. Esse é o nível em que a arquitetura deve ser escolhida, e é por isso que a seleção começa com a história do material e não com o diâmetro do parafuso.
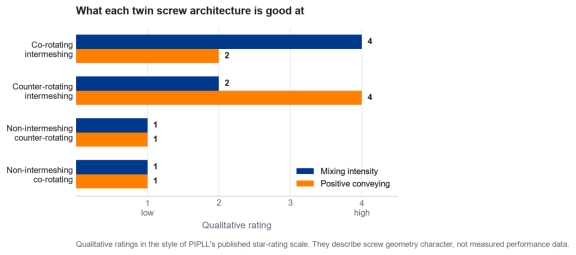
No que cada arquitetura de parafuso duplo é boa. As classificações são qualitativas e descrevem a geometria, não o desempenho medido.
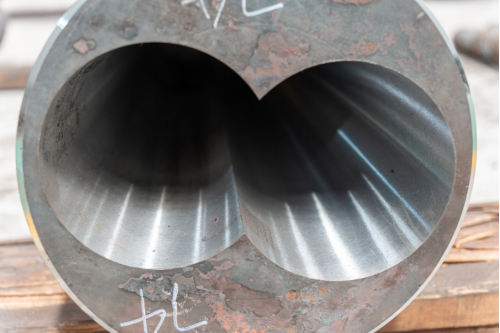
Um furo de cano de parafuso duplo paralelo: dois furos combinados mantidos em um corpo de cano. A distância central e a geometria do furo devem estar de acordo com os parafusos antes de qualquer outra decisão.
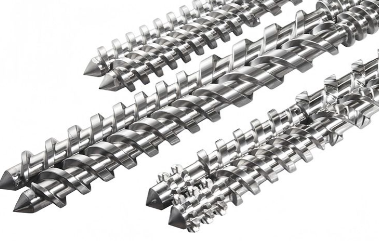
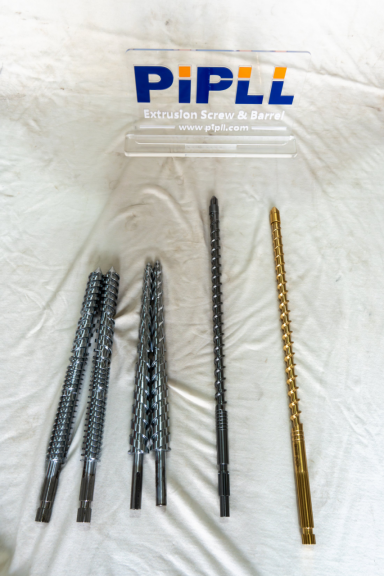
Um par de parafusos duplos paralelos combinados. Os parafusos e o cilindro são projetados como um conjunto, não como peças sobressalentes independentes.
- 8. Desgaste, corrosão e decisão do material do canoUma vez que a geometria esteja correta, a vida útil é decidida pelo que o material faz com a superfície do metal. Dois mecanismos dominam. Enchimentos abrasivos - carbonato de cálcio, talco, fibra de vidro - trituram as passagens e perfuram. Compostos corrosivos atacam quimicamente as mesmas superfícies. O PVC com alta carga de enchimento faz as duas coisas ao mesmo tempo.A PIPLL publica quatro ligas bimetálicas por esse motivo, e a escolha é uma troca entre resistência ao desgaste, resistência à corrosão e temperatura de trabalho, em vez de uma busca pela superfície mais dura disponível.
Liga Vestir Corrosão Camada Dureza Temperatura máxima PIPLL01 (Fe-Ni-Cr-B) Muito bom Bom 2–3mm CDH 58–65 ≤400°C PIPLL02 (Ni-Cr-Co-B) Bom Muito bom 1,5–2 mm CDH 50–58 ≤450°C PIPLL03 (Ni-Cr-Co-VB) Muito bom Muito bom 1,5–2 mm CDH 55–60 ≤450°C PIPLL04 (Ni-WC-Cr-B) Excelente Muito bom 1,5–2 mm CDH 55–65 ≤600°C Parafusos preparados para inspeção final. O grau da liga e a geometria do voo são registrados em relação ao conjunto de canos com o qual serão combinados.
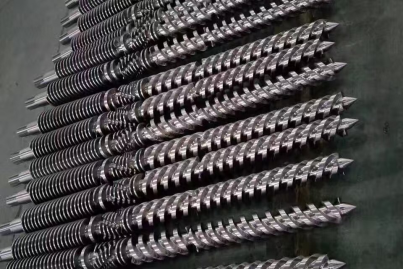
Parafusos bimetálicos em produção. A lógica da liga que protege o furo do cano também se aplica às hélices do parafuso.
Para serviços sem preenchimento e com preenchimento leve, um parafuso e cilindro nitretados geralmente são a resposta econômica: uma camada nitretada de 0,4–0,6 mm em HV900–1100, que a PIPLL publica como 2–3 anos de serviço em aplicações de baixo preenchimento. Onde a carga de enchimento abrasivo é contínua, obarril bimetálico e é compatívelparafuso de extrusão bimetálico arcar com o custo da camada de liga por um intervalo de serviço mais longo. O trade-off entre as duas construções é apresentado em nossa nota sobrebarris de parafuso bimetálicos e nitretados , e a lógica de liga por aplicação emseleção de liga bimetálica .
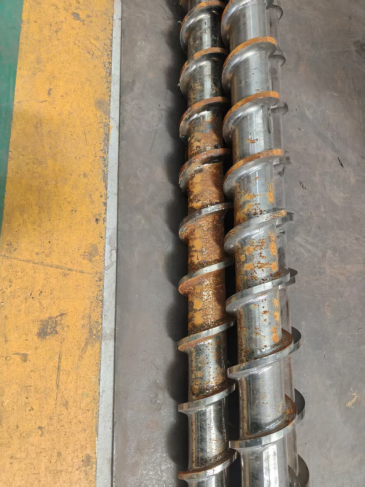
Um parafuso retirado mostrando desgaste e corrosão combinados. Danos localizados como esse geralmente apontam para a formulação e a temperatura, e não apenas para o horário de funcionamento.
PRINCIPAL INFORMAÇÃOCombine a liga com a formulação real e a temperatura operacional. Uma superfície mais dura não é automaticamente a resposta certa.
9. O que enviar para um orçamento preciso
Um cilindro de parafuso duplo paralelo não pode ser calculado com precisão apenas com base no diâmetro do parafuso. Quanto mais itens a seguir você puder fornecer, menos suposições terão que ser feitas.
·Fabricante, modelo e aplicação da extrusora
·Desenho original do parafuso e do cilindro, se disponível
·Diâmetro do parafuso, comprimento total e relação L/D
·Distância central e dimensões principais de conexão
·Formulação e porcentagem aproximada de enchimento
·Saída de corrente, faixa de velocidade do parafuso e pressão de fusão
·Material do parafuso e cilindro existentes
·Fotos, medidas e o problema de produção que você está vendo
Se não existir nenhum desenho, uma amostra de parafuso ou cilindro desgastado com fotografias detalhadas e medições importantes ainda pode apoiar uma avaliação técnica inicial. Nossofabricação de parafusos personalizados processo é construído exatamente em torno dessa situação, ofluxo de trabalho de fabricação cobre como um desenho se torna um par acabado, e ocapacidade de produção por trás disso está o que torna possíveis prazos de entrega curtos nas especificações padrão. A mesma lista de verificação de informações se aplica aprojetos de substituição personalizados de qualquer tamanho.
10. Manter a assembleia viva
A vida útil depende muito mais do serviço do que do calendário. A linha cônica geral de PVC da PIPLL é publicada como 2–3 anos em aplicações de baixo preenchimento; serviços abrasivos, fortemente preenchidos e corrosivos encurtam isso, e a construção bimetálica o estende.
O desgaste raramente é uniforme e vale a pena medir antes que se torne um problema de qualidade. A saída que necessita de uma velocidade de rosca mais alta para o mesmo resultado, a pressão de fusão flutuante e a variação dimensional crescente são os primeiros sinais usuais.
·Verifique o desgaste sem separar a linha:inspeção sem desmontagem
·Saída instável que não é um problema de parafuso:extrusora
·Quando a decisão é reparar ou substituir:guia de substituição
·Construção baseada em revestimento para desgaste repetido:cano com manga de forro interno
·Alta carga de enchimento na prática:compostos com alto teor de CaCO3
Um cilindro de parafuso duplo paralelo é um consumível que se paga muito lentamente ou muito rapidamente. Especificado em relação à tarefa real – primeiro a geometria, depois a liga e depois as dimensões – ele funciona por anos com resultados previsíveis. Especificado apenas com base em um tamanho, torna-se um item de linha de manutenção recorrente.
Precisa de ajuda para especificar um cilindro de parafuso duplo paralelo?
Diga-nos a máquina, a formulação e a função e recomendaremos uma geometria e uma liga. A PIPLL fabrica cilindros de rosca dupla paralelos e cônicos e roscas simples para linhas de extrusão e composição, incluindo conjuntos de reposição compatíveis para as principais construções de máquinas.
·Barris paralelos contra-rotativos de Φ45 a Φ300, L/D 16–40
·Conjuntos compatíveis para KraussMaffei, Battenfeld-Cincinnati, Bausano, Theysohn, Weber, Kabra, Mikrosan, Bandera e outras construções importantes
·Opções bimetálicas, nitretadas e endurecidas para trabalhos abrasivos e corrosivos
Contate-nos agora
Eric Dong | Cofundador |eric@pipll.com| WhatsApp: +86-15267878906 |www.pipl.com