Languages
Compostos Reforçados com Fibra de Vidro: Especificando o Parafuso e o Cilindro
-
-
Compostos Reforçados com Fibra de Vidro: Especificando o Parafuso e o Cilindro
Onde 20–50% de fibra de vidro realmente destrói uma superfície de trabalho – e qual construção sobrevive a ela.
Plástico reforçado com fibra de vidro · Corpo do parafuso PA66 preenchido com vidro · Corpo do parafuso em carboneto de tungstênio · Desgaste abrasivo
-
1. O que realmente muda quando você adiciona fibra de vidro
Um composto preenchido com vidro não é uma versão mais dura da resina não preenchida. As fibras são curtas, rígidas e muito mais duras do que o aço contra o qual deslizam, e estão presentes em 20–50% em peso na maioria dos graus reforçados. Isso altera o mecanismo de desgaste, o histórico de calor e o risco de qualidade ao mesmo tempo, e é por isso que umbarril de parafuso bimetálicocomprado para “serviço cheio de vidro” ainda pode voltar mais cedo.
- O comprimento da fibra é uma variável de qualidade e o parafuso pode encurtá-la
- A carga abrasiva é uma fase dura, não uma carga macia – ela corta em vez de polir
- A maioria dos graus de engenharia reforçados são higroscópicos, portanto a secagem e a ventilação juntam-se à questão do desgaste
-
PRINCIPAL INFORMAÇÃO
Especificar fibra de vidro significa especificar quatro coisas ao mesmo tempo: resistência à abrasão, sobrevivência do comprimento da fibra, controle de umidade e ajuste dimensional. Comprar apenas o primeiro é o erro habitual. -
2. Onde o dano realmente ocorre
Em uma máquina operando com composto reforçado, o desgaste não é distribuído uniformemente pela superfície de trabalho. Ele se concentra em quatro locais, e cada um aponta para uma parte diferente da especificação. Opasso a passo do modo de falhaabrange os mecanismos em geral; o que se segue é a versão específica para fibra de vidro.
Localização O que você encontra Por que isso acontece aqui O que isso muda Parafuso crista de vôo Largura de vôo desgastada, crista achatada, folga aberta Maior velocidade de deslizamento contra o furo, seção fina, metal mais quente Revestimento duro do voo, geometria da crista e liga no parafuso - não apenas no cano Furo do cano, zona de medição Pontuação axial e faixa de desgaste polida, saída descendo Massa fundida totalmente derretida e totalmente carregada de fibras movendo-se sob pressão Família de ligas de furo e espessura de revestimento para esse nível de enchimento Seção de feed e primeiros voos Bordas arredondadas, raiz polida, ranhuras ocasionais Grânulos frios e não compactados com alto teor de fibra, além de carga mecânica Geometria da zona de alimentação e se o alojamento de alimentação está endurecido Ponta de parafuso, válvula de retenção, anel de retenção (injeção) Erosão das faces de vedação, vazamento, peso de injeção inconsistente O mesmo derretimento abrasivo forçado através das aberturas mais estreitas Material da ponta e da válvula, substituído em conjunto com o parafuso -
3. Os quatro números que decidem a especificação
Quatro entradas movem a resposta mais do que qualquer outra coisa na investigação. Se chega um orçamento sem que tenha sido solicitado, a liga foi escolhida por hábito e não por dever.
- Conteúdo de enchimento por peso e se é vidro, mineral ou ambos
- Tipo de fibra e comprimento nominal – fio picado, fresado ou uma mistura
- Temperatura de fusão e se o grau é higroscópico
- Horas de funcionamento por ano e o intervalo de serviço que você está tentando alcançar
Os dois primeiros definem a taxa de abrasão. Os dois segundos decidem se uma família resistente à corrosão é necessária, bem como uma resistente à abrasão, porque um fundido quente, úmido e levemente ácido ataca algumas ligas duras mais rapidamente do que uma mais macia, porém mais resistente à corrosão. Essa compensação é apresentada em detalhes noguia de seleção de liga bimetálica.
-
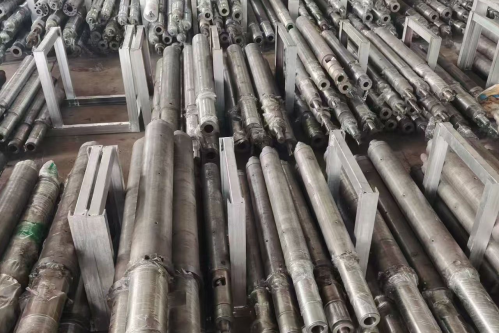
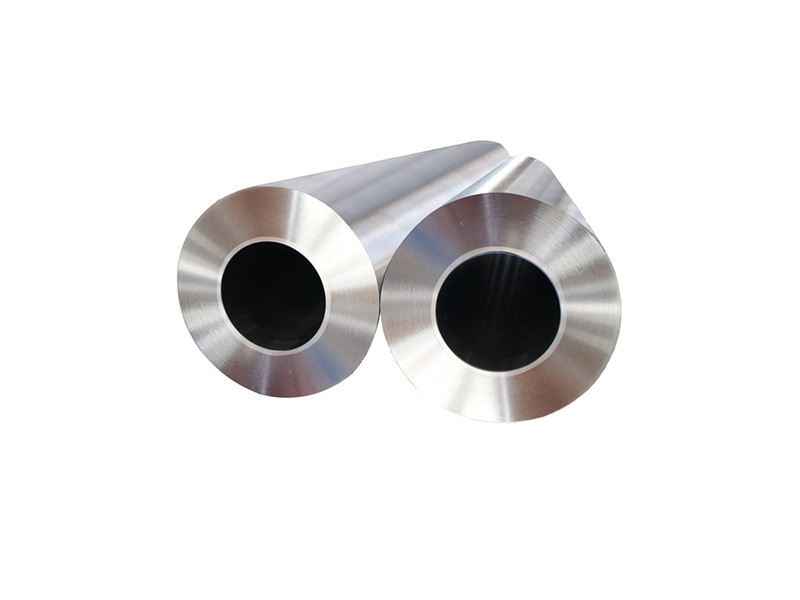
Barris e parafusos presos em vários tamanhos. A camada resistente ao desgaste fica a apenas alguns milímetros da parede interna; tudo fora dela é estruturado e se desgasta em um ritmo completamente diferente.
-
4. Por que “bimetálico” não é uma resposta por si só
A palavra descreve uma construção, não um nível de desempenho. Um revestimento padrão à base de ferro fundido centrifugamente e um compósito de carboneto de tungstênio são ambos “bimetálicos” e em PA66 com 30–50% de vidro preenchido eles não são intercambiáveis. O multiplicador publicado para um sistema de metal duro com alta utilização de fibra de vidro é aproximadamente quatro a seis vezes um furo nitretado; um revestimento à base de ferro especificado para enchimento baixo a médio fica bem abaixo disso.
Construção Dureza de trabalho Camada típica Melhor ajuste A compensação Nitretado (classe 38CrMoAlA) Caixa com superfície endurecida, não totalmente endurecida Uma fração de milímetro de caixa Classes de commodities não preenchidas e levemente preenchidas A profundidade da caixa é todo o orçamento de desgaste; uma vez violado, o desgaste acelera Bimetálico padrão, à base de ferro CDH 58–62 1,5–2,0 mm Graus de engenharia geral, vidro abaixo de cerca de 15–20% Econômico, mas o volume de carboneto não existe para 30%+ fibra Composto de carboneto de tungstênio CDH 65–68 1,0–1,5mm 30–50% de vidro ou fibra de carbono, graus de engenharia cheios de minerais Camada mais fina, custo mais alto – a especificação realmente precisa disso À base de níquel, resistente à corrosão CDH 45–50 2,0–3,0 mm Corrosivo e abrasivo juntos: classes retardantes de chama, ácidas ou halogenadas Menor dureza por design; escolhê-lo apenas para abrasão é uma especificação errada PRINCIPAL INFORMAÇÃO
A questão não é “é bimetálico”, mas “qual família de liga, em que espessura de camada, em qual componente”. Duas dessas três respostas geralmente estão faltando em uma citação. -
5. O lado do parafuso: revestimento duro e por que a crista vai primeiro
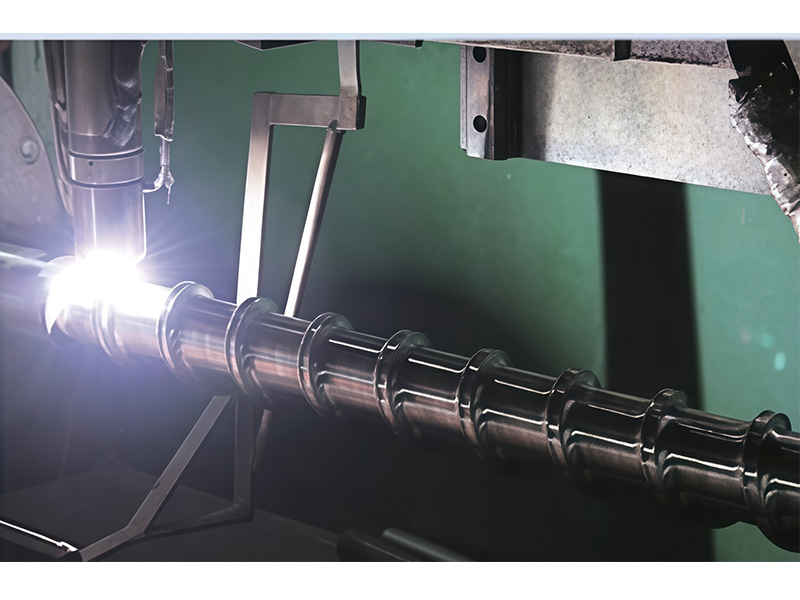
Em serviço reforçado, o parafuso geralmente perde sua superfície de trabalho antes do cano, porque a crista do voo combina a maior velocidade de deslizamento com a seção mais fina. UMparafuso de extrusão bimetálicoresolve isso depositando uma camada de metal duro na hélice, normalmente por soldagem PTA ou revestimento a laser, em aproximadamente 1,5–2,0 mm.
- A camada deve ser espessa o suficiente para sobreviver à retificação pelo menos uma vez
- Tem que ser aplicado na crista e no flanco principal, não apenas no topo
- A diluição com o metal base é o que silenciosamente custa a dureza – pergunte como ela é controlada
- As talas revestidas não podem ter o mesmo acabamento que um parafuso simples; o perfil acabado deve ser cortado após a deposição
Quando todo o parafuso estiver sendo substituído em vez de reconstruído, umparafuso totalmente endurecidoàs vezes é a resposta mais sensata para níveis moderados de enchimento – ele se desgasta uniformemente e pode ser polido novamente, ao custo do pico de resistência à abrasão.
-
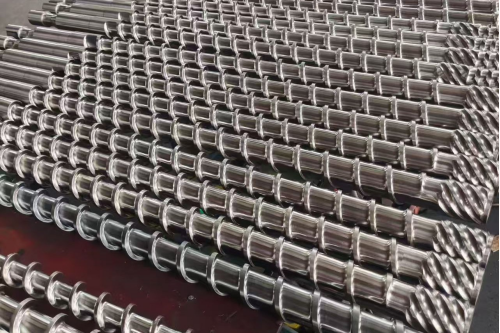
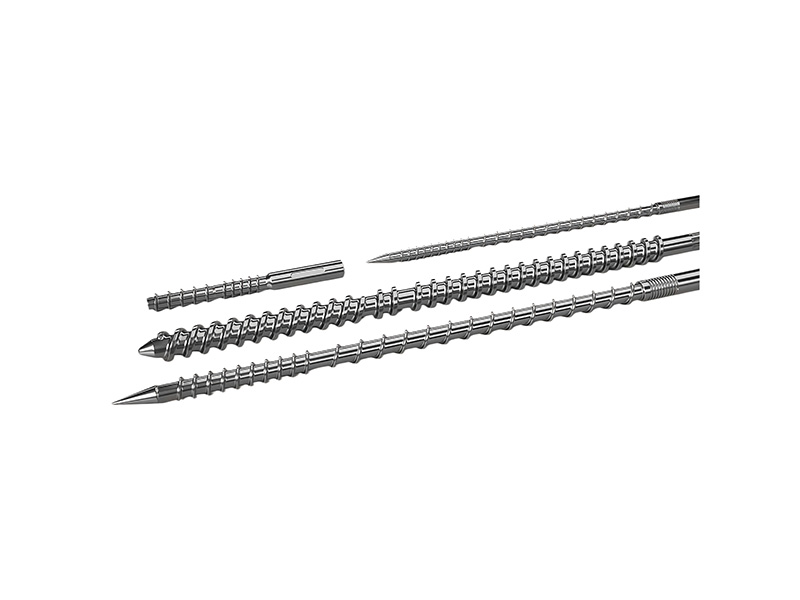
Parafusos acabados dispostos em racks. Um parafuso é construído para um composto e uma máquina; o diâmetro é a única dimensão que duas funções diferentes compartilham de forma confiável.
-
6. O comprimento da fibra é uma especificação de qualidade, não apenas uma especificação de desgaste
Esta é a parte do processamento da fibra de vidro que recebe menos atenção em uma investigação sobre parafusos e causa mais discussões posteriores. O reforço só funciona enquanto as fibras são suficientemente longas; cada elemento de mistura de alto cisalhamento, cada transição de compressão brusca e cada configuração de contrapressão excessiva os encurta. O resultado é uma peça que passa na inspeção dimensional e falha no teste de resistência.
- Os elementos de transporte movimentam o material com baixo cisalhamento; blocos de amassar se misturam com alto cisalhamento e quebram fibras
- Uma rosca configurada para dispersão de uma carga mineral irá sobrecarregar uma classe com carga de vidro
- A contrapressão e a restrição do conjunto de telas adicionam cisalhamento em todos os lugares, não apenas onde você pretendia
- A sucata reciclada transporta fibras já encurtadas; trate-o como um material diferente
Em linhas de composição de parafuso duplo, esta é uma questão de configuração do elemento, abordada nopágina de elementos de parafuso duploe nocomposição de notas de aplicação. Em uma única rosca é uma questão de taxa de compressão, seção de mistura e velocidade da rosca – ofaixa de parafuso únicoé onde essas escolhas são feitas.
PRINCIPAL INFORMAÇÃO
Um parafuso que maximiza a dispersão e um parafuso que preserva o comprimento da fibra são parafusos diferentes. Decida qual peça realmente precisa antes da cotação, não depois do teste de resistência. -
7. Geometria do parafuso para compostos preenchidos com vidro
Classes reforçadas são geralmente mais rígidas, mais abrasivas e menos tolerantes a pontos mortos do que a versão sem carga do mesmo polímero. A geometria segue isso e não um padrão genérico de “parafuso de desgaste”.
- Compressão mais profunda e suave para que a fibra seja molhada sem ser esmagada
- Sem degraus afiados ou cortes onde o material possa assentar e degradar
- Seções de barreira ou mistura somente onde o requisito de dispersão justifica o cisalhamento
- Uma seção de alimentação que pode realmente segurar um grânulo escorregadio e de baixa densidade aparente
Para compostos altamente cheios e sensíveis ao calor, obarril de polímero de alto enchimentoe onotas de processamento com alto teor de CaCO3descreva o mesmo problema de geometria do lado mineral, e o raciocínio é válido.
-
8. Secagem, ventilação e falha que parece desgaste
PA, PBT e a maioria dos graus de engenharia reforçados são higroscópicos. A umidade transportada para o fundido hidrolisa o polímero, e os sintomas – bolhas, vazios, expansão, queda na resistência, peso inconsistente do tiro – são rotineiramente atribuídos à rosca e ao cano. Antes de uma liga ser trocada, o material deve estar seco e a máquina deve ser capaz de provar isso.
- A resina foi seca até o limite de umidade declarado da classe e verificada novamente após o armazenamento, não apenas após a secagem
- Um barril ventilado ou ventilado a vácuo onde o grau e o conteúdo de material reciclado o justifiquem
- Temperatura de fusão medida no bico ou na matriz, não lida no controlador
- Uma verificação de que o “desgaste” é realmente dimensional e não químico
A distinção é importante do ponto de vista comercial: um problema de corrosão ou hidrólise não pode ser resolvido comprando uma liga mais dura e a fábrica acaba pagando duas vezes. Opágina de aplicação de poliamidae oPáginas PE e PPdefinir o que cada família precisa; para material reforçado reciclado ou muito reciclado, comece pelorota de material reciclado.
-
9. O que medir na peça que você está substituindo
Uma substituição reforçada é tão boa quanto o histórico de desgaste por trás dela. Cinco medições transformam “desgastado” em uma especificação, e todas elas podem ser feitas antes da remontagem da máquina.
Medição Onde O que isso te diz O que isso muda Parafuso de vôo OD Ao longo de todo o comprimento, a cada 100–150 mm Onde a crista perdeu material e quanto Se o parafuso foi reconstruído ou substituído e quais zonas precisam de revestimento duro ID do furo do cano Mesmas posições axiais do parafuso Desgaste do furo e qualquer ovalização Se o cano é revestido, revestido ou substituído Liberação OD menos ID em cada posição O número que realmente governa a produção e o vazamento Se ambas as peças devem ser substituídas juntas Largura de vôo na crista Zonas de alimentação, compressão e medição Desgaste da crista, que só o OD esconde Espessura do revestimento duro e se a reafiação ainda é possível Padrão de uso – fotografias Cada zona, com uma escala no quadro Abrasão versus corrosão versus dano mecânico Família de ligas, não apenas dureza de ligas -
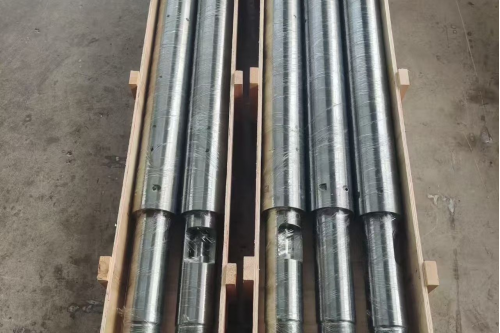
Conjuntos de parafusos e cilindros embalados para envio. O par é especificado em conjunto – a distância entre eles é o número que decide a saída e não pertence a nenhuma das partes por si só.
-
10. O que enviar para cotação
As consultas de serviço reforçado falham sempre pelo mesmo motivo: os detalhes da máquina chegam sem os detalhes do composto ou o composto chega sem a evidência de desgaste. Olista de verificação para um projeto de substituiçãotem a versão longa; o curto está abaixo.
- Marca da máquina, modelo e diâmetro do parafuso, além do desenho original se existir
- Grau de resina, tipo e porcentagem de enchimento e proporção de moagem
- Temperatura de fusão, rendimento, velocidade da rosca e horas de funcionamento por ano
- As medições na seção 9 e fotografias de cada zona de desgaste
- O intervalo de serviço que você está tentando alcançar e o que a última parte alcançou
Se a máquina for um projeto proprietário, umsubstituição construída a partir de desenhos OEMgeralmente é o caminho mais curto e oprocesso de fabricaçãoepáginas de capacidadedescreva como a peça é feita e quanto tempo leva. Onde a geometria tem que mudar, assim como a liga, oparafuso e barril personalizadosrota cobre o par junto.
Também vale a pena informar o intervalo de serviço solicitado em meses, e não em adjetivos. Um furo reforçado comprado para atingir 24 meses e um comprado para atingir 36 não são a mesma compra, e obenchmarks de intervalo esperadodar-lhe algo para comparar.Página de fabricação do PIPLLestabelece o que a planta pode suportar em termos de liga, espessura da camada e geometria do furo, o que torna o intervalo um compromisso e não uma esperança.
-
✔ Especialista em parafusos e cilindros de fibra de vidro | ✔ Carboneto de tungstênio · Bimetálico · Revestido · Endurecido
✔ Geometria de sobrevivência de comprimento de fibra | ✔ Mapeamento de desgaste · Substituição de OEM · Engenharia de intervalo de serviço